

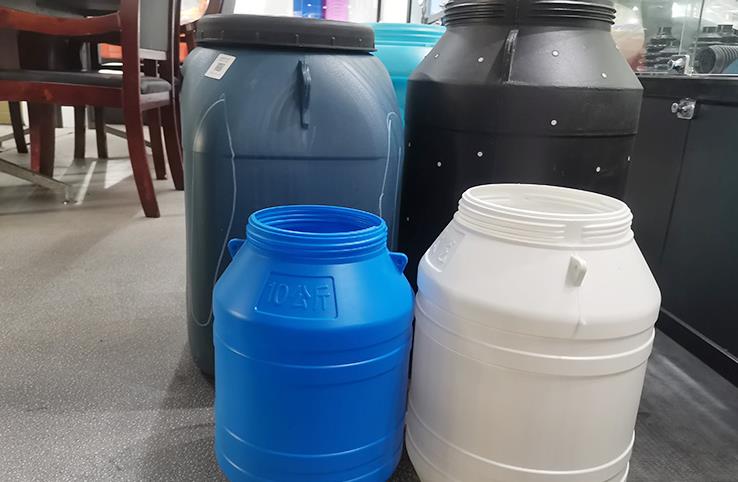
Como componente clave del empaquetado para el almacenamiento y el transporte de productos químicos, los tambores químicos se utilizan principalmente para almacenar y transportar diversos productos químicos (como ácidos, álcalis, disolventes, aceites e intermediarios químicos). Su comportamiento está directamente relacionado con la seguridad del personal, la protección del medio ambiente y la integridad de los productos químicos. Según las necesidades de almacenamiento, pueden clasificarse en tambores químicos pequeños (20L-50L), medios (50L-120L) y grandes (120L-200L), con estrictos requisitos de resistencia al cargamento (carga dinámica: 0,3 t-1 t; carga estática: 1 t-5 t). Los tambores químicos deben cumplir con requisitos de rendimiento básicos, como una excelente resistencia a la corrosión, una prevención absoluta de fugas, resistencia al impacto, resistencia estática, compatibilidad química y conformidad con normas internacionales y nacionales. El proceso de producción establece requisitos extremos sobre la estabilidad de la extrusión, la precisión del moldeo, el sellado estructural y el rendimiento de seguridad de las máquinas de moldeo por soplado por extrusión. En concreto, se puede dividir en las siguientes dimensiones básicas, teniendo en cuenta tanto el rendimiento del equipo como las necesidades especiales de seguridad y cumplimiento de las necesidades de producción de tambores químicos.
I. Sistema de extrusión: garantizar la calidad de la unión de la fusión y la capa resistentes a la corrosión
El sistema de extrusión es el núcleo de la máquina de moldeado por soplado por extrusión utilizada para la producción de tambores químicos, lo que determina directamente el efecto de plasticización de las materias primas resistentes a la corrosión, la calidad de adherencia de las estructuras antivaho de múltiples capas y el rendimiento final de resistencia a la corrosión y prevención de fugas de los tambores químicos. Debido a los requisitos especiales de los tambores químicos para la resistencia a la corrosión del material y la densidad estructural, el sistema de extrusión debe cumplir con normas estrictas.
Parámetros de la hélice: la relación longitud-diámetro (L/D) debe controlarse entre 32:1 y 35:1, que es mayor que la del tanque de agua corriente, para garantizar una plastificación suficiente del HDPE/PP modificado y una dispersión uniforme de los aditivos anticorrosivos y antistáticos, evitar la degradación del sellado causada por el hervorimiento excesivo y garantizar que el sellado tenga una excelente resistencia a la corrosión y densidad estructural; El diámetro de la hélice se ajusta según la capacidad del barril químico. Se puede seleccionar una hélice de Φ70-90mm para barriles pequeños (20L-50L), una hélice de Φ90-110mm para barriles de tamaño medio (50L-120L) y una hélice de Φ110-130mm para los grandes barriles (120L-200L), con capacidad de plastificación correspondiente (300-500 kg/h) para satisfacer las necesidades de suministro del sellado de los barriles químicos de diferentes especificaciones.
Las materias primas principales para la producción de tambores químicos son el HDPE modificado resistente a la corrosión (Polietileno de Alta Densidad) y el PP (Polipropileno). El HDPE se prefiere por su excelente estabilidad química y resistencia al impacto, mientras que el PP se usa para tambores que almacenan productos químicos corrosivos fuertes (como ácido sulfúrico concentrado, ácido nítrico concentrado). Algunos tambores químicos de gama alta adoptan una estructura de coextrusión multiforme (como HDPE + capa de resistencia a la penetración EVOH + capa adhesiva) para prevenir la penetración de productos químicos. Por lo tanto, el tornillo del extrusor debe diseñarse de forma flexible:
- Parámetros del tornillo: la relación longitud-diametro (L/D) debería controlarse entre 32:1 y 35:1, lo que es mayor que la de los tanques de agua ordinarios, para garantizar la plastificación suficiente del HDPE/PP modificado y la dispersión uniforme de los aditivos anticorrosivos y antistáticos, evitar la degradación por fusión causada por el cizallamiento excesivo, y asegurar que la fusión tenga una excelente resistencia a la corrosión y densidad estructural; El diámetro del tornillo se ajusta según la capacidad del depósito químico. Se puede elegir un tornillo de Φ70-90 mm para tambores químicos pequeños (20L-50L), un tornillo de Φ90-110 mm para tambores de tamaño medio (50L-120L) y un tornillo de Φ110-130 mm para tambores grandes (120L-200L), con una capacidad de plastificación correspondiente (300-500 kg/h) para satisfacer las necesidades de suministro de fusión de tambores químicos de diferentes especificaciones.
- Estructura del tornillo: Se utiliza un tornillo de ratio de compresión逐ada con sección de mezcla, y el ratio de compresión se controla entre 4:1 y 5:1. Se añade la sección de mezcla para mejorar el efecto de dispersión de los aditivos anticorrosión, antistático y de materiales de capa antidesbordamiento, evitar la distribución desigual de los aditivos que pueden reducir la resistencia a la corrosión y el rendimiento de prevención de fugas de los tambores químicos; Para los tambores químicos de coextrusión de múltiples capas (2 - 3 capas), se necesitan varios juegos de tornillos (2 - 3 juegos) para lograr la extrusión sincrónica de las diferentes capas funcionales (capa base de HDPE, capa de antidesbordamiento EVOH, capa adhesiva), garantizar una unión estanca entre capas (resistencia de unión ≥1,8 MPa) y evitar la penetración química entre capas.
- Material de los tornillos: Se selecciona un material de aleación resistente al desgaste, a la corrosión y a las altas temperaturas (como 38CrMoAlA + pulverización por plasma), y la superficie se somete a un tratamiento de nitruración profunda (espesor de capa de nitruración ≥0,6 mm) para resistir el desgaste de las materias primas modificadas y los aditivos, evitar el desgaste de los tornillos que puede llevar a una extrusión de la masa homogenea y asegurar la estabilidad de la producción en masa a largo plazo de tambores químicos.
2. Diseño del cilindro y la cabeza que cumple con los requisitos de anticorrosión y sellado de la moldura
- Estructura de la cabeza: para barriles químicos de una sola capa, se utiliza una cabeza de acumulación alimentada por el centro, con un canal de flujo de alta precisión, y la capacidad de acumulación se ajusta según el peso de los barriles químicos (por ejemplo, la capacidad de acumulación del modelo de barril químico grande de 200L debe alcanzar 80-100L), lo que puede entregar el parison de forma estable y evitar la fluctuación y desviación del parison; para barriles químicos de coextrusión de múltiples capas, se utiliza una cabeza de coextrusión de múltiples capas, con canales de flujo independientes para cada capa, y la velocidad de flujo de cada capa se puede ajustar con precisión (precision de ajuste ±1%), para asegurar la uniformidad del espesor de cada capa funcional (el espesor de la capa antidesbordamiento de EVOH se controla en 0,2-0,4 mm). El espacio entre los moldes se mueve mediante un servo motor de alta precisión (precision de ajuste ±0,01 mm), combinado con el sistema de control del programa de parison, para realizar un control preciso del espesor axial y circunferencial del parison, compensar la tracción desigual de la boca del barril, el cuerpo del barril y la parte inferior (partes principales de sellado) durante el soplado, y preconfigurar los parámetros de espesor correspondientes para mejorar la resistencia estructural y el rendimiento de sellado de los barriles químicos.
- Para los botes químicos de una sola capa, se adopta una cabeza acumuladora alimentada en el centro con un canal de flujo de alta precisión, y la capacidad del acumulador se ajusta según el peso de los botes químicos (por ejemplo, la capacidad de acumulador del modelo de bate grande de 200L debe alcanzar de 80 a 100L), lo que permite obtener de manera estable el parison y evitar fluctuaciones y desviaciones del parison; para los botes químicos de coextrusión de varias capas, se adopta una cabeza de coextrusión multilayer, con canales de flujo independientes para cada capa, y la velocidad de flujo de cada capa puede ajustarse con precisión (con una precisión de ajuste de ±1%), para garantizar la uniformidad del espesor de cada capa funcional (se controla que el espesor de la capa antiviernes de EVOH sea de 0,2-0,4 mm). El espacio entre las troqueles está controlado mediante un motor servo de alta precisión (con una precisión de ajuste de ±0,01 mm), combinado con el sistema de control de programa del parison, para lograr un control preciso del espesor axial y circunferencial del parison, compensar el estiramiento desigual de la boca del cilindro, el cuerpo del cilindro y la parte inferior (partes clave de sellado) durante el moldeo por soplado, y definir los parámetros correspondientes de espesor para mejorar la resistencia estructural y el rendimiento de sellado de los botes químicos.
II. Sistema de moldeo por impacto: garantizar el rendimiento de sellado y la precisión dimensional
El formato de almacenamiento de productos químicos requiere almacenar diversos productos químicos corrosivos, volátiles e incluso tóxicos, por lo que tienen requisitos extremadamente estrictos en cuanto a rendimiento de sellado, precisión dimensional y integridad estructural. El sistema de moldeo por soplado, como el enlace principal del moldeado, debe cumplir con los requisitos de moldeado preciso, uniformidad del espesor de la pared, ausencia de defectos y sellado fiable.
1. Control de procesamiento Accuracy Meets Anti-Leakage Standards
Los tambores de productos químicos tienen requisitos extremadamente estrictos en cuanto a la uniformidad del espesor de la pared (la desviación debe controlarse dentro de ±0.1 mm). El espesor desigual de la pared conducirá a una estructura local débil del tambor, una contención de la contracción uniforme del enfriamiento, una fácil deformación y fugas de productos químicos, y hasta graves accidentes de seguridad y contaminación ambiental. Por lo tanto, el control del parison debe cumplir con:
- Están equipados con un sistema de control del espesor de la pared de parison de alta precisión (hasta 150 puntos de control), que puede ajustar con precisión el espesor axial y circunferencial del parison. Para el problema de balanceo del parison que es fácil de ocurrir en los parisones largos (para tambores de productos químicos grandes), se compensa optimizando la curva de velocidad de la extrusión y aumentando el espesor inicial de la parte superior del parison, para garantizar que la diferencia de espesor de la pared entre las diferentes partes del tambor de productos químicos (boca del barril, cuerpo del barril, fondo) sea ≤
- 05 mm.
2. Stable and High-Precision Sistema de soplado
- El peso del parison se controla con precisión (precisión de control ±0,5%), y el peso máximo del parison debe coincidir con el peso del el tambor de productos químicos (por ejemplo, el peso del parison del tambor de productos químicos de 200L puede alcanzar 40-50 kg), para evitar que un peso insuficiente del parison conduzca a un espesor de pared demasiado delgado e insuficiente resistencia a la corrosión y resistencia del tambor, o un peso excesivo que provoque desperdicio de material y afecte el peso reducido del tambor.
- Presión de soplado y caudal: Se ajustan según el tamaño, el espesor de la pared y los requisitos de sellado de los tambores de productos químicos. La presión de soplado de los tambores de productos químicos pequeños se controla a 0,7-0,9 MPa, y la de los tambores de productos químicos grandes (120L-200L) debe incrementarse a 0,9-1,1 MPa. Se adopta la tecnología de control de presión en etapas. Se usa una presión inferior en la etapa inicial para evitar el estiramiento excesivo local y el daño del material, y se aumenta la presión después de que el material entre en contacto con el molde para garantizar que la boca del barril, la ranura de sellado y otras partes clave se formen por completo; El caudal de soplado es estable (fluctuación del caudal ≤5 %), para evitar defectos de tambores de productos químicos como depresión, abultamiento, delaminación y ranuras incompletas de sellado causadas por fluctuaciones de presión. La relación de soplado se controla entre 2,5:1 y 4:1, para adaptarse a la forma cilíndrica de los tambores de productos químicos al mismo tiempo que garantiza el espesor de la pared, la resistencia y el rendimiento de sellado.
3. Mold Adaptability and Efficient Sistema de enfriamiento
- Momento de soplado y enfriamiento: El momento de soplado se ajusta con precisión a la velocidad de extrusión del parison (tiempo de respuesta ≤ 0,1 s), demasiado pronto o demasiado tarde afectará la distribución del material, evitando que el parison se enfríe excesivamente para que se influe o se deforme debido al enfriamiento inoportuno después del inflado; El medio de soplado adopta aire comprimido seco, limpio, sin aceite y sin polvo (contenido de humedad ≤ 0,01 %, contenido de aceite ≤ 0,001 %), para evitar burbujas, manchas de aceite y arañazos en la pared interior del tambor de productos químicos causados por humedad, manchas de aceite e impurezas en el aire, lo que afecta la resistencia a la corrosión y el rendimiento de sellado, y previene la contaminación química. Después del soplado, se puede llenar un gas inerte (como nitrógeno) para evitar que la fusión se oxide y mejorar la vida útil del tambor de productos químicos.
- Adaptabilidad del molde: El tamaño del molde se ajusta precisiamente con el tamaño diseñado del tambor de productos químicos (tolerancia dimensional ±0,1 mm), que cumple con los estándares de tamaño de embalaje para productos químicos. La superficie del hueco del molde está pulida con alta precisión (rugosidad superficial Ra ≤ 0,8μm), lisa y sin bolitas, para garantizar que el tambor de productos químicos tenga una superficie plana y no arañadas (las arañadas pueden causar concentración de esfuerzos y fugas); El molde está diseñado con una ranura de sellado incorporada (consistente con el especifico de la tapa del barril) para garantizar el rendimiento de sellado entre el cuerpo del barril y la tapa; El molde tiene un rendimiento de sellado excelente (tasa de fuga de aire ≤ 0,01L/min) para evitar fugas de aire durante el soplado, lo que conduce al moldeo incompleto del tambor de productos químicos; El equipo debe ser compatible con moldes de tambores de productos químicos de diferentes capacidades (20L-200L), con un rango de ajuste del espesor del molde de 800-1600 mm para mejorar la versatilidad del equipo. El material del molde adopta aleación resistente a la corrosión para evitar la corrosión por sustancias químicas volátiles durante la producción.
Sistema de enfriamiento: Se adopta un sistema de enfriamiento con múltiples circuitos y alta eficiencia para controlar de forma independiente la temperatura de diferentes áreas del molde (en especial la boca del barril y la ranura de sellado), y la diferencia de temperatura en la superficie del molde se controla dentro de ± 3 ℃, para evitar el choque y la deformación del tambor químico causados por un enfriamiento desigual (la deformación afectará el rendimiento de sellado); El circuito de enfriamiento con agua se diseña de acuerdo con la estructura del tambor, con puntos de enfriamiento densos en las partes de mayor grosor (bajo del barril, boca del barril) y una disposición razonable en las partes de menor grosor (cuerpo del barril). La eficiencia de enfriamiento cumple con los requisitos del ciclo de producción. El tiempo de enfriamiento de los tambores de productos químicos pequeños se controla a 50-100 s, y el de los tambores de productos químicos grandes debe ampliarse a 150-300 s, para garantizar que el tambor químico se endurezca rápidamente después del moldeado, mejore la eficiencia de producción y garantice la estabilidad dimensional, la resistencia estructural y el rendimiento de sellado del tambor de productos químicos. El molde también está equipado con un dispositivo de retroalimentación de temperatura para realizar un ajuste dinámico de la temperatura de enfriamiento.
III. Sistema de sujeción: Garantizar la estabilidad del moldeado y la seguridad operativa
- Los moldes de tambores de productos químicos tienen alta precisión, requisitos de sellado estrictos y alta frecuencia de producción. El sistema de sujeción se encarga de abrir, cerrar y bloquear el molde, y su fuerza de sujeción, recorrido y precisión afectan directamente la calidad del moldeado de los tambores de productos químicos, la seguridad de operación y la vida útil del molde.
- Fuerza de sujeción: Se determina de acuerdo con el tamaño del tambor químico, el espesor de la pared y la presión de soplado. La fuerza de sujeción de los modelos de tambores de productos químicos pequeños debe alcanzar 800-1500KN, y la de los modelos de tambores de productos químicos grandes (120L-200L) no debe ser inferior a 1500-2500KN, para garantizar que el molde no se afloje ni rebose durante el soplado, y evitar defectos de tambores de productos químicos como formación de agujeros, costras y desviación dimensional (la formación de agujeros afectará el rendimiento de sellado). La fuerza de sujeción es ajustable (precisión de ajuste ±10KN) para adaptarse a los tambores de productos químicos de diferentes especificaciones.
- Comodidad y seguridad operativas: Equipado con mecanismos automáticos de freno, desmoldeo y cambio de molde. El mecanismo automático de desmoldeo está diseñado según la forma del tambor químico (con soportes de sujeción especiales) para evitar daños al tambor químico provocados por el desmoldeo manual y reducir la intensidad del trabajo; el mecanismo para cambiar de molde adopta un diseño de cambio rápido (tiempo de cambio de molde ≤40 min) para mejorar la eficiencia de producción cuando se pasa de tambores químicos de capacidad diferentes. El mecanismo de sujeción tiene una buena estabilidad y durabilidad, y puede soportar acciones de apertura y cierre de alta frecuencia (≥10000 veces/mes) durante un largo tiempo, reduciendo el impacto de los fallos de los equipos en la producción. Al mismo tiempo, se ha equipado un dispositivo de bloqueo de seguridad para evitar operaciones accidentales durante el freno, garantizando la seguridad de la producción.
IV. Sistema de control: lograr una regulación precisa y la coherencia de los lotes
La producción de tambores químicos es una producción en masa de productos de envasado para mercancías peligrosas, que tiene requisitos extremadamente altos sobre la coherencia del rendimiento del producto, sus dimensiones y su rendimiento de estanqueidad. El sistema de control debe permitir una regulación precisa de todos los parámetros, reducir los errores inter-batch y garantizar que cada tambor químico cumpla con los estándares de seguridad.
- Función de automación: Cuenta con funciones de producción completamente automáticas, como alimentación automática, extrusión automática, moldeo por soplado automático, refrigeración automática, desmoldado automático, corte automático (corte del rebote y los bordes rebasados) y inspección automática, lo que reduce la intervención manual (porcentaje de intervención manual
- Función de automatización: cuenta con funciones de producción completamente automáticas, como alimentación automática, extrusión automática, moldeo por soplado automático, enfriamiento automático, desmoldeo automático, corte automático (corte del rebote y las virutas) y inspección automática, lo que reduce la intervención manual (tasa de intervención manual ≤5%), reduce los costos laborales y evita los defectos de los productos causados por errores de operación manual. Equipado con un sistema de monitorización y retroalimentación en tiempo real del espesor de las paredes (que adopta la tecnología de medición de espesor ultrasónica, con una precisión de medición de ±0,01 mm), monitorea en tiempo real los cambios en el espesor de las paredes de la parison y del tambor químico, envía los datos al sistema de control para su ajuste dinámico y mejora aún más la consistencia del espesor de las paredes. Al mismo tiempo, está equipado con un sistema de detección de fugas en línea (método de detección de presión de aire, presión de detección de 0,4-0,6 MPa, tiempo de detección ≥30 s), que puede detectar automáticamente los productos no calificados (fugas, espesor desigual de las paredes) y eliminarlos, lo que garantiza una tasa de calificación de los productos de ≥99,8%.
- Alerta de fallos y gestión de datos: cuenta con una función completa de alerta y diagnóstico de fallos, que puede detectar de manera oportuna problemas tales como anomalías de extrusión, desviaciones de temperatura, fugas de aire, fallos de acoplamiento y fugas de tambores de productos químicos, y emitir señales de alerta audible y visual, así como mostrar los puntos de falla y sugerencias de manejo, evitando la generación de productos definitivos no aptos; al mismo tiempo, puede registrar parámetros de producción (velocidad de extrusión, temperatura, presión, etc.), información de fallos y resultados de inspección de productos, almacenar datos durante al menos 2 años (cumpliendo con los requisitos de trazabilidad de los empaques de productos peligrosos), lo que facilita la solución de problemas posteriores, la optimización del proceso de producción y la trazabilidad de la calidad, lo que cumple con los requisitos de gestión de calidad del sector de los empaques de productos peligrosos.
SISTEMA AUXILIAR: Adaptación a las necesidades especiales de seguridad y anticorrosión de los tambores de productos químicos
Además del sistema principal, el sistema auxiliar de la máquina de moldeo por soplado por extrusión debe ser diseñado de forma adaptativa a las particularidades de la producción de tambores de productos químicos, especialmente en términos de proceso de materias primas, protección de la seguridad, anticorrosión y protección del medio ambiente, para garantizar el fluido progreso de la producción y el rendimiento de los tambores de productos químicos.
- SISTEMA DE PROCESAMIENTO DE MATERIAS PRIMAS: Equipado con dispositivos de secado, tamizado y mezcla de materias primas de alta precisión. Las materias primas de HDPE/PP modificadas deben estar completamente secas (contenido de humedad ≤0,05%) para evitar burbujas y orificios en el tambor de productos químicos causados por la humedad, que afectan a la resistencia a la corrosión y el rendimiento de sellado; el dispositivo de tamizado (tamaño de la malla ≤80) elimina las impurezas en las materias primas para evitar el desgaste de los tornillos y moldes y los defectos de los tambores de productos químicos; el dispositivo de mezcla (precisión de mezcla ±1%) mezcla uniformemente el HDPE/PP modificado, los agentes anticorrosivos, los agentes antiespuma y otros materiales para garantizar la resistencia a la corrosión y el rendimiento antiespuma uniformes del tambor de productos químicos. Para los tambores de productos químicos de extrusión de múltiples capas, se configuran dispositivos de procesamiento de materias primas independientes para cada capa de materiales para evitar la contaminación cruzada. El sistema de almacenamiento y alimentación de materias primas adopta un diseño cerrado para evitar la contaminación de las materias primas por polvo y humedad.
- Sistema de escape: Se ha instalado un sistema de escape de alta eficiencia en el barril, la cabeza y el molde para descargar aire, sustancias volátiles y gases nocivos generados durante la plastificación de materias primas modificadas, evitar burbujas en el tambor químico, garantizar un espesor uniforme de las paredes y una estructura compacta del tambor químico, y mejorar la resistencia a la corrosión y el rendimiento de sellado. El gas de escape se trata mediante un dispositivo de purificación profesional (eficacia de purificación ≥98%) antes de su emisión, cumpliendo los requisitos de protección del medio ambiente y evitando la contaminación del aire.
- Sistema de protección de seguridad: Equipado con un dispositivo de protección de seguridad completo para cumplir con los requisitos de producción segura del empaque de productos peligrosos. Se han instalado rejas de protección, cortinas luminosas y botones de parada de emergencia en el área de sujeción, el área de la cabeza y la área de alimentación para evitar que los operarios entren en contacto con el material fundido de alta temperatura, las partes móviles y el gas a alta presión, garantizando la seguridad de la producción; El sistema de soplado a alta presión y el sistema hidráulico están equipados con dispositivos de protección de presión para evitar daños en el equipo o accidentes de seguridad causados por una presión excesiva; El sistema eléctrico adopta un diseño antiexplosivo y antistático para evitar los peligros de incendio y explosión causados por la electricidad estática generada durante la producción (especialmente para tambores químicos que almacenan productos químicos inflamables); El taller de producción está equipado con dispositivos de detección y alarma de gases para detectar gases nocivos volátiles en tiempo real.
- Protección del medio ambiente y ahorro de energía: los equipos cumplen con los estándares nacionales de protección del medio ambiente, reduciendo los gases residuales, el ruido y las emisiones (el ruido se controla por debajo de 80 dB); se adoptan sistemas de calentamiento de ahorro de energía (calentamiento por inducción electromagnética, eficiencia térmica ≥90%), sistemas de refrigeración y motores de frecuencia variable para reducir el consumo de energía. Por ejemplo, el consumo medio de energía de los modelos de tambores químicos pequeños se controla en 180-250 kW, y el de los modelos de tambores químicos grandes se controla en 250-350 kW, mejorando la economía de producción. Al mismo tiempo, el flash de desechos y los productos defectuosos generados durante la producción se pueden recuperar y reutilizar (tasa de reciclaje ≤20%, para evitar que afecten a la resistencia frente a la corrosión y al rendimiento de sellado de los tambores químicos).
VI. Other Requisitos especiales
- Adaptabilidad de capacidad y especificaciones: El equipo debe ser capaz de ajustar de forma flexible los parámetros en función de la capacidad y las especificaciones de los tambores químicos, de manera compatible con la producción de tambores químicos de diferentes capacidades (20L-200L) y especificaciones (barrica abierta, barrica cerrada, barrica con válvula de descarga). Por ejemplo, el modelo de tambor químico de tamaño medio puede ser compatible con tambores de 50L-120L, y la eficiencia de producción se ajusta según la capacidad (18-22 piezas/hora para tambores de 20L, 8-10 piezas/hora para tambores de 200L), mejorando la utilización del equipo. Para tambores químicos personalizados (como templados antistáticos o resistentes a altas temperaturas), el equipo se puede adaptar a moldes y procesos de moldeo especiales.
- Adaptabilidad de conformidad y desempeño especial: Los tambores químicos deben cumplir con estrictas normas internacionales y nacionales (por ejemplo, el estándar de empaque de materiales peligrosos de las Naciones Unidas UN 1A2/X, GB/T 13508-2018 “Tambores de plástico para envasado”, GB 18191-2008 “Tambores de plástico para el envasado de materiales peligrosos”). La máquina de moldeo por soplado por extrusión debe ser compatible con estos estándares, y los tambores químicos producidos pueden superar pruebas de resistencia a la corrosión, prevención de fugas, resistencia al impacto, alta y baja temperatura, antistático y de resistencia a la presión; Para tambores químicos que almacenan productos químicos corrosivos, a altas temperaturas o volátiles, el equipo debe ser compatible con materiales modificados especiales y tecnología de extrusión de varias capas, asegurando que el tambor no se corroa, fugue ni se deforme durante el almacenamiento a largo plazo; Para tambores químicos de calidad alimenticia (que almacenan aditivos alimenticios), las partes en contacto con el equipo y los materiales deben estar hechas de materiales alimenticios para evitar la contaminación.
En resumen, los requisitos básicos para la producción de tambores químicos para máquinas de moldeo por soplado por extrusión son “precisión, estabilidad, anticorrosión y conformidad”. En comparación con la producción de tanques de agua, cilindros de combustible de automóviles y espaldas huecas, tiene mayores requisitos en cuanto a calidad de plastificación, rendimiento de sellado, protección de seguridad y conformidad, centrándose en garantizar la resistencia a la corrosión, el rendimiento de prevención de fugas y la conformidad con la seguridad de los tambores químicos. Es necesario garantizar la precisión dimensional, la resistencia estructural, la resistencia a la corrosión y el rendimiento de sellado del tambor químico a través de una configuración razonable de sistemas de tornillos, cabezas y sujeción, un control preciso de parámetros y sistemas auxiliares completos, para cumplir con los estrictos estándares de la industria del embalaje de materiales peligrosos y lograr una producción en masa estable. Al mismo tiempo, debe ser compatible con tambores químicos de diferentes capacidades y especificaciones, mejorando la eficiencia de producción y la tasa de calificación del producto.




