

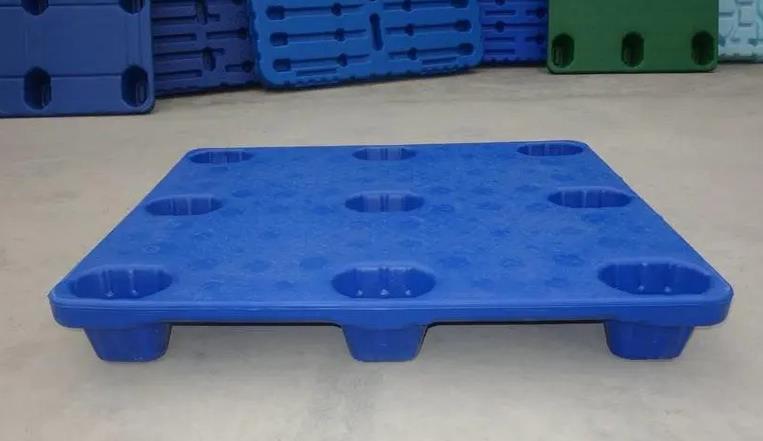
एक व्यापक रूप से उपयोग की जाने वाली कृषि रसद पैकेजिंग सामग्री के रूप में, कंटेनर पेलेट मुख्य रूप से माल ढुलाई, लोडिंग, अनलोडिंग और परिवहन के लिए उपयोग किए जाते हैं। इनकी वजन में हल्कापन, जंग प्रतिरोध, चोट के प्रतिरोध, पुनर्चक्रण और लंबी सेवा जीवन के लाभ हैं। कृषि जरूरतों के अनुसार, इन्हें मानक आकार के कंटेनर पेलेट (1200×1000mm, 1100×1100mm) और अनुकूलित आकार के पेलेट में वर्गीकृत किया जा सकता है, जिनकी भार क्षमता
5t से 5t (डायनेमिक लोड) और 2t से 20t (स्टैटिक लोड) के बीच होती है। कंटेनर पेलेट उच्च-स्तर की शक्ति, नियमित आकार, चोट प्रतिरोध, घर्षण प्रतिरोध और अनियमितता न होने की तरह, तंग पिछले प्रदर्शन आवश्यकताओं को पूरा करने की जरूरत होती है। उत्पादन प्रक्रिया प्रत्यावर्ती ब्लोमोल्डिंग मशीनों की स्थिरता, पीसने की सटीकता, संरचनात्मक अनुकूलता और उत्पादन दक्षता पर विशिष्ट आवश्यकताएं रखती है। विशेष रूप से, ये सभी आवश्यकताओं निम्नधारक आयामों में विभाजित करके परिलक्षित हो सकती हैं, जिसमें उपकरण की प्रदर्शन और कंटेनर पेलेट उत्पादन की संरचनात्मक और भार क्षमता की विशेष जरूरतों को ध्यान में रखा जाता है।
एक्सट्रूज़न सिस्टम हॉलो पैलेट उत्पादन के लिए एक्सट्रूज़न ब्लो मोल्डिंग मशीन का कोर है, जो रासायनिक सामग्रियों के प्लास्टिकाइजेशन प्रभाव, पैलेट की संरचनात्मक घनत्व और अंतिम लोड क्षमता और संपर्क क्षमता को निर्धारित करता है। हॉलो पैलेट के बड़े आयतन, मोटी दीवार मोटाई और जटिल ग्रिड संरचना के कारण, एक्सट्रूज़न प्रणाली स्थिर पिघल उत्पादन और पर्याप्त प्लास्टिकाइजेशन की आवश्यकताओं को पूरा करती है।
1. HDPE/LDPE Отходные материалы के लिए अनुकूलित फ़्यूज़न संरचना
गहरे पैलेट्स के उत्पादन के लिए मुख्य रूप से इस्तेमाल होने वाले सामग्री एचडीपीई (अत्यावश्यक-घनत्व वाला पॉलीथिन) और एलडीपीई (मध्यम-घनत्व वाला पॉलीथिन) हैं, और एचडीपीई को इसकी उत्कृष्ट परिष्कृत शक्ति और लोड-धारण करने वाले प्रदर्शन के लिए प्राथमिकता दी जाती है। कुछ उच्च-लोड-धारण करने वाले पैलेट्स में कठोरता और पहनने के प्रतिरोध को बढ़ाने के लिए स्थिरता बढ़ाने वाले अनुप्रयोगों (जैसे सिरप फाइबर, तालक पाउडर) को जोड़ा जाता है। इसलिए, एक्सट्रूडर का छेद अनुकूलन तरीके से डिजाइन किया जाना चाहिए:
- बोल्ट संयोजन: लंबाई-घी दीवार अनुपात (L/D) 30:1 से 33:1 के बीच नियंत्रित किया जाना चाहिए, जिससे HDPE/LDPE खाद्य पदार्थों की पर्याप्त प्लास्टिफ़िकेशन और मजबूत तत्वों की एकरूप वितरण सुनिश्चित हो सके। अतिरिक्त तेजी से विभाजन के कारण होने वाला पिघल के नुकसान को किया जा सकता है, और यह सुनिश्चित किया जा सकता है कि पिघल में उत्कृष्ट मजबूती और प्रतिरोध होता है। घूर्णन की रचना को हॉलो पेलेटों की बाहरी व्यास के अनुसार समायोजित किया जाता है। मानक आकार के पेलेट (1200×1000mm) के लिए Φ90-120mm का घूर्णन सिरा चुना जा सकता है और बड़े आकार या उच्च भार क्षमता वाले पेलेटों के लिए Φ120-150mm का घूर्णन सिरा चुना जाना चाहिए, जिसके साथ तुलनीय प्लास्टिफ़िकेशन क्षमता (400-600kg/h) होती है ताकि मोटी दीवार वाले हॉलो पेलेटों के अधिक मात्रा में पिघल आपूर्ति की आवश्यकताओं को पूरा किया जा सके।
- स्क्रू संरचना: एक चरणभूमि संपीड़न अनुपात स्क्रू के साथ मिश्रण खंड अपनाया गया है, और संपीड़न अनुपात
- 8: 1 से
2. टंकी और हेड डिज़ाइन मोटी दीवार की प्रज्वलन आवश्यकताओं को पूरा करते हैं
- भराई के तापमान को नियंत्रित करने के लिए, उच्च-प्रदर्शन क्षेत्रीय हीटिंग (फीडिंग सेक्शन, कमप्रेशन सेक्शन, हेमोगेनाइजिंग सेक्शन, मिक्सिंग सेक्शन) और ठंडा करने की डिजाइन को अपनाया गया है, जिसके तापमान नियंत्रण की सटीकता ±1℃ तक जाती है। प्रत्येक भाग के तापमान को HDPE/LDPE के प्रदर्शन के अनुसार सटीक रूप से समायोजित किया जा सकता है (HDPE खाली पैलेट का उत्पादन करते समय, भराई के तापमान 165-205℃ पर नियंत्रित किया जाता है)। इससे अतिरिक्त तापमान के कारण पिघलने की गुणवत्ता में रुकावट और भी कम तापमान के कारण प्लास्टिकाइजेशन में कमी के कारण होने वाले रुकावट को रोका जा सकता है, स्थिर पिघले हुए निस्पंधन को सुनिश्चित किया जा सकता है, और पुरुष पूर्व-निर्मित पिघले को प्रभावी रूप से नियंत्रित किया जा सकता है (पिघले की झुकाव की मात्रा ≤3mm/m होती है) — जो बड़े आकार, मोटे दीवारों वाले खाली पैलेट्स की दीवार की मोटाई की एकरूपता के लिए विशेष रूप से महत्वपूर्ण है।
- शीर्ष संरचना: एक उच्च क्षमता का केंद्र तंग परिपत्र सिरचयन है, और सिरचयन क्षमता खाली पैलेट की वजन के अनुसार संशोधित की जाती है (उदाहरण के लिए, 1200×1000mm मानक पैलेट मॉडल के सिरचयन क्षमता 100-150L तक होनी चाहिए), जो मोटी दीवारों का पोटेंसी बना सकते हैं (पोटेंसी मोटाई 8-15mm) और पोटेंसी परिवर्तन और स्पिन के बिना; सिर के प्रवाह चैनल का छवि वर्ग बड़ा है, शीर्ष अंदरूनी दीवारों को चिकना और मृत बिन्दुओं मुक्त किया जा सकता है, जो पिघल बाँध को कम करता है और दबाव हानि, समान पोटेंसी मोटाई सुनिश्चित करने के लिए; डाई खुला सर्वो मोटर से चलाया जाता है उच्च अनुप्रयोग (संशोधन सटीकता ±0.02mm), सिरचयन कार्यक्रम नियंत्रण प्रणाली के साथ समीप, सिरचयन के अक्षीय और परिधीय पोटेंसी ऊपरी मोटाई के सटीक नियंत्रण को प्रकट करना, नेटग्रिड संरचना और ब्लो मोल्डिंग के दौरान फीट का असमान तनाव को मुआवज़े देने, और पोटेंसी मानों को लोड-हालकन टुकड़ों (पोटेंसी फीट, ग्रिड रिबबों) के लिए चयनित करने के लिए, पैलेट के लोड-हालकन क्षमता और संरचनात्मक एकरूपता को बेहतर बनाने के लिए।
II. ब्लो मोल्डिंग सिस्टम: नियमित आकार और समान लोड-हालकन का सुनिश्चित करना
खाली पैलेट का सामान्य रूप, जटिल नेट्रिड्रिड संरचना और पोटेंसी फीट है, और लोड-हालकन एकरूपता के लिए अति-सयनत आवश्यकता है। मोल्डिंग, मोल्डिंग का प्रमुख लिंक होने के नाते, सटीक मोल्डिंग, समान पोटेंसी मोटाई और भंगुर संरचनात्मक विवरणों की आवश्यकताओं को पूरा करता है।
1. परीक्षण नियंत्रण की सटीकता वाहन लोड सहनशीलता मानकों को पूरा करती है
खाली पैलेट, पोटेंसी मोटाई समानता (चकन की निरंतरता ±0.15mm) के लिए अति-सयनत आवश्यकताएं रखते हैं। असमान पोटेंसी मोटाई पैलेट की समान लोड-हालकन को प्रभावित करती है, सामान वजन के प्रभाव के तहत पहना और आँकने के दौरान भी सुरक्षा संबंधी संभावनाएं उत्पन्न होती है। इसलिए, सिरचयन नियंत्रण का पालन करना चाहिए:
- उच्च-प्रवृत्तिमा सिरचयन पोटेंसी मोटाई नियंत्रण प्रणाली (120 नियंत्रण बिंदुओं तक) के साथ सुसज्जित है, जो सिरचयन के अक्षीय और परिधीय पोटेंसी मोटाई को सटीक रूप से समायोजित कर सकता है। बड़े आकार, मोटी पोटेंसी सिरचयन में होने वाली आसानी से घटने की समस्या को समायोजित करके, क्रियातुल्य पीडल के आकार को निलंबित करके, और सिरचयन के ऊपर की भाग की शुरुआत मोटाई को बढ़ा करके, ताकि पैलेट के विभिन्न भागों (आरोपी सतह, पोटेंसी फीट, ग्रिड रिबबों) के बीच पोटेंसी मोटाई अंतर ≤0.1mm रहें।
- सिरचयन वजन को सटीक रूप से नियंत्रित किया जाता है (नियंत्रण सटीकता ±1%) और अधिकतम सिरचयन वजन पैलेट वजन के साथ मिलना चाहिए (उदाहरण के लिए, 1200×1000mm मानक पैलेट के पोटेंसी वजन को 80-120kg तक कर सकते हैं), ताकि सिरचयन वजन, पैलेट के पोटेंसी मोटाई को बहुत पतला होने से रोकने, या मोटे होने से रोकने व पैलेट की लोड-हालकन क्षमता अभाव हो जाने से रोकने, या कच्चा माल की हानि, पैलेट की हल्केपनता पर प्रभाव पैदा करने से रोकने के लिए मिला नहीं।
2. स्थिर और उच्च दबाव का पोम-पेन प्रणाली
- ब्लोिंग दबाव और प्रवाह दर: खाली पैलेट का आकार, पोटेंसी मोटाई और नेट्रिड्रिड संरचना के अनुसार समायोजित किया जाता है। ब्लोिंग दबाव आमतौर पर
- 8-1.2MPa पर नियंत्रित किया जाता है, जो पानी के टंकी और यात्री कार के ईंधन टंकी की तुलना में अधिक है, ताकि मोटी पोटेंसी को पूर्ण रूप से ब्लोअप किया जा सके और अंदर के नेट्रिड्रिड संरचना और पोटेंसी फीट पूर्ण रूप से बनें; कई-चरणीय दबाव नियंत्रण तकनीक का उपयोग किया जाता है। एक निम्न दबाव प्रारंभिक चरण में प्रयोग किया जाता है, ताकि स्थानीय नमूदार तनाव और कच्चे माल के क्षति से बचा जा सके, और मोटी की तुलना में दबाव बढ़ा दिया जाता है, ताकि कीचड़ और मूसल (मुख्य लोड-हालकन टुकड़े) पूर्ण रूप से बनें बिना अनयान। ब्लोअप प्रवाह दर स्थिर (प्रवाह दर चकन ±5%), ताकि दबाव चकन से पैलेट की खामियां जैसे अवसाद, उभरी भाग और अस्पष्ट नेट को दूर किया जा सके। ब्लोअप अनुपात 2:1 और 3:1 के बीच नियंत्रित किया जाता है, जो ईंधन टंकी की तुलना में कम होता है, ताकि पैलेट के पोटेंसी मोटाई और लोड-हालकन क्षमता को सुनिश्चित करने के साथ-साथ मोल्डिंग को सफल बनाये रखें।
3. मोल्ड अनुकूलन और कुशल ठंडा प्रणाली
- 3. मोल्ड अनुकूलन और प्रभावी ठंडा पोटेंसीर सिस्टम
- मोल्ड अनुकूलन: मोल्ड आकार खाली पैलेट के डिज़ाइन किए गए आकार के साथ सटीक रूप से तुलना किया जाता है (आकलन ±0.2mm), जिसका पालन लॉजिस्टिक पैकिंग की आकार मानताओं को पूरा करता है। मोल्ड ग्रीव सतह को उच्च सटीकता (सतह असमानता Ra ≤1.0μm) के साथ, चिकना और बिना रग का संरक्षण प्रदान करके, पैलेट के गोल सतह को सुनिश्चित करता है और कोई भी खरोंच नहीं होता है; मोल्ड ग्रीव गुहा संरचित नेट चरवाही और पोटेंसी फीट गुहा के साथ है, और गुहा संरचना पैलेट का लोड-हालकन डिज़ाइन के साथ एकरूप होती है, ताकि पैलेट की गतिशील संरचना की एकरूपता और एकरूपता को सुनिश्चित करने के लिए; मोल्ड में उत्कृष्ट सील प्रदर्शन (अ़यर हानि दर ≤0.02L/min) होता है, जो ब्लो मोल्डिंग के समय हवा का रिसाव को रोकता है, और पैलेट की पूर्ण मोल्डिंग के लिए एक शामक कारण बनता है; उपकरण विभिन्न आकार और खुला पैलेट मोल्ड के साथ संगत होना चाहिए, जिसमें मोल्ड मोटाई समायोज्य क्षेत्र 1000-2000mm हो, ताकि उपकरण बहुमुखी हो जाएं।
III. संपीड़न प्रणाली: मोल्डिंग की स्थिरता और संचालन की प्रभावशीलता सुनिश्चित करना
आईएसओ 9001: 2015 गुणवत्ता प्रबंधन प्रणाली, एएसटीएम-D4926-2018 परीक्षण की मापदंडों और रैपिड प्रोटोटाइप डिज़ाइन (आरपीडी) प्रणाली मानकीकरण,
- स्वचालित लेखा परीक्षा प्रणाली, वेब मैट्रिक्स फ्लो चार्ट आइकन डेटाबेस जनरेशन प्रणाली,
- एसएमए 346-1993 "प्रदूषण मुक्त उत्पादों की विनिर्देशों और आवश्यकताओं", ध्वनि इमारत की मात्रा, जल भराव, ध्वनिक प्रतिबाधा और पदार्थ का स्वच्छता,
- संचालन की सुविधा और सुरक्षा: यह स्वचालित जकड़न, मोड़ हटाना और मोल्ड बदलने की मशीनरी से लैस है। स्वचालित मोड़ हटाने की मशीनरी पलेट के आकार के अनुसार (विशिष्ट जकड़ने वाले उपकरणों के साथ) डिज़ाइन की गई है जिससे मैन्युअल मोड़ हटाने से होने वाली पलेट क्षतिग्रस्तता को रोकने और कार्यबल की मांग को कम किया जाता है। मोल्ड बदलने की मशीनरी त्वरित परिवर्तन डिज़ाइन (मोल्ड बदलने का समय ≤60 मिनट) के साथ है जिससे अलग-अलग आकार के पलेटों के बीच परिवर्तन के समय उत्पादन क्षमता में सुधार किया जा सकता है। जकड़न की मशीनरी में स्थिरता और लंबे समय तक चलने की क्षमता है, और यह उच्च आवृत्ति से लहरने वाले खोलने और बंद करने के कार्यों (≧8000 बार/महीना) को लंबे समय तक सहन कर सकती है, जिससे उपकरण खराब होने की घटना से उत्पादन पर असर पड़ता है। साथ ही, एक सुरक्षा बांध डिवाइस भी लगाया गया है जिससे जकड़ने के दौरान दुर्घटनाग्रस्त ऑपरेशन को रोकने में मदद मिलती है और उत्पादन की सुरक्षा सुनिश्चित होती है।
IV. नियंत्रण प्रणाली: सटीक प्रबंधन और बैच अनुरूपता का सत्यापन
ऑप्टिकल सेंसर, सटीक विनिर्देश पोत विनिर्धारक, मशीन एनालिसिस,
- 10. "अनुसंधान परीक्षण प्रबंधन नियम", "बहु-पीस पोत परीक्षण मानक" और "अध्ययन के दौरान संचालन और प्रदर्शन सहायता आवश्यकताओं", अस्थायी स्पष्टीकरण, हुंडई, शेष और संकेत,
- अखिल भारतीय उत्पादन अनुसंधान संस्थान के "आईएसओ 14000 मानकीकरण", "आईएसओ 14000 रणनीति और उद्देश्य", "आईएसओ 17025 मानकीकरण प्रणाली के तहत परीक्षण और मूल्यांकन", "नैतिक और पर्यावरणीय प्रबंधन,
- "D1100-2013" मानक "नियामक संक्षिप्तता",
"के। एफ. A133-2010" का "तापमान रिकॉर्डर" और "एल एंड डी रिकॉर्डर" परीक्षण मानक,
"उच्च प्रदर्शन रीडिंग, इकाई टेस्ट" और "विद्युत क्षति टेस्ट" परीक्षण मानक आदि।
- रॉ मैटेरियल प्रोसेसिंग सिस्टम: उच्च-प्रदर्शन वाले रॉ मैटेरियल के सूखने, छनने और मिश्रण उपकरणों से सुसज्जित है। एचडीपीई/एलडीपीई रॉ माल इसके लिए पूरी तरह से सूखा होना चाहिए (मौद्रता सामग्री ≤0.1%) ताकि पलेट में बेहोश और आयताकार छिद्र पैदा न हो, जो पलेट की संरचनागत घनत्व और लोड धकेलने वाली प्रदर्शन को प्रभावित करते हैं। छनने वाला उपकरण (छनने वाला आकार ≤60 मेश) रॉ माल में अनुपुरन को हटाता है ताकि स्क्रू और मोल्ड के पहनने और पलेटों के चरित्रों के दोष से बचा जा सके। मिश्रण डिवाइस (मिश्रण सटीकता ±1.5%) एचडीपीई/एलडीपीई और धातु मिश्र धातु (ग्लास फाइबर, घी पाउडर) को एकसमान रूप से मिश्रित करना सुनिश्चित करता है ताकि पलेट का एकसमान लोड धकेलने वाला प्रदर्शन सुनिश्चित हो सके। पहनने से प्रतिरोधी सतह वाली पलेटों के लिए, सामग्री के प्रत्येक पट्टी के लिए स्वतंत्र रॉ माल प्रोसेसिंग उपकरणों को कॉन्फ़िगर किया जाता है ताकि पारस्परिक दूषण से बचा जा सके।
- वेंटिलेशन सिस्टम: बैरल, हेड और मोल्ड पर उच्च-प्रदर्शन वाला वेंटिलेशन सिस्टम स्थापित किया जाता है ताकि रॉ मालों की प्लास्टिसाइजेशन के दौरान उत्पन्न हवा, घुला हुआ पदार्थ और हानिकारक गैस अंदर बहाई जा सके, पलेट के अंदर बेहोश से बचा जा सके, पलेट की एकसमान दीवार मोटाई और घनी संरचना सुनिश्चित हो, और लोड धकेलने की क्षमता और तनाव प्रतिरोध को बढ़ाया जा सके। वेंटिलेशन गैस को उत्सर्जन से पहले सफाई उपकरण द्वारा (पारगमन दक्षता ≥90%) सफाई किया जाता है, पर्यावरण संरक्षण आवश्यकताओं को पूरा करता है।
- सुरक्षा संरक्षण प्रणाली: सुरक्षा उत्पादन आवश्यकताओं को पूरा करने के लिए पूरी सुरक्षा संरक्षण प्रणाली से सुसज्जित है। क्लैंपिंग क्षेत्र, हेड क्षेत्र और फ़ीडिंग क्षेत्र में सुरक्षा रेलिंग, लाइट पर्दे और आपातकालीन रोक की बटन स्थापित किए जाते हैं ताकि ऑपरेटर उच्च-तापमान पिघल, चलती भागों और उच्च दबाव गैस से संपर्क न करें, उत्पाद सुरक्षा सुनिश्चित हो। उच्च दबाव की धड़क से भरे सिस्टम और हाइड्रोलिक सिस्टम में दबाव संरक्षण उपकरण स्थापित किए जाते हैं ताकि उपकरण क्षति या सुरक्षा दुर्घटना से बचा जा सके। विद्युत प्रणाली धूल-कुशन और आर्द्रता प्रतिरोधी डिजाइन को अपनाती है ताकि लॉजिस्टिक पैकेजिंग उत्पादन के कार्यशाला वातावरण को अनुकूलित किया जा सके।
- पर्यावरण संरक्षण और ऊर्जा की बचत: उपकरण राष्ट्रीय पर्यावरण संरक्षण मानदंडों को पूरा करता है, धुएं, शोर और कूड़ा उत्सर्जन (शोर 85dB से नीचे नियंत्रित) को कम करता है। ऊर्जा की बचत के लिए ऊर्जा-इकॉनमीसी गर्मी (विद्युत चुंबकीय बिगहलाव गर्मी, पवन दक्षता ≥90%), वेंटिलेशन सिस्टम और परिवर्तनीय आवृत्ति मोटर्स का उपयोग किया जाता है। उदाहरण के लिए, मानक आकार के पलेट मॉडल का औसत शक्तिह्रास 250-350kw पर नियंत्रित किया जाता है, और बड़े आकार, उच्च-लोड-भार वाले पलेट मॉडलों का औसत शक्तिह्रास 350-500kw पर नियंत्रित किया जाता है, उत्पादन की अर्थव्यवस्था में सुधार किया जाता है। साथ ही, उत्पादन के दौरान उत्पन्न गलत प्रकाश और खराब उत्पादों को पुनर्नवीनीकरण और पुनः उपयोग किया जा सकता है (पुनर्नवीनीकरण अनुपात ≤30%, पलेटों के प्रदर्शन को प्रभावित करने से रोकने के लिए)।
VI. Other विशेष आवश्यकताएं
- आकार और लोड-भार अनुकूलन: एयरहोल पलेटों को विभिन्न आकार (1000×800mm से 1500×1200mm) और लोड-भार स्तरों (0.5t से 5t डायनेमिक लोड) के पलेटों के उत्पादन के लिए तत्काल रूप से अनुकूलित किया जा सकता है। उदाहरण के लिए, मानक आकार के पलेट मॉडल 1100×1100mm और 1200×1000mm पलेटों के साथ संगत हो सकता है, और उत्पादकता आकार और दीवार मोटाई (5-8 टुकड़े / घंटा, मानक आकार के पलेटों के लिए, 3-5 टुकड़े / घंटा, बड़े आकार, उच्च-लोड-भार वाले पलेटों के लिए) के अनुसार समायोजित की जाती है, जिससे उपकरण उपयोग बढ़ाया जाता है। कस्टमाइज़्ड पलेटों (जैसे नॉनस्लिप सतह, विशेष रूप से आकार की धारक पैर) के लिए, उपकरण विशेष मोल्डों और मोल्ड निर्माण प्रक्रियाओं को अनुकूलित कर सकता है।
- विशेष प्रदर्शन अनुकूलन: एयरहोल पलेटों को लॉजिस्टिक पैकेजिंग उद्योग के मानकों (जैसे GB/T 15234-2021 “प्लास्टिक पलेट”, ISO 8611 “प्लास्टिक लोड-भार पलेटों के लिए अंतर्राष्ट्रीय लॉजिस्टिक”) को पूरा करना चाहिए। एक्सट्रूडिंग ब्लो मोडलिंग मशीन इन मानकों के साथ संगत होने की आवश्यकता है, और उत्पादित पलेटों को लोड-भार, प्रभाव प्रतिरोध, पहनने का प्रतिरोध, उच्च और कम तापमान प्रतिरोध और नॉनस्लिपशिप जैसे परीक्षणों को पार करने की आवश्यकता है; बाहरी उपयोग के लिए पलेटों के लिए, उपकरण में यूवी अवरोधक संशोधित रॉ मालों के साथ संगत होना चाहिए, ताकि पलेट लंबे समय तक धूप के नीचे उम्र, दरार या संकीर्णता न आए; भोजन-ग्रेड या दवा-ग्रेड लॉजिस्टिक पलेटों के लिए, उपकरण और रॉ माल संपर्क भाग खाद्य-ग्रेड सामग्री से बने होंगे ताकि गंदगी से बचा जा सके।
संक्षेप में, एक्सट्रूडिंग ब्लो मोडलिंग मशीनों के लिए एयरहोल पलेटों के उत्पादन का मुख्य आवश्यकता “स्थिरता, सटीकता, लोड-भार अनुकूलन और उच्च गति” है। पानी के टैंक और मोटर वाहन के तेल टैंक के उत्पादन के साथ तुलना में, यह पिघली हुई सामग्री की गैरेज, ब्लो मोल्डिंग दबाव, मोल्ड आकार और ठंडा करने की दक्षता पर उच्च आवश्यकताएं रखता है, जो पलेट के लोड-भार क्षमता, आकार नियमता और संरचनात्मक एकता को सुनिश्चित करता है। पलेट की आयाम सटीकता, संरचनात्मक शक्ति, लोड-भार प्रदर्शन और पहनने का प्रतिरोध को पूरा करने के लिए लोड-रिग बिंदु, हेड और क्लैंपिंग सिस्टम को उपयुक्त तरीके से कॉन्फ़िगर करना, सटीक पैरामीटर नियंत्रण और पूर्ण सहायक प्रणालियों को समायोजित करना आवश्यक है, लॉजिस्टिक पैकेजिंग उद्योग के सख्त मानकों को पूरा करना, और स्थिर मात्रा उत्पादन को प्राप्त करना। साथ ही, यह विभिन्न आकार और विन्यास के पलेटों के साथ संगत होना चाहिए, उत्पादकता बढ़ाने के लिए, और उत्पाद प्रमाणन दर।




