

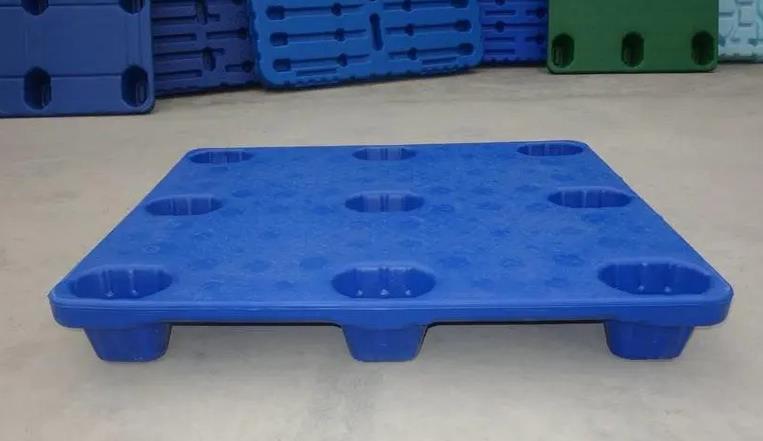
広く使用されている物流包装部品として、凹型パレットは主に商品の積み上げ、荷載、荷卸し、運搬に使用されています。軽量、耐腐蝕性、耐衝撃性、リサイクル可能性、長寿命などの利点があります。物流ニーズに応じて、標準サイズの凹型パレット(1200×1000mm、1100×1100mm)とカスタマイズされたサイズのパレットに分けられます。荷重要件は0.5t ~ 5t(動的荷重)および2t ~ 20t(静的荷重)です。凹型パレットは、均一な荷重持続性、規則的なサイズ、衝撃強度、耐摩耗性、変形しにくさなどの厳しいコアパフォーマンス要件を満たす必要があります。生産プロセスでは、押出ブロー成形機の押出安定性、成形精度、構造適応性、および生産効率に特に要件が設けられています。具体的には、以下のコア寸法に分けられ、装置の性能と凹型パレット生産の特殊な荷重と構造ニーズを両方に考慮します。
I. 押出装置: 高強度の溶融体と構造の完全性を確保する
ハローポーラーの製造用エクストルーションブローモールド機の中心をなすエクストルーションシステムでは、原料の可塑化効果、ポーラーの構造密度、および最終的な荷重耐荷重性と耐衝撃性が直接決定されます。ハローポーラーは大容量、厚い壁厚、そして複雑な網構造を特徴としています。そのため、エクストルーションシステムは安定した溶融装置出力と十分な可塑化を実現することが必要です。
1. HDPE/LDPE原材料に最適化されたネジ構成
1.ホーローパレットの生産のための主流の原料は、HDPE(高密度ポリエチレン)とLDPE(低密度ポリエチレン)であり、特に後者には優れた機械強度と耐荷重性があります。高い耐荷重力を有する一部のパレットには、剛性と耐摩耗性を向上させるために補強添加剤(ガラス繊維、タルク粉など)を配合します。そのため、エクストルーダースクリューは適応的に設計する必要があります: 2.スクリューパラメータ:HDPE/LDPEの原料を十分に溶融し、補強添加剤を均一に分散させるための長径比(L/D)は30:1から33:1に制御する必要があり、過度な摩耗の原因となる溶融変性を回避し、溶融物に優れた機械強度と耐衝撃性をもたらします。スクリューダイヤはホーローパレットのサイズと壁の厚さに応じて調整されます。標準サイズパレット(1200×1000mm)のためにはΦ90〜120mmのスクリューを選択でき、大口径または高耐荷重パレットのためにはΦ120〜150mmのスクリューを選択し、太い壁厚のホーローパレットの大容量な溶融供給ニーズを満たす適切な溶融化容量(400〜600kg/h)を備えています。 3.スクリュ構造:混合セクションを搭載した段階的圧縮比スクリューが採用され、圧縮比は3.8:1〜4.8:1で制御されます。混合セクションは、補強添加剤の分散効果を高め、パレットの耐荷重性が低下する添加剤の不均一な分布を回避します。ホーローパレットはほとんどが単層構造であり、大容量スクリューを一組採用しています。耐摩耗表面層を持つパレットでは、基本層(HDPE)と表面耐摩耗層(改質HDPE)の同期押出を実現する二層共押出スクリューを構成し、パレット表面の耐摩耗性を確保するとともに耐荷重性も確保します。
- ネジのパラメータ:長径比(L/D)は30:1から33:1の間で制御する必要があり、これによりHDPE / LDPE原材料の十分な可塑化と補強添加剤の均一な分散を確実にし、加圧による溶融劣化を回避し、溶融物の優れた機械強度と衝撃強度を確保することができます。ネジの直径は、空洞パレットのサイズと壁厚に応じて調整されます。標準サイズのパレット(1200×1000mm)では、Φ90-120mmのネジが選択できます。また、大型パレットや高負荷容量パレットの場合は、Φ120-150mmのネジを選択し、従って対応する可塑化能力(400-600kg/h)を持たせ、太壁の大型空洞パレットの大量の溶融供給ニーズに対応する必要があります。
- ネジ構造:段階的な圧縮比ネジ(混合部を搭載)が採用され、圧縮比は3.8:1~4.8:1の間で制御されます。混合部は導入強化添加剤の分散効果を高めるために追加され、パレットの耐荷重性を低下させる添加剤の不均一な分散を防ぎます。中空パレットは主に単層構造であり、高容量の単一のネジが採用されています。耐摩耗表面層を備えたパレットでは、ベース層(HDPE)と表面耐摩耗層(改質HDPE)の同期押出を実現するように、二重層共押出型ネジを構成することができます。これにより、パレット表面の耐摩耗性を確保しながら、耐荷重性も確保できます。
- ねじ材質:摩耗に強く、腐食に強い合金材料(38CrMoAlAなど)を選択し、表面を深刻な窒素化処理(窒化層の厚さ≥0.6mm)で加工して、原材料と補強添加剤の摩耗を防ぎ、不均一な溶融押出を防ぎ、厚壁パレットの長期間の大量生産の安定性を確保します。2.バレルとヘッドの設計が厚壁成形要件に適合する3.バレルの温度管理:高精度のゾーン加熱(供給セクション、圧縮セクション、均一化セクション、混合セクション)と冷却設計を採用し、温度制御の精度は±1℃に達します。各セクションの温度は、HDPE / LDPEの性能に応じて正確に調整できます(HDPEホーローパレットを生産する場合、バレルの温度は165〜205℃に調整されます) 。これにより、超過した温度による溶融劣化と温度が不十分なためのプラスチケ化不足を防ぎ、安定した溶融押出を実現し、パライゾンの沈みを効果的に制御できます(沈み量は3mm/m以下)—これは、大型の厚壁ホーローパレットの壁の厚さの均一性にとって重要です。
2. バレルとヘッドの設計が厚膜成形の要件を満たす
- バレル温度制御:高精度のゾーニング加熱(供給セクション、圧縮セクション、均質化セクション、混合セクション)と冷却設計を採用し、温度制御精度は±1℃に達します。各セクションの温度は、HDPE/LDPEの性能に応じて正確に調整できます(HDPEホローパレットを製造する場合のバレルトemperatureは165 - 205℃に制御されます)。過高な温度による溶融劣化や低すぎる温度による不十分なプラスチケーションを防ぎ、安定した溶融押出を実現し、パリゾンのぼんだりを効果的に管理できます(ぼんだ量は≤3mm/m)。これは、大口径の厚膜ホローパレットの壁厚一貫性にとって極めて重要です。
- ヘッド構造:大容量の中央給紙型ヘッドが採用されており、アキュムレータの容量はハローパレットの重量に応じて調整され、1200×1000mmの標準パレットモデルのアキュムレータ容量は100〜150Lに達する必要があり、厚い壁パリションを安定して出力でき、パリションの変化点や外れ防止が可能になります。ヘッドの流れ道は大型の断面、平滑な内壁、および隅のない構造になっており、溶融物の廃液の増加を抑え、圧力損失を減らし、均一なパリション厚を保証します。ダイ仕切りは高精度のサーボモータによって駆動され、パリションプログラム制御システムと組み合わせられ、パリションの軸方向および周囲の壁厚を正確に制御し、ブロー成形時のグリッド構造の均一な伸長や支持脚の不調を補完し、荷重を支える部品(支持脚、グリッドリブ)に対応する壁厚パラメーターを事前に設定し、パレットの荷重容量と構造の強度を向上させます。
ブロー成形システム:規則正しい形状と均一な荷重容量の確保
ハローパレットは、全体的な規則正しい形状、複雑な内部グリッド構造および支持脚を備え、大きさの正確性と荷重容量の均一性に対する極めて厳しい要件を満たしています。ブロー成形システムは、成形の核心リンクとして、精密な成形、均一な壁厚、およびパレットの構造詳細の完全性に対する要件を満たさねばなりません。
1.パライソン制御精度が荷重に対応するレベルに達している
ハローパレットは、壁厚の均一性に対する厳しい要件を持っています(偏差は±0.15mm以内に制御されます)。均一でない壁厚は、パレットの荷重容量の一様でないことにより、物品の重量の作用下で変形や破損しやすく、運送時には安全上の潜在的リスクにつながります。そのため、パリショントh の壁厚を制御する必要があり、次の要件に適合しなければなりません。
- 高精度のパリショントh 壁厚制御システム(最大120制御ポイント)が装備されており、パリションの軸方向および周囲の壁厚を正確に調整できます。大型、厚壁パリションで起こりやすいパリションのたわみ問題を補完するため、押出速度曲線の最適化とパリション上部の初期厚さの増加により、パレットの異なる部分 (表面、支持脚、グリッドリブ) の壁厚の相異があることを確実にします(最小0.1mm)。
- パリショントh の重量は正確に制御されます(制御精度 ±1%)、パレットの重量と最適に一致するように、最大パリショントh の重量が設定されます (例: 1200×1000mm の標準パレットのパリショントh の重量は80〜120kgに達する)。パリショントh が不足するとパレットの壁厚が不十分になり、荷重容量が不十分になるのを防ぎます。また、過剰な重量で原料浪費につながり、パレットの軽量化効果に影響します。
2.安定した高圧吹き込みシステム
- ブロー圧力と流し速度:ハローパレットのサイズ、壁厚、グリッド構造に合わせて調整します。ブロー圧力は通常0.8〜1.2MPaで、水槽や乗用車用燃料タンクよりも高く設定され、厚い壁のパリションが完全に膨張し、内部のグリッド構造と支持脚が完全に形成されることを保証します。多段式圧力制御技術が採用されます。初期段階では、局所的な過度の伸びと材料の破損を回避するため、低圧が使用され、材料が金型に接触すると圧力が上昇し、グリッドリブと支持脚 (主要な荷重容量部分) が完全に形成されないと引き裂かれることのないようにします。ブロー流速は安定しており (流速変動 ≤5%)、圧力変動によってパレットに凹凸、膨らみ、未完成のグリッドなどの欠陥が発生するのを防ぎます。吹き上げ比は2:1〜3:1で、燃料タンクよりも低く設定され、パレットの壁厚と荷重容量を保証する一方で、成形を実現します。
- ブロータイミングと冷却:ブロータイミングはパリションの押出速度と正確に一致し (反応時間≤0.15s)、早すぎたり遅すぎると材料配分に影響し、パリションが十分に冷えているため吹き上げができなかったり、ブロー完了後に冷却が適切に行われていなかった場合に変形するのを防ぎます。吹き上げ媒体は乾いた、きれいな冷気圧縮空気を使用します (水分含有量 ≤0.05%)。空気中の水分によってパレットの内外面に気泡や傷が生じ、構造の密度と荷重容量に影響を与えます。吹き上がり後は、空冷を援用してパレット表面の冷却速度を早め、生産効率を向上させます。
3. モールド適応性と効率的な冷却システム
- 金型適応性:金型サイズは、内部空洞パレットの設計サイズと正確にマッチし、物流パッケージングのサイズ基準を満たす(寸法公差 ±0.2mm)。金型の内面は高い精度で研磨されており(表面粗さ Ra ≤1.0µm)、滑らかでひきがなく、パレットの表面が平らで傷が無くなります。金型は搭載された格子および支柱型内面を備え、その型内面はパレットの負荷受け設計と整合していますため、パレットの内面構造の完全性と均一性を確保します。吹き付け成形中に空気漏れが発生することを防ぐため、金型は優れた密封性能を備えています(空気漏れ率 ≤0.02L/min)。このことにより、パレット成形が不完全になるといった問題を回避できます。装置は、さまざまなサイズ、仕様の内部空洞パレット金型と互換性があり、型厚調整範囲が1000〜2000mmであることから、装置の多彩性を向上させています。
- 冷却システム:複数回路の高効率冷却システムは、金型の異なる部分(特にグリッドリブとサポートフィート)の温度を独立して制御し、金型表面の温度差を±4℃以内に制御し、均一でない冷却によるパレットの収縮や変形を防ぎます。冷却水回路は、パレット構造に応じて設計されており、壁が厚い部分(サポートフィート、グリッドリブ)には緻密な冷却ポイントがあり、壁が薄い部分(パレット表面)では合理的なレイアウトが確保されます。冷却効率は生産サイクル要件を満たします。標準サイズのパレットの冷却時間は150〜300秒で制御され、大型の高負荷パレットでは300〜500秒に延長する必要があり、成型後パレットが迅速に固化し、生産効率が向上し、パレットの寸法安定性と耐荷重性が保証されます。金型には冷却温度の動的調整を実現するための温度フィードバック装置が搭載されています。
III.締め込みシステム:成形安定性と操作効率を確保する
ホーローパレット金型は大きく、内腔構造が複雑で生産頻度が高いため、締め込みシステムは金型の開閉、留め込み、ロックを担当し、その締め込力、ストローク、精度はパレットの成形品質、生産の安全性、金型寿命に直接影響します。
- 締め込み力:パレットのサイズ、壁厚および吹き出し圧力により決まります。標準サイズホーローパレットモデルの締め込み力は1500〜2500KNに達し、大型の高荷重パレットモデルは2500〜4000KNを超えないようにする必要があり、金型が吹き出し成形中に緩みたり溢れたりしないようにし、フラッシュ、バリ、寸法偏差などのパレット不具合を防ぎます。締め込み力は調節可能(調節精度±20KN)で、異なるスペックのパレットに対応します。
- 締め込みストロークとテンプレート:締め込みストロークは最大金型サイズとパレット形状に応じて設計され、一般的に1500〜3000mmで、金型の開閉とパレットの取り出しに合わせています。テンプレートサイズは金型と対応し(例えば1800×2000mmのテンプレートは1200×1000mmの標準パレット金型に適し)、テンプレートの平行性誤差は0.1mm以内に制御され、パレットまたは金型の壁厚の偏差を防止し、締め込み時の金型に均一でない力が及ばないようにします;金型の厚さ調整範囲は1000〜2000mmで、異なる厚みとサイズのホーローパレット金型に対応します。
- 運用の便利性と安全性:自動締め込み、解体、金型交換メカニズムを搭載。自動解体装置はパレット形状(特殊締め込み具を搭載)に基づいて設計され、手動解体によってパレットが破損することを避け、労働強度を低減します;金型交換装置はクイックチェンジ設計(金型交換時間≤60分)を採用し、異なるサイズのパレットを切り替える際の生産効率を向上させます。締め込み装置は安定性と耐久性に優れ、高頻度な開閉動作 (≥8000回/月) に長期に耐え、設備障害が生産に与える影響を軽減します。同時に、安全ロックデバイスが搭載されており、締め込み時に誤動作を防ぎ、生産の安全を確保します。
IV.制御システム:精密な制御とバッチの統一性を実現する
ホーローパレットの生産は物流包装製品の大量生産であり、製品サイズ、耐荷重性能、外観の統一性に高い要求があります。制御システムはすべてのパラメータの精密な制御、バッチ間の誤差軽減、および各パレットの規格に合致を実現しなければなりません。
- 制御精度:高速処理能力を備えた高精度なPLC制御システム(Siemens S7-1200/S7-1500シリーズなど)を採用し、押し出し速度、バレル温度、ヘッド温度、吹き出し圧力、締め込み力、冷却時間などの主要パラメータを正確に制御します。パラメータ調整精度は高く(押し出し速度の変動率≤1.5%、温度制御精度±1℃)、応答速度は高速(応答時間≤0.1秒)、各工程の整合的な安定性を確保し、大量生産の統一性(バッチ間寸法偏差≤0.2mm)を実現します。
- 自動化機能:自動供給、自動押し出し、自動吹き出し成形、自動冷却、自動解体、自動トリミング(フラッシュとバリのトリミング)、自動検査などの全自動生産機能を備えており、操作ミスによる製品不良を防ぎ、人力介入の割合(人力介入率 ≤10%)を低下させ、人力操作ミスによる製品不良を回避します。同時に、超音波厚さ測定技術を採用したリアルタイムの壁厚モニタリングおよびフィードバックシステムを備えており、パラシオンとパレットの壁厚の変化をリアルタイムで監視し、データをコントロールシステムにフィードバックして動的調整を行い、壁厚の統一性をさらに向上させます。同時に、オンラインサイズ検出システムを搭載し、パレットの長さ、幅、高さ、平行性を自動的に検出して不合格製品を除き、製品の合格率 (≥99%) を確保します。
- 故障警告およびデータ管理:故障警告および診断機能が完全で、押し出し異常、温度異常、空気漏れ、締め込み故障、パレットの成形不完全などの問題をタイムリーに検出し、可聴および可視の警告信号を発せ、故障箇所および処理提案を表示し、不合格バッチの発生を避けます。また、生産パラメータ(押し出し速度、温度、圧力など)、故障情報、製品検査結果を記録し、≥1年間データを保存することができるため、後の問題トラブルシューティング、生産プロセス最適化、品質追跡が可能となり、物流包装業界の品質管理要件に対応します。
V.補助システム:ホーローパレットの特別な耐荷重性および環境要件に対応する
コアシステムに加えて、押出成形機の補助システムは、ホーローパレットの製造に特有の要件に応じて、原料処理、耐摩耗性、環境保護などの観点から適切に設計されています。これにより、製造のスムーズな進行とパレットの性能が保証されます。
- 原料処理システム:高精度の原料乾燥、スクリーニング、混合装置が装備されています。HDPE/LDPE原料は完全に乾燥(水分含量≤0.1%)する必要があり、水分によってパレット内に気泡やピンホールが発生するのを防ぎ、構造密度と耐荷重性に影響を与えます。スクリーニング装置(スクリーンサイズ≤60メッシュ)は、原料中の不純物を除去して、ねじと金型の摩耗とパレットの欠陥を防ぎます。混合装置(混合精度±1.5%)は、HDPE/LDPEと補強添加剤(ガラスファイバー、タルク粉)を均一に混合し、パレットの均一な耐荷重性を確保します。耐摩耗性表面層を持つパレットでは、各材料層ごとに独立した原料処理装置が構成され、クロスカントタミネーションを防ぎます。
- 排気システム:バーユーエやヘッド、金型にも高効率の排気システムが設置され、原料のプラスチフィケーション中に発生する空気、揮発物質、有害ガスを排出し、パレット内の気泡を防ぎ、パレットの均一な壁厚および密度を確保し、荷重容量と衝撃強度を向上させます。排出ガスは、放出前に処理装置(浄化効率≥90%)で処理され、環境保護要件を満たします。
- 防護システム:安全な生産を確実にするために、完全な安全保護装置が搭載されています。押さえ領域、ヘッド領域、送り領域に保護柵、ライトカーテン、緊急ストップボタンが設置され、オペレーターが高温溶融、可動部品、高圧ガスに触れないようにして、生産安全を確保します。高圧吹き込みシステムとオイルスタットシステムには、過度の圧力による装置破損や安全事故を防ぐための圧力保護装置が搭載されています。電気システムは防塵・防湿設計を採用し、物流包装生産の工場環境に適応します。
- 環境保護と省エネルギー:装置は国家の環境保護基準を満たしており、廃ガス、騒音、廃棄物排出量が減少(騒音は85dB以下で制御)されています。省エネルギーを実現するために、電磁誘導加熱(発熱効率≥90%)、冷却システム、可変域変速モーターなどを採用しています。たとえば、標準サイズのパレットモデルの平均電力消費量は250-350kwで制御され、大型、高荷重パレットモデルのものは350-500kwで制御されています。これにより、生産の経済性が向上し、また、生産中に生じる廃焦げや不良製品は、リサイクルされ再利用できます(リサイクル率≤30%)。これによりパレットの性能に影響を与えることを防ぎます。
VI. Other 特別要件
- 寸法と耐荷重の適応性:設備は、ホールパレットの寸法と耐荷重要求に従って、パラメータを柔軟に調整できるようになっている必要があります。異なるサイズ(1000×800mmから1500×1200mm)と耐荷重レベル(0.5tから5tのダイナミック荷重)のパレットの生産に対応できます。例えば、標準サイズのパレットモデルは、1100×1100mmと1200×1000mmのパレットに対応でき、生産効率はサイズと壁厚に応じて調整されます(標準サイズのパレットの場合は5〜8個/時間、大型の高耐荷重パレットの場合は3〜5個/時間)。設備利用率を改善します。カスタマイズされたパレット(滑り止め表面、特殊形状の支持フットなど)については、特殊の金型と成型プロセスに合わせて変更できます。
- 特別な性能の適応性:ホーローパレットは、ロジスティクス包装業界の規格(例えばGB / T 15234-2021「プラスチックパレット」、ISO 8611「国際物流用プラスチック耐荷重パレット」)を満たす必要があります。押出擦吹金型機はこれらの規格に対応できる必要があり、生産されたパレットは耐荷重、耐衝撃性、耐摩耗性、高温・低温耐性、滑り止め性などのテストに合格する必要があります。屋外用パレットの場合、機器は紫外線防除された原料に対応する必要があり、パレットが長期的な日光下での老化、割れ、変形を防ぐことができるようにします。食品グレードまたは医薬品グレードのロジスティクスパレットの場合、機器と原料の接触部品は食品グレードの材料から作られている必要があり、汚染を防ぐ必要があります。
総括すると、押出擦吹金型機に対するホーローパレット生産のコア要件は「安定性、精度、耐荷重アダプティビリティ、および高効率」です。水箱や自動車燃料タンクの生産と比較して、溶融出力、擦吹圧力、金型サイズ、冷却効率に対する要求が高くなります。パレットの耐荷重性、寸法の規則性、構造の完全性を確保することに重点を置きます。スクリュ、ヘッド、クランプシステムの適切な構成、正確なパラメータ制御、および充実したアクセサリシステムを通じて、パレットの寸法精度、構造強度、耐荷重性能、耐摩耗性を確保する必要があります。ロジスティクス包装業界の厳しい基準を満たす必要があり、安定した大量生産を実現する必要があります。また、異なったサイズと仕様のパレットに対応する必要があり、生産効率と製品の合格率を向上させる必要があります。




