

Como componente de embalaje logístico utilizado ampliamente, las paletas huecas se utilizan principalmente para apilar, cargar, descargar y transportar mercancías. Tienen las ventajas de un peso ligero, una resistencia a la corrosión, una resistencia al impacto, una reciclabilidad y una larga vida útil. Según las necesidades logísticas, se pueden dividir en paletas huecas de tamaño estándar (1200 × 1000 mm, 1100 × 1100 mm) y paletas de tamaño personalizado, con requisitos de carga que van desde 0,5 t hasta 5 t (carga dinámica) y de 2 t a 20 t (carga estática). Las paletas huecas deben cumplir con estrictos requisitos de rendimiento para el núcleo, como una carga uniforme, tamaño regular, resistencia al impacto, resistencia al desgaste y ausencia de deformación. El proceso de producción establece requisitos específicos para la estabilidad de la extrusión, la precisión del moldeo, la adaptabilidad estructural y la eficiencia de producción de las máquinas de moldeo por soplado por extrusión. En concreto, se puede dividir en los siguientes dimensiones del núcleo, teniendo en cuenta tanto el rendimiento del equipo como las necesidades especiales de carga y estructura de la producción de paletas huecas.
I. Sistema de extrusión: garantizar una masa fundida de alta resistencia y integridad estructural
El sistema de extrusión es el núcleo de la máquina de moldeo por soplado de extrusión para la producción de paletas huecas, que determina directamente el efecto de plástico de las materias primas, la densidad estructural de las paletas y la capacidad de carga final y la resistencia al impacto. Debido al gran volumen, el espesor de la pared grueso y la estructura de rejilla compleja de las paletas huecas, el sistema de extrusión debe cumplir con los requisitos de una producción de fusión estable y una plasticación suficiente.
1. Screw Configuración. Adapted to HDPE/LDPE Raw Materials
Los materiales de consumo principales para la producción de palets huecos son el HDPE (Polietileno de Alta Densidad) y el LDPE (Polietileno de Baja Densidad), y el HDPE se prefiere debido a su excelente resistencia mecánica y rendimiento de carga. Algunos palets de alta capacidad añaden aditivos de refuerzo (como fibra de vidrio, polvo de talco) para mejorar la rigidez y la resistencia al desgaste. Por lo tanto, el tornillo del extrusor debe diseñarse de forma adaptativa:
- Parámetros del tornillo: La relación longitud-diametro (L/D) debe controlarse entre 30:1 y 33:1, lo cual puede garantizar una plasticización suficiente de las materias primas de HDPE/LDPE y una dispersión uniforme de los aditivos de refuerzo, evitar la degradación de la masa fundida causada por un excesivo cizallamiento y garantizar que la masa fundida tenga una excelente resistencia mecánica y resistencia al impacto; El diámetro del tornillo se ajusta según el tamaño y el grosor de las paletas huecas. Se puede seleccionar un tornillo de Φ90-120 mm para paletas de tamaño estándar (1200×1000 mm) y se debe seleccionar un tornillo de Φ120-150 mm para paletas de gran tamaño o de gran carga, con una capacidad de plasticación correspondiente (400-600 kg/h) para satisfacer las necesidades de suministro de masa fundida de las paletas huecas de grosos muros.
- Estructura del tornillo: se ha adoptado un tornillo con un índice de compresión gradual y una sección de mezcla, y el índice de compresión se controla entre 3,8:1 y 4,8:1. Se ha añadido la sección de mezcla para mejorar el efecto de dispersión de los aditivos de refuerzo, evitar la distribución desigual de los aditivos, lo que reduce la capacidad portante de las paletas. Las paletas huecas son en su mayoría de estructura de una sola capa, y se ha adoptado un único conjunto de tornillos de alta capacidad. Para las paletas con capa resistente al desgaste, se puede configurar un tornillo de coextrusión de doble capa para lograr una extrusión síncrona de la capa base (HDPE) y la capa resistente al desgaste en la superficie (HDPE modificada), lo que garantiza la resistencia al desgaste de la superficie de la paleta, al tiempo que asegura la capacidad portante.
- Material del tornillo: Se selecciona un material de aleación resistente al desgaste y a la corrosión (como 38CrMoAlA) y la superficie se somete a un tratamiento de nitruración profunda (espesor de la capa de nitruración ≥0,6 mm) para resistir el desgaste de los materiales de origen y de los aditivos de refuerzo, evitar el desgaste del tornillo y que provoque una extrusión del fundido desigual, y garantizar la estabilidad de la producción en masa a largo plazo de palets de paredes gruesas.
Diseño del cilindro y capó que cumplan los requisitos de moldeo de paredes gruesas.
- Control de la temperatura del cilindro: Adoptamos un diseño de calentamiento zonificado de alta precisión (sección de alimentación, sección de compresión, sección de homogeneización, sección de mezcla) y de enfriamiento, con una precisión de control de la temperatura que alcanza ± 1 °C. La temperatura de cada sección puede ajustarse de forma precisa en función de las características de HDPE/LDPE (cuando se producen palets huecos de HDPE, la temperatura del cilindro se controla a 165-205 °C), lo que evita la degradación del fundido causada por un exceso de temperatura y la falta de plasticización causada por temperaturas demasiado bajas, garantiza una extrusión estable del fundido y controla efectivamente el hundimiento del ariete (la cantidad de hundimiento es ≤3 mm/m) lo que es crucial para la uniformidad del grosor de las paredes de los palets gruesos de gran tamaño.
- Estructura del capó: Se adopta un capó de alacrán de carga alta y la capacidad de acumulación se ajusta en función del peso de los palets huecos (por ejemplo, la capacidad de acumulación del modelo de paleta estándar de 1200×1000 mm debe alcanzar 100-150 L), lo que permite obtener de forma estable un aritero de paredes gruesas (espesor del aritero de 8-15 mm) y evitar las fluctuaciones y desviaciones del aritero; el canal de flujo del capó está diseñado con un gran sección transversal, una pared interna lisa y sin rincones muertos, para reducir la retención del fundido y la pérdida de presión, garantizar un espesor homogéneo del aritero; la separación de la matriz es accionada por un motor neumático de alta precisión (con una precisión de ajuste de ±0,02 mm) en combinación con el sistema de control del programa del aritero, para lograr un control preciso del grosor axial y circunferencial del aritero, compensar el estiramiento desigual de la estructura de rejilla y los pies de soporte durante el moldeo por soplado y preestablecer los parámetros de grosor correspondiente para las partes que soportan cargas (pies de soporte, rejas de rejilla) para mejorar la capacidad de carga y la integridad estructural del palé.
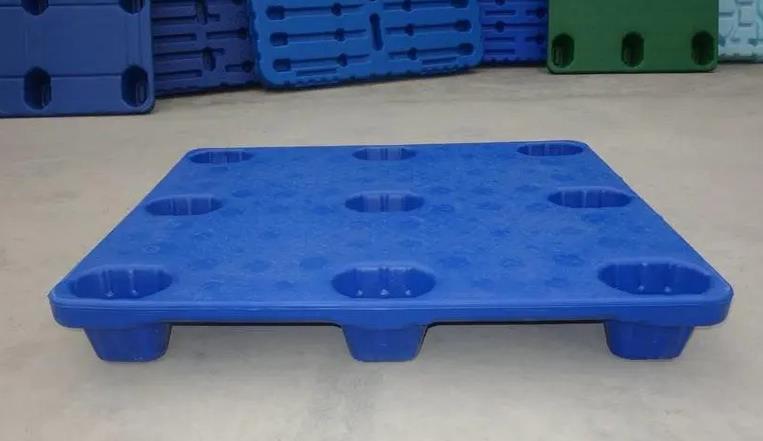
II. Sistema de moldeo por soplado: garantizar una forma regular y una carga uniforme
Los palets huecos tienen una forma global regular, una estructura de rejilla interna compleja y pies de soporte, y requisitos extremadamente estrictos en cuanto a la precisión de las dimensiones y la uniformidad de la carga. El sistema de moldeo por soplado, como el enlace principal del moldeo, debe cumplir los requisitos de moldeo preciso, grosor uniforme de las paredes y detalles estructurales intactos.
1. Control de procesamiento Accuracy Meets Load-Bearing Standards
Los palets huecos tienen requisitos estrictos en cuanto a la uniformidad del espesor de los muros (el desviación debe controlarse dentro de ±0,15 mm). Un espesor de pared desigual conducirá a una carga irregular del palé, a una deformación y daño fáciles bajo la acción del peso de los productos y, incluso, a posibles peligros para la seguridad durante el transporte. Por lo tanto, el control de la parison debe cumplir los siguientes requisitos:
- Equipado con un sistema de control del espesor del muro de parison de alta precisión (hasta 120 puntos de control), que puede ajustar de manera precisa el espesor axial y circunferencial de la parison. Para el problema de golpeo de la parison, que suele producirse en las parisones de gran tamaño y espesor, se compensa mediante la optimización de la curva de velocidad de extrusión y el aumento del espesor inicial de la parte superior de la parison, de modo que se asegure que la diferencia de espesor entre las diferentes partes del palé (superficie, pies de apoyo, rebordes de la rejilla) sea ≤0,1 mm.
- El peso de la parison se controla con precisión (precisión de control ± 1 %) y el peso máximo de la parison debe coincidir con el peso del palé (por ejemplo, el peso de la parison de un palé estándar de 1200 × 1000 mm puede alcanzar los 80-120 kg), para evitar que un peso insuficiente de la parison conduzca a un espesor de pared demasiado delgado y a una capacidad de carga insuficiente del palé, o que un peso excesivo cause desperdicio de materia prima y afecte al peso ligero del palé.
2. Stable and High-Pressure Sistema de soplado
- Presión y caudal de soplado: Se ajusta según el tamaño, el espesor y la estructura de rejilla de los palets huecos. La presión de soplado se controla generalmente a 0,8-1,2 MPa, que es más alta que la de los tanques de agua y los tanques de combustible de vehículos de pasajeros, para garantizar que la parison de espesor grueso se sople completamente y que la estructura de rejilla interna y los pies de apoyo se formen por completo; se adopta la tecnología de control de presión en varios etapas. Para evitar que la estiramiento local sea excesivo y dañe el material, se utiliza una presión inferior en la fase inicial, y se aumenta la presión después de que el material entrene en contacto con el molde para garantizar que las riendas de rejilla y los pies de apoyo (partes clave con carga) se formen completamente sin contracción; el caudal de soplado es estable (fluctuaciones del caudal ≤ 5 %), para evitar defectos del palé tales como hundimiento, abultamiento e informe de rejilla incompleta causados por las fluctuaciones de presión. La relación de soplado se controla entre 2: 1 y 3: 1, que es inferior que la de los tanques de combustible, para garantizar el espesor de la pared y la capacidad de carga del palé a la vez que se realiza el moldeado.
- Momento y enfriamiento del soplado: El momento de soplado se ajusta con precisión a la velocidad de extrusión de la parison (tiempo de respuesta ≤ 0,15 s), demasiado pronto o demasiado tarde afectarán a la distribución del material, eviten que la parison se enfríe demasiado para el soplado o se deforme debido al enfriamiento inadecuado después del soplado; el medio de soplado adopta aire comprimido limpio y seco (contenido de humedad ≤ 0,05 %), para evitar burbujas y arañazos en las superficies interiores y externas del palé causados por la humedad en el aire, lo que afecta a la densidad estructural y las prestaciones de carga. Después del soplado, se puede ayudar a enfriar el aire para acelerar la velocidad de enfriamiento de la superficie del palé y mejorar la eficiencia de producción.
3. Mold Adaptability and Efficient Sistema de enfriamiento
- Adaptabilidad del molde: el tamaño del molde se ajusta con precisión al tamaño diseñado del paleto hueco (tolerancia dimensional ± 0,2 mm), que cumple los estándares de tamaño para el embalaje logístico. La superficie de la cavidad del molde se pulido con alta precisión (rugosidad de la superficie Ra ≤ 1,0 μm), plateada y sin burr, para garantizar que el palé tenga una superficie plana y esté libre de arañazos; el molde está diseñado con una cavidad de rejilla y de pies de apoyo incorporados, y la estructura de la cavidad es compatible con el diseño de carga del palé, para garantizar la integridad y la uniformidad de la estructura interna del palé; el molde tiene un excelente rendimiento de sellado (tasa de fuga de aire ≤ 0,02 L/min) para evitar el escape de aire durante el moldeo por soplado, lo que conduce al moldeo incompleto del palé; el equipo debe ser compatible con moldes de paleto hueco de diversos tamaños y especificaciones, con un rango de ajuste del espesor del molde de 1000-2000 mm para mejorar la versatilidad del equipo.
- Sistemas de sujeción: asegurar la estabilidad del moldeado y la eficiencia operativa
Los moldes de paletas huecas son de gran tamaño, tienen una estructura de cavidad compleja y se producen con una alta frecuencia. El sistema de sujeción se encarga de abrir, cerrar y bloquear el molde, y su fuerza de sujeción, recorrido y precisión afectan directamente a la calidad del moldeado de la paleta, la seguridad en la producción y la vida útil del molde.
Fuerza de sujeción: se determina según el tamaño de la paleta, el grosor de la pared y la presión de soplado. La fuerza de sujeción de los modelos de paletas huecas de tamaño estándar debe alcanzar los 1500-2500 kN, y la de los modelos de paletas de gran tamaño y alta capacidad de carga no debe ser inferior a 2500-4000 kN, para garantizar que el molde no se afloje ni se desbore durante el moldeo por soplado y evitar defectos de la paleta como ondas, costuras y desviación dimensional. La fuerza de sujeción es ajustable (con una precisión de ajuste de ±20 kN) para adaptarse a las paletas de distintas especificaciones.
- Recorrido de sujeción y plantilla: el recorrido de sujeción se diseña según el tamaño máximo del molde y la forma de la paleta, generalmente de
- 500 a
- 000 mm, para satisfacer las necesidades de apertura, cierre y extracción de la paleta del molde. El tamaño de la plantilla se acompaña al molde (por ejemplo, una plantilla de
IV. Sistema de control: Realización de una regulación precisa y consistencia entre lotes Los palets huecos son productos de embalaje de logística de producción en serie, que tienen altos requisitos de consistencia en cuanto al tamaño del producto, prestaciones de carga y apariencia. El sistema de control debe lograr una regulación precisa de todos los parámetros, reducir los errores entre lotes y garantizar que cada paleta cumpla con los estándares.
La producción de palets huecos es una producción en masa de productos de embalaje de logística, que tiene altos requisitos de consistencia en cuanto al tamaño del producto, prestaciones de carga y apariencia. El sistema de control debe lograr una regulación precisa de todos los parámetros, reducir los errores entre lotes y garantizar que cada paleta cumpla con los estándares.
- Exactitud del control: Adopta un sistema de control PLC de alta precisión (como la serie S7-1200/S7-1500 de Siemens), con capacidad de procesamiento de alta velocidad, que puede controlar con precisión parámetros clave como la velocidad de extrusión, la temperatura del tambor, la temperatura de la cabeza, la presión de soplado, la fuerza de ajuste y el tiempo de enfriamiento. La precisión de ajuste de los parámetros es alta (la variación de la velocidad de extrusión ≤1,5%) y la velocidad de respuesta es rápida (tiempo de respuesta ≤0,1 s), garantizando la estabilidad coordinada de cada proceso y logrando la consistencia de la producción en masa (desviación dimensional entre lotes ≤0,2 mm).
- Función de automatización: Tiene funciones de producción totalmente automáticas, como la alimentación automática, la extrusión automática, el moldeo por soplado automático, el enfriamiento automático, el desmoldeo automático, el ajuste automático (ajustes de caídas y rebabas) y el control automático de calidad, reduciendo la intervención manual (tasa de intervención manual ≤10%), bajando los costos laborales y evitando defectos del producto causados por errores de operación manual; está equipado con un sistema de monitoreo y retroalimentación del espesor de la pared en tiempo real (que adopta la tecnología de medición de grosor mediante ultrasonido, con una precisión de medición de ±0,02 mm), monitoriza en tiempo real las variaciones del espesor de la pared de la pieza ciclómica y el palés, transmite los datos al sistema de control para un ajuste dinámico y mejora aún más la consistencia del espesor de la pared. Al mismo tiempo, también está equipado con un sistema de detección del tamaño en línea, que puede detectar automáticamente la longitud, anchura, altura y planaridad del palés, eliminar los productos no aptos y garantizar la tasa de calificación de los productos (≥99%).
- Advertencia de fallos y gestión de datos: Tiene una completa función de advertencia y diagnóstico de fallos, que puede detectar a tiempo problemas como anomalías de la extrusión, desviaciones de temperatura, fugas de aire, fallos de ajuste y el empalme incompleto de los palés, y emitir señales de advertencia audible y visual, así como mostrar los puntos de fallo y las sugerencias de manipulación, evitando la generación de productos no aptos entre lotes; al mismo tiempo, puede registrar parámetros de producción (velocidad de extrusión, temperatura, presión, etc.), información sobre fallos y resultados de inspección de productos, almacenar datos durante un período de ≥1 año, para facilitar la solución de problemas posteriores, la optimización del proceso de producción y el rastreo de la calidad, lo cual cumple con los requisitos de gestión de calidad del sector de la logística de embalaje.
V. Sistema auxiliar: Adaptación a las necesidades especiales de carga y medioambientales de los palets huecos
Además del sistema básico, el sistema auxiliar de la máquina de moldeo por termoextrusión debe diseñarse de manera adaptable a las particularidades de la producción de palets huecos, especialmente en términos de procesamiento de materias primas, resistencia al desgaste y protección del medio ambiente, para garantizar el buen desarrollo de la producción y el rendimiento de los palets.
- Sistema de procesamiento de materias primas: Equipado con dispositivos de secado, tamizado y mezcla de alta precisión de las materias primas. Las materias primas de HDPE/LDPE deben secarse completamente (con un contenido de humedad ≤0,1%) para evitar burbujas y grietas en el palet causadas por la humedad, que afectan a la densidad estructural y al rendimiento de carga; El dispositivo de tamizado (tamaño de la malla ≤60) elimina las impurezas de las materias primas para evitar el desgaste de los tornillos y moldes y los defectos de los palets; El dispositivo de mezcla (precisión de mezcla ±1,5%) mezcla uniformemente HDPE/LDPE y aditivos de refuerzo (fibra de vidrio, polvo de talco) para garantizar el rendimiento de carga uniforme del palet. Para los palets con capa resistente al desgaste, se configuran dispositivos de procesamiento de materias primas independientes para cada capa de materiales para evitar la contaminación cruzada.
- Sistema de expulsión: Un sistema de evacuación de alta eficiencia está configurado en el barril, la cabeza y el molde para expulsar el aire, las sustancias volátiles y los gases dañinos generados durante la plasticación de las materias primas, evitar las burbujas dentro del palet, garantizar el espesor de pared uniforme y la estructura compacta del palet y mejorar la resistencia a la carga y el impacto. El gas de escape se trata con un dispositivo de purificación (eficiencia de purificación ≥90%) antes de la emisión, conforme a los requisitos de protección del medio ambiente.
- Sistema de protección de seguridad: Equipado con un dispositivo de protección de seguridad completo para cumplir con los requisitos de producción de seguridad. Se configuran barandillas de protección, cortinas luminosas y botones de parada de emergencia en el área de sujeción, el área de la cabeza y el área de alimentación para evitar que los operarios entren en contacto con el fundido de alta temperatura, las partes móviles y los gases a alta presión, garantizando la seguridad de la producción; El sistema de soplado a alta presión y el sistema hidráulico están equipados con dispositivos de protección a la presión para prevenir daños en el equipo o accidentes de seguridad debidos a la presión excesiva; El sistema eléctrico adopta un diseño resistente a la humedad y a la suciedad para adaptarse al entorno del taller de producción de packaging logístico.
- Protección del medio ambiente y ahorro de energía: El equipo cumple con los estándares nacionales de protección del medio ambiente, reduciendo las emisiones de gases residuales, ruido y residuos (el ruido se controla por debajo de 85 dB); Adopta sistemas de calefacción de ahorro de energía (calentamiento por inducción electromagnética, eficiencia térmica ≥90%), sistemas de refrigeración y motores de frecuencia variable para reducir el consumo de energía. Por ejemplo, el consumo medio de energía de los modelos de paletas de tamaño estándar se controla en 250-350kw, y el de los modelos de paletas de tamaño grande y elevado de carga se controla en 350-500kw, mejorando la rentabilidad de la producción. Al mismo tiempo, los productos defectuosos y los desperdicios generados durante la producción pueden reciclarse y reutilizarse (la tasa de reciclaje ≤30%, para evitar que afecten al rendimiento de los paletos).
VI. Other Requisitos especiales
- Adaptabilidad del tamaño y la resistencia a la carga: El equipo debe poder ajustar de manera flexible los parámetros según los requisitos de tamaño y resistencia a la carga de los paletos huecos, compatibilizándose con la producción de paletos de diferentes tamaños (de 1000×800 mm a 1500×1200 mm) y niveles de resistencia a la carga (carga dinámica de 0,5 a 5 t). Por ejemplo, el modelo de paleta de tamaño estándar puede ser compatible con paletos de 1100×1100 mm y 1200×1000 mm, y la eficiencia de producción se ajusta en función del tamaño y el espesor de la pared (5-8 piezas/hora para paletos de tamaño estándar, 3-5 piezas/hora para paletos de tamaño grande y elevada resistencia a la carga), mejorando la utilización del equipo. Para paletos personalizados (como la superficie antideslizante, los pies de apoyo de forma especial), el equipo puede adaptarse a moldes específicos y procesos de moldeado.
- En resumen, los requisitos centrales de la producción de paletas huecas para máquinas de moldeo por soplado por extrusión son “estabilidad, precisión, adaptabilidad al peso y alta eficacia”. En comparación con la producción de tanques de agua y tanques de combustible para automóviles, presenta mayores exigencias en la salida de fusión, la presión de moldeo por soplado, el tamaño del molde y la eficiencia de enfriamiento, centrándose en garantizar la capacidad de carga, la regularidad de tamaño y la integridad estructural de las paletas. Es necesario garantizar la precisión dimensional, la resistencia estructural, el rendimiento de carga y la resistencia al desgaste de la paleta a través de una configuración razonable de sistemas de tornillos, cabezas y sujeciones, un control preciso de los parámetros y sistemas auxiliares completos, cumpliendo con los estrictos estándares de la industria de embalaje logístico y logrando una producción estable a gran escala. Al mismo tiempo, debe ser compatible con paletas de diferentes tamaños y especificaciones, mejorando la eficiencia de producción y la tasa de calificación de los productos.
En resumen, los principales requisitos de la producción de palés huecos para máquinas de moldeo por soplado por extrusión son "estabilidad, precisión, adaptabilidad a la carga y alta eficiencia". En comparación con la producción de cisternas de agua y depósitos de combustible para automóviles, posee requisitos mayores en cuanto a la producción de fundición, la presión de moldeo por soplado, el tamaño del molde y la eficiencia de enfriamiento, centrándose en garantizar la capacidad de carga, la regularidad de tamaño y la integridad estructural de los palé. Es necesario garantizar la precisión dimensional, la resistencia estructural, el rendimiento de carga y la resistencia al desgaste del palé a través de una configuración razonable de los sistemas de tornillo, cabezal y freno, un control preciso de los parámetros y sistemas auxiliares completos, lo que satisface los estrictos estándares de la industria del embalaje logístico y permite la producción en serie estable. Al mismo tiempo, debe ser compatible con palés de distintos tamaños y especificaciones, lo que mejora la eficiencia de producción y la tasa de cualificación del producto.




