

Il sistema di estrusione è il cuore della macchina di estrusione a getto per la produzione di pallet vuoti, che determina direttamente l'effetto di plastificazione delle materie prime, la densità strutturale dei pallet e la capacità di carico e la resistenza all'impatto finale. Considerando il grande volume, la spessore della parete e la complessa struttura a griglia dei pallet vuoti, il sistema di estrusione deve soddisfare le esigenze di stabilità della produzione della fusione e di plastificazione sufficiente.
Assolutamente lente: Ensuring High-Strength Melt and Structural Integrity
1. Configurazione del morsetto adattata a materie prime HDPE/LDPE
Le materie prime più diffuse per la produzione di pallet vuoti sono il HDPE (High-Density Polyethylene, Polietilene ad alta densità) e il LDPE (Low-Density Polyethylene, Polietilene ad bassa densità), e il HDPE è preferito per la sua eccellente resistenza meccanica e la sua capacità di carico. Alcuni pallet ad alta resistenza cariche includono additivi di rafforzamento (come fibra di vetro, talco in polvere) per migliorare la rigidità e la resistenza allo scorrimento. Pertanto, il morsetto di estrusione deve essere progettato in modo adattivo:
Parametri del morsetto: il rapporto tra lunghezza e diametro (L/D) deve essere controllato tra 30:1 e 33:1, per garantire una sufficiente plastificazione delle materie prime HDPE/LDPE e una dispersione uniforme degli additivi di rafforzamento, evitare la degradazione della fusione dovuta ad un eccessivo taglio e garantire che la fusione abbia un'eccellente resistenza meccanica e resistenza all'impatto; il diametro del morsetto viene regolato in base al tipo e alla spessura delle pareti dei pallet vuoti. Per i pallet di dimensioni standard (1200×1000 mm) può essere selezionato un morsetto di Ø90-120 mm, mentre per i pallet di dimensione elevata o ad alta resistenza cariche deve essere selezionato un morsetto di Ø120-150 mm, con una capacità di plastificazione (400-600 kg/h) che permetta di soddisfare le grandi necessità di fornitura della fusione per i pallet ad alta spessore di parete.
- Struttura del morsetto: viene adottato un morsetto a gradiente di compressione con sezione di tritura, e il rapporto di compressione viene regolato tra 3,8:1 e 4,8:1. La sezione di tritura viene aggiunta per migliorare l'effetto di dispersione degli additivi di rafforzamento, evitare la distribuzione desiguale degli additivi che porta a una riduzione della capacità di carico dei pallet; i pallet sono principalmente di struttura singola, e viene adottato un singolo morsetto ad alta capacità. Per i pallet con una superficie a resistenza allo scorrimento, può essere configurato un morsetto a prolungata estrusione con struttura a due strati, per realizzare una estrusione sincrona della strato di base (HDPE) e di un strato superficiale di resistenza allo scorrimento (HDPE modificato), garantendo la resistenza allo scorrimento della superficie del pallet, senza sacrificare la sua capacità di carico.
- Struttura a tornio: è stata adottata una chiave graduale con rapporto di compressione e sezione di miscelazione, e il rapporto di compressione è controllato compreso tra 3,8:1 e 4,8:1. La sezione di miscelazione è stata aggiunta per migliorare l'effetto di dispersione degli additivi rafforzanti, evitando una distribuzione ineguale degli additivi che può ridurre la capacità di carico dei pallet; i pallet a camera sono generalmente di struttura a una sola strato, e viene adottata un singolo set di chiavi a alta capacità. Per i pallet con strato protettivo resistente all'usura, è possibile configurare una chiave a doppia estrusione per realizzare contemporaneamente l'estrusione del strato di base (HDPE) e del strato protettivo resistente all'usura (HDPE modificato), garantendo la resistenza all'usura della superficie del pallet mantenendo comunque la capacità di carico.
- Material del tornio: viene selezionato un materiale inalluminio resistente all'attrito e alla corrosione (ad esempio 38CrMoAlA) e la superficie viene sottoposta a un trattamento di nitridazione profonda (spessore della strato di nitridazione ≥ 0,6 mm) per resistere all'usura dei materiali di scarto e degli additivi realizzanti, evitare l'usura del tornio che porta a un'estrazione del fusione inappuntata e garantire la stabilità della produzione di massa a lungo termine di palleti di parete spessa.
Design del corpo e della testa: la geometria del corpo e della testa rispetta le richieste per la produzione di palleti di parete spessa.
- Controllo della temperatura del corpo: viene adottato un design di riscaldamento zonal di alta precisione (sezione di alimentazione, sezione di compressione, sezione di omogeneizzazione, sezione di miscelazione) e di raffreddamento, con una precisione di regolazione della temperatura che raggiunge ±1°C. La temperatura di ciascuna sezione può essere regolata in modo preciso in base alle prestazioni dell'HDPE/LDPE (nel caso di produzioni di palleti a forma di cassa in HDPE, la temperatura del corpo viene regolata tra 165 e 205°C), per evitare la degradazione del fusione dovuta a un'eccessiva temperatura e l'insufficiente plasticizzazione dovuta a una temperatura troppo bassa, garantire una estrazione regolare del fusione e controllare in modo efficace l'inclinazione del parison (la percentuale di declino non deve superare i 3 mm/m) -- fattore fondamentale per l'uniformità della distanza tra le pareti dei palleti a forma di cassa di grandi dimensioni e con parete spessa.
- Struttura della testa: viene adottato un testa ad accumulatore di 100 tonnellate, la capacità dell'accumulatorio è regolata in funzione del peso dei palleti a forma di cassa (ad esempio, per il modello di pallet in 1200×1000 mm, la capacità dell'accumulatorio deve raggiungere 100-150 litri), in modo da poter espellere normalmente un parison di parete spessa (1-15 mm) e evitare la fluttuazione e la deflessione del parison; il canale di flusso della testa è progettato con una sezione retta, una parete interna liscia e senza angoli morti, per ridurre la retrazione del fusione e le perdite di pressione, garantendo un'adozione uniforme della parete; il spazialo tra matrici e stampi viene controllato da un motore servo di alta precisione (precisione di regolazione ± 0,02 mm) in combinazione con il sistema di regolazione del programma del parison, per assicurare un controllo preciso della spessura della parete in direzione axiale e circolare del parison, per compensare l'irregolarità della estensione della struttura a griglia e delle gambe di sostegno durante la forgiatura, e impostare parametri corrispondenti per la spessore delle parti a supporto (gambe a sostegno, griglie a riga) per migliorare le prestazioni di supporto e l'interezza strutturale del pallet.
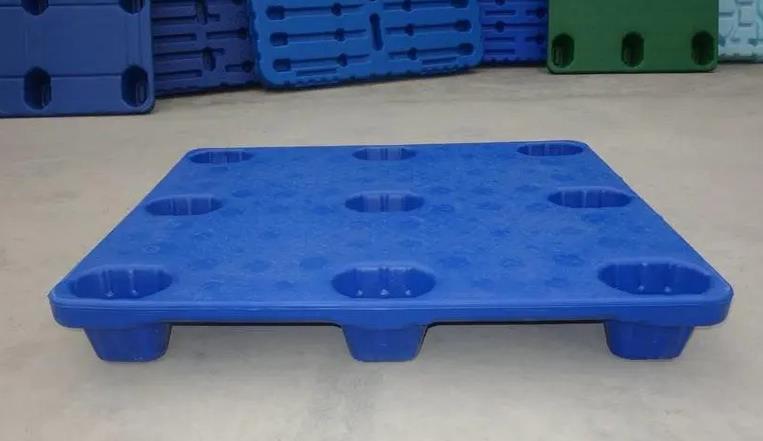
II. Sistema di formaggio pressone: garantire una forma regolare e una trainante uniforme
I palleti a forma di cassa hanno una forma complessiva regolare, una struttura a griglia interna complessa e gambe di sostegno e requisiti estremamente stringenti in termini di precisione delle dimensioni e uniformità della capacità di supporto. Il sistema di formaggio, quale collegamento centrale della lavorazione, deve soddisfare i requisiti di lavorazione precisa, spessore uniforme delle pareti e dettagli strutturali intatti.
1. Controllo del parison Accuracy Meets Load-Bearing Standards
Le palette vuote impongono requisiti rigorosi sulla uniformità dello spessore delle pareti (il deviazione deve essere controllata entro i ±0,15 mm). Un spessore delle pareti disomogeneo può determinare un carico insufficiente della palette, deformazioni e danni all'azione del peso dei prodotti e persino potenziali rischi per la sicurezza durante il trasporto. Pertanto, il controllo del modello deve soddisfare i seguenti criteri:
- Dotata di un sistema di controllo dello spessore della parete del modello di alta precisione (fino a 120 punti di controllo), che può regolare in modo preciso lo spessore delle pareti in asse e attorno al modello. Per il problema di appiattimento del modello che è facile da verificare in modelli a dimensione grande e a pareti spesse, compensarlo ottimizzando la curva della velocità di estrusione e aumentando l'integralità iniziale della parte superiore del modello, per garantire che la differenza dello spessore delle pareti tra le varie parti della palette (superficie, piedini di sostegno, righe della griglia) sia ≤0,1 mm.
- Il peso del modello viene controllato in modo preciso (precisione di controllo ±1%) e il peso massimo del modello deve corrispondere al peso della palette (ad esempio, il peso del modello della palette standard di 1200×1000 mm può raggiungere 80-120 kg), per evitare che un peso del modello insufficiente conduca a uno spessore delle pareti troppo sottili e a una capacità portante insufficiente della palette, o che un peso eccessivo conduca a sprechi di materie prime e influisca sul peso ridotto della palette.
2. Stable and High-Pressure Sistema d'iniezione
- Pressure e volume di impiego: Regolate in base al dimensione, allo spessore e alla struttura della griglia delle palette vuote. La pressione di impiego è generalmente controllata entro 0,8-1,2 MPa, superiore a quella dei serbatoi idrici e dei serbatoi di carburante per auto, per garantire che il modello a parete spessa sia completamente gonfiato e che la struttura della griglia interna e i piedini di supporto siano completamente formati; viene adottata la tecnologia di controllo della pressione a multi-stadio. Si utilizza una pressione inferiore nelle fasi iniziali per evitare strisciature locali e danni alla materia, e la pressione viene aumentata dopo che la materia entra in contatto con il molle per garantire che le righe della griglia e i piedini di supporto (parti di carico chiave) siano completamente formati senza contrazioni; Il volume di impiego è stabile (fluttuazione del volume ≤5%), per evitare i difetti della palette quali depressioni, bulle e griglie incomplete causati da fluttuazioni della pressione. Il rapporto di gonfiaggio viene controllato tra 2:1 e 3:1, inferiore a quello dei serbatoi di carburante, per garantire l'aspetto della parete e la capacità portante della palette al tempo stesso, realizzando il formaggio.
- Tempo di gonfiaggio e raffreddamento: Il tempo di gonfiaggio è accuratamente coordinato con la velocità di estrusione del modello (tempo di risposta ≤0,15 s), troppo presto o troppo tardi influiscono sulla distribuzione della materia, evitano che il modello sia troppo freddo a gonfiaggio o deformazioni a causa di un raffreddamento inopportuno dopo il gonfiaggio; il medio di gonfiaggio adopta aria compressa secca e pulita (tasso di umidità ≤0,05%), per evitare bolle e graffi sulle superfici interne e esterne della palette causati dall'umidità nell'aria, che influiscono sulla densità strutturale e sulle prestazioni portanti. Dopo il gonfiaggio, il raffreddamento aerea può essere assistito per accelerare la velocità di raffreddamento della superficie della palette e migliorare il rendimento produttivo.
3. Mold Adaptability and Efficient Sistema di raffreddamento
- Adattabilità del molle: Il dimensione del molle è accuratamente coordinata con la dimensione progettata della palette vuota (tolleranza dimensionale ±0,2 mm), che soddisfa i standard di dimensione del packaging logistico. La superficie della cavità del molle è pulita con alta precisione (rossore superficiale Ra ≤1,0 µm), liscia e senza rivestimenti, per garantire che la palette abbia una superficie piatta e senza graffi; il molle è progettato con una cavità incorporata della griglia e del piedino di supporto, e la struttura della cavità è coerente con il design di carico della palette, per garantire l'integrità e l'uniformità della struttura interna della palette; il molle presenta un'eccellente prestazione di sigillatura (tasso di perdita d'aria ≤0,02 L/min) per evitare la perdita d'aria durante il formaggio a spinta, che genera la moldatura incompleta della palette; l'equipaggiamento deve essere compatibile con i molle a palette vuote di diverse dimensioni e specifiche, con un intervallo di regolazione del spessore del molle di 1000-2000 mm per migliorare la versatilità dell'equipaggiamento.
- Sistema di fissaggio: garantire la stabilità di modellazione e l'efficienza operativa. I moldi per palleti cremosi sono di dimensioni grandi, hanno una struttura complessa di cavità e una frequenza di produzione elevata. Il sistema di fissaggio è responsabile dell'apertura, della chiusura e del bloccaggio del molle, e la sua forza di fissaggio, la corsa e la precisione influiscono direttamente sulla qualità della modellazione del pallet, sulla sicurezza della produzione e sulla durata del molle.
Focsi al palleto cremoso sono di grandi dimensioni, hanno una struttura complessa di cavità e una frequenza di produzione elevata. Il sistema di fissaggio è responsabile dell'apertura, della chiusura e del bloccaggio del molle, e la sua forza di fissaggio, la corsa e la precisione influiscono direttamente sulla qualità della modellazione del pallet, sulla sicurezza della produzione e sulla durata del molle.
Forza di fissaggio: determinata in base al diametro del pallet, au al espansione dimensionale. La forza di fissaggio dei modelli di pallet cremosi di dimensioni standard deve raggiungere 1500-2500KN, e quella di modelli di pallet cremosi di dimensioni ampie e ad alta capacità di carico non deve essere inferiore a 2500-4000KN, per garantire che il molle non si sciolga o si sovraccarichi durante il cremaglielo e per evitare difetti del pallet come flash, polvere e deviazione dimensionale. La forza di fissaggio è regolabile (precisione di regolazione ±20KN) per adattarsi ai pallet di diverse specifiche.
- Corsa di fissaggio e modello: la corsa di fissaggio viene progettata in base alla dimensione massima del molle e alla forma del pallet, generalmente 1500-3000mm, per soddisfare le esigenze di apertura, chiusura e rimozione del pallet del molle. Il modello delle basi è abbinato al molle (ad esempio, la base da 1800×2000mm è adatta ai molle per pallet standard di 1200×1000mm), e l'errore di parallelismo della base è contenuto entro 0,1mm, per evitare la deviazione della spessore del pallet o la rottura del molle causata dalla forza irregolare sulla molle durante il fissaggio; L'intervallo di regolazione della spessore del molle va da 1000 a 2000mm, compatibile con i molle per pallet cremosi di diverse dimensioni e spesseri.
- Convenienza e sicurezza operative: equipaggiati di meccanismi automatici di fissaggio, demoldazione e cambiamento dei molle. Il meccanismo di demoldazione automatica è progettato in base alla forma del pallet (con dispositivi di sostegno particolari) per evitare danni al pallet causati dalla demoldazione manuale e ridurre l'intensità del lavoro; il meccanismo di sostituzione del molle adotta un design ad inserimento rapido (tempo di sostituzione del molle ≤60 minuti) per migliorare l'efficienza della produzione quando si passa da pallet di dimensioni diverse. Il meccanismo di fissaggio è stabile e duraturo, e può resistere ad azioni con frequenza di apertura e chiusura elevata (≥8000 volte al mese) per un lungo periodo di tempo, riducendo l'impatto delle avarie degli equipaggi sullo stato della produzione. Nel tempo stesso, è provvisto di un dispositivo di interblocco di sicurezza per evitare l'uso accidentale durante il fissaggio, garantendo la sicurezza della produzione.
- Comodità e sicurezza operativa: Equipaggiata con meccanismi di blocco automatico, demoltaggio e cambiamento della matrice. Il meccanismo di demoltaggio automatico è progettato in modo da adattarsi alla forma del pallet (con appositi apparati di blocco) per evitare danni al pallet causati dal demoltaggio manuale e ridurre l'intensità del lavoro; il meccanismo di cambiamento della matrice adotta un design di cambiamento rapido (tempo di cambio della matrice ≤60 min) per migliorare l'efficienza produttiva durante il passaggio da pallet di dimensioni diverse. Il meccanismo di blocco è resistente e duraturo, e può sopportare azioni di apertura e chiusura a frequenza elevata (≥8000 volte al mese) per lungo tempo, riducendo gli effetti delle guasti dell'apparecchiatura sulla produzione. Inoltre, è presente un dispositivo di interblocco di sicurezza per evitare l'operazione accidentale durante il blocco, garantendo la sicurezza della produzione.
Sistema di controllo: Realizzazione di una regolazione precisa e della coerenza dei batch
La produzione di palanche vuote è una produzione di massa di prodotti di imballaggio logistici, che richiede elevati standard di consistenza della dimensione del prodotto, prestazioni diCarico e apparencia. Il sistema di controllo deve garantire una regolazione precisa di tutti i parametri, ridurre gli errori inter-batch e assicurare che ogni palanca soddisfi le norme.
- Precisione del controllo: Adotta un sistema di controllo del PLC ad alta precisione (come la serie S7-1200/S7-1500 di Siemens) dotato di capacità di elaborazione ad alta velocità, in grado di controllare in maniera precisa parametri chiave come la velocità di estrusione, la temperatura del cilindro, la temperatura della testa, la pressione di soffiaggio, la forza di compresso e il tempo di raffreddamento. L'accuratezza dell'adozione dei parametri è elevata (variabilità della velocità di estrusione ≤1,5%, precisione di controllo della temperature ±1℃) e la velocità di risposta è rapida (tempo di risposta ≤0,1 s), garantendo la stabilità coordinata di ogni processo e realizzando la coerenza della produzione di massa (disperimento dimensionale inter-batch ≤0,2 mm).
- Funzione di automatizzazione: Possiede funzioni di produzione automatiche come il prelievo automatico, l'estrusione automatica, la blowing automatica, il raffreddamento automatico, la demoulding automatica, iltrimming automatico (trimming della scienza e delle arrugginamenti) e l'istruzione automatica, che riduce l'interferenza manuale (tasso di interazione manuale ≤10%), abbassa i costi di manodopera e evita le difetti dei prodottiati da errori di operazione manuale; È dotata di uno sistema di monitoraggio e di feedback dellaTessitura in tempo reale (prendendo in considerazione la tecnologia di misurazione dellaTessitura ad ultrasuoni, precisione di misurazione ±0,02 mm), monitora continuamente le variazioni dellaTessitura dei fondamentali e delle palanche, rifornisce i dati indietro al sistema di controllo per una regolazione dinamica e migliora ulteriormente la coerenza delleTessiture. Allo stesso tempo, è dotata di uno sistema di detenzione delle misure in linea, che puòdetegnere automaticamente la lunghezza, la larghezza, l'altezza e la piatti della palanche, eliminare i prodotti non conformi e garantire il tasso di qualificazione dei prodotti (≥99%).
- Avviso di malfunzionamento e gestione dei dati: Possiede una completa funzione di avviso del malfunzionamento e di diagnosi, che può rilevare in tempo problemi come anomalie di estrusione, deviazioni di temperatura, perdite di aria, fallimenti di compressione e deformazioni inesatte delle palanche, emettere segnali di avviso sonoro e visivo e mostrare i punti di errore e le proposte di gestione, evitando la generazione di prodotti non conformi al batch; allo stesso tempo, può registrare i parametri di produzione (velocità di estrusione, temperatura, pressione, ecc.), le informazioni su malfunzionamenti e i risultati dell'istruzione dei prodotti, memorizzare i dati per ≥1 anno, favorendo successivamente la risoluzione dei problemi, la ottimizzazione del processo di produzione e il rilevabilità della qualità, che soddisfano i requisiti di gestione della qualità dell'industria dell'imballaggio logistico.
Sistema di sostegno: Adattamento alle esigenze speciali di carico e ambiente delle palanche vuote
Oltre al sistema principale, il sistema ausiliario della macchina per la fonderia ad iniezione a boccio è necessario progettarlo in modo adattivo alla particolarità della produzione di palletelli vuoti, in particolare in termini di trattamento dei materiali di base, resistenza all'usura e protezione dell'ambiente, per garantire la corretta progressione della produzione e le prestazioni dei palletelli.
- Sistema di trattamento dei materiali di base: dotato di dispositivi di asciugatura, selezione e miscelazione dei materiali di base ad alta precisione. I materiali di base HDPE/LDPE devono essere completamente asciutti (percentuale di umidità ≤0,1%) per evitare bolle e punture nel pallet, causate dall'umidità, che influenzano la densità strutturale e le prestazioni di carico; il dispositivo di selezione (misura della tela di selezione ≤60 mesh) rimuove le impurità dai materiali di base per evitare l'usura delle viti e degli stampi e i difetti dei palletelli; il dispositivo di mescolazione (precisione di mescolazione ±1,5%) mescola uniformemente i materiali di base HDPE/LDPE e gli additivi di rinforzo (fibra di vetro, talco) per garantire le prestazioni uniformi di carico del palletello. Per i palletelli con la superficie resistente all'usura, sono configurati dispositivi indipendenti di trattamento dei materiali per ogni strato di materiali per evitare lo svitamento.
- Sistema di evacuazione: un sistema di evacuazione ad alta efficienza è posto sul cilindro, sulla testa e sul rivestimento per espellere l'aria, le sostanze volatili e i gas dannosi generati durante la plastificazione dei materiali di base, evitare le bolle all'interno del palletello, garantire un'uniforme spessore di parete e una struttura densa del palletello e migliorare la capacità di carico e la resistenza agli impatti. Il gas di evacuazione viene trattato da un dispositivo di purificazione (efficienza di purificazione ≥90%) prima dell'emissione, rispettando i requisiti di protezione ambientale.
- Sistema di protezione della sicurezza: dotato di un dispositivo di protezione della sicurezza completo per soddisfare i requisiti di produzione sicura. Pannelli di protezione, tende luminose e pulsanti di arresto di emergenza sono installati nella zona di bloccaggio, nella zona della testa e nella zona di alimentazione per evitare che gli operatori entrano in contatto con il fusione ad alta temperatura, le parti in movimento e i gas a alta pressione, garantendo la sicurezza della produzione; il sistema di soffiaggio a pressione alta e il sistema idraulico sono dotati di dispositivi di protezione della pressione per prevenire danni agli equipaggiamenti o incidenti di sicurezza causati da una pressione eccessiva; il sistema elettrico adotta un design antipolvere e antifoglie per adattarsi all'ambiente dell'azienda di produzione di imballaggi per la logistica.
- Protezione ambientale e risparmio energetico: l'equipaggiamento rispetta i standard nazionali di protezione ambientale, riduce le emissioni di gas messi in circolazione, il rumore e i rifiuti (il rumore controllato al di sotto di 85 dB); adotta sistemi di riscaldamento energetici (riscaldamento a induzione elettromagnetica, efficienza termica ≥90%), sistemi di raffreddamento e motori di frequenza variabile per ridurre il consumo energetico. Ad esempio, il consumo medio di energia dei modelli di palletoni di dimensioni standard è controllato a 250-350 kw, mentre quello dei modelli di palletoni di grandi dimensioni ed elevata capacità di carico è controllato a 350-500 kw, migliorando l'economicità della produzione. Al tempo stesso, le macerie di fusione e i prodotti difettosi prodotti durante la produzione possono essere recuperati e riutilizzati (tasso di recupero ≤30%, per evitare di influire sulle prestazioni dei palletelli).
VI. Other Esigenze speciali
- Adattabilità in termini di dimensioni e capacità di carico: l'equipaggiamento deve essere in grado di regolare in modo flessibile i parametri in base alle dimensioni e ai requisiti di capacità di carico dei palletelli vuoti, essere adatto alla produzione di palletoni di diverse dimensioni (1000×800 mm a 1500×1200 mm) e livelli di capacità di carico (carga dinamica da 0,5 a 5 t). Ad esempio, il modello standard di palletoni può essere compatibile con i palletoni di dimensioni 1100×1100 mm e 1200×1000 mm, e l'efficienza di produzione viene regolata in base alla dimensione e al spessore delle pareti (5-8 pezzi all'ora per i palletoni standard, 3-5 pezzi all'ora per i palletoni di grandi dimensioni ed elevata capacità di carico) , migliorando l'utilizzo dell'equipaggiamento. Per i palletoni su misura (ad esempio, superficie antiscivolo, piedini di supporto di forma speciale), l'equipaggiamento può essere adattato a modelli e processi di stampaggio speciali.
- Adattabilità per prestazioni speciali: i palleti vuoti devono rispettare i standard dell’industria degli imballaggi logistici (ad esempio GB/T 15234-2021 “Pallet in plastica”, ISO 8611 “Pallet antifuochi in plastica per la logistica internazionale”). La macchina di estrusione a soffiaggio deve essere compatibile con tali standard, e i palleti prodotti possono superare test come resistenza alla carica, resistenza all’impatto, resistenza all’usura, resistenza alle alte e basse temperature e resistenza allo scivolamento. Per i pallet utilizzati all’aperto, l’impianto deve essere compatibile con materiali modificati che non sono ellenici, garantendo che il pallet non si deteriori, si sgretoli o deformi a causa dei raggi solari a lungo termine; per i pallet logistici sanificati o farmaceutici, i componenti di contatto con l’impianto e i materiali devono essere realizzati in materiali sanificati, per evitare contaminazioni. In sintesi, le principali richieste della produzione delle pallet vuote per le macchine di estrusione a soffiaggio sono “stabilità, precisione, adattabilità della resistenza alla carica e alta efficienza”. Comparativamente alla produzione dei serbatoi d’acqua e dei serbatoi di carburante per l’automobile, ha requisiti più elevati in termini di uscita del fusione, della pressione di soffiaggio, delle dimensioni del molle e dell’efficienza di raffreddamento, concentrandosi sulla garanzia della resistenza alla carica, della regolarità delle dimensioni e della integrità strutturale dei pallet. È necessario garantire la precisione dimensionale, la resistenza strutturale, le prestazioni di resistenza alla carica e resistente all’usura del pallet attraverso una configurazione ragionevole dei sistemi a filo, ponti e clamp, un controllo preciso delle parametri e sistemi di assistenza completi, rispettando gli standard rigorosi dell’industria degli imballaggi logistici e realizzando una produzione di massa stabile. Parallelamente, deve essere compatibile con pallet di diverse dimensioni e specifiche, migliorando l’efficienza della produzione e il tasso di qualificazione dei prodotti.
In sintesi, i requisiti fondamentali della produzione dei palleti vuoti per le macchine di estrudazione e formaggio a bagnomaggio sono "stabilità, precisione, adattabilità alla carico e alta efficienza". In confronto alla produzione di serbatoi d'acqua e serbatoi di carburante per l'automobile, si hanno requisiti più elevati in termini di uscita di fusione, pressione di formaggio a bagnomaggio, dimensione del molle e efficienza di raffreddamento, puntando a garantire la capacità di carico, la regolarità dimensionale e l'integrità strutturale dei palleti. È necessario garantire l'accuratezza dimensionale, la resistenza strutturale, il rendimento di carico e la resistenza all'usura del pallet attraverso una razionale configurazione dei sistemi a filo, testa e accoppiamento, un controllo preciso delle parametri e sistemi auxiliare completi, rispettando gli standard stretti dell'industria del packaging logistico e realizzando una produzione in massa stabile. Ai lati, deve essere compatibile con pallet di dimensioni e specifiche diverse, migliorando l'efficienza della produzione e il tasso di qualificazione dei prodotti.




