

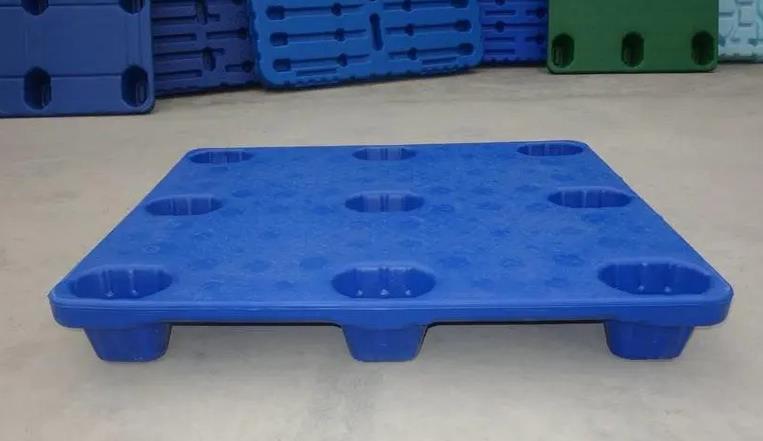
Як широко використовувана складська упаковка, порожні палети переважно використовуються для скидання, навантаження, вивантаження та транспортування товарів. Вони мають переваги у вигляді легкої ваги, корозійної стійкості, опірності до ударів, можливості переробки та довгого терміну служби. Залежно від транспортних потреб вони можуть бути поділені на палети стандартного розміру (1200×1000 мм, 1100×1100 мм) і виготовлені по індивідуальних замовленням, з вимогами до несучої здатності, які можуть варіюватися від 0,5 т до 5 т (динамічний навантаження) та від 2 т до 20 т (статичне навантаження). Порожні палети повинні відповідати строгим вимогам до основних характеристик, таким як рівномірна несуча здатність, регулярний розмір, стійкість до ударів, стійкість до зносу та відсутність деформації. Процес виробництва ставить особливі вимоги до стабільності екструзії, точної форми, структурної адаптивності та ефективності виробництва машин екструзії та лиття поду на порожні палети.
І. Система екструзії: Ensuring High-Strength Melt and Structural Integrity
Система екструзії є серцем машини екструзії та лиття поду для виробництва порожних палет, яка напряму визначає ефект пластифікації вихідних матеріалів, структурну щільність палет та остаточну несучу здатність та опірність до ударів. Через великий обсяг, товстий шар і складну структуру сітки порожні палети вимагають того, щоб система екструзії задовольняла вимоги стабільного випуску пластики та достатнього пластифікації.
1. Screw Конфігурація Adapted to HDPE/LDPE Raw Materials
Основними вихідними матеріалами для виробництва порожнистих палет є ПВХ високої щільності (ВПХ) та ПВХ низької щільності (НПХ), і ВПХ рекомендується за своїй відмінній механічній міцності та несучій здатності. У деяких палетах з високою несучою здатністю додаються зміцнюючі добавки (наприклад, скловолокно, тальковий порошок), щоб підвищити жорсткість та стійкість до зносу. Тому трубчатий ланцюг екструдера повинен бути адаптивно спроектований:
- Параметри ланцюга: співвідношення довжини та діаметра (L/D) має бути контролюватись у межах 30:1 — 33:1, що може забезпечити достатню пластифікацію вихідних матеріалів ВПХ/НПХ та рівномірне розподілення зміцнюючих добавок, уникати розламування пластмаси, спричиненого надто сильним розтягуванням, і гарантувати, що пластика має відмінну механічну міцність та опірність до ударів; діаметр ланцюга регулюється залежно від розміру та товщини стінки порожніх палет. На стандартні палети розміру 1200×1000 мм може бути обраний ланцюг діаметром Φ90 — 120 мм, а на великі розміри або палети з високою несучою здатністю, необхідно вибрати ланцюг діаметром Φ120 — 150 мм, з відповідною здатністю до пластифікації (400 — 600 кг/год), щоб відповідати великому навантаженню на подачу товстих стінок порожніх палет.
- Структура ланцюга: використовується шнек із поступовим співвідношенням стиснення із змішуючою секцією, та співвідношення стиснення контролюється у межах від 3,8:1 до 4,8:1. Змішувальна секція додається, щоб посилити ефект розподілу зміцнюючих добавок, уникнути нерівномірного розподілу добавок, що приводить до зниження несучої здатності палет; порожні палети в більшості випадків мають одношарову структуру, і використовується один набір високооб'ємного ланцюга. Для палет з захистом поверхні від зносу може бути конфігурована система двошарової співекструзії для одночасної екструзії базисного шару (ВПХ) та поверхневого шару з високою стійкістю до зносу (модифікований ВПХ), що забезпечує стійкість до зносу поверхні палети, зберігаючи при цьому несучу здатність.
- Матеріал ланцюга: використовується високо-зносостійкий та корозійно-стійкий легований матеріал (наприклад, 38CrMoAlA), а поверхня піддається глибокій азотній обробці (товщина азотного шару ≥0,6 мм), щоб витримувати знос вихідних матеріалів та зміцнюючих добавок, убезпечити від зношування ланцюгів, а відтак уникнути нерівномірної екструзії пластмаси, і забезпечити стабільність довгострокового масового виробництва товстих стінок палет.
2. Конструкція барабана та голови відповідає вимогам формоутворення товстих стінок
- Контроль температури циліндра: використовується високоточна зональна підігрівання (відділ згодовування, розтягування, гомогенізації, змішування) та дизайн охолодження, з точністю контролю температури, що досягає ±1℃. Температуру в кожному відділі можна регулювати відповідно до характеристик ВПХ/НПХ (при виробництві ВПХ-порожнистих палет, температура циліндра регулюється у межах 165 — 205°C), щоб уникнути деградації пластмаси, спричиненої надмірно високою температурою, та недостатньої пластифікації, спричиненої надмірно низькою температурою, забезпечити стабільну екструзію пластмаси та ефективне контроль провисання піду, (кварцовий коефіцієнт провисання ≤3 мм/м) — що є дуже важливим для зі збереження однорідності товщини стінок великих розмірів, товстих стінок палет.
- Структура голови: використовується акумуляторний лоток з великим об'ємом, і об'єм акумулятора регулюється відповідно до ваги порожніх палет (наприклад, об'єм акумулятора стандартного модельного палету розміром 1200 — 1000 мм має досягати 100 — 150 л), що забезпечує стабільну екструзію товстих стінок піду (товщина піду становить 8 — 15 мм) та уникнення коливань та зсуву піду; вхідний канал голови спроектований із великим перерізом, гладкою внутрішньою поверхнею та без дрібних огряканих утворень, щоб знизити нагромадження пластмаси та втрату тиску, забезпечити рівномірну товщину піду; відстань між формоутворюючими металевими частинами керується в стандартних засіб регулювання за допомогою сервоприводу з високою точністю (допустимість регулювання ±0,02 мм), у комбінації з системою керування програм продавлювання, щоб забезпечити точне керування аксіальною та циркулярною товщиною піду, компенсувати нерівномірне розтягування структури сітки та опорних лап під час продавлювання, і задати відповідні параметри товщини стінок палет, що мають несучу здатність (опорні лапи, ребра сітки), щоб підвищити несучу здатність та структурну цілісність палет.
II. Система лиття за пором: гарантія рівномірної форми та несучої здатності
Протителівні палети мають рівномірну загальну форму, складну внутрішню структуру ґратки та опорні ноги, а також надзвичайно жорсткі вимоги до точності розмірів і рівномірності опорної здатності. Система розпушуювання, як основний ланка формування, повинна відповідати вимогам щільного формування, рівномірної товщини стін і цілісності конструктивних деталей.
1. Контроль формових деталей Accuracy Meets Load-Bearing Standards
Протителівні палети мають суворі вимоги до рівномірності товщини стін (похибка повинна контролюватися в межах ±0,15 мм). Неравномірна товщина стін призведе до нерівномірності опорної здатності палети, легкою деформації та пошкоджень під дією ваги товарів і навіть потенційно небезпечних ситуацій під час транспортування. Тому система контролю паління повинна відповідати:
- Оборувана високоточною системою контролю товщини стін паління (до 120 точок контролю), яка може точно регулювати осьову і периферійну товщину стін паління. Щодо проблеми падіння паління, яка легко може виникати у великогабаритних, товстих стінках пані, компенсувати за рахунок оптимізації графіку швидкості екструзії та підвищення початкової товщини верхньої частини паління, щоб забезпечити, що різниця товщини стін різних частин палети (поверхня, опорні ноги, поперечні ґратки) становить ≤0,1 мм.
- Вага палення точно контролюється (точнота управління ±1%) і максимальна вага паління повинна відповідати вазі палети (наприклад, вага паління стандартної палети 1200×1000 мм повинна досягати 80-120 кг), щоб уникнути недостатньої ваги паляного листа, що призведе до занадто тонкої товщини стінок і недостатньої опорної здатності палети, або до надмірної ваги, що призведе до втрати сировини і вплине на мінімальний вагу палети.
2. Stable and High-Pressure Система подавання повітря.
- Давлення розпушки та швидкість перетіку: регулюються відповідно до розмірів, товщини стінок і структури ґратки протителівних палет. Давлення розпушку, як правило, регулюється на рівні 0,8-1,2 МПа, що вище, ніж у резервуарах з водою та резервуарах для палива легкових автомобілів, щоб забезпечити повне розпушення товстих паральних листов та повне формування внутрішньої структури ґратки та опорних ніжок; застосовується технологія багатоступеневого контролю тиску. У першому ступені використовується нижче встановлений тиск, щоб уникнути місцевого надмірного розтягування і пошкодження матеріалу, а тиск підвищується після контакту матеріалу з формою, щоб забезпечити повне формування поперечних ґраток та опорних ніжок (основних опорних частин). Швидкість перетіку розпушки залишається стабільною (помилка в швидкості перетіку ≤5%), щоб уникнути дефектів палети, таких як припливи, випинання та неповна структура ґратки, викликаних коливанням тиску. Користуючись співвідношенням розпуску, що становить 2:1-3:1, що нижче, ніж у резервуарах для палива, щоб забезпечити товщину стінок і опорну здатність палети, одночасно виконуючи формування.
- Час розпуску та охолодження: час розпуску точно співпадає з швидкістю екструзії паляного листа (час відгуку ≤0,15 с), зарано чи занадто пізно призведе до нераціонального розподілу матеріалу, уникніть того, щоб палеве палеве було занадто холодним при розпуску або деформації завдяки не доречному охолодженню після розпуску; розпусковий середовище використовує сухе, чистий тискований повітря (вміст вологи ≤0,05%), щоб уникнути бульбашок та подряпин на внутрішній та зовнішній поверхні палети, що впливає на щільність конструкції і опорну здатність. Після розпуску охолодження повітрям може посприяти підвищенню швидкості охолодження поверхні палети та підвищенню ефективності виробництва.
3. Mold Adaptability and Efficient Система охолодження.
- Система поділу палети: розмір формової сталі точно відповідає розміру проектуваної протителівної палети (похибка в розмірі ±0,2 мм), що відповідає стандартам розмірів для пакування в логістиці. Поверхня порожнини формової сталі полірована з високою точностю (рівність поверхні Ra ≤1,0 мкм), гладенька і без зазублень, щоб гарантувати, що палету має рівну поверхню без подряпин; форма зроблена з вбудованою порожниною ґратки та опорних ніжок, а структура порожнини відповідає конструктивному проекту опорної здатності палети, щоб забезпечити цілісність та рівномірність внутрішньої структури палети; форма має чудову герметизацію (складає ≤0,02 л/хв.), щоб уникнути протікання повітря під час розпуску, що до цієї справи призведе до неповного формування палети; обладнання повинно бути сумісним з формами палети різних розмірів та параметрів, з діапазоном регулювання товщини формової сталі в межах 1000-2000 мм, щоб підвищити універсальність обладнання.
- Система охолодження: застосовується багатоконтурна, високоефективна система охолодження, яка самостійно контролює температуру різних областей форми (особливо поперечних ґраток і опорних ніжок), а різниця температури на поверхні форми контролюється в межах ±4 °C, щоб уникнути закриття та деформації палети, викликаних нерівномірним охолодженням; контур охолодження води розроблений відповідно до структури палети, з щільними точками охолодження в товстих частинах (опорні ніжки, поперечні ґратки) і раціональною розстановкою в тонких частинах (поверхня палети). Ефективність охолоджуючого кола відповідає нормам виробничого циклу. Вихідний час стандартної палети з розміром 600×400 мм становить 150-300 с, а вихідного часу великогабаритних палет з високою опорною здатністю необхідно розширити до 300-500 с, щоб забезпечити швидке твердіння палети після формування, підвищення ефективності виробництва, а також гарантію стабільності розмірів і опорної здатності палети. Форма також оснащена пристроєм обратної зв’язки температури для динамічної регулювання температури охолодження.
III. Система охоплення.: Ensuring Molding Stability and Operational Efficiency
Форми для протителівних палет великих за розміром, складної структури порожнини та з високою частотою виробництва. Система кріплення відповідає за закриття, відчинення та закріплення форми, а сила кріплення, ход і точність прямо пропорційні якості формування палети, безпеки виробництва і терміну служби форми.
- Сила кріплення: визначається відповідно до розмірів, товщини стінок і тиску розпуску. Сила кріплення стандартних моделей протителівних палет повинна досягати 1500-2500 кН, а сили кріплення габаритних і високоефективних моделей повинні бути не менш 2500-4000 кН, щоб забезпечити, що форма не засукається та не переполняється під час розпуску, уникнути дефектів палети, таких як заїденість, зазубреність і відхилення розміру. Сила кріплення налаштовується (точнота налаштування ±20 кН), щоб адаптуватися до палет різної специфікації.
- Система кріплення та шаблон: Довжина кріплення розроблена відповідно до максимального розміру пресу та форми панелі, зазвичай 1500-3000 мм, щоб задовольнити потреби в відкритті та закритті пресу і вилученні панелі. Розмір шаблона відповідає пресу (наприклад, шаблон розміром 1800×2000 мм підходить для рамкового пресу розміром 1200×1000 мм), а паралельність шаблону контролюється в межах 0,1 мм, щоб уникнути відхилень товщини панелі або пошкодження пресу, що викликано нерівномірними наявністю сили на пресу під час кріплення; діапазон регулювання товщини пресу становить 1000-2000 мм, який відповідає рамковим пресам різної товщини і розмірів.
- Практичність та безпека роботи: Оснащені автоматичними пристроями кріплення, витягивания і заміни пресу. Автоматична система витягивання розроблена відповідно до форми панелі (з спеціальними пристосуваннями для кріплення), щоб уникнути пошкодження панелі під час ручного витягування і зменшити інтенсивність ручного труда; пристрій заміни пресу має конструкцію швидкої заміни (час заміни пресу ≤ 60 хвилин) для підвищення ефективності виробництва при переключенні між панелями різних розмірів. Механізм кріплення має високу стійкість і термін служби, і він здатний витримати дії високочастотного відкриття та закриття (≥8000 разів / місяць) протягом тривалого часу, що зменшує вплив вихідних відмов обладнання на виробництво. Крім того, на устаткуванні встановлено пристрій безпечного взаємозв'язку для запобігання випадковому запуску при кріпленні і забезпечення безпеки виробництва.
IV. Система керування: Realizing Precise Regulation and Batch Consistency
Виробництво порожнистих панелей є масовим виробництвом предметів упаковки для логістики, яке має високі вимоги до постійності розміру продукту, характеристик несучої здатності та зовнішнього вигляду. Контрольна система повинна реалізовувати точне регулювання всіх параметрів, зменшувати помилки між партіями і забезпечувати відповідність кожної панелі стандарту.
- Точність керування: використовується високоточна система керування PLC (наприклад, серії Siemens S7-1200/S7-1500), що має високу швидкість обробки, яка здатна точно керувати такими параметрами, як швидкість екструзії, температура барабану, температура голови, тиск надування, сила кріплення та час охолодження. Точність регулювання параметрів висока (зв. (2.5 % від величини екструзиї); точноність контролю температури = ±1 °С), а швидкість реакції – висока (срок реакції = ≤0,1 с), що гарантує взаєморозуміння стабільності кожного процесу і реалізацію постійності масової продукції (диви. 0,2 мм відхилень в розмірі).
- Автоматизація: він має повні функції автоматичного виробництва, такі як автоматичне згодовування, автоматична екструзія, автоматичне надування, автоматичне охолодження, автоматичне витягування, автоматичне оброблення ребер та автоматичний контроль, що зменшує ручну інтервенцію (частка ручного втручання = ≤10%), меншу вартість праці і унеможливлює пошкодження продукції, викликане помилками ручного втручання; на обладнанні встановлено система реального часу спостереження і оброблення товщини стінки (застосовуючи технологію ультразвукового контролю товщини), яка постійно стежить за змінами товщини стінки талону та панелі, згодовує дані назад в систему керування для динамічного регулювання, а також подальшого поліпшення постійності товщини стінок. Крім того, на обладнанні встановлено система онлайн-контролю розмірів, яка здатна автоматично визначати довжину, ширину, висоту і площинність панелі, вилучати неякісні продукти та забезпечувати коефіцієнт кожності продукції в діапазоні ≥ 99%.
- Повістку про помилки та управління даними: він має повну функцію попередження про помилки та діагностики, яка здатна своєчасно виявляти проблеми, такі як відхилення процесу екструзії, відхилення температур, протікання повітря, відхилення процесу кріплення та неповне формування панелі, видавати аудіовізуальні сигнали попередження, показувати точки помилок та рекомендації щодо усунення помилок, запобігати виникненню неякісних продуктів з однієї партії; крім того, він здатний записувати параметри виробництва (швидкість екструзії, температура, тиск та ін.), інформацію про помилки та результати контролю продукту на ≥ 1 рік, що полегшує подальше виявлення проблем, оптимізацію процесу виробництва та можливість відстеження якості відповідно до вимог управління якістю в логістичній упаковці.
V. Допоміжна система: пристосування до унікальних умов термічної стійкості та захисту навколишнього середовища порожнистих панелей
Крім основної системи, система допоміжного обладнання пляшечкової машини для екструзії підлягає адаптивному розрахунку стосовно особливостей продукції порожнистих панелей, особливо по частині обробки сировини, вогнетривкості та захисту навколишнього середовища, щоб забезпечити безперепірний хід процесу виробництва та характеристики навантаження панелей.
- Система обробки сировини: встановлена високоточна система сушіння, скрінінгу і перемішування сировини. Матеріали HDPE/LDPE необхідно повністю віджати (вміст вологи ≤0.1 %), щоб уникнути появи піноподібних утворень та мікрозатратів в панелі через надлишок вологи, які впливають на щільність структури та характеристики навантаження. Система скрінінгу видаляє нерозчинні речовини в сировині, щоб уникнути зносу гвинтів та преси та дефектів панелей. Система змішування (точність змішування ±1,5 %) утворює рівномірну суміш сировини HDPE/LDPE та добавок для посилення (склофіброві нитки, тальк), що гарантує рівномірну характеристику навантаження панелі. Панелям з поверхневим шаром високої термічної стійкості на обладнанні конфігурують окремі пристрої обробки для кожного шару матеріалів, щоб уникнути перехресної забрудненості.
- Система відводу газів: встановлена високоефективна система відводу газів на барабан, голову та прес і відводять повітря, виділювані речовини та шкідливі гази, що утворюються при пластифікації сировини, попереджаючи утворення піноподібних утворень всередині панелі та забезпечуючи рівномірну товщину стінок та щільну структуру панелі, а також підвищують характеристики навантаження та стійкість до удару. Перед викидом вихідні гази очищуються пристроєм очищення (ефективність очищення ≥90 %), що відповідає вимогам захисту навколишнього середовища.
- Система захисту безпеки: на обладнанні встановлено повноцінний пристрій захисту безпеки, щоб відповідати вимогам безпечної роботи. У зонах кріплення, голови та згодовування встановлені загороджувальні екрані, шторки для дистанційного змщення і кнопки аварійного зупинки, щоб уникнути контакту операторів з горючим розплавом, руйнівними елементами та високим тиском газу, забезпечення безпеки праці. На системах високого тиску для надування та гідравліки встановлені пристрої захисту від перевантаження, щоб запобігти пошкодженню обладнання чи аваріям з охорони праці, викликаними надмірними наявністю тиску. Система електропостачання застосовує водо- та пилопроникне функціональне рішення для пристосування до робочої атмосфери виробництва упаковки логістики.
- Захист навколишнього середовища та економія енергії: обладнання відповідає національним стандартам охорони навколишнього середовища, зменшуючи викиди відпрацьованих газів, шуму та відходів (шумоти регулюються нижче 85дБ); використовується енергоефективне опалення (випромінювання від електромагнітної індукції, термічне ефективність ≥90%), системи охолодження та двигуни з варіативною частотою, що зменшує споживання енергії. Наприклад, середній потік споживання стандартних моделей піддонів контролюється на рівні 250-350кВт, а великих розмірів, високої площі навантаження - на рівні 350-500кВт, що поліпшує економію виробництва. В той же час результат вигорання та дефектні вироби, що утворюються у процесі виробництва, можна заощадити та повторно використовувати (коеффіцієнт збирання ≤30%, щоб уникнути впливу на параметри піддонів).
VI. Other Спеціальні вимоги
- Придатність розміру і навантаження: обладнання повинно здатно гнучко регулювати параметри відповідно до вимог розміру і навантаження повітряних піддонів, бути здатним до виробництва піддонів різних розмірів (від 1000х800мм до 1500х1200мм) і рівня навантаження (динамічне навантаження від 0,5т до 5т). Наприклад, стандартну модель піддонів можна здатний максимально співпрацювати при 1100х1100мм і 1200х1000мм, а ефективність виробництва регулюється відповідно до розміру і товщини стінок (5-8 шт./год. для стандартних піддонів, 3-5 шт./год. для великих розмірів, високої площі навантаження), що поліпшує використання обладнання. Для піддонів, розроблених за індивідуальними замовленнями (такими як антипроседової поверхні, особливої форми опорні ніжки), обладнання можна адаптувати до спеціальних форм і технологій формування.
- Здатність до особливого виконання: повітряні піддони повинні відповідати вимогам логістичного упаковування (таким як GB/T 15234-2021 “Пластмасові піддони”, ISO 8611 “Пластмасові навантажувальні піддони для міжнародних логістичних операцій”). Машина по екструзії викидного лиття повинна бути здатна до співпраці з цією нормативами, а виготовлені піддони повинні проходити тести покриття навантаженням, здатність до удару, опір зносу, здатність до зносу при високих та низьких температурах і антипроседення; для повітряних піддонів, призначених для експлуатації на відкритому повітрі, обладнання повинне бути здатне компітірувати з захищеними від ультрафіолетового випромінювання сировиною, що гарантує, що піддон не старіє, не тріскається та не деформується під дії сонячного випромінювання впродовж тривалого часу; для повітряних пакетів з розряду харчових або фармацевтичних, обладнання та деталі, що входять до контакту з сировиною, повинні бути зроблені з харчового якості матеріалів, щоб уникнути забруднень.
Назагал, основні вимоги до виготовлення повітряних піддонів з установок по екструзії викидного лиття - “стабільність, точність, адаптивність розміру і навантаження та висока ефективність”. В порівнянні з виробництвом цистерн та резервуарів для автомобільного пального, до нього ставляться вищі вимоги до продукції, пов'язані з пропусканістю плавлення, тиском викидного лиття, розміром форми та ефективністю охолодження, а також зосереджуються на забезпеченні навантажувальної здатності, регулярності розмірів та структурної цілісності піддонів. Необхідно гарантувати точність розмірів, конструктивну міцність, навантажувальну здатність та стійкість до зношення під дизайном розумного конфігурування головки, гвинта та системи кріплення, точним регулюванням параметрів та повним комплексом допоміжних систем, відповідати суворим стандартам логістичного упаковування, ускладнюючи масове виробництво та поліпшуючи кваліфікаційний показник продукції. Крім того, він повинен бути здатний співпрацювати з піддонами різних розмірів та спеціфікації, поліпшуючи ефективність виробництва та кваліфікаційний показник продукції.




