

Осуществление энергоменеджмента в транспортном прокатном промышленном предприятии
I. Система экструзии: Ensuring High-Strength Melt and Structural Integrity
Управление процессами производства продукции в меткомбинате
1. Screw Конфигурация, Adapted to HDPE/LDPE Raw Materials
Производство промышленного оборудования по цено-оптовой точке
- Реализация мероприятий по устойчивому развитию для обеспечения широкого рынка сбыта для металлопроката
- Обеспечение промышленного производства в будущем для заказа сложного оборудования
- Проведение понижающих заданий для серийного производственного процесса
Использование эффективных энергетических технологий для обеспечения высокого уровня производства
- Осуществление энергоменеджмента в производстве продукции
- Планирование и управление производством промышленных энергетических технологий на основе цен-калкуляции
Производство качественной продукции для обеспечения расширения рынка народного потребления
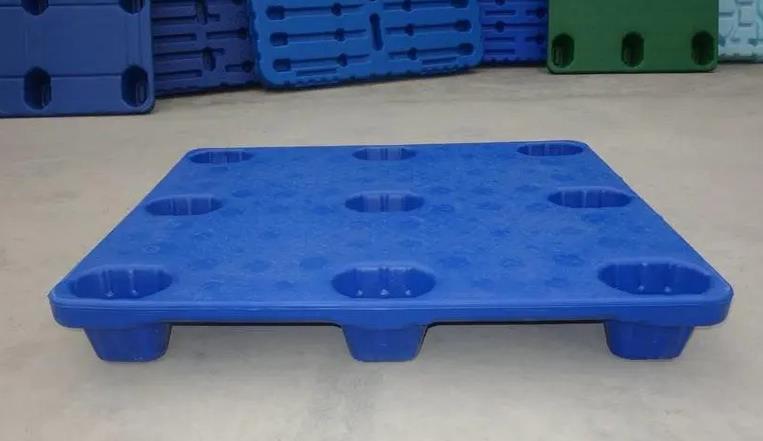
Пустотелые паллета имеют регулярную общую форму, сложную внутреннюю сетчатую структуру и опорные стойки и крайне строгие требования к точности размеров и равномерности несущей способности. Система формования, являющаяся ключевым компонентом литья, должна удовлетворять требованиям точного литья, равномерной толщины стенки и целостности структурных деталей.
1. Управление моделированием Accuracy Meets Load-Bearing Standards
1 Система контроля толщины стены: обеспечение строгих требований к однородности толщины стен (помол должен контролироваться в пределах ±0,15 мм). Неравномерная толщина стен приведет к неровной несущей способности поддона, простоте деформации и повреждений под воздействием веса грузов и даже к потенциальным опасностям безопасности при транспортировке. Поэтому контроль паромы должен соответствовать следующим требованиям:
- 2 Система контроля толщины стен: контроль образования пустот при изготовлении пресс-форм
- Обеспечена высокоточная система контроля толщины стен паромы (до 120 контрольных точек), позволяющая точно устраивать осевую и цилиндрическую толщину стен паромы. В связи с проблемой деформации паром так в крупных поддонах с толщиной стен паромы, компенсировать ее путем оптимизации графика скорости экструзии и увеличения первоначальной толщины верхней части паромы, обеспечивая, чтобы разница толщины стен в различных частях поддона (поверхности, опорные ножки, ячейки ребер) составляла ≤0,1 мм.
2. Stable and High-Pressure Система воздушного охлаждения
- Контролируется вес паромы (точность контроля ± 1%), а максимальный вес паромы должен совпадать с весом поддона (например, вес паромы для стандартного поддона 1200×1000 мм может достигать 80-120 кг) с целью избежать недостаточного веса паромы, в результате которого толщина стен станет слишком тонкой, а поднос – не достаточно несущим, или чрезмерного веса, в результате чего произойдет расточение сырья и будет нарушена легкая весоподъемность поддона.
- Ударное давление и расход воздуха: устанавливаются в соответствии с размерами, толщиной стен и структурой ячеек пеноизоловых поддонов. Ударное давление, как правило, контролируется в пределах 0,8–1,2 МПа, что выше, чем в резервуарах для воды и топливных баках легковых автомобилей, чтобы гарантировать, что плотнопрессованная парома полностью надувается и полностью формируется внутренняя ячейковая структура и опорные ножки; применяется техника многоступенчатого контроля давления. На ранних этапах используется более низкое давление, чтобы избежать локального чрезмерного растяжения и повреждения материала, а затем давление увеличивается после контакта материала с опалубкой, чтобы гарантировать, что ячейки ребер и опорные ножки (ключевые несущие части) полностью сформированы без зазора; расход воздуха стабилен (флуктуация скорости не превышает 5%), чтобы избежать дефектов поддона, таких как впадины, выпуклости и неполное формирование ячеек, вызванных колебаниями давления. Равновесное отношение надувного давления к показателю надувного давления должно контролироваться в пределах 2:1–3:1, что ниже показателя для баков с топливом, с тем чтобы обеспечить толщину стен и несущую способность поддона, при этом достичь заданной модели.
3. Mold Adaptability and Efficient Система охлаждения
- 3. Приспособление к прессам и эффективная система охлаждения
- Приспособление к прессам: размер пресс-форм точно соответствует проектируемым размерам пеноизоловых поддонов (допускается погрешность по сходству размеров ± 0,2 мм), которая отвечает стандартам упаковки логистики. Поверхность полостей пресс-форм выравнивается с большой точностью (ровность поверхности Ra ≤ 1,0 мкм), она гладкая и не имеет царапин, что гарантирует плоскую поверхность поддона без царапин; пресс-форма имеет встроенные полости для ячеек и опорных ножек и ее структура полостей соответствует конструкции несущими элементов поддона, чтобы обеспечить целостность и одинаковую структуру внутреннего строения поддона; пресс-форма обладает отличными показателями герметичности (утечка воздуха не превышает 0,02 л/мин) для предотвращения утечки воздуха в процессе надувания, что вызывает неполное изготовление поддона; оборудование должно быть совместимым с пресс-формами из пеноизола различного размера и характеристик, с диапазоном регулировки толщины пресс-форм в пределах 1000–2000 мм для повышения универсальности оборудования.
III. Система захватывания.: Ensuring Molding Stability and Operational Efficiency
III. Система захватывания. Контроль стабильности в процессе формовки и оперативная эффективность
- Пресс-формы под пеноизоловые поддоны имеют большой размер, сложную структуру полостей и высокую частоту производства. Система захвата отвечает за раскрытие, закрытие и блокировку пресс-формы, и ее сила захвата, ход и точность во многом влияют на качество формовки поддона, безопасность производства и срок службы пресс-формы.
- Сила захвата: определяется с учетом размеров поддона, толщины стен и давления надувания. Сила захвата стандартных моделей пеноизоловых поддонов должна быть в пределах 1500–2500 кгс, а для крупных поддонов с высокой несущей способностью она не должна быть меньше 2500–4000 кгс, чтобы гарантировать, что пресс-форма не отпускается и не переполняется при надувании поддона, и избежать дефектов поддона, таких как отломки, бракованные детали и погрешности в размерах. Сила захвата регулируется (точность регулирования ± 20 кгс), чтобы адаптироваться к поддонам разных спецификаций.
- Оперативная удобность и безопасность: Оборудован механизмами автоматического зажима, демонтирования и смены форм. Автоматический механизм демонтирования разработан в соответствии с формой паллеты (с специальными фиксаторами зажима) для предотвращения повреждения паллеты при ручном демонтаже и снижения интенсивности труда; Механизм смены формы оснащен конструкцией быстрой смены (время смены формы ≤60мин), что позволяет повысить эффективность производства при переключении между паллетами различных размеров. Механизм зажима отличается высокой стабильностью и долговечностью и может выдерживать частые открытия и закрытия (не менее 8000 раз в месяц) в течение длительного времени, снижая влияние неисправностей оборудования на производство. При этом установлена система управления безопасностью, которая предотвращает случайную операцию во время зажима и обеспечивает безопасность производства.
IV. Система управления: Realizing Precise Regulation and Batch Consistency
Производство пустых паллет является массовым производством логистического упаковочного продукта, для которого существуют высокие требования к согласованности размеров изделия, нагрузочным характеристикам и внешнему виду. Система управления должна обеспечивать точную регулировку всех параметров, уменьшать ошибки между партиями и гарантировать, что каждый палет соответствует стандарту.
- Точность управления: Используется высокоточная система управления PLC (например, серия Siemens S7-1200/S7-1500), обладающая высокой скоростью обработки, которая может точно контролировать такие ключевые параметры, как скорость экструзии, температура батона, температура глази, давление надувания, сила захватывания и время охлаждения. Точность регулировки параметров высока (флуктуация скорости экструзии ≤ 1,5%, точность регулирования температуры ± 1°С), а скорость реакции – быстрая (время реакции ≤ 0,1 с), что обеспечивает стабильность каждого процесса и позволяет добиваться соответствию процесса массового производства (расхождение размеров между партиями ≤ 0,2 мм).
- Функции автоматики: оборудование обладает такими полноценными функциями производства, как автоматическое выгрузание, автоматическое экструдирование, автоматическая формация прессованием, автоматическое охлаждение, автоматическое извлечение из формовки, автоматический отрез (отрезка вспучивания и отходов) и автоматический контроль качества. Это уменьшает степень участия оператора в процессе (коэффициент участия в процессе ≤10%), снижает затраты на рабочую силу и предотвращает повреждение продукции из-за ошибок оператора. Кроме того, у оборудования установлена система мониторинга толщины стенки в реальном времени (при помощи технологии измерения толщины с помощью ультразвука, точность измерения ±0,02 мм), обеспечивающая мониторинг изменения толщины стенок паробежья и поддона, передачу информации в систему управления для динамической регулировки и дальнейшего улучшения согласованности толщины стенок. С другой стороны, установлена система автоматизированного определения размеров, которая может автоматически определять длину, ширину, высоту и плоскость поддона, удалять некачественные изделия и гарантировать показатель недопущения брака (не менее 99 %).
- Посылка об ошибках и управление данными. Оборудование обладает полной функцией предупреждения об ошибках и диагностики, которая может своевременно выявлять такие проблемы, как аномалии в процессе экструдирования, отклонения температуры, утечки воздуха, сбои в механизме зажимания и неполное изготовление поддонов и генерировать звуковые и визуальные сигналы оповещения, отображать точки ошибки и предложения по их устранению, что предотвращается появление некачественной продукции в различных партиях; кроме того, оно может записывать производственные параметры (скорость экструдирования, температура, давление и т. п.), информацию об ошибках и результаты контроля качества продукции, хранить данные в течение не менее одного года, что способствует более эффективному последующему устранению неполадок, оптимизации производственного процесса и обеспечению возможности прослеживания качества, что отвечает требованиям системы менеджмента качества в упаковочной логистической отрасли.
Вспомогательная система: адаптация к специфическим характеристикам пожаростойких и экологических требований пустотных паллет.
Помимо основной системы, вспомогательная система машины для литьевой экструзии должна быть разработана в соответствии с особенностями производства пустотных паллет, особенно с точки зрения обработки исходного сырья, износостойкости и охраны окружающей среды, чтобы обеспечить бесперебойный ход производства и характеристики паллет.
- Система обработки исходного сырья: оснащена устройствами с высокой точностью для сушки, скринирования и смешивания исходного сырья. Сырье из ХДПЕ/ЛДПЕ необходимо полностью высушить (содержание влаги ≤0,1%), чтобы избежать пузырьков и микротрещин в паллете, вызванных влагой, которые влияют на структурную плотность и несущую способность. Устройство для скринирования (размер сетки скринирования ≤60 ячеек) удаляет загрязнения из исходного сырья, чтобы избежать износа винтов и форм и дефектов паллет. Устройство для смешивания (точность смешивания ±1,5%) обеспечивает равномерное несущее свойство паллета. Для паллет с износостойким поверхностным слоем установлены независимые устройства для обработки исходного сырья для каждого слоя материалов, чтобы избежать смешения.
- Система отдувов: на барабане, головке и отводе установлена высокоэффективная система отдувания для выпуска воздуха, летучих веществ и вредных газов, образующихся при пластификации исходного сырья, для предотвращения пузырьков внутри паллета, обеспечения равномерной толщины стенок и плотной структуры паллета, а также улучшения несущей способности и характеристик ударной стойкости. Очищающее устройство (эффективность очистки ≥90%) обрабатывает выхлопные газы перед поступлением, отвечая требованиям охраны окружающей среды.
- Система защиты безопасности: оборудована полным устройством защиты безопасности для соответствия требованиям безопасной продукции. В зоне закрепления, области головки и зоне фиксации установлены защитные перила, световые завесы и кнопки аварийной остановки для предотвращения контакта операторов с высокотемпературным расплавом, подвижными частями и газами высокого давления, обеспечивая безопасность производства. Системы высокого давления и гидравлические устройства оснащены устройствами защиты от повышенного давления для предотвращения поражений оборудования или несчастных случаев, связанных с повышенным давлением. Электрическая система имеет пылеотталкивающий и влагоотталкивающий дизайн, чтобы адаптироваться к рабочей среде производства упаковки для логистики.
- Охрана окружающей среды и энергосбережение: оборудование соответствует национальным стандартам охраны окружающей среды, снижая выбросы газов, шума и отходов (шум контролируется ниже 85dB); применяются энергосберегающие системы нагрева (электромагнитное нагревание, КПД теплоотдачи ≥90%), системы охлаждения и переменочастотные двигатели для снижения энергорасхода. Например, среднее энергопотребление стандартных моделей паллет контролируется на уровне 250-350кВт, а крупных моделей с высокими несущими способностями — на уровне 350-500кВт, улучшая экономичность производства. В то же время отходы угаря и бракованные изделия, образующиеся в процессе производства, можно рециркулировать и повторно использовать (коэффициент рециклинга ≤30%, чтобы избежать влияния на несущую способность паллет).
VI. Other Специальные требования
- Размер и адаптация к нагрузкам: оборудование должно способствовать гибкому регулированию параметров в соответствии с размерами и требованиями к несущей способности пустых поддонов, совместимых с производством поддонов различных размеров (от 1000×800 до 1500×1200мм) и уровней несущей способности (динамическая нагрузка от 0,5 до 5 тонн). Например, стандартный модель поддонов может быть совместим с поддонами размером 1100×1100мм и 1200×1000мм, а производительность оборудования регулируется в зависимости от размера и толщины стенок (5-8 единиц в час для стандартных поддонов, 3-5 единиц в час для больших поддонов с высокой несущей способностью), что повышает использование оборудования. Для поддонов по индивидуальному заказу (например, с противоподтечным покрытием, опорными ножками специальной формы) оборудование может быть адаптировано под специальные формы и процессы формования.
- Адаптация к специальным показателям: пустые поддоны должны соответствовать стандартам логистической упаковочной промышленности (например, ГОСТ Т 15234-2021 «Пластиковые поддоны», ISO 8611 «Пластиковые несущие поддоны для международной логистики»). Машина прессования под давлением путем извлечения и формования под давлением должна быть совместима с этими стандартами, а изготовленные поддоны могут пройти испытания, например по несущей способности, устойчивости к ударам, износостойкости, устойчивости к высоким и низким температурам и отсутствия скольжения; для поддонов, предназначенных для использования на открытом воздухе, оборудование должно быть совместимо с модифицированными на основании антиуффразвучевающими материалами, гарантируя, что поддон не будет стареть, растрескиваться или деформироваться под воздействием длительного влияния солнечного света; для прикладного упаковывания в области пищевой промышленности или фармацевтической промышленности оборудование и детали, контактирующие с материалом, должны быть изготовлены из материалов пищевой квалификации, чтобы избежать загрязнения.
Подводя итог, основные требования к производству пустых поддонов для машины экструзии под давлением заключаются в «стабильности, высокой точности, пригодности к нагрузке и высокой эффективности». По сравнению с производством водопроводных баков и топливных баков автомобилей оно предъявляет более высокие требования к производству плавильного материала, давлению, размеру формы и эффективности охлаждения, ориентируясь на обеспечение несущей способности, регулярности размеров и целостности конструкции поддонов. Необходимо обеспечить точность размеров, прочность конструкции, показатели несущей способности и износостойкость поддона путем разумной конфигурации систем шнека, головки и зажима, точного управления параметрами и полной комплектацией вспомогательных систем, отвечающих строгим стандартам логистической упаковочной промышленности и обеспечивающих стабильное массовое производство. Кроме того, оно должно быть совместимо с поддонами разных размеров и параметров, повышая эффективность производства и уровень квалификации продукции.




