

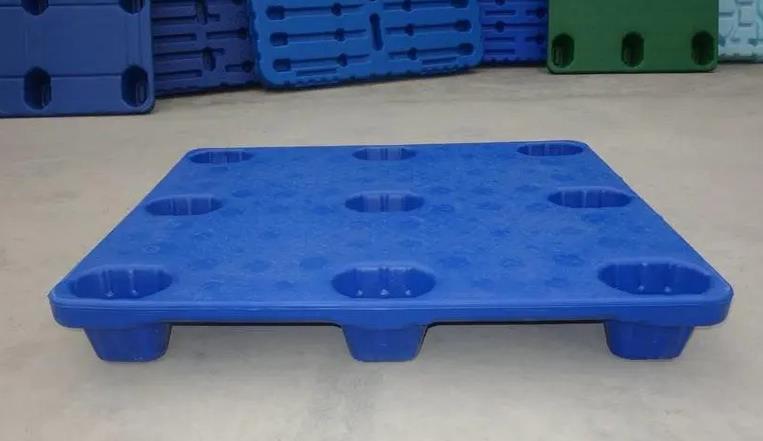
Sebagai komponen penyusunan paket logistik yang banyak digunakan, pallet penuh digunakan terutama untuk menumpuk, memuat, menurunkan dan mengangkut barang. Ia memiliki keuntungan yang ringan, tahan korosi, tahan benturan, dapat didaur ulang dan umur pakainya yang panjang. Tergantung pada kebutuhan logistik, pallet penuh dapat dibagi menjadi pallet ukuran standar (1200 x 1000 mm dan 1100 x 1100 mm) dan pallet ukuran khusus, dengan kapasitas daya bertengglamak antara 0,5 ton dan 5 ton (bebanan dinamis) dan 2 ton hingga 20 ton (bebanan statis). Pallet penuh harus memenuhi persyaratan kinerja inti yang ketat, seperti daya dukung yang setara, ukuran yang teratur, tahan benturan, tahan goresan dan tidak mengalami deformasi. Proses produksi menempatkan persyaratan khusus pada stabilitas pengeluaran, keakuratan pembuatan, kemampuan adaptif struktur dan efisiensi produksi dari mesin pembentukan ekstrusi. Secara khusus, ia dapat dibagi menjadi dimensi inti berikut, mengingat kinerja peralatan dan kebutuhan tahanan struktural dan beban khusus dalam produksi pallet penuh.
I. Sistem Ekstrusi: Menjamin kadar tinggi minyak dan integritas struktural
Sistem ekstrusi adalah inti mesin pembentukan tiup ekstrusi untuk produksi palet hampa, yang secara langsung mempengaruhi efek plastifikasi bahan baku, ketebalan struktural palet, serta daya tahan dan ketahanan terhadap dampak pada saat digunakan nantinya. Karena palet hampa memiliki volume yang besar, tebal, dan struktur grid yang kompleks, sistem ekstrusi harus memenuhi persyaratan untuk output melar yang stabil dan plastifikasi yang cukup.
1. Konfigurasi mata pegas yang disesuaikan dengan bahan baku HDPE/LDPE Bahan baku utama untuk produksi pallet hampa adalah HDPE (Polietilen Tinggi Kekuatan) dan LDPE (Polietilen Rendah Kekuatan), dan HDPE lebih disukai karena kekuatan mekanisnya yang luar biasa dan kinerja menahan beban. Beberapa pallet dengan beban tinggi akan menambahkan bahan tambahan peningkat kekuatan (seperti serat kaca, bubuk talcum) untuk meningkatkan kaku dan ketahanan terhadap gesekan. Oleh karena itu, mata pegas perlu di desain secara adaptif:
Bahan baku utama untuk produksi pallet kosong adalah HDPE (Polietilen Tinggi Kesejajatan) dan LDPE (Polietilen Rendah Kesejajatan), dan HDPE lebih disukai karena memiliki kekuatan mekanik yang baik dan kinerja penopang beban. Sebagian pallet yang menopang beban tinggi akan menambahkan bahan tambahan pelentik (seperti serat kaca, abu talc) untuk meningkatkan ketahanan dan ketahanan terhadap gesekan. Oleh karena itu, mur palterner harus dirancang secara adaptif:
- Parameternya: rasio panjang-diameter (L/D) seharusnya diatur antara 30:1 dan 33:1, yang dapat memastikan plastifikasi yang cukup dari bahan baku HDPE/LDPE dan penyebaran seragam dari bahan tambahan peningkat kekuatan, menghindari kerusakan cairan yang disebabkan oleh pemotongan yang berlebihan, dan memastikan bahwa cairan memiliki kekuatan mekanik yang sangat baik dan ketahanan terhadap dampak; diameter bolak-balik disesuaikan dengan ukuran dan ketebalan dinding palet hampa. Bolak-balik Φ90-120mm dapat dipilih untuk palet ukuran standar (1200×1000mm), dan bolak-balik Φ120-150mm harus dipilih untuk palet ukuran besar atau palet yang mampu menahan beban tinggi, dengan kapasitas plastikisasi yang sesuai (400-600kg/h) untuk memenuhi kebutuhan pasokan cairan yang besar pada palet hampa dengan dinding tebal.
- Struktur Wrench: Wrench dengan seksi pengaduk yang bertahap digunakan dengan rasio kompresi yang diatur antara
- 8:1 dan
8:1. Seksi pengaduk ditambahkan untuk meningkatkan efek penyebaran bahan penguat, mencegah distribusi bahan yang tidak merata yang menyebabkan kapasitas daya bertumpuk yang berkurang. Palagan yang berlubang kebanyakan berstruktur satu lapis, dan satu set wrench kapasitas tinggi digunakan. Untuk bertumpuk dengan lapisan permukaan tahan karat, wrench ekstrusi berganda dapat dikonfigurasi untuk mencapai ekstrusi bersamaan dari lapisan dasar (HDPE) dan lapisan tahan karat permukaan (HDPE yang diubah), memastikan keawetan permukaan bertumpuk dengan mematuhi kapasitas daya.
- Pengaturan Suhu Tangki: Mengadopsi desain pemanasan dan pendinginan yang terukur tinggi (seksian pemasukkan, seksian kompresi, seksian homogenisasi, seksian pencampuran), dengan ketepatan pengaturan suhu mencapai ±1 ℃. Suhu setiap seksian dapat diatur secara akurat sesuai dengan kinerja HDPE/LDPE (saat memproduksi talang mencolok HDPE, suhu tangki diatur pada 165-205 ℃), untuk menghindari degradasi mencair yang disebabkan oleh suhu yang terlalu tinggi dan penambahan plastifikasi yang terlalu rendah yang disebabkan oleh suhu yang terlalu rendah, menjamin ekspulsi mencair yang stabil, dan mengontrol dengan baik penurunan kolom (jumlah penurunan kolom ≤ 3mm / m) —- yang sangat penting untuk keseragaman ketebalan dinding ketebalan besar, dinding yang tebal dari palet hipos.
- Struktur kepala: Kepala akumulator pemberian pusat berkapasitas besar digunakan, dan kapasitas akumulator diatur sesuai dengan berat palet hipos (misalnya, kapasitas akumulator model palet 1200 × 1000mm yang standar harus mencapai 100-150L), yang dapat menyediakan hasil parison yang tebal (tebal parison 8-15mm), menghindari penambahan & fluktuasi parison, jalur aliran kepala dirancang dengan ukur luas yang besar, dengan dinding interior yang halus serta tidak ada sudut mati, untuk mengurangi penumpukan mencair dan kehilangan tekanan, menjamin keseragaman ketebalan parison; Jarak potong diinduksi dengan servo motor dengan akurasi tinggi (ketepatan pengaturan ± 0,02 mm), bersandingan dengan sistem kontrol program parison, untuk menyediakan kontrol ketebalan parison secara akurat, mengimbangi penurunan beban yang merata dari struktur grid dan kaki penyangga selama proses pengisian, dan menentukan parameter ketebalan yang sesuai untuk bagian-bagian yang dipakai (kaki penyangga, lengan penunjang), untuk meningkatkan daya dukung dan ketahanan struktural palet.
II. Sistem pembentukan tiup: Menjamin bentuk yang teratur dan beban yang sama
Pallet dengan bilik kosong memiliki bentuk keseluruhan yang teratur, struktur grid internal yang kompleks dan kaki penyangga, serta persyaratan yang sangat ketat mengenai akurasi ukuran dan kesetimbangan beban. Sistem pemotongan bilah, sebagai link inti pembentukan, harus memenuhi persyaratan pembentukan yang tepat, tebal dinding yang sama, dan detail struktur yang tidak rusak.
1. Kontrol penempatan Accuracy Meets Load-Bearing Standards
Pallet dengan bilik kosong memiliki persyaratan yang ketat mengenai konsistensi tebal dinding (kesesuaian harus dikontrol dalam ±
- 15mm). Dinding yang tidak rata akan menyebabkan pallet tidak mengandung beban rata, mudah mengalami deformasi dan rusak akibat tekanan berkas barang, dan bahkan menimbulkan bahaya keselamatan potensi saat transportasi. Oleh karena itu, kontrol parison harus memenuhi:
- Dilengkapi dengan sistem kontrol tebal dinding parison yang tinggi presisi (hingga 120 titik kontrol), yang dapat menyesuaikan tebal dinding parison secara aksial dan kircukiran. Untuk masalah sagging parison yang mudah terjadi pada parison berukuran besar dan berdinding tebal, kompensasi dilakukan dengan menyesuaikan kurva kecepatan ekstrusi dan menaikkan ketebalan awal bagian atas parison, sehingga dapat memastikan bahwa perbedaan ketebalan dinding antara bagian-bagian pallet yang berbeda (sisi, kaki penyangga, tulang grid) adalah ≤
2. Stable and High-Pressure Sistem pemanasan
- 1mm.
- Berat parison dikendalikan dengan akurat (akurasi kontrol ± 1%), dan berat parison maksimum harus sesuai dengan berat pallet (misalnya, berat parison dari pallet standar 1200×1000mm dapat mencapai 80—120 kilogram), untuk menghindari berat parison yang tidak cukup menyebabkan ketebalan dinding yang terlalu tipis dan ketahanan beban yang tidak memadai pada pallet, atau berat yang terlalu tinggi yang menyebabkan pemborosan bahan baku dan mempengaruhi bobot ringan dari pallet.
3. Mold Adaptability and Efficient Sistem Pendingin
- Tekanan dan Kecepatan Pengisian: Disesuaikan sesuai dengan ukuran, ketebalan dan struktur grid dari pallet dengan bilik kosong. Tekanan pengisian biasanya diatur pada
- 8—1.2MPa, yang lebih tinggi daripada tankir air dan tangki bahan bakar mobil, untuk memastikan parison yang berdinding tebal telah diisi dengan sempurna dan struktur grid internal dan kaki penyangganya terbentuk secara penuh; Teknologi kontrol tekanan berjenjang diterapkan. Tekanan yang lebih rendah digunakan pada tahap awal untuk menghindari pengrusakan bahan lokal yang berlebihan, dan tekanan dikerekkan setelah bahan kontak dengan cetakan untuk memastikan tulang-tulang grid dan kaki penyangga (bagian-bagian penting yang bertanggungjawab untuk menahan beban) terbentuk secara sempurna tanpa penekanan; Kecepatan pengisian yang stabil (fluktuasi kecepatan ≤ 5%), untuk menghindari ketidakcocokkan pallet seperti konde, pertumbuhan, dan grid yang tidak lengkap yang disebabkan oleh fluktuasi tekanan. Rasio pembentukan 2:1—3:1 dikendalikan, yang lebih rendah daripada pada tangki bahan bakar, untuk memastikan tebal dinding dan ketahanan beban dari pallet, sambil mengakui pembentukan.
Waktu dan Penyembuhan Pengisian: Waktu pengisian dipasangkan dengan tepat dengan kecepatan pengublikan parison (waktu respons ≤
15 detik), terlalu awal atau terlalu lambat akan mempengaruhi distribusi bahan, menghindari parison yang terlalu dingin untuk diisi dengan udara atau deformasi karena penyembuhan yang tidak tepat setelah diisi dengan udara; Medan pengisian menggunakan udara kompres yang kering dan bersih (lemak ≤
- 05%), untuk menghindari gelembung dan garis-garis pada permukaan dalam dan luar pallet yang disebabkan oleh kelembaban udara, yang mempengaruhi kekasaman struktur dan kinerja ketahanan beban. Setelah dipenuhi, penyembuhan udara dapat diaktifkan untuk mempercepat kecepatan penyembuhan permukaan pallet dan meningkatkan efisiensi produksi.
- Reaktivitas Cetakan: Ukuran cetakan disesuaikan dengan ukuran pallet bilik kosong yang direncanakan (tingkat kesesuaian ukuran ±
- Kenyamanan Operasi dan Keamanan: Dihadapkan dengan mekanisme penekanan otomatis, demolding dan mengganti cetakan. Mekanisme demolding otomatis dirancang sesuai bentuk palet (dengan penopang penekanan khusus) untuk mencegah kerusakan palet akibat demolding secara manual dan mengurangi intensitas tenaga kerja; Mekanisme mengganti cetakan mengadopsi desain penggantian cepat (waktu pergantian cetakan ≤60 menit) untuk meningkatkan efisiensi produksi ketika beralih antara palet dengan ukuran yang berbeda. Mekanisme penekanan memiliki stabilitas dan daya tahan yang baik, dan dapat menahan tindakan penekanan dan penekanan berkecepatan tinggi (≥8000 kali / bulan) dalam waktu yang lama, mengurangi dampak kegagalan peralatan pada produksi. Di samping itu, perangkat pengamanan terpadu juga dihadirkan untuk mencegah operasi yang tidak sengaja saat penekanan, menjamin keselamatan produksi.
IV. Sistem Kontrol: Menciptakan Pengaturan Sempurna dan Kesatuan Perbagian
Produksi pallet yang hampa adalah produksi massal untuk produk pengemasan logistik yang memiliki persyaratan yang tinggi pada konsistensi ukuran produk, kinerja daya angkut dan penampilan. Sistem pengaturan harus menyediakan pengaturan yang akurat untuk semua parameter, mengurangi kesalahan antara batch, dan memastikan bahwa setiap pallet memenuhi standar.
- Ketepatan Kontrol: Mengadopsi sistem kontrol PLC yang presisi tinggi (seperti seri Siemens S7-1200/S7-1500) yang memiliki kapasitas pemrosesan yang cepat, yang dapat mengontrol parameter penting seperti kecepatan pengecoran, suhu tabung, suhu kepala, tekanan pembuangan, daya pemompaan, dan waktu pendinginan dengan akurasi tinggi (fluktuasi kecepatan pengecoran ≤
- 5%, akurasi pengaturan suhu ± 1 °C), dan kecepatan respon yang cepat (waktu respon ≤
- 1 detik), menggaransi stabilitas yang koheren dari setiap proses dan mencapai konsistensi produksi massal (penyimpangan dimensi antar pelbagai lusin ≤
Sistem Tambahan: Menyesuaikan kebutuhan beban dan lingkungan khusus dari pallet kosong Selain sistem utama, sistem tambahan mesin pembentukan tiup ekstrusi perlu didesain agar sesuai dengan keunikan produksi pallet kosong, terutama dalam hal pengolahan bahan baku, ketahanan aus, dan perlindungan lingkungan, untuk memastikan kelancaran produksi dan kinerja pallet.
Sistem Pengolahan Bahan Baku: Dilengkapi dengan perangkat pengeringan, saringan, dan pemasakan bahan baku yang berteknologi tinggi. Bahan baku HDPE/LDPE perlu dikeringkan sepenuhnya (kelembaban ≤0.1%) untuk mencegah bunga dan celah pada pallet yang disebabkan oleh kelembaban, yang akan mempengaruhi ketebalan struktural dan kinerja daya tahan. Perangkat saringan (ukuran jaring ≤60 mesh) menghilangkan kotoran dalam bahan baku untuk mencegah kerusakan bolak-balik kait dan penipisan serta kelemahan pallet. Perangkat pemasakan (keseimbangan pemasakan ±1.5%) secara merata mengekstrak HDPE/LDPE dan bahan tambahan peningkat kekuatan (fiber kaca, serpihan talc) untuk memastikan kinerja kekuatan daya tahan pallet yang merata. Untuk pallet dengan lapisan pelapis tahan aus, perangkat pengolahan bahan baku terpisah ditentukan untuk setiap lapisan bahan untuk mencegah kontaminasi saling.
- Sistem Pembuangan: Sistem pembuangan berteknologi tinggi diatur pada drum, kepala, dan cetakan untuk memindahkan udara, zat volatil, dan gas berbahaya yang dihasilkan selama plastisasi bahan baku, menghindari bunga di dalam pallet, memastikan ketebalan dinding yang merata dan struktur yang padat pallet, serta meningkatkan daya tahan dan tahan impak. Gas pembuangan diolah oleh perangkat pemurnian (efisiensi pemurnian ≥90%) sebelum pelepasan, memenuhi persyaratan perlindungan lingkungan.
- Sistem Perlindungan Keselamatan: Dilengkapi dengan perangkat perlindungan keselamatan lengkap untuk memenuhi syarat keselamatan produksi. Tiang pengaman, jaring pencahayaan, dan tombol berhenti darurat diatur di daerah pemotongan, daerah kepala, dan daerah pemotongan untuk mencegah operator berdekatan dengan pengisaran suhu tinggi, bagian bergerak, dan gas bertekanan tinggi, memastikan keselamatan produksi; Sistem pembuangan tekanan tinggi dan sistem hidraulik dilengkapi dengan perangkat perlindungan tekanan untuk mencegah kerusakan peralatan atau kecelakaan keselamatan akibat tekanan yang berlebih; Sistem listrik mengadopsi desain tahan debu dan tahan kelembaban untuk menyesuaikan lingkungan pabrik produksi paket logistik.
- Perlindungan Lingkungan dan Penghematan Energi: Peralatan memenuhi standar pelindung lingkungan nasional, mengurangi emisi gas buang, suara, dan sisa (suara yang diatur di bawah 85dB); Mengadopsi sistem pemanasan yang hemat energi (pemanasan induksi elektromagnetik, efisiensi termal ≥90%), sistem pendinginan, dan motor frekuensi variabel untuk mengurangi konsumsi energi. Misalnya, konsumsi daya rata-rata model pallet ukuran standar diatur pada 250-350kw, dan konsumsi daya model pallet ukuran besar, daya tahan tinggi diatur pada 350-500kw, meningkatkan efisiensi produksi. Pada saat yang sama, arang sisa dan produk cacat yang dihasilkan selama produksi dapat didaur ulang dan digunakan kembali (rasio daur ulang ≤30%, untuk mencegah mempengaruhi kinerja pallet).
- Pelestarian lingkungan dan penghematan energi: Peralatan ini memenuhi standar pelestarian lingkungan nasional, mengurangi emisi gas buang, kebisingan dan limbah (tata suara di bawah 85dB); Mengadopsi sistem pemanas yang menghemat energi (pemanas induksi elektromagnetik, efisiensi termal ≥90%), sistem pendingin dan motor frekuensi berubah untuk mengurangi konsumsi energi. Misalnya, konsumsi daya rata-rata dari model palet ukuran standar dikontrol pada 250-350kw, dan dari model palet berukuran besar dengan muatan berat tinggi dikontrol pada 350-500kw, meningkatkan ekonomi produksi. Pada saat yang sama, perayaan buangan dan produk cacat yang dihasilkan selama produksi dapat didaur ulang dan digunakan kembali (rasio daur ulang ≤30%, untuk menghindari pengaruh pada kinerja palet).
VI. Other Persyaratan Khusus
- Ukuran dan Adaptabilitas Beban: Peralatan harus dapat menyesuaikan parameter dengan fleksibel sesuai dengan ukuran dan persyaratan daya dukung palet hampa, kompatibel dengan produksi palet dengan ukuran yang berbeda (1000×800mm hingga 1500×1200mm) dan tingkat daya dukung (tenaga beban dinamis
- 5t hingga 5t). Misalnya, model palet ukuran standar dapat kompatibel dengan palet 1100×1100mm dan 1200×1000mm, dan efisiensi produksi dapat diatur tergantung pada ukuran dan ketebalan dinding (5-8 pc/menit untuk palet ukuran standar, 3-5 pc/menit untuk palet ukuran besar dan tingkat daya dukung tinggi), meningkatkan penggunaan peralatan. Untuk palet khusus (seperti permukaan yang aman dari gesekan dan kaki penggerak berbentuk khusus), peralatan dapat disesuaikan dengan cetakan khusus dan proses pemotongan.
Secara keseluruhan, syarat-syarat utama produksi palet kosong untuk mesin pemotongan dan pembentukan dengan bola gas adalah "stabilitas, presisi, adaptabilitas penampungan beban, dan efisiensi tinggi". Dibandingkan dengan produksi tangki air dan tangki bahan bakar kenderaan, ia memiliki persyaratan yang lebih tinggi pada output pakaian cair, tekanan pembentukan dengan bola gas, ukuran cetakan dan efisiensi pendinginan, dengan fokus pada memastikan kapasitas penampungan, keragaman ukuran, dan kerangka struktural palet. Penting untuk memastikan akurasi bagian, kekuatan struktural, performa penampungan dan ketahanan gesekan palet melalui konfigurasi yang tepat dari sistem skru, kepala dan penahanan, kontrol parameter yang akurat, dan sistem tambahan lengkap, memenuhi standar yang ketat di industri pengemasan logistik, dan menyelesaikan produksi massal yang stabil. Secara bersamaan, ia harus kompatibel dengan palet berukuran dan spesifikasi yang berbeda, meningkatkan efisiensi produksi dan tingkat kelayakan produk.




