

Sebagai komponen pengemasan logistik yang banyak digunakan, pallet datar digunakan terutama untuk menumpuk, memuat, menurunkan, dan mengangkut barang. Ia memiliki keuntungan beratnya yang ringan, tahan korosi, tahan gaya pukul, dapat didaur ulang, dan memiliki masa pakai yang panjang. Berdasarkan kebutuhan logistik, pallet datar dapat dibagi menjadi pallet datar ukuran standar (1200 × 1000 mm, 1100 × 1100 mm) dan ukuran yang disesuaikan, dengan persyaratan pengambilan beban yang berkisar dari 0,5 ton hingga 5 ton (gaya dinamik) dan 2 ton hingga 20 ton (gaya statis). Pallet datar diharuskan memenuhi persyaratan kerja inti yang ketat, seperti pengambilan beban yang seragam, ukuran yang teratur, tahan gaya pukul, tahan gesekan, dan tidak mengalami deformasi. Proses produksi menimbulkan persyaratan khusus pada stabilitas ekstrusi, ketepatan pembentukan, kemampuan adaptasi struktur, dan efisiensi produksi dari mesin pemanasan dan pembentukan ekstrusi. Secara khusus, dapat dibagi menjadi ukuran inti berikut, dengan memperhitungkan kinerja peralatan dan kebutuhan struktur dan pengambilan beban yang spesifik dari produksi pallet datar.
I. Sistem Extrusi: Menjamin Kualitas Lapisan Melar yang Tinggi dan Integritas Struktur
Sistem ekstrusi merupakan inti dari mesin pengecoran pendingin untuk produksi palet hol. Ini secara langsung menentukan efek plasticisasi bahan baku, kepadatan struktur palet, dan daya tahan beban dan ketahanan terhadap dampak akhir. Karena volume yang besar, ketebalan dinding yang tebal, dan struktur grid yang kompleks dari palet hol, sistem ekstrusi harus memenuhi persyaratan keluaran yang stabil dan plasticisasi yang cukup.
1. Konfigurasi Mata Pisau yang Diyakini Terhadap Bahan Baku HDPE/LDPE Bahan baku utama untuk produksi palet hampa adalah HDPE (Polyethylene Tinggi-Kekerasan) dan LDPE (Low-Density Polyethylene), dan HDPE lebih dianjurkan karena ketangguhannya yang baik dan kinerja daya tahan yang baik. Beberapa palet dengan daya tahan tinggi akan menambahkan tambahan pelengkap (seperti serat kaca, talcum powder) untuk meningkatkan kestabilan dan daya tahan terhadap korosi. Oleh karena itu, mata pisau ekstruder harus dirancang secara adaptif:
bahan utama untuk produksi pallet berlubang adalah HDPE (polietilen berdensitas tinggi) dan LDPE (polietilen berdensitas rendah), dan HDPE lebih disukai karena kekuatan mekanisnya yang baik dan perfomannya dalam menopang beban. Beberapa pallet yang dapat menopang beban tinggi akan menambahkan aditif peningkat (seperti serat kaca, talcum powder) untuk meningkatkan kaku dan keawetan. Oleh karena itu, penumbuk ekstruder harus dirancang secara adaptif:
- Parameternya: rasio panjang-diameter (L/D) harus dikontrol antara 30:1 dan 33:1, yang dapat memastikan plastifikasi yang cukup dari bahan baku HDPE/LDPE dan distribusi yang merata dari bahan tambahan penguat, menghindari kerusakan melaut yang disebabkan oleh pematakan yang berlebihan, serta memastikan bahwa melaut memiliki kekuatan mekanis yang baik dan ketahanan terhadap benturan; Diameter katup disesuaikan dengan ukuran dan ketebalan dinding palet holo. Katup dengan Φ90-120mm dapat dipilih untuk palet ukuran standar (1200×1000mm), dan katup Φ120-150mm harus dipilih untuk palet ukuran besar atau yang menahan beban tinggi, dengan kapasitas plastifikasi yang sesuai (400-600 kg/jam) untuk memenuhi kebutuhan pasokan melaut yang besar untuk palet holo dinding tebal.
- Struktur Piring: Piring dengan rasio kompresi berurutan dengan bagian pencampuran diterapkan, dan rasio kompresi dikontrol antara
- 8:1 dan
8:1. Bagian pencampuran ditambahkan untuk memperkuat efek distribusi penguat tambahan, menghindari distribusi tidak merata dari penguat yang mengakibatkan kapasitas daya yang berkurang dari pallet. Piring buangan sebagian besar berstruktur satu lapis, dan satu set piting kuota tinggi diterapkan. Untuk pallet dengan lapisan tahan gesekan, piting permukaan serata dapat dikonfigurasi untuk merealisasikan penguatan sintesis tengik berdasarkan lapisan dasar (HDPE) dan lapisan tahan gesekan permukaan (HDPE yang dimodifikasi), serta memastikan tahan gesekan permukaan pallet, sekaligus memastikan kapasitas daya.
- Pengendalian Suhu Piring: Diterapkan desain pemanas berkecuali tinggi (sektor pemasukan, sektor kompresi, sektor homogenisasi, sektor pencampuran) dan pendinginan, dengan akurasi kontrol suhu mencapai ±1 °C. Suhu setiap sektor dapat disesuaikan dengan presisi tinggi sesuai dengan kinerja HDPE/LDPE (sampai saat ini, suhu piring diterapkan pada 165-205 °C saat memproduksi pallet buangan berdiameter yang besar), untuk menghindari penyusutan yang disebabkan karena terlalu tinggi suhu serta kemurnian sampingan yang disebabkan oleh terlalu rendah suhu, mencapaikat publikasi yang stabil penguatan buatan, serta mengendalikan pengurangan bobot parison (jumlah pengurangan ≤3 mm/m) — ini sangat penting untuk konsistensi ketebalan dinding pallet ukuran besar dan berdiameter besar.
- Struktur Kepala: Diterapkan kepala pengumpan kuota yang besar, dan kapasitas pengumpan disesuaikan sesuai dengan berat pallet buangan (misalnya, kapasiitas pengumpan model pallet standar 1200×1000 mm perlu mencapai 100-150 L), yang dapat menghasilkan parison berdiameter besar secara stabil, serta menghindari fluktuasi parison dan rekayasa parison, dan penguapan parison dengan ketebalan berbanding 8-15 mm. Alur aliran kepala dirancang dengan ukuran yang meluas, permukaan dalam yang licin, dan tidak terdapat sudut mati, untuk mengurangi kadar retensi buatan dan kehilangan tekanan, dan memastikan ketebalan parison yang sama; Jarak matriks diperintah oleh motor servo dengan kecepatan tinggi (akurasi penyesuaian ±0.02 mm), dikombinasikan dengan sistem kontrol program parison, untuk merealisasikan pengendalian yang presisi lembaran sentral dan lingkaran parison, untuk mengkompensasi penyebaran tidak merata dari struktur grid dan kaki fitur pelengkap selama penguapan, dan menekan parameter ketebalan lembaran yang sesuai untuk bagian yang menopang (kaki fitur pelengkap, bulan grid), untuk meningkatkan kapasitas menopang dan kualitas konstruksi pallet.
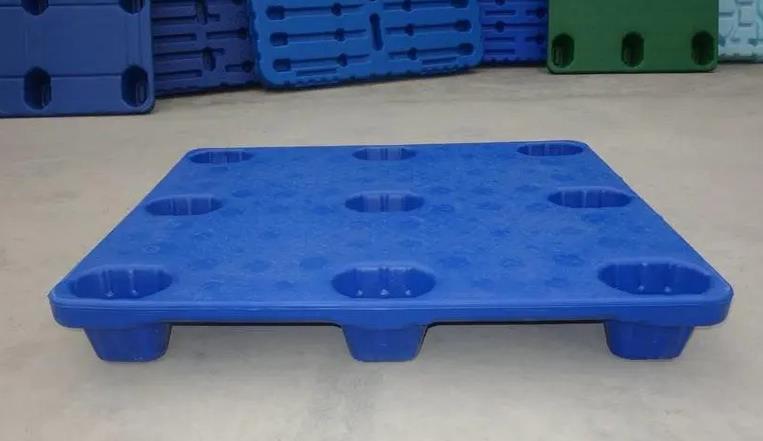
II. Sistem pembentukan tiup: Menjamin bentuk yang teratur dan daya dukung yang seragam
Pallet yang mengandung celah memiliki bentuk keseluruhan yang teratur, struktur rakitan internal yang kompleks, dan kaki penunjang, serta persyaratan yang sangat ketat pada akurasi ukuran dan kesetaraan daya dukung. Sistem pembentukan tiup, sebagai sambungan inti pembentukan, harus memenuhi persyaratan pembuatan yang akurat, ketebalan dinding yang setara, dan detail struktur yang utuh.
1. Keakuratan Kontrol Parison Memenuhi Standar Daya Dukung
Pallet yang mengandung celah memiliki persyaratan yang ketat pada kesetaraan ketebalan dinding (kelambatan harus dikendalikan dalam ±0.15mm). Ketebalan dinding yang tidak seragam akan menyebabkan kesetaraan daya dukung pallet yang tidak seimbang, mudah mengalami deformasi dan kerusakan di bawah pengaruh berat barang, dan bahkan potensi ancaman keselamatan selama transportasi. Oleh karena itu, kontrol parison harus memenuhi:
- Dibekali sistem kontrol ketebalan dinding parison yang akurat (hingga 120 kontrol titik), yang dapat secara akurat menyesuaikan ketebalan dinding aksial dan lingkaran parison. Untuk masalah pengenduran parison yang cenderung terjadi pada parison ukuran besar dan tebal, kompensasi dilakukan dengan mengoptimalkan kurva kecepatan ekstrusi dan meningkatkan ketebalan awal pada bagian atas parison, sehingga memastikan bahwa perbedaan ketebalan dinding antara berbagai bagian pallet (permukaan, kaki penunjang, tulang potongan jaring) adalah ≤0,1mm.
- Berat parison dikendalikan dengan akurat (akurasi kontrol ±1%), dan berat parison maksimum harus sesuai dengan berat pallet (misalnya, berat parison model pallet standar 1200×1000mm dapat mencapai 80-120kg), untuk menghindari berat parison yang tidak cukup menyebabkan ketebalan dinding yang terlalu tipis dan daya dukung pallet yang tidak memadai, atau berat yang berlebihan yang menyebabkan pemborosan sumber daya dan mempengaruhi kemudahan pallet.
2. Stable and High-Pressure Sistem pengisapan
- Tekanan Blow-up dan Kecepatan Aliran: Diadaptasi sesuai dengan ukuran, ketebalan dinding, dan struktur jaringan pallet mengandung celah. Tekanan blow-up umumnya dikendalikan pada
- 8-1.2MPa, yang lebih tinggi dibandingkan dengan tangki penyimpanan air dan tangki bahan bakar mobil, untuk memastikan bahwa parison yang tebal diselimuti seluruhnya dan struktur jaringan internal dan kaki penunjang terbentuk secara lengkap; Teknologi kontrol tekanan berkalikan dipakai. Tekanan lebih rendah dipakai pada tahap awal untuk menghindari pemisahan lokal yang berlebihan dan kerusakan bahan, dan tekanan ditingkatkan setelah bahan bersentuhan dengan cetakan untuk memastikan tulang-tulang jaringan dan kaki penunjang ( bagian load-bearing yang penting ) terbentuk secara lengkap tanpa kompresi; Kecepatan aliran blow-up stabil (kelambatan tingkat arus ≤5%), untuk menghindari kerusakan pallet seperti depresi, bengkok, dan jaringan sampah yang disebabkan oleh fluktuasi tekanan. Persentase blow-up diatur antara 2:1 dan 3:1, yang lebih rendah dari tangki bahan bakar, untuk memastikan ketebalan dinding dan daya dukung pallet sambil mengejar pembentukan.
3. Mold Adaptability and Efficient Sistem pendinginan
- Waktu Blow-up dan Perendaman: Waktu blow-up yang akurat disesuaikan dengan kecepatan extrusi parison (waktu tanggapan ≤0.15s), terlalu awal atau terlambat akan memengaruhi distribusi bahan, menghindari parison menjadi terlalu dingin untuk diselimuti atau deformasi karena pendinginan yang tidak tepat setelah diselimuti; Air keluar yang digunakan sebagai medium penyelimutan adalah udara yang kering, bersih, dan bernapas (lemak ≤5%), untuk menghindari gelembung dan lekukan pada permukaan dalam dan luar pallet yang disebabkan oleh kelembaban di udara, yang mempengaruhi keteguhan struktur dan kinerja daya dukung. Setelah diselimuti, perendaman udara dapat membantu mempercepat kecepatan pendinginan permukaan pallet dan meningkatkan efisiensi produksi.
- Kemampuan Penyesuaian Cetakan: Ukuran cetakan dikendalikan dengan akurat sesuai dengan ukuran desain pallet yang mengandung celah (tingkat toleransi dimensi ±0.2mm), yang memenuhi standar ukuran kemasan logistik. Permukaan rongga cetakan dibersihkan dengan ketelitian tinggi (rasio permukaan Ra ≤
III. SISTEM PEMATANG: Ensuring Molding Stability and Operational Efficiency
0μm), halus dan bebas dari kusut, untuk memastikan permukaan pallet rata dan tidak memiliki lecet; Cetakan dirancang dengan rongga grid dan kaki penunjang yang dibangun, dan struktur rongga konsisten dengan desain daya dukung pallet, untuk memastikan keutuhan dan kesetaraan struktur internal pallet; Cetakan memiliki kinerja pengamanan yang baik (kehilangan lewat udara ≤ 0,02L / min), untuk menghindari kerosakan cetakan yang tidak lengkap selama penyelimutan, yang mengakibatkan pembentukan pallet yang tidak lengkap; Peralatan harus kompatibel dengan cetakan pallet yang mengandung celah dari berbagai ukuran dan spesifikasi, dengan rentang penyesuaian ketebalan cetakan 1000-2000mm untuk meningkatkan adaptabilitas peralatan.
- Sistem Perendaman: Sistem perendaman yang multi-sirkulasi dan berkinerja tinggi dipakai untuk mengontrol secara mandiri suhu berbagai area cetakan (terutama tulang-tulang grid dan kaki penunjang), dan perbedaan suhu pada permukaan cetakan dikendalikan dalam ± 4 ℃, untuk menghindari pengenduran dan deformasi pallet yang disebabkan oleh perendaman yang tidak merata; Jaringan perendaman air direncanakan sesuai dengan struktur pallet, dengan titik perendaman yang banyak di bagian tebal (kaki penunjang, tulang-tulang jaring-an), dan tata letak yang wajar di bagian tipis (permukaan pallet). Efisiensi perendaman memenuhi persyaratan siklus produksi. Waktu perendaman pallet ukuran standar dikendalikan pada 150-300s, dan waktu perendaman pallet ukuran besar dan daya dukung yang tinggi perlu diperpanjang menjadi 300-500s, untuk memastikan bahwa pallet cepat disolidkan setelah pembentukan, meningkatkan efisiensi produksi, dan menjamin stabilitas dimensi dan daya dukung pallet. Cetakan juga dilengkapi dengan perangkat feed-back suhu untuk mengadaptasikan penyesuaian suhu perendaman secara dinamis.
- Cetakan pallet yang mengandung celah ukurannya besar, struktur rongga yang kompleks, dan frekuensi produksi tinggi. Sistem pemerahan bertanggung jawab untuk membuka, menutup, dan mengunci cetakan, dan kekuatan perahaan, langkah, dan ketelitiannya secara langsung memengaruhi kualitas pembentukan pallet, keamanan produksi, dan umur layanan cetakan.
- Sistem Tambahan: Adopsi kebutuhan khas palet hampa, daya angkat tinggi, dan lingkungan yang baik
Kenyamanan Operasi dan Keamanan: Dilengkapi dengan mekanisme pengencangan, pemisahan, dan pergantian cetakan secara otomatis. Mekanisme pemisahan otomatis dirancang sesuai dengan bentuk palet (dengan penahan khusus) untuk menghindari kerusakan palet akibat pemisahan manual dan mengurangi intensitas tenaga kerja; Mekanisme pergantian cetakan mengadopsi desain pergantian cepat (waktu pergantian cetakan ≤60 menit) untuk meningkatkan efisiensi produksi saat beralih antar ukuran palet yang berbeda. Sistim pengencangan memiliki stabilitas dan daya tahan yang baik, dan dapat menahan gerakan penekanan dan penguncian berkali-kali tinggi (≥8000 kali/minggu) dalam jangka waktu yang lama, mengurangi dampak kegagalan peralatan terhadap produksi. Secara bersamaan, diinstal sistem penguncian keamanan untuk mencegah operasi tidak sengaja selama proses pengencangan, menjamin keamanan produksi.
Sistem Kontrol: Menciptakan Regulasi Presisi dan Kesesuaian Kelompok
- Produksi palet hampa adalah produk pembuatan paket logistik pada skala besar, yang memiliki persyaratan tinggi pada konsistensi ukuran produk, kinerja daya dukung, dan tampilan mereka. Sistem kontrol harus menghasilkan regulasi yang presisi pada seluruh parameter, mengurangi kesalahan antar kelompok, dan memastikan setiap palet memenuhi standar.
- Presisi Kontrol: Mengadopsi sistem kontrol PLC dengan kapasitas proses cepat (seperti seri Siemens S7-1200/S7-1500) dengan daya proses yang tinggi, yang dapat mengontrol presisi parameter kunci seperti kecepatan ekstrusi, suhu silinder, suhu kepala, tekanan buang, daya pengencangan, dan waktu pendinginan. Kejadian akurasi pada penyesuaian parameter sangat tinggi (fluktuasi kecepatan ekstrusi ≤1,5%, akurasi pengontrol suhu ±1°C), dan kecepatan respon sangat cepat (waktu respon ≤0,1 detik), sehingga menjamin stabilitas koheren pada setiap proses dan berhasil mencapai konsistensi produksi massal (kesalahan ukuran antar kelompok ≤0,2 mm).
- Fungsi Otomasi: Menawarkan fungsi produksi otomatis seperti pemberian bahan, ekstrusi otomatis, buang cetakan otomatis, pendinginan otomatis, pemisahan otomatis, pemotongan otomatis (potongnya ledakan dan tumpul) dan inspeksi otomatis, mengurangi intervensi manual (kecil intervensi manual ≤10%), menurunkan biaya tenaga kerja, dan menghindari kerusakan produk yang disebabkan oleh kesalahan operasi manual; Dilengkapi dengan sistem pemantauan dan pengambilan data tebal tembus (mengadopsi teknologi perekaman tebal ultrasons, akurasi pengukuran ±0,02 mm), secara real time memantau perubahan tebal tembus parison dan palet, mengirimkan data tersebut ke sistem kontrol untuk penyesuaian dinamis, dan mengoptimalkan konsistensi tebal tembus. Secara bersamaan, dilengkapi dengan sistem deteksi ukuran secara online, yang dapat secara otomatis mengeksplorasi panjang, lebar, tinggi, dan kesetimbangan palet, menghapus produk yang tidak memenuhi persyaratan, dan menjamin persentase kelulusan produk ≥99%.
Peringatan Kesalahan dan Pengelolaan Data: Menawarkan fungsi pengingatan dan diagnosis kesalahan yang lengkap, yang dapat mengeksplorasi secara tepat segala masalah seperti anomali ekstrusi, ketidaksesuaian suhu, kebocoran udara, kegagalan pengencangan, dan pembentukan yang tidak lengkap palet, me-ngeluarkan pemberitahuan suara dan tanggap visual, serta menampilkan titik kesalahan dan sarannya mengenai penanganan. Kesalahan ini dapat mencegah permasalahan dari produk tidak berkelaragaan; Secara bersamaan, dapat merekam parameter produksi (kecepatan ekstrusi, suhu, tekanan, dll), informasi kesalahan, dan hasil inspeksi produk, menyimpan data untuk periode ≥1 tahun, memudahkan dalam pengeliminasian permasalahan yang menjadi masalah pada masa kemudian, optimasi proses produksi, dan pelacakan kualitas, yang memenuhi persyaratan manajemen kualitas industri pembuatan paket logistik.
Sistem Tambahan: Beradaptasi terhadap kebutuhan khusus daya dukung dan lingkungan dari palet hampa
- Selain sistem inti, sistem tambahan mesin penguatan ekstrusi blow-pembentukan perlu beradaptasi ke sifat khusus produksi palet hampa, terutama dalam hal pengolahan bahan mentah, daya tahan, dan lingkungan pelindung, untuk menjamin jalannya produksi berjalan lancar dan kinerja palet yang terbaik.
- Sistim Pengolahan Bahan Mentah: Dilengkapi dengan perangkat pengeringan, penyaringan dan pencampuran bahan mentah dengan presisi tinggi. Bahan mentah HDPE/LDPE perlu disekitarkan secara cukup (lemari kering ≤0,1%) untuk menghindari munculnya gelembung dan celah kecil di palet yang disebabkan oleh kelembaban, yang mempengaruhi kepadatan struktur dan daya dukung. Perangkat penyaringan (ukuran jala penyaringan ≤60 mesh) mengeluarkan partikel asing dalam bahan mentah, yang mencegah terjadinya penyok pada kunci dan cetakan, serta menimbulkan kerusakan dalam palet. Perangkat pencampuran ( akurasi pencampuran ±1,5%) mencampur bahan HDPE/LDPE dan penambah daya tahan (serat kaca, talcum powder) secara seragam untuk menjamin tingginya daya dukung palet. Untuk palet dengan lapisan tahan gesekan, perangkat pengolahan bahan mentah terpisah disusun untuk setiap lapisan bahan, untuk menghindari kontaminasi saling sisi.
- Sistem Sipil: Konfigurasi sistem pengekspulasi yang sangat efisien di silinder, kepala, dan cetakan untuk tegaskan udara, bahan-bahan perih, dan gas berbahaya yang dihasilkan selama plastisasi bahan mentah, mencegah terjadinya gelembung di dalam palet, menjamin tebal tembus yang seragam dan struktur yang padat dari palet, dan meningkatkan daya dukung dan ketahanan terhadap benturan. Gas buang diproses oleh perangkat pemurnian (efisiensi pemurnian ≥90%) sebelum emisi, sesuai dengan persyaratan pengurusan lingkungan.
- Sistem Perlindungan Keamanan: Dilengkapi dengan sistem perlindungan keamanan yang lengkap untuk memenuhi persyaratan produksi yang aman. Jalur pelindung, jala cahaya, dan tombol penghenti darurat disetupkan di wilayah pengencangan, kepala, dan pengambilan bahan, untuk mencegah operator berada dalam daerah kontak dengan panas melimpah, bagian bergerak, dan gas yang bertekanan tinggi, menjamin keamanan produksi; Sistem buang-tekanan tinggi dan sistem hidrolik disetup dengan perangkat perlindungan tekanan untuk mencegah kerusakan peralatan atau kejadian keamanan yang disebabkan oleh tekanan yang terlalu tinggi; Sistem listrik mengadopsi rancangan yang tahan debu, tahan air, untuk beradaptasi dengan lingkungan tempat produksi pembuatan paket logistik.
VI. Other Kebutuhan Khusus
- Ukuran dan Adaptabilitas Berat: Peralatan ini harus dapat mengatur parameter dengan fleksibel sesuai dengan ukuran dan ketahanan beban palet kosong, kompatibel dengan produksi palet dengan berbagai ukuran (1000 × 800 mm hingga 1500 × 1200 mm) dan tingkat berat yang berbeda (500 kg hingga
- 000 kg beban dinamik). Misalnya, model palet standar dapat kompatibel dengan palet 1100 × 1100 mm dan 1200 × 1000 mm, dan efisiensi produksi dapat disesuaikan sesuai dengan ukuran dan tebal dinding (5–8 potong per jam untuk palet standar, 3–5 potong per jam untuk palet ukuran besar dan tahan beban tinggi), meningkatkan penggunaan peralatan. Untuk palet khusus (seperti permukaan yang anti-lengket, kaki penopang berbentuk khusus), peralatan dapat disesuaikan dengan cetakan khusus dan proses pengecoran.
Adaptabilitas Performa Khusus: Palet kosong harus memenuhi standar industri pengemasan logistik (seperti GB/T 15234-2021 “Palet Plastik” dan ISO 8611 “Palet Berat yang Tahan untuk Logistik Internasional”). Mesin pengecoran gelembung ekstrusi harus kompatibel dengan standar ini, dan palet yang diproduksi dapat lulus uji yang termasuk pengertian beban, ketahanan benturan, tahan gesekan, tahan suhu tinggi dan rendah, serta anti-lengket; untuk palet yang digunakan di luar ruangan, peralatan harus kompatibel dengan bahan baku yang diubah menjadi anti-ultraviolet, menjamin palet tidak mengalami kerosakan, patah, atau deformasi dalam keadaan terungkap matahari saat berlangsung selama jangka waktu yang lama; untuk palet logistik yang dibuat dari bahan makanan atau obat-obatan, bagian kontak peralatan dan bahan baku harus terbuat dari bahan makanan supaya tidak terjadi pencemaran.




