

Ekstrusi Sistem: Memastikan Kualitas perbandingan lapisan yang tahan korosi
Sistem ekstrusi adalah inti mesin ekstrusi pembentukan tiup untuk produksi drum kimia, yang menentukan efektivitas plastisasi bahan tahan korosi, kualitas perbandingan lapisan struktur anti-selepak, dan keseluruhan ketahanan korosi dan penahanan lecehan dari drum kimia. Karena kebutuhan khusus dari drum kimia untuk ketahanan bahan tahan korosi dan kepadatan struktur, sistem ekstrusi harus memenuhi standar yang ketat.
1. Konfigurasi skru yang Disesuaikan dengan Bahan Tahan Korosi
Bahan utama untuk produksi drum kimia adalah HDPE (Polyethylene Tinggi-Kekerasan) modifikasi tahan korosi dan PP (Polipropilen) . HDPE yang diutamakan karena ketahanan kimia dan kekuatan tarikan yang baik, sedangkan PP digunakan untuk drum yang menyimpan bahan kimia yang sangat korosif (seperti asam klorida, asam nitrat, asam sulfat). Beberapa drum kimia kelas atas menggunakan struktur perekatan multi-lapis (seperti HDPE + lapisan anti-selepak EVOH + lapisan perekat) untuk mencegah penetrasi bahan kimia. Oleh karena itu, proses ekstrusi harus disesuaikan:
Parameter skru: Persentase panjang-diameter (L/D) harus dikontrol antara 32: 1 dan 35: 1, yang lebih tinggi daripada kerang air biasa, untuk memastikan plastisasi yang memadai dari HDPE/PP modifikasi, penyaluran yang seragam dari zat tambahan tahan korosi dan anti-statik, menghindari degradasi cairan karena peleburan yang berlebihan, dan memastikan bahwa cairan memiliki ketahanan yang sangat kuat terhadap korosi dan kepadatan struktur. Diameter skru disesuaikan dengan daya kapasitas drum kimia. skru dengan diameter 70-90 mm dapat dipilih untuk drum kimia kecil (20L-50L), skru 90-110 mm untuk drum berukuran sedang (50L-120L), dan skru dengan diameter 110-130 mm untuk drum besar (120L-200L) , dengan daya plastisasi yang sesuai (300-500 kg / jam) untuk memenuhi kebutuhan pemasukan cairan dari drum kimia yang berbeda spesifikasi.
- Struktur skru: Digunakan penataan rasio kompresi yang bertahap dengan area pengaduk, dan rasio kompresi dikontrol antara 4: 1 dan 5:
- Area pengaduk ditambahkan untuk memperkuat efek penyaluran zat -zat anti-korosi, zat anti-statik, dan bahan lapisan anti-selepak, menghindari distribusi yang tidak merata dari zat penambah yang mengakibatkan penurunan ketahanan korosi dan penahanan puyihan dari drum kimia; Untuk drum kimia multi-layer co-eksimas (2-3 lapis), perlu dikonfigurasi koleksi ekstrusi peralatan cabang (2- 3 kol), untuk mewujudkan ekstrusi sinkron antar lapisan fungsional yang berbeda (basis HDPE, lapisan anti-penetrasi EVOH, lapisan perekat), memastikan perbandingan lurus antara lapisan (kekuatan perekat ≥ 1, 8MPa) , dan mencegah penetrasi kimia antara lapisan.
- bahan skru: Dijadikan dari bahan alloy tahan gesekan, tahan korosi, dan tahan-hot (seperti 38CrMoAlA + plasma tulis), dan dibiarkan mendapatkan penggalian nitridan yang dalam (tebal lapisan nitridan ≥ 0, 6 mm) untuk melawan gesekan dari bahan-bahan modifikasi dan zat penambah, menghindari penurunan gesekan skru yang menyebabkan ekspulsi cairan yang tidak sama, dan memastikan stabilitas proses produksi massal jangka panjang dari drum kimia.
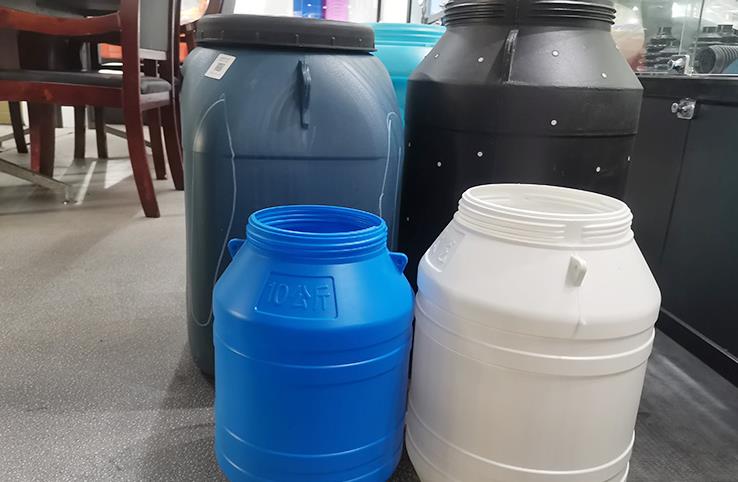
2. Desain barrel dan Kepala Memenuhi Persyaratan pembentukan dan Sekering yang Anti-korosi
- Pengontrol Temperatur barrel: Digunakan desain pemanasan yang terukur (area pemotongan, area kompresi, area homogenisasi, area pengaduk), dengan akurasi kontrol temperatur mencapai ± 0, 5 ℃, dan dapat mengatur secara akurat suhu untuk setiap wilayah, sesuai dengan kinerja bahan HDPE/PP modifikasi (saat memproduksi drum kimia HDPE, suhu barrel diatur pada 170-210 ℃; waktu memproduksi drum kimia PP, ditahap pada 180-220 ℃) , untuk menghindari degradasi cairan karena suhu berlebih dan plastisasi yang tidak memadai karena suhu terlalu rendah, untuk memastikan eksploitasi cairan yang stabil, dan memampukan pengendalian bengkokan hasil cetak/barrel (kekurangan bengkokan bersih berukuran ≤ 2mm/m) – yang sangat penting untuk merekatkan ketebalan dinding dan kinerja sekering dari drum kimia.
- Struktur Kepala: Untuk drum tunggal-lapis, digunakan kepala pengumpan pusat dengan saluran aliran yang terukur, dan kapasitas akumulator dikurangi sesuai dengan berat drum kimia (misalnya, kapasitas akumulator pada model drum kimia 200L perlu mencapai 80-100L), yang dapat secara stabil memberikan hasil cetak, dan menghindari gerakan dan keruntuhan kemasan; Untuk drum kimia co-eksimas multi-lapis, digunakan kepala ekstrusi co-eksimas yang multi-lapis, dengan saluran aliran terpisah untuk setiap lapis, dan kelajuan aliran setiap lapis dapat disesuaikan secara akurat (tingkat akurasi penyesuaian dalam ± 1%), untuk memastikan ketebalan yang seragam untuk masing-masing lapis fungsional (ketebalan lapisan anti-penetrasi EVOH diatur pada 0, 2-0, 4mm). Jarak die dijalankan oleh motor servo dengan akurasi yang tinggi (tingkat akurasi penyesuaian dalam ± 0, 01mm), yang di gabungkan dengan sistem kontrol program kemasan, untuk mewujudkan pengendalian yang tepat terhadap ketebalan axial dan kerangka dinding-kalam kemasan, untuk mempertimbangkan punjungan keras dari mulut barrel, tubuh barrel, dan bagian dasar (potongan sekering utama), selama blow molding, dan menetapkan parameter ketebalan dinding-kalam yang sesuai untuk meningkatkan kekuatan struktural dan kinerja sekering dari drum kimia.
III. Sistem Blow-pembentukan: Memastikan Kinerja Sekering dan Presisi Dimensi
Kimia drum perlu menyimpan berbagai bahan kimia yang korosif, mudah menguap, dan bahkan beracun, sehingga memiliki kebutuhan yang sangat ketat pada kinerja penutup, akurasi dimensi, dan integritas struktural. Sistem pembentukan pembentukan, sebagai lingkup inti pembentukan, harus memenuhi persyaratan pembentukan yang presisi, ketebalan dinding yang sama, tidak adanya kerusakan dan penutupan yang andal.
1. Ketaatan kontrol parison sesuai standar anti-leakage
Kimia drum memiliki kebutuhan yang sangat ketat pada ketebalan dinding yang sama (kesalahan harus dikendalikan dalam ±0.1mm). Ketebalan dinding yang tidak merata akan mengakibatkan struktur tabung yang lemah, penyusutan pendinginan yang tidak seragam, bentuk yang mudah dan kebocoran kimia, dan bahkan kejadian keselamatan yang serius dan polusi lingkungan. Oleh karena itu, kontrol parison harus memenuhi:
- Dilengkapi dengan sistem kontrol ketebalan dinding parison yang tinggi-aku rasio (hingga 150 titik kontrol), yang dapat mengatur ketebalan dinding bagian partisi secara teliti. Untuk masalah terbenam parison yang mudah terjadi pada partisi yang panjang (untuk kimia drum besar), ditanggulangi dengan mengoptimalkan garis kecepatan ekstrusi dan meningkatkan ketebalan awal bagian atas partisi, supaya dapat memastikan bahwa perbedaan ketebalan dinding antara berbagai bagian kimia drum (mulut tabung, tubuh tabung, bagian bawah) adalah ≤0.05mm.
- Berat parison dikendalikan secara akurat (kesalahan kontrol ±0.5%), dan berat parison maksimum harus cocok dengan berat kimia drum (misalnya, berat parison kimia drum 200L dapat mencapai 40-50kg), untuk mencegah terlalu sedikit berat parison yang menyebabkan ketebalan dinding yang terlalu tipis dan ketahanan anti-korosi dan kekuatan tabung yang tidak memadai, atau berat yang berlebihan yang menyebabkan pemborosan bahan baku dan mempengaruhi bobot ringan dari tabung.
2. Stable and High-Precision Sistem pengisapan
- Tekanan dan aliran udara saat dibelah: diatur sesuai dengan ukuran, ketebalan dinding, dan persyaratan penutupan kimia drum. Tekanan saat dibelah kimia drum kecil dikendalikan pada
- 7-0.9MPa, dan kimia drum besar (120L-200L) perlu ditingkatkan menjadi
3. Mold Adaptability and Efficient Sistem pendinginan
- 9-1.1MPa. Teknologi kontrol tekanan berkelanjutan digunakan. Tekanan yang lebih rendah digunakan pada tahap awal untuk menghindari penyebaran lokal yang berlebihan dan kerusakan bahan, dan tekanan meningkat setelah bahan bersentuhan dengan pembentuk; Aliran udara saat dibelah stabil (fluktuasi aliran ≤5%), untuk mencegah kerusakan kimia drum seperti depresi, pembuatan duri, celah, dan penutupan leher penutupan yang tidak sempurna yang disebabkan oleh fluktuasi tekanan. Rasio membelah diatur pada antara
- 5:1 dan 4:1, untuk dapat menyesuaikan bentuk tabung dari kimia drum sambil memastikan ketebalan, kekuatan, dan kinerja penutupan.
III. SISTEM PEMATANG: Ensuring Molding Stability and Operational Safety
Waktu pembelahan dan pendinginan: waktu pembelahan diatur sesuai dengan kecepatan ekstrusi parison (waktu respons ≤0.1s), terlalu cepat atau terlambat akan mempengaruhi distribusi bahan, menghindari tabung parison yang terlalu dingin untuk dibelah atau deformasi karena pendinginan yang tidak tepat sesudah pembelahan; Medai pembelahan menggunakan udara yang kering, bersih, bebas minyak dan debu (kelembapan ≤0.01%, konsentrasi minyak ≤0.001%), untuk mencegah adanya gelembung, noda minyak, dan noda pada dinding dalam kimia drum yang disebabkan oleh kelembapan, noda minyak, dan partikel dalam udara, yang mempengaruhi ketahanan korosi dan kinerja penutupan, dan mencegah kontaminasi kimia. Sesudah pembelahan, gas inert (seperti nitrogen) dapat diisi untuk mencegah melt mengalami oksidasi dan meningkatkan masa pakai kimia drum.
- Adaptabilitas pembentuk: ukuran pembentuk diatur sesuai dengan ukuran yang didesain dari kimia drum (kelalaan dimensi ±0,01mm), yang memenuhi standar ukuran penampilan untuk kimia. Permukaan cavitas pembentuk diselesaikan dengan presisi tinggi (pertahunan permukaan Ra ≤0.8μm), halus dan bebas urat, untuk memastikan ketampanan dinding kimia drum dan tidak ada noda (noda dapat menyebabkan konsentrasi tekanan dan kebocoran); Pembentuk didesain dengan leher penutupan bawaan (sesuai spesifikasi penutup tabung) untuk memastikan kinerja penutupan antara bagian tubuh tabung dan penutup; Pembentuk memiliki kinerja penutupan yang andal (kebocoran udara ≤0.01L/min) untuk menghindari kebocoran udara ketika pembelahan, menekan pembentukan kimia drum yang tidak sempurna; Peralatan harus kompatibel dengan pembentuk kimia drum kapasitas yang berbeda (20L-200L), dengan kisaran pengaturan ketebalan pembentuk 800-1600mm untuk meningkatkan kemampuan yang fleksibel. bahan pembentuk mengadopsi paduan anti-korosi untuk menghindari korosi oleh substansi kimia yang mudah menguap selama proses produksi.
- Sistem pendinginan: sistem pendinginan berjumlah multicircuit, efisien tinggi diadopsi untuk secara mandiri mengendalikan suhu berbagai kawasan dari pembentuk (khususnya bagian mulut dan leher penutupan), dan perbedaan suhu pada permukaan pembentuk dikendalikan dalam ±3℃, untuk menghindari penyusutan dan deformasi kimia drum yang disebabkan oleh pendinginan yang tidak seragam (deformasi akan mempengaruhi kinerja penutupan); Sirkulasi air pendinginan didesain sesuai dengan struktur kimia drum, dengan titik pendinginan yang rapat pada bagian ketebalan yang tinggi (bungkus bagian bawah, mulut bungkus) dan penataan yang wajar pada bagian ketebalan yang rendah (bungkus tubuh). Efisiensi pendinginan memenuhi persyaratan siklus produksi. Waktu pendinginan kimia drum kecil dikendalikan pada 50-100s, dan kimia drum besar perlu diperluas menjadi 150-300s, untuk memastikan bahwa kimia drum padam cepat sesudah pembentukan, meningkatkan efisiensi produksi, dan memastikan stabilitas dimensi, kekuatan struktural, dan kinerja penutupan dari kimia drum. Pembentuk juga dilengkapi dengan peralatan pertanggungan suhu, untuk menyesuaikan suhu pendinginan secara dinamis.
- Kemudahan Operasional dan Keamanan: Dilengkapi dengan mekanisme penyekatan, pemisahan demould, dan penggantian cetakan yang otomatis. Mekanisme pemisahan demould dirancang sesuai dengan bentuk drum kimia (dengan pengamanan penyekatan khusus) untuk mencegah kerusakan drum kimia yang disebabkan oleh pemisahan demould secara manual dan mengurangi intensitas tenaga kerja; Mekanisme penggantian cetakan mengadopsi desain penggantian yang cepat (waktu penggantian cetakan ≤40 menit) untuk meningkatkan efisiensi produksi saat beralih antara drum kimia berkapasitas yang berbeda. Mekanisme penyekatan memiliki stabilitas dan ketahanan yang baik, dan dapat tahan terhadap gerakan penutupan dan penutupan bermutu tinggi (≥10000 kali/bulan) dalam jangka waktu yang panjang, mengurangi dampak kegagalan peralatan pada produksi. Pada saat yang sama, disediakan perangkat pengaman interlocked untuk mencegah kegagalan operasi secara tidak sengaja saat penyekatan, menjamin keamanan produksi.
Sistem Kontrol: Untuk Mencapai Regulasi yang Akurat dan Kesatuan Kumpulan Produk
Pembuatan drum kimia adalah produk kemasan produk barang berbahaya produksi massal, yang memiliki persyaratan yang sangat tinggi terhadap konsistensi kinerja, ukuran, dan kemampuan penyekapan produk. Sistem kontrol harus mencapai regulasi yang akurat terhadap semua parameter, mengurangi kesalahan antar-kumpulan, dan memastikan bahwa setiap drum kimia memenuhi standar keamanan.
- Akurasi Kontrol: Mengadopsi sistem kontrol PLC yang sangat presisi (seperti seri S7-1500 dari Siemens) dengan kemampuan pengolahan yang cepat, yang dapat mengendalikan secara akurat parameter seperti kecepatan ekstrusi, temperatur tabung, temperatur kepala, tekanan pembuangan, gaya penyekatan, dan waktu pendinginan. Akurasi penyesuaian parameter tinggi (fluktuasi kecepatan ekstrusi ≤ 1%, akurasi pengendalian suhu ± 0,5 ℃), dan kecepatan respons yang tinggi (waktu respons ≤ 0,05 detik), menjamin stabilitas yang koorndinasi dari setiap proses dan mencapai kesatuan produksi massal (kemungkinan variasi dimensi antar-kumpulan ≤ 0,1 mm).
- Fungsi Otomatisasi: Memiliki fungsi produksi yang sepenuhnya otomatis seperti pengisian otomatis, ekstrusi otomatis, pembuangan cetakan otomatis, pendinginan otomatis, pemisahan demould otomatis, pengurangan baki (pengurangan bau dan kotoran) otomatis, dan inspeksi otomatis, mengurangi intervensi manual (persentase intervensi manual ≤ 5%), menurunkan biaya tenaga kerja, dan menghindari kerusakan produk yang disebabkan oleh kesalahan operasi secara manual; Dilengkapi dengan sistem monitoran dan umpan balik tebal tembus real-time (mengadopsi teknologi pengukuran tebal ultrasonik, akurasi pengukuran ±
- 01 mm), secara real-time memantau perubahan kerapatan tembus tabung pasiran dan drum kimia, memberi umpan data kembali ke sistem kontrol untuk penyesuaian dinamis, dan meningkatkan konsistensi cerap-bebasnya. Pada saat yang sama, dilengkapi dengan sistem deteksi kebocoran on-line (metode deteksi tekanan udara, tekanan deteksi
4-0.6 MPa, waktu deteksi ≥ 30 detik), yang secara otomatis dapat mendeteksi produk yang tidak memenuhi standar (kebocoran, ketebalan tembus yang tidak merata), dan menyingkirkannya, menjamin tingkat kelulusan produk (≥ 99,8%) .
Peringatan Kesalahan dan Pengelolaan Data: Memiliki fungsi peringatan dan diagnosis kesalahan yang lengkap, yang dapat secara tepat mendeteksi masalah seperti kondisi abnormal ekstrusi, ketidaksesuaian suhu, kebocoran udara, kegagalan penyekatan, dan kebocoran drum kimia, dan mengeluarkan sinyal peringatan lahiran dan visual, serta menampilkan titik-titik kesalahan dan saran pengelolaan, menghindari pembentukan batch produk yang tidak memenuhi standar; Pada saat yang sama, ia dapat merekam parameter produksi (kecepatan ekstrusi, suhu, tekanan, dll.), informasi kesalahan, dan hasil pemeriksaan produk, menyimpan data untuk ≥2 tahun (menyanggupi persyaratan penyelidikan produk-rakan yang ada dalam keamanan produk kemasan barang berbahaya), memfasilitasi pemecahan masalah kemudian, pengoptimalan proses produksi, dan rekatan penyelidikan kualitas, yang memenuhi persyaratan pengendalian kualitas untuk industri kemasan barang berbahaya.
- VI. Sistem Pendukung: Menyesuaikan dengan Kebutuhan Keamanan dan Anti-korosi Khusus dari Drum Kimia
- Selain sistem inti, sistem pendukung dari mesin ekstrusi pembuangan perlu dirancang secara adaptif sesuai dengan kepentingan khusus produksi drum kimia, terutama dalam hal pengolahan bahan baku, perlindungan keamanan, anti-korosi, dan perlindungan lingkungan, untuk menjamin keberlangsungan produksi dan kinerja drum kimia.
- Sistem Pengolahan Bahan Bakar: Dilengkapi dengan perangkat pemanasan, pengecilan, dan pencampuran bahan baku yang sangat presisi. Bahan baku HDPE/PP yang dimodifikasi perlu diseksa secara menyeluruh (kelembapan ≤ 0,05%) untuk mencegah gelembung dan celah dalam drum kimia yang disebabkan oleh kelembaban, yang menggangu kemampuan anti-korosi dan kemampuan penyekapan; Perangkat pengecilan (saringan ukuran celah ≤ 80 mesh) menghilangkan bahan yang tercampur dalam bahan baku untuk menghindari kerusakan silinder dan alat cetakan serta kerusakan drum kimia; Perangkat pencampuran (akurasi pencampuran ± 1%) secara seragam mencampurkan bahan baku HDPE/PP, zat anti-korosi, zat anti-statis, dan bahan lainnya untuk memastikan konsistensi kemampuan anti-korosi dan anti-statis dari drum kimia. Untuk drum kimia co-ekstrusi bertingkat, perangkat pengolahan bahan baku terpisah diatur untuk setiap lapisan bahan, untuk menghindari kontaminasi saling melahirkan. Sistem penyimpanan dan penyediaan bahan baku mengadopsi desain tertutup untuk menghindari pencemaran bahan baku oleh debu dan kelembaban.
- Sistem Keluaran: Sistem keluaran bermutu tinggi ditaruh di tabung, kepala, dan cetakan untuk mengeluarkan udara, zat-warna, dan gas berbahaya yang dihasilkan selama plastikisasi bahan baku yang dimodifikasi, mencegah gelembung di dalam drum kimia, menjamin keseragaan tembus tebal dan struktur yang padat dari drum kimia, dan memperbaiki kemampuan anti-korosi dan kemampuan penyekapan. Gas buang diolah oleh perangkat penyaringan profesional (efisiensi penyaringan ≥ 98%) sebelum pelepasan, memenuhi persyaratan pelindungan lingkungan dan menghindari polusi udara.
VI. Other Kebutuhan Khusus
- Kemampuan dan adaptabilitas spesifikasi: Peralatan harus dapat menyesuaikan parameter secara fleksibel sesuai dengan kapasitas dan spesifikasi drum kimia, kompatibel dengan produksi drum kimia berkapasitas yang berbeda (20L-200L) dan spesifikasi (drum terbuka, drum tertutup, drum dengan katup pembuangan). Misalnya, model drum kimia sedang dapat kompatibel dengan drum berkapasitas 50L-120L, dan efisiensi produksi dapat disesuaikan dengan kapasitas (18-22 pcs/jam untuk drum 20L, 8-10 pcs/jam untuk drum 200L), meningkatkan efisiensi penggunaan peralatan. Untuk drum kimia yang disesuaikan (seperti antistatik, tahan suhu tinggi), peralatan dapat disesuaikan dengan cetakan khusus dan proses pengemasan.
- Kesesuaian dan adaptabilitas kinerja khusus: Drum kimia perlu memenuhi standar internasional dan nasional yang ketat (seperti standar pengemasan barang berbahaya UN 1A2/X, GB/T 13508-2018 "Drum Plastik untuk Kemasan", GB 18191-2008 "Drum Plastik untuk Pengemasan Barang Berbahaya"). Mesin pembentukan tiup ekstrusi harus kompatibel dengan standar ini, dan drum kimia yang dihasilkan dapat lulus uji seperti ketahanan korosi, pencegahan kebocoran, ketahanan terhadap goncangan, ketahanan suhu tinggi dan rendah, anti-statik, dan ketahanan tekanan; Untuk drum kimia yang menyimpan bahan kimia yang sangat korosif, bertekanan tinggi, atau mudah menguap, peralatan harus kompatibel dengan bahan baku yang direvisi khusus dan teknologi ekstrusi berkelanjutan, memastikan bahwa drum tidak mengalami korosi, kebocoran, atau deformasi selama penyimpanan jangka panjang; Untuk drum kimia kelas makanan (yang menyimpan aditif makanan), bagian kontak peralatan dan bahan baku harus terbuat dari bahan kelas makanan untuk mengurangi risiko kontaminasi.
Secara keseluruhan, persyaratan inti untuk produksi drum kimia untuk mesin pembentukan tiup ekstrusi adalah "presisi, stabilitas, ketahanan korosi, dan kesesuaian". Dibandingkan dengan produksi tangki air, tangki bahan bakar otomotif, dan palet hampa, itu mempunyai persyaratan yang lebih tinggi pada kualitas plastifikasi, kinerja penyegelan, perlindungan keamanan, dan kesesuaian, dengan penekanan pada penjaminan ketahanan korosi, pencegahan kebocoran, dan kesesuaian keamanan dari drum kimia. Penting untuk memastikan ketahanan korosi, kinerja penyegelan, dan ketahanan struktur dari drum kimia melalui konfigurasi yang sesuai dari sistem penghubung, paku, dan penahan, kontrol parameter yang akurat, dan sistem pelengkap yang lengkap, memenuhi standar ketat industri pengemasan barang berbahaya, dan mencapai produksi berkelanjutan. Pada saat yang sama, itu harus kompatibel dengan drum kimia berkapasitas dan spesifikasi yang berbeda, meningkatkan efisiensi produksi dan tingkat kelayakan produk.




