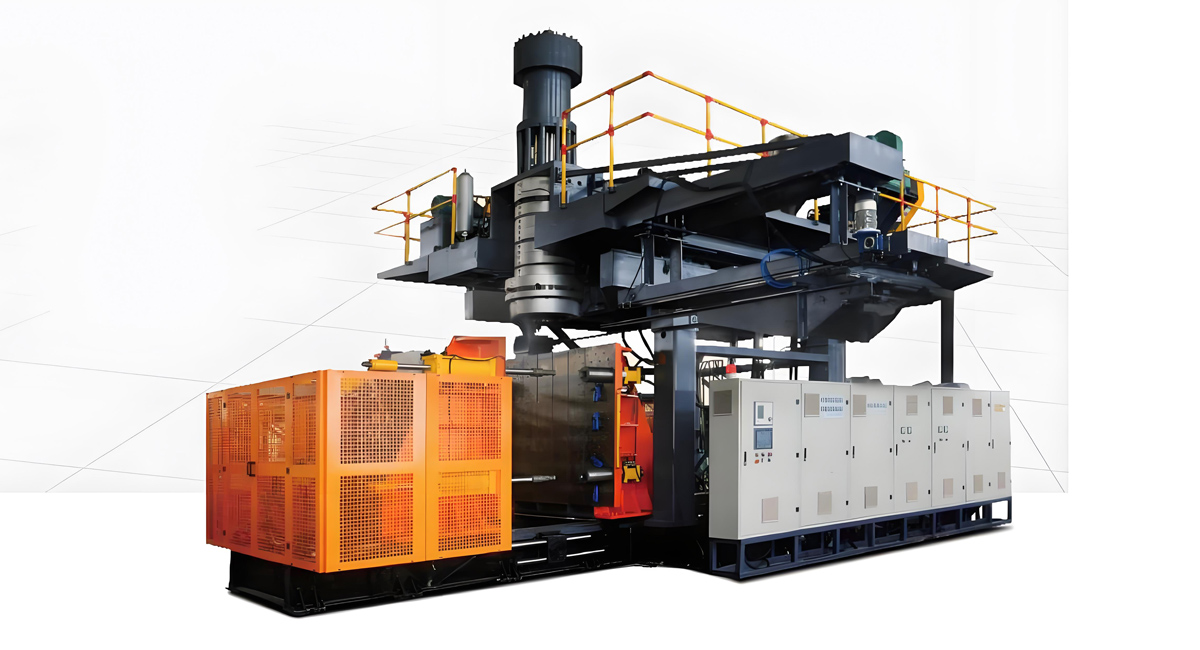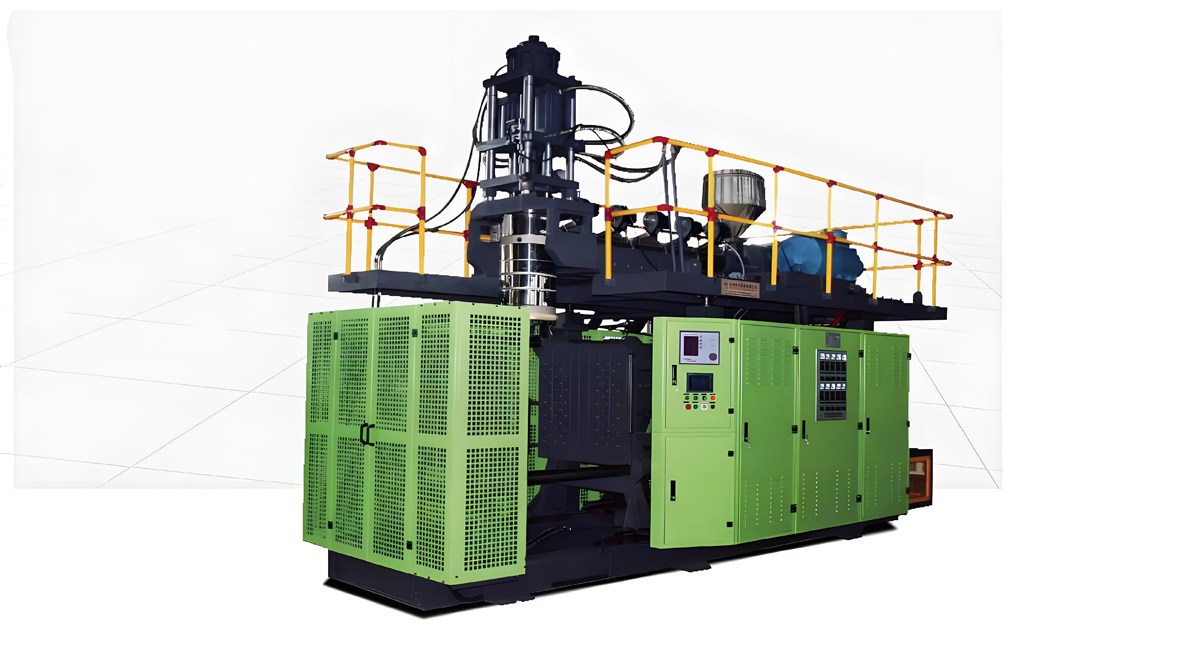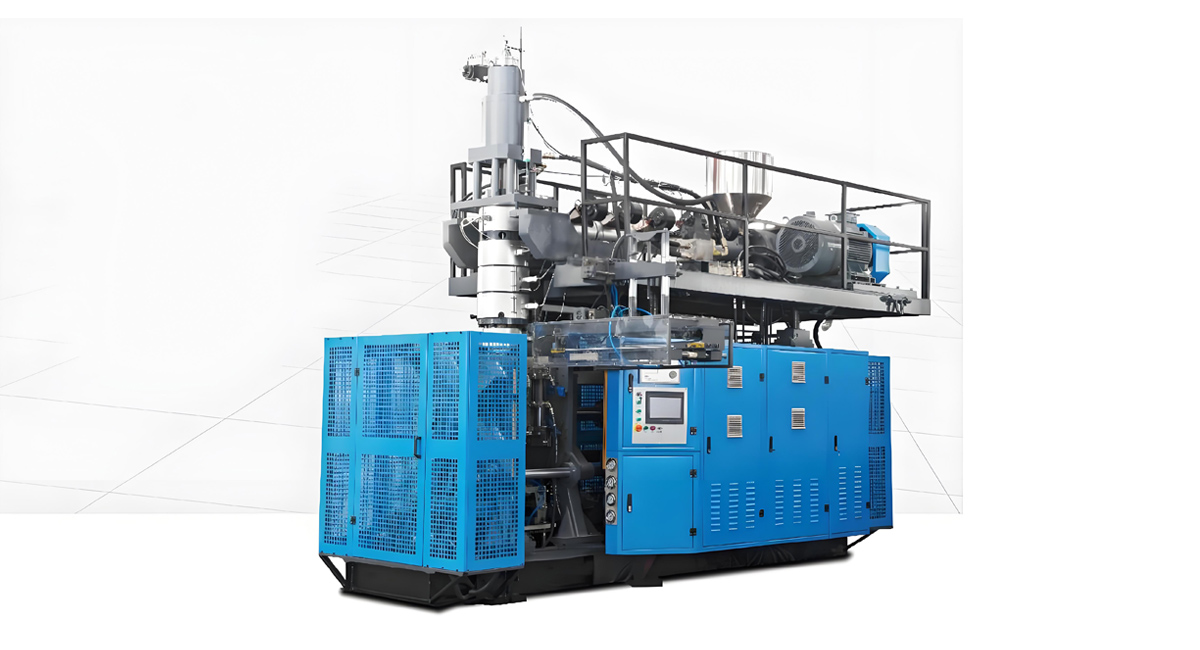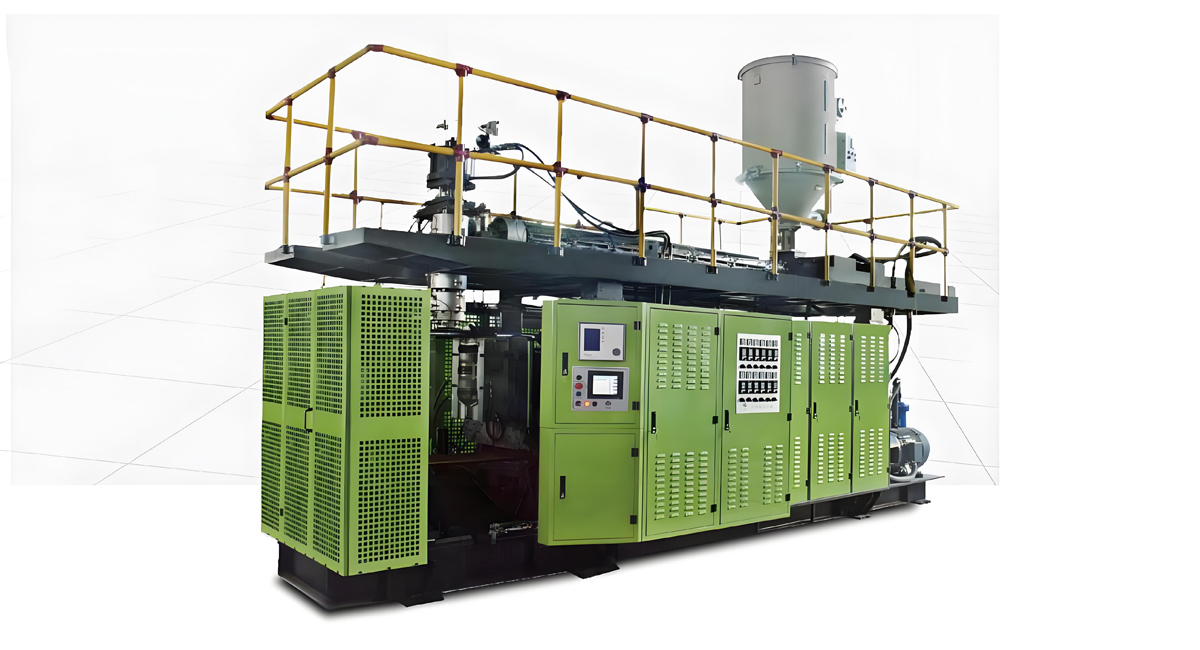
Scorri dentro qualsiasi sala di un ospedale, centro di chirurgia o vaccinazione e sarai circondato da una classe di prodotto plástico che la maggior parte dei pazienti non elencerà mai, ma senza il quale la medicina moderna non può fare a meno: articoli medici e farmaceutici a forma di soffione. Le bottiglie di fluidi per infusione, i componenti della terapia respiratoria, i recipienti per l'irrigazione sterile e la nutrizione enterale, i viali per reazioni diagnostiche e le carrozze di dispositivi da un solo utilizzo sono formati in sovrattutto mediante estrusione e formaggio a soffione a partire da polimeri della categoria farmaceutica. Questa è una delle applicazioni più esigenti e socialmente vitali della macchina di estrusione e formaggio a soffione, e si pone al centro di obiettivi globali che riguardano tutti: il diritto alla salute, la popolazione invecchiata, la preparazione in caso di pandemia e la sicurezza dei dispositivi medici da un solo utilizzo. Questo articolo presenta una analisi delle applicazioni della produzione di prodotti medici e farmaceutici su macchine di estrusione e formaggio a soffione, che c include le materie prime, i requisiti per processi puliti, la configurazione delle macchine, il rispetto delle normative e della biocompatibilità, il controllo della qualità, la sostenibilità, l'automazione e le tendenze che stanno modellando la produzione di plastica medica. Per i produttori di dispositivi medici, i produttori di sotto contratto e gli acquirenti di attrezzature, comprendere questo sistema di produzione è la chiave di chiavi per produrre prodotti sanitari conformi, sterilizzabili e accessibili a prezzi convenienti in tutto il mondo.
Cosa sono i prodotti medici e farmaceutici formati mediante estrusione e formaggio a soffione
Un prodotto medico o farmaceutico formato mediante estrusione e formaggio a soffione è qualsiasi articolo plástico a forma di soffio, formato mediante estrusione e formaggio a soffio, che entra in contatto o contiene uno medicinale, un fluido o un materiale biologico destinati a diagnosticare, curare o prevenire una patologia. La categoria è molto più ampia del semplice bottone. Le bottiglie di fluido per infusione e irrigazione trasportano soluzione salina, dextrose e medicinali direttamente nel flusso sanguigno. Le bottiglie di irrigazione lavano le ferite e i cavi durante le operazioni chirurgiche. I contenitori di nutrizione enterale trasportano i nutrienti a pazienti che non possono ingoiare. I componenti della terapia respiratoria, come i serbatoi degli nebulizzatori e i sistemi di umidificazione, trasportano i medicinali aerosolizzati ai polmoni. I viali di reazioni diagnostiche e i contenitori di lavaggio supportano i laboratori e i test sul posto. Le carrozze di dispositivi da un solo utilizzo chiudono gli strumenti che non possono mai essere utilizzati nuovamente. Quello che le unisce è una geometria semisferica, senza parti, biocompatibile che deve rimanere sterile o pulita fino al momento dell'uso, motivo per cui l'estrusione e il formaggio a soffio sono preferiti per queste parti rispetto all'iniezione di molde con le giunture scagliate o al vetro, alle concentrazioni e alla purezza che la cura della salute richiede.
Perché l'estrusione e il formaggio a soffio per i prodotti medici
Tra le tecnologie di formaggio, l'estrusione e il formaggio a soffio sono adatti in modo unico a prodotti medici semisferici, strettamente sigillati, sotto controllo dei contaminanti. Il vetro è fragile, pesante e la rottura genera pericoli aspro nei contesti clinici. Il formaggio di iniezione può produrre un articolo semisferico solo soddisfacendo due parti, e la linea di saldatura è una possibile infiltrazione e un percorso di particelle che le specificazioni medicali penalizzano. L'estrusione e il formaggio a soffio, attraverso l'esclusione di un preforme e l'inflazione del preforme all'interno di una cavità raffreddata e pulita, producono una superba estremità senza unione interna, una notevole trasparenza quando necessario e un controllo delle pareti affidabile. Inoltre, scala economicamente da piccoli recipienti di lavaggio a contenitori per infusione di grandi dimensioni nella stessa famiglia di macchine. Per la salute, dove una infiltrazione o un contaminante nella linea IV può essere nociva per il paziente, l'integrità senza unioni dell'elaborazione a soffio non è una comodità ma una condizione di sicurezza, e questo è il motivo per cui la tecnologia intreccia il formaggio a soffio con il packaging dei fluidi medici.
La scala globale della domanda dei prodotti medici
I prodotti medici e farmaceutici formati mediante estrusione e formaggio a soffio sono necessari su ogni continente e la domanda è strutturale piuttosto che circolare. La popolazione invecchiata in molte regioni aumenta le esigenze di cure a lunga durata che dipendono dal trattamento con infusione, nutrizione enterale e supporto respiratorio. Il servizio sanitario universale e i programmi di cura rurale estendono i prodotti per IV e irrigazione in luoghi che precedentemente non li avevano. La preparazione in caso di pandemia ha fatto che i governi assicurino la fornitura locale e regionale di plastica medica essenziale. A differenza dei prodotti commerciali, numerosi prodotti medici sono sottoposti a rigorose restrizioni normative. La produzione si concentra quindi nelle vicinanze di ecosistemi farmaceutici e di dispositivi consolidati in Asia, Europa e Nord America, con capacità emergenti in altre regioni. Questa domanda globale e normativa rende l'estrusione e il formaggio a soffio un'applicazione resistente e strategicamente importante della macchina, e rende i prodotti medici a forma semisferica uno dei prodotti dell'industria plastica più discretamente essenziali.
Materiali per parti di categoria farmaceutica
I polimeri dietro i prodotti medici formati mediante estrusione e formaggio a soffio sono scelti in primo luogo per la biocompatibilità e l'inertezza chimica, quindi per la tolleranza, la durezza e la lavorabilità. Il polietilene, nelle classi a bassa densità e a alta densità, è il cuore della produzione di recipienti per IV e irrigazione, perché è inerte a la maggior parte dei soluti infusionali, ha poca attrazione, e è facile da lavorare. Il polipropilene offre una maggiore resistenza alle alte temperature per i prodotti che possono essere somministrati con autoclavi o sterilizzati con calore. Componenti speciali, copoli e materiali ciclici a olio entrano quando la trasparenza, il barriere contro l'umidità o la capacità di adattarsi alle basse quantità di carichi chimici costituiscono un requisito fondamentale. Per qualsiasi polimeri, la certificazione della categoria farmaceutica, il tracciamento documentato e la liberazione da additivi nocivi sono non discutibili e i fornitori pubblicano la conformità a standard come l'USP Classe VI o l'ISO 10993 biocompatibilità. A differenza di molti plastici di ingegneria, questi poliolefini non hanno bisogno di asciugamento ad alta energia, semplificando la manovre in ambiente pulito e la loro stabilità chimica è precisamente il motivo per cui i regolatori li accettano per il contatto diretto con medicinali e fluidi.
Il processo di formaggio a soffio in condizioni pulite
Il ciclo di estrusione e formaggio a soffio per un prodotto medico inizia con una o più linee di estrusione che fondono il polimero della categoria farmaceutica e alimentano la testa del blocco che forma una preforma, il tubo di plastica fundente che diventa il recipiente. Per gli articoli medici di piccole e medie dimensioni, le macchine di estrusione continua con configurazioni oscillanti o a ruote sono comuni, fornendo preformi costanti e con bassi livelli di particelle. Il molde si chiude intorno alla preforma, stringe il fondo e un pino da ibtrazione iniettalo la preforma contro la cavità raffreddata, creando la scocca semisferica. Dopo il raffreddamento, il molde si apre e il prodotto è estratto su delle stazioni di taglio e ispezione che rimuovono i avanzi e preparano i boccheggi e i coperchi. Perché i prodotti medici entrano in contatto col corpo umano, la situazione ambientale circostante, la pulizia degli utensili e la qualità dell'aria importano tanto quanto la macchina stessa, e la produzione si trova spesso in condizioni controllate o in ambiente pulito per ridurre la presenza di particelle e di agenti microbici sulla superficie del prodotto.
Configurazioni della macchina per volumi medici
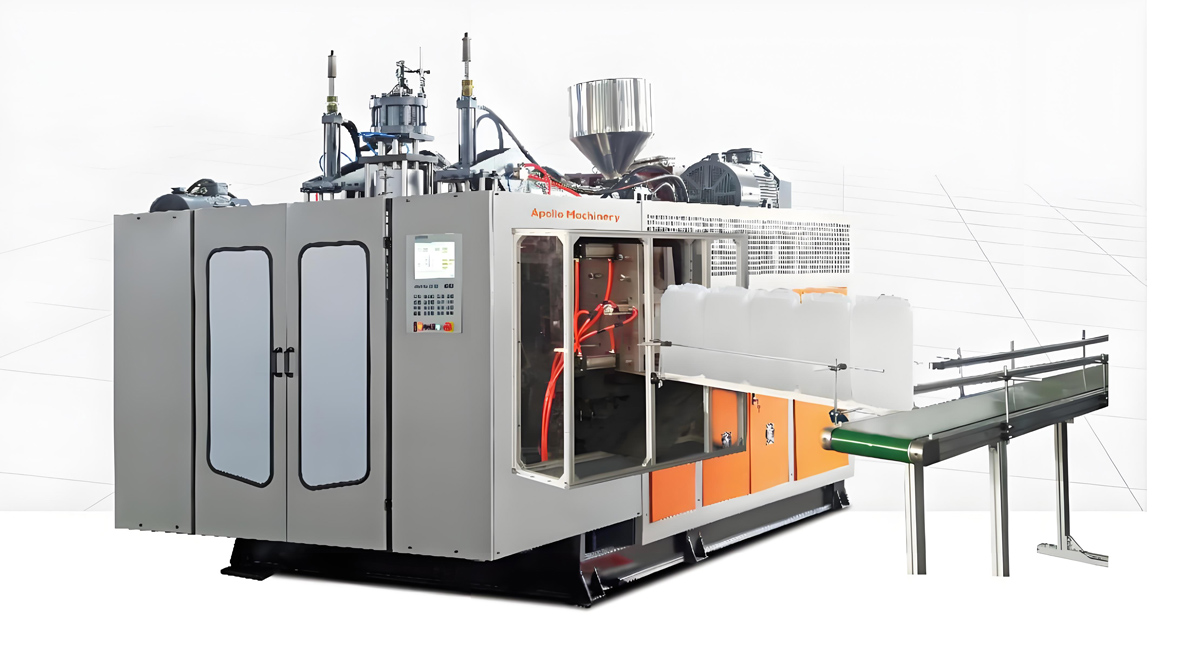
I produttori del settore della sanità selezionano l’architettura della macchina in base alla dimensione delle parti, al volume annuale e al mix di prodotti. Le macchine a trasmissione continua e a respirazione reciproca dominano le bottiglie e i vialetti di piccole dimensioni in quanto equilibrano unità prodotte e flessibilità. Le configurazioni a rotolamento e a rotazione moltiplicano la rendita per le bottiglie di infusione e irrigazione da grandi volumi; in questi casi, sono richieste milioni di unità all’anno. I matrici a più cavità aumentano ulteriormente la rendita mantenendo la ripetibilità dimensionale. Avendo gli ordini del settore della sanità a volte durato anni, con specifiche costanti, i produttori di macchine si concentrano sulla ripetibilità, sullo storage delle ricette e sulla gestione delicata e con basso contenuto di particelle dei componenti, e le linee moderne integrano la deflashing, la finitura dei gourni, i test di infiltrazione e l’inspezione visiva in una sola cella intorno al formatore con sezione. I quadri compatibili con le camere pulite, le superfici in acciaio inossidabile e l’aria di raffreddamento filtrata sono aspettative standard e non opzionali.
Programmazione del parison e controllo del spessore della parete
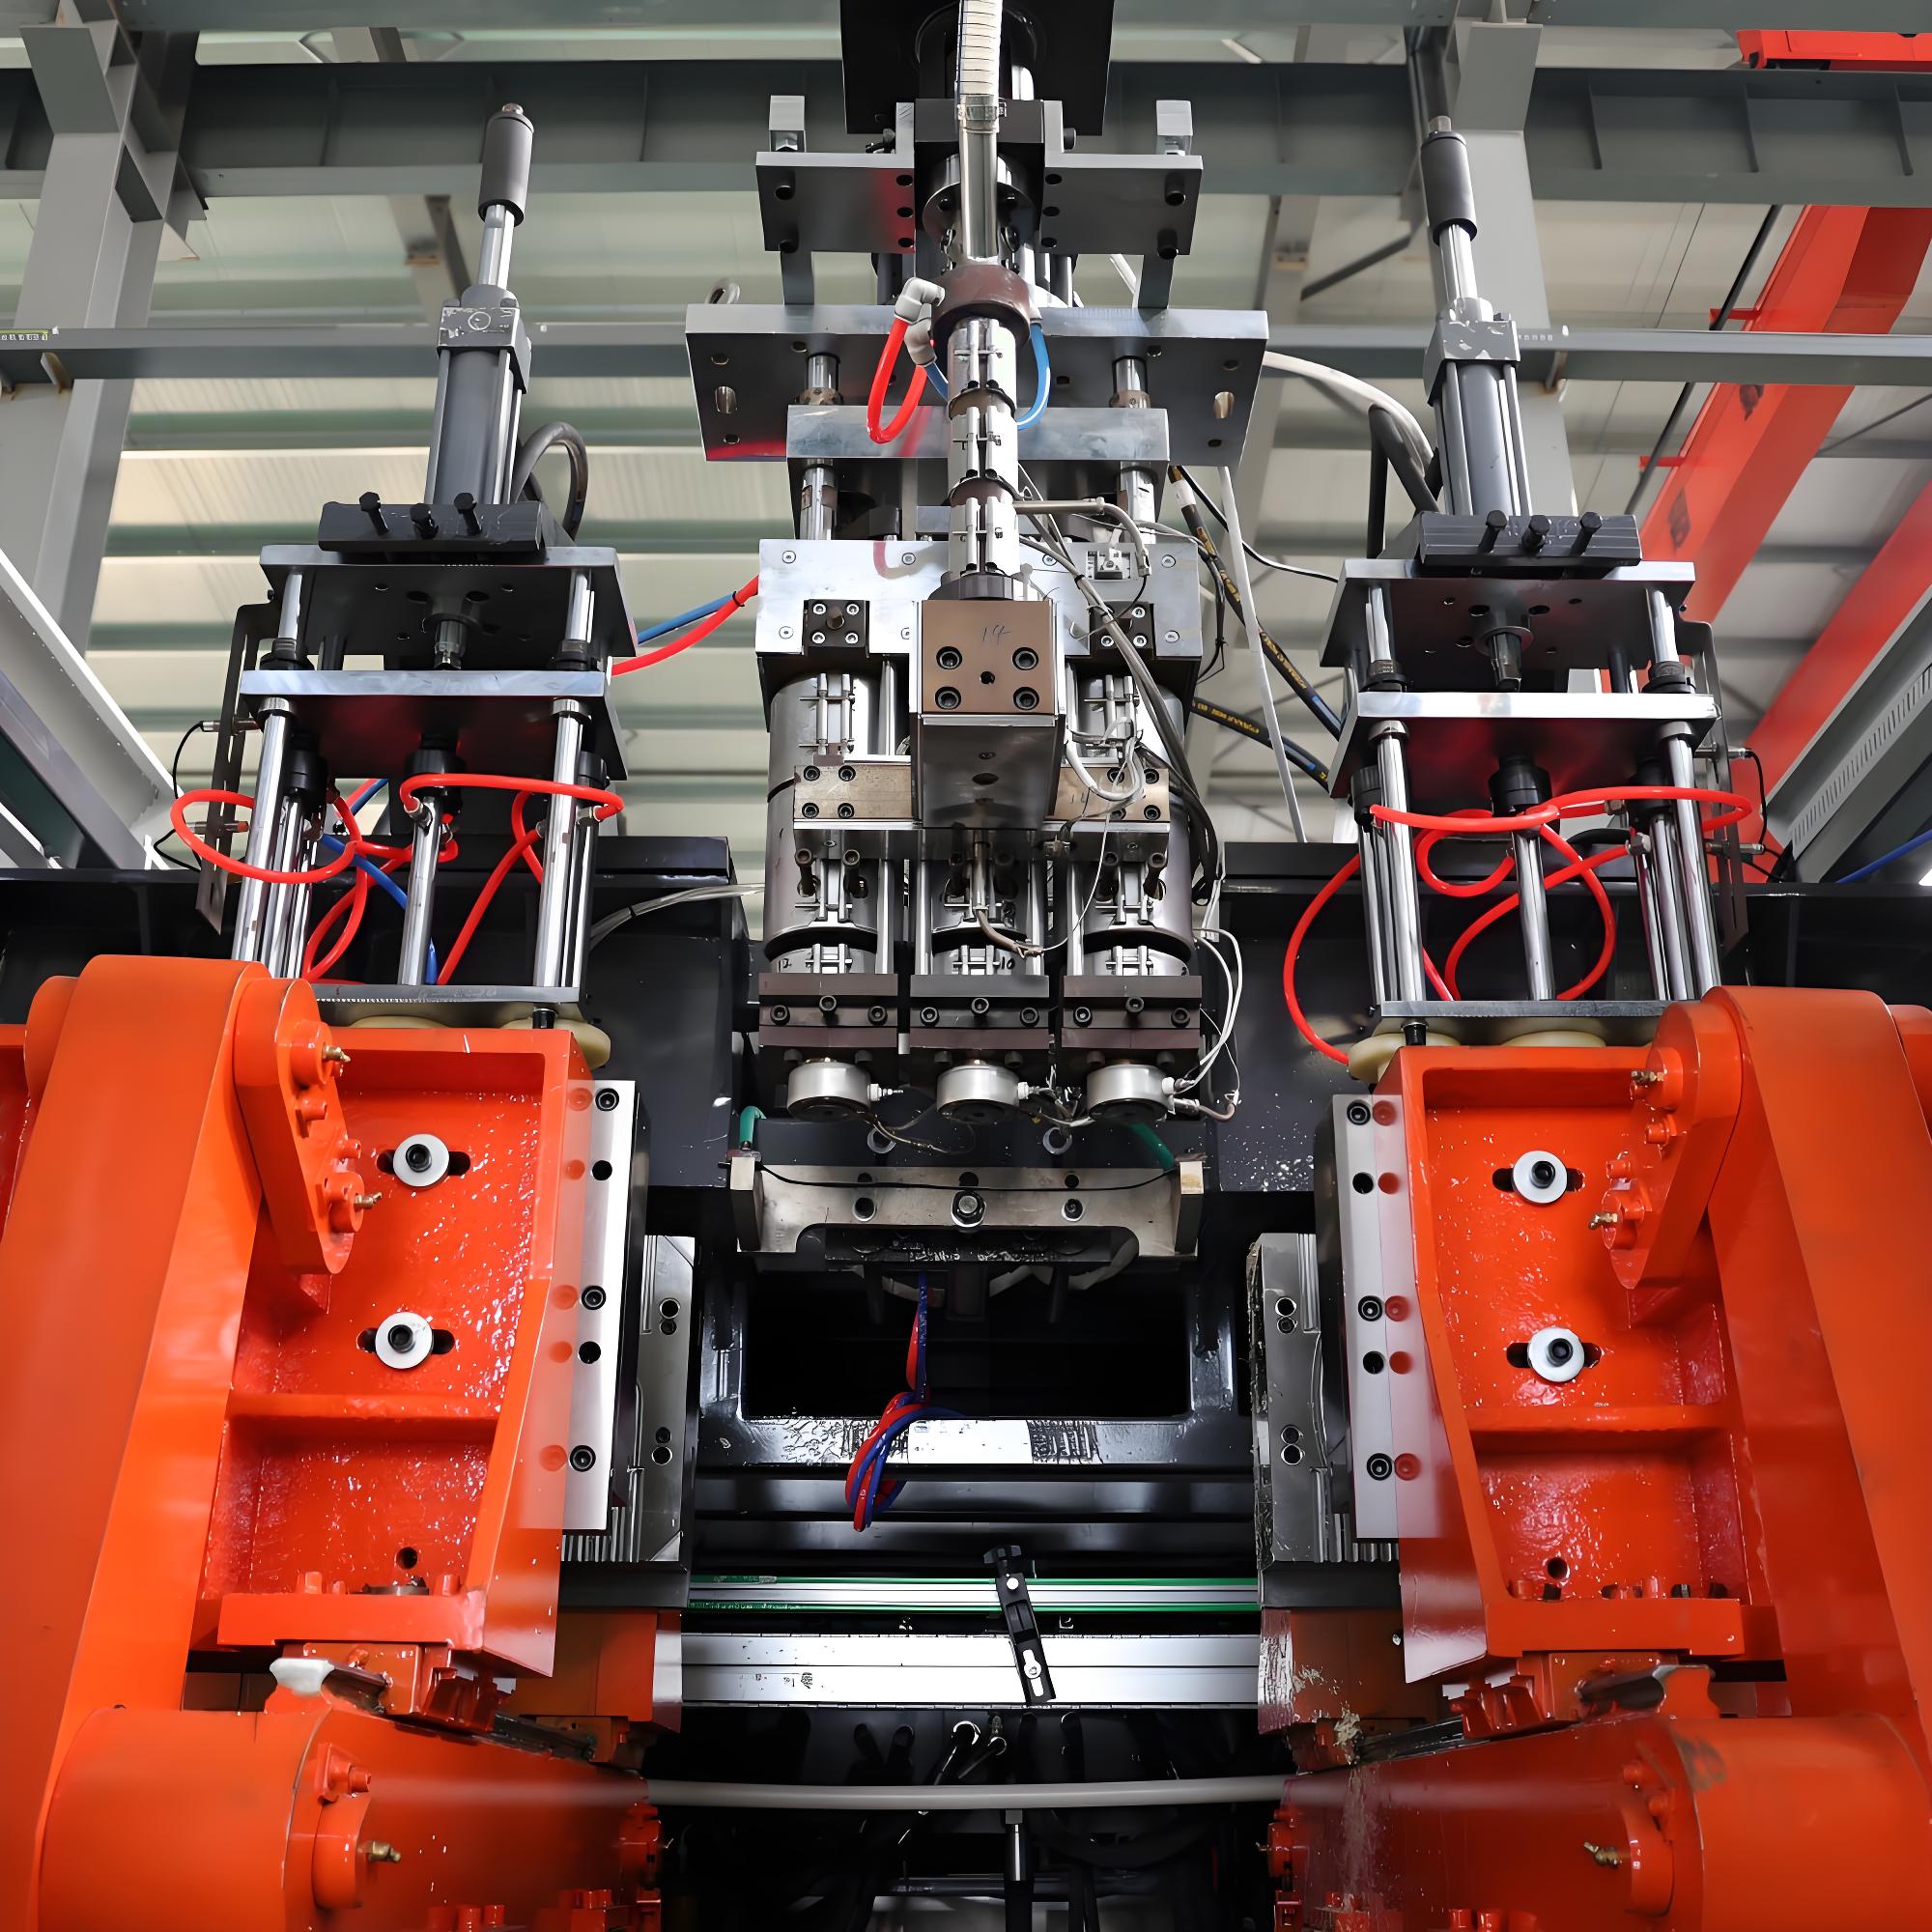
Il motore economico e di qualità dei prodotti medici modellati a fusione è la programmazione del parison. Un controller varia lo spazio del modulo e il spessore del parison lungo tutta la sua lunghezza in modo da condurlo dove si concentrano le stress, come nei gourni e ai piedini, mentre si intibia sulle pareti cilindriche per risparmiare resina. Senza una programmazione accurata, una bottiglia sarebbe espansa ovunque per evitare punti di taglio, sprecando la polimerizzazione su ogni unità. Con esso, si ottiene lo stesso rendimento di mappatura, crollo e perdite a un peso minore, e gli risparmi si moltiplicano su centinaia di milioni di unità mediche all’anno. La gestione delle ricette mantiene il profilo del parison per ogni dimensione del contenitore, consentendo cambi rapidi e ripetibili di famiglia di prodotti senza la re-ingegnerizzazione degli utensili. Per i contenitori medici in cui l’uniformità della parete regola sia la sicurezza del paziente sia il costo, la precisione della programmazione è la capacità più importante che una linea di produzione medica può investire.
Sterilità, pulizia e controllo delle particelle
I prodotti medici modellati a fusione sono definiti meno per la forma che per la pulizia. In base al prodotto, il requisito va da una pulizia visibile a sterilità, e ciascun livello cambia l’ambiente di produzione. Le stanze con ambiente controllato limitano le particelle aereali e il conto di micro-organismi. La gestione del molle e l’aria sono progettate per evitare la produzione di polveri, e l’aria compressa per la fusione è filtrata e spesso secca per prevenire la contaminazione da umidità e olio. Il personale abbigliato, le docce per estrazione e l’aria in un’aria proteggono la superficie del prodotto. Perché una singola particella o colonia di microbi in una linea IV può causare una grave infezione, i produttori documentano il monitoraggio dell’ambiente, validano i procedimenti di pulizia e li controllano periodicamente. Per i fornitori, la certificazione della pulizia è una requisito di accesso al mercato regolamentato, e è la ragione per la quale il modellaggio a fusione medica comporta maggiori spese ambientali rispetto all’imballaggio generico.
Sigillatura, chiusure e integrazione del sistema
Un contenitore medico è raramente una semplice scatola; diventa un sistema tramite chiusure, orifizi e integrazione. I gourni modellati accettano copertine a tappo, sigilli anti-tamperamento e porte sterili. Le porte a spade e gli ingressi di iniezione consentono ai clinici di connettere le linee IV senza rompere la sterilità. I cappucci a tazza e i sigilli da rasparare proteggono i contenuti fino all’uso. Poiché queste caratteristiche concentrano lo stress e costituiscono l’interfaccia tra il prodotto e il paziente, devono essere posizionate in regioni più sottili della parete e finissate con cura per evitare vie di sfuggimento e bordi affilati. Progettare il contenitore e la sua chiusura come un sistema progettato a livello di design, invece che procedere a montaggio nelle fasi successive, è ciò che distingue un prodotto medico affidabile da uno pericoloso, e è un criterio chiave al momento della qualificazione di una linea di produzione per la produzione di farmaci.
Biocompatibilità e compatibilità chimica
I contenitori medici passano tutta la loro vita in contatto con farmaci, soluzioni saline, nutrienti o liquidi biologici, molti dei quali interagiscono con i plastici. I poliolefini resistono a un'ampia gamma di infusati, ma la compatibilità dipende dal grado, dal tempo di contatto, dalla temperatura e dalla formulazione specifica che viene somministrata, pertanto i produttori validano i materiali dei contenitori contro il farmaco o il fluido attuali. Per gli agenti più sensibili, le strati interni in barriera o di estrazione limitata e i polimeri speciali proteggono la stabilità del prodotto e la sicurezza del paziente. Le prove di compatibilità, le prove di estrazione e le anomalie e le leakage validano la specifica e i fornitori di buona reputazione pubblicano i farmaci nelle loro bottiglie. Farsi colpe di errore in questo punto è pericoloso: un contenitore che sfocia una sostanza o si ammorbidisce sotto un farmaco può danneggiare un paziente, questo è il motivo per cui la validazione della compatibilità è un passo non negoziabile nella produzione medica.
Produzione regionale e resilienza della catena di approvvigionamento
I prodotti medici modellati a fusione seguono la domanda e gli ecosistemi regolamentari del settore sanitario, e le vecchie emergenze di salute globale hanno riposizionato come sia organizzato il fornecimento. I principali conglomerati farmaceutici e dispositivi in Asia, Europa e Nord America ospitano la maggiore parte della capacità qualificata, ma il valore strategico della produzione regionale e della resilienza del sistema di approvvigionamento è ora più chiaro. Il residuo di resina viene acquistato in tutto il mondo, i produttori tengono sotto controllo i prezzi degli ingredienti e la logistica, ma il contenitore sterile finito è ingombrante e sensibile al tempo, preferendo una produzione locale o a poca distanza da terra per gli elementi essenziali. Le macchine, i consumabili delle stanze pulite e l’offerta certificata di resina sono più concentrate, con poche decine di fornitori globali di bombole mediche e polimeri a basso sfruttamento. Per i sistemi sanitari, un fornitore regionale e qualificato di contenitori medici aumenta la resilienza e riduce i costi di trasporto e il periodo di elaborazione, mentre per i compratori di apparecchiature il mercato globale delle macchine offre un'ampia gamma di capacità e prezzo. La politica commerciale e i dazi possono riposizionare l'approvvigionamento, ma la logica di produrre plastiche mediche indispensabili vicino al paziente rimane dominante.
Strutture normative e di qualità
I prodotti medici formati tramite stampaggio a caduta termica sono regolati da strutture regolamentari rigorose che variano a seconda della regione, ma convergono sul sicurezza del paziente. Le Buone Pratiche di Produzione regolano le strutture, la documentazione e la tracciabilità. Standard di biocompatibilità, come ISO 10993, e test farmaceutici, come la USP Classe VI, valutano la sicurezza dei materiali per il contatto con il corpo. Autorità come la FDA degli Stati Uniti, l'EMA europea e i loro equivalenti esaminano le presentazioni e controllano i siti. Per i prodotti sterili, è necessaria la validazione della sterilizzazione e del trattamento assetto. Poiché un singolo design può essere venduto in diverse regioni, i fornitori leader certificano la più rigorosa normale applicabile e mantengono la documentazione richiesto dagli auditori. Per i produttori, la normativa è un'opportunità di accesso al mercato, e questo è anche il motivo per cui il stampaggio a caduta termica medica comporta un onere di conformità maggiore rispetto ai contenitori industriali generali, ma anche per cui si tratta di un business di alto valore che è razziabile.
Controllo della qualità e test
I prodotti medici stampati a caduta termica esporrebbero facilmente la variazione del processo perché un guasto comporterebbe rischi di infezione, perdita o dosaggio. La cartografia dello spessore delle pareti verifica che nessuna sezione scenda sotto le specifiche, in particolare vicino al collo e alla base. I test di vedute e pressione controllano la schiuma e le giunture sotto carico per confermare che non perderà fluidi in una linea IV. I controlli visivi e l'inspezione automatizzata con visione individuano la luce, i suggerimenti ridotti e i difetti superficiali che potrebbero contenere contaminanti. Per i prodotti sterili, i test microbiologici e delle particelle confermano il livello di pulizia. La riposta corretta ad ogni difetto consiste nel trattarlo come dato del processo, rintracciarlo a un parametro controllabile, come il programma di apertura della matrice, la temperatura di fusione o il momento di spinta, e correggere la causa radice anziché riparare parti individuali, che nasconde solo un problema sistemico che si ripeterà nella prossima serie di milioni.
Difici e soluzione dei problemi
Diversi difetti si riproducono nei programmi medici, e ciascuno indica una causa controllabile. Le pareti sottili alla base o al collo indicano una programmazione di parison scorretta e il rischio di rottura sotto pressione. La debolezza della linea di saldatura o la chiusura prematura, dove le fronti di fusione si incontrano, segna temperature inesauribili o pressione di spinta bassa e è pericolosa su un contenitore di fluido. La luce o le linee di separazione nette riflettono attrezzi usurati o problemi di appoggio e possono compromettere le giunzioni o ferire i manutentori. Le macchie di immersione o i suggerimenti brevi rivelano problemi di materiale o di temperatura. Le bolle, gli ingranaggi o la contaminazione indicano problemi di resina o ambientali in un processo dipendente dalla pulizia. La risposta disciplinata consiste nel stabilizzare il programma di parison, nella verifica della temperatura di fusione e della pressione di spinta e nell'ispezione degli attrezzi su un calendario, poiché un articolo medico che fallisce sul campo può offrire un danno diretto al paziente anziché solo perdere acqua.
Dispositivi da un solo uso e rifiuti
I dispositivi medici da un solo uso hanno trasformato il controllo delle infezioni eliminando il riutilizzo e la contaminazione crociata, e il stampaggio a caduta termica è centrale in molti di essi. Porte-filo, camere nebulizzatrici, bottiglie di lavaggio e casse dei dispositivi sono prodotti come articoli puliti, sigillati, monouso che i clinici aprono e discaricano. La pandemia ha rafforzato il valore strategico dell'offerta monouso, ma anche intensificato il controllo dei rifiuti di plastica medica. I produttori leader rispondono con progetti di riciclo, scelte di materiale unico e programmi di restituzione o di riutilizzo dell'energia dove la normativa lo permette. Per un prodotto spesso criticato durante il dibattito sulle plastiche, dimostrare che un dispositivo medico è necessario, efficiente, responsabile e riciclato con successo costituisce una storia potente, e premia i produttori che controllano la purezza e la contaminazione dei materiali con precisione anziché perseguire il materassame più economico.
Automatizzazione e Industry
0
Le linee mediche sono altamente automatiche perché i costi, la costanza e la tracciabilità del lavoro sono importanti sotto regolamentazione. L'istallazione robotica muove le scariche fragili e pulite senza toccarle o marcitarle. L'estrazione automatica dei flash, la finitura del collo, i test di veduta e la tracciabilità del lotto assicurano una flussi in gran parte senza intervento manuale. La gestione delle ricette, le diagnosi remote e la registrazione dei dati supportano la tracciabilità del batch che i regolatori ed i clienti farmaceutici richiedono. Siti avanzati inseriscono i dati del ciclo e della qualità nei sistemi produttivi e applicano la manutenzione predittiva per evitare la fermata del processo, che potrebbe interrompere l'offerta di un prodotto medico essenziale. Perché una linea medica fermata può bloccare la rifornitura di un ospedale, il livello digitale non è opzionale; è una requisito contrattuale, e i clienti di materiale dovrebbero selezionare macchine con interfacce di dati aperte piuttosto che controlli isolati.
Scegliere la macchina giusta per un programma medico
Sicurezza e requisiti funzionali
La sicurezza del prodotto medico è progettata e non ispezionata. Il design strutturale mantiene tracciamento della spessa del pannello e geometria entro i limiti che sopravvivono alla riempimento, al trasporto e alla manutenzione clinica. I contenitori per fluidi devono resistere agli infusati specifici e rimanere completamente scorrevoli sotto pressione. I prodotti sterilizzati devono proteggere il contenuto fino al momento dell’uso e resistere alla contaminazione durante l’apertura. Le carrozze delle apparecchiature devono contenere gli strumenti senza angoli affilati o particelle. La ventilazione, la retentione dei tappi e la integrità dei porti impediscono le incontinenze e le perdite. In quanto un guasto di una parte medica può causare danni diretti al paziente, i produttori documentano i limiti del design e le indicazioni operative, e i fornitori leader offrono supporto per la specifica e la validazione piuttosto che semplicemente vendere un contenitore.
Confronto dei componenti estrudibili medici con le alternative
Comprendere il componente medico estrudibile richiede di confrontarlo con le alternative. I contenitori fatti di vetro sono inerti ma fragili, pesanti e pericolosi quando si rompiono vicino ai pazienti. I contenitori monodossi prodotti tramite stampaggio a iniezione richiedono la saldatura e contengono una piega che viene penalizzata dalle specifiche mediche. Il punto ideale degli item di poliolefine estrudibili è un elemento buco senza pieghe, leggero, non facilmente estraibile, completamente scorrevole con controllo programmabile della spessa del pannello e compatibile con le ambienti di purazza sterile, prodotti in quantità mediche. La scelta del metodo corretto è una funzione della sterilità, del volume e del costo totale e non si può chiamare una sola tecnologia migliore, ma per i prodotti IV, irrigazione e respiratoria la fusione a calore estrusione è la scelta definitiva che bilancia sicurezza e economicità.
Applicazioni in diversi ambienti di assistenza
Il componente medico estrudibile serve a un insieme di ambienti di assistenza sorprendentemente ampio, e questo è il motivo per cui la domanda globale è profonda e ancora in movimento. Le spaziali e i centri chirurgici usano contenitori IV, di irrigazione e enterale in milioni di unità. L’assistenza cronica e a domicilio si basano su prodotti per infusioni e alimentazione per i pazienti a lungo termine. L’assistenza respiratoria utilizza nebulizzatori e inservienti per l’umidificazione per l’asma, la COPD e la riabilitazione post-operatoria. I laboratori e le diagnostiche usano fiale di reattivo e lavaggio per test. I programmi di vaccinazione e di emergenza usano contenitori a massa durante le epidemie. Ogni ambiente impone le proprie norme di sterilità, biocompatibilità o farmaceutica su quello comune, ma tutti si basano sullo stesso DNA della produzione: carapaci di poliolefine senza pieghe, fusione a calore estrusione precisa e controllo rigoroso della qualità. Questa ampiezza significa che una singola piattaforma di fusione a calore estrusione può servire a diversi programmi di assistenza sanitaria, stabilizzando l’utilizzo della capacità per i produttori attraverso i mutamenti di domanda.
Errori comuni nella produzione medica
Diversi errori si riproducono in ogni programma medico. Investire in modo insufficiente nella gestione delle prese ci rende possibile risparmiare peso e costo su un componente di alto volume. Ignorare la pulizia e il monitoraggio ambientale introduce rischi di particolo o di microbi che superano l’esame solo finché un paziente non viene danneggiato. Trattare i molde come componenti conduce a spalmatura e pieghe deboli che compromettono le chiusure. Escludere o sottosampleare l’esame delle perdite e della visibilità spedisce un prodotto cruciale in sicurezza. Ignorare la certificazione e la tracciabilità della resina destabilizza la conformità alla biocompatibilità. Ignorare la documentazione delle ricette e dell’elenco delle serie rende le audite e i ricambi più difficili. Sbrigarsene a specificare l’automatizzazione porta con sé i problemi della forza lavoro e della coerenza nei volumi medici. Ogni uno di questi è evitabile con un’ingeniería disciplinata, e evitarli è spesso la differenza tra un fornitore medico conforme e affidabile e una fonte cronica di deviazioni e allarme dai clienti.
Una storia di caso per la conformità e i costi
Per illustrare l’economia, consideriamo un produttore di bottiglie per infusione che utilizza una programmazione precisa delle prese per spostare la spessa del pannello da una sezione pesante uniforme a un profilo programmabile che si spessa solo alla gola e al fondo. A una scala di centinaia di milioni di unità all’anno, anche una piccola riduzione per bottiglia toglie un grande peso di resina dalla catena di fornitura e abbassa il costo del materiale, in quanto i test di perdite e caduta passano ancora con margine. In combinazione con un aggiornamento della stanza per la purazza, un’estrazione automatica e un pacchetto valido per l’estrazione documentato, il produttore trasforma un contenitore di nicchia in un prodotto dimostrabilmente sicuro e conforme. L’investimento si concentra principalmente sulla capacità di controllo delle prese, sulla disciplina della stanza per la purazza e sui sistemi di dati sulla qualità che restituiscono l’investimento attraverso risparmi sul materiale, l’approvazione normativa e la preferenza dell’etichetta. Se moltipliciamo questa logica in un’Italia di fornitura sanitaria, il controllo della spessa e della pulizia diventano due delle azioni di ritorno più alti disponibile, che spiega perché i migliori molatori medici per fusione a calore investono in loro.
Domande frequenti
Perché molti componenti medici sono estrudibili? Perché il processo produce item buche di poliolefine senza pieghe, letali, alla spessa controllata e alla extrazione minima, ideali per i prodotti IV, irrigazione e respiratoria. I componenti medici estrudibili sono sicuri per il corpo? Sono sicuri quando sono realizzati in resine biocompatibili certificate e conformi con standard come ISO 10993 e USP Class VI e validati per il contatto specifico. Possono contenere tutti i farmaci? Le poliolefine resistono a molti infusati ma la compatibilità deve essere validata contro il farmaco specifico, la concentrazione e il tempo di contatto. Come si mantengono sterili o puliti? Grazie a una produzione in condizioni controllate, aria filtrata, abbigliamento, pulizia validata e chiusure sigillate fino al momento dell’uso. Perché la fusione a calore medica è normata? Perché i prodotti sono in contatto con il corpo umano, le buone prassi di produzione, la biocompatibilità e le autorità farmaceutiche regolano la produzione.
Conclusione 2 Le produzioni medicali e farmaceutiche ottenute tramite il processo di riscaldamento e flangiatura (extrusion blow molding) sono tra i prodotti più vitali della macchina e sostengono in modo silenzioso la terapia tramite infusione, la chirurgia, i servizi respiratori, il diagnostico ed il riscontro alle pandemie per miliardi di persone. Dalla integrazione sia nella produzione di materiali sia nella programmazione del parison, alla disciplina per le sale pulite, all'ulteriore validazione della biocompatibilità, ai coperchi sterilizzati, alla sicurezza dei dispositivi di un solo uso e alla recupero responsabile dei materiali plastici medici, il sistema di produzione è maturo ma in continua evoluzione. Per fornitori e acquirenti, il successo dipende dal fatto di abbinare le macchine e gli utensili ai prodotti disponibili e alle quantità regolate, progettando per la sterilità e la biocompatibilità, controllando la distribuzione e la pulizia delle pareti per risparmiare peso e minimizzare i rischi e scegliendo partner che supportano la linea mediante approfondimenti e picchi di domanda. All'aumentare dell'attenzione internazionale sulla formazione alla salute, all'invecchiamento delle popolazione e alla preparazione contro le pandemie, la capacità dell'industria del riscaldamento e flangiatura medica di fornire prodotti conformi, sterilizzati e convenienti determinerà il suo prossimo decennio, e la macchina di riscaldamento e flangiatura rimarrà al centro di questa storia fondamentale.
Gli articoli 1 e 2 dei prodotti sanitari e farmaceutici a piegatura ad iniezione sono tra i risultati più vitali delle macchine a iniezione ad iniezione, sostenendo in modo silenzioso la terapia di infusione sicura, la chirurgia, i servizi respiratori, il diagnostico e la risposta alle pandemie per miliardi di persone. Dalla integrità senza punti di fusione delle poliolefinide e alla programmazione del parison fino alla disciplina delle sale pulite, alla validazione della biocompatibilità, alle chiusure sterili, alla sicurezza degli attrezzi monouso e alla raccolta responsabile dei plastici medici, il sistema di produzione è maturo ma in continua evoluzione. Per i fornitori e i clienti, il successo sta nel sintonizzare macchine e utensilature con la gamma di prodotti e il volume regolato, progettando per la sterilità e la biocompatibilità, controllando la distribuzione e la pulizia delle pareti per risparmiare peso e rischi, e scegliendo partner che sostengano la linea attraverso audit e richieste straordinarie. Senza tempo, l'attenzione globale sul accesso alle cure mediche, sulle popolazioni invecchiate e alla preparazione in caso di pandemie sta crescendo, e la capacità dell'industria della piegatura ad iniezione medica di fornire prodotti conformi, sterili e accessibili determinerà la sua prossima decade, e la macchina a iniezione ad iniezione rimarrà al centro della storia di tale importanza.