

เป็นผลิตภัณฑ์พลาสติกที่มีช่องว่างทั่วไป ตู้น้ำสามารถแบ่งออกเป็นตู้น้ำสำหรับบ้านเล็ก (หลายลิตร) และตู้น้ำอุตสาหกรรมและดูแลผู้คนขนาดใหญ่ (500 ลิตร- 5000 ลิตร) ตามความจุ ดังนั้น ควรต้องมีความสามารถในการป้องกันการรั่วไหล ความทนทานต่อแรงกระแทก ความแข็งแกร่งต่อการกัดกร่อน และความหนาเฉพาะของผนังเกือบทั้งหมดสำหรับการใช้งานแตกต่างกัน การผลิตต้องมีความต่อเนื่องในระดับความร้อนสูง เครื่องขึ้นรูปแบบอัดขึ้นต้องมีความสมดุลทางผลิตภัณฑ์ ความละเอียดของการขึ้นรูป และความสามารถในการปรับตัวของสถาปัตยกรรม
I. ระบบอัดเครื่องขึ้นรูป: ปกป้องคุณภาพแป้งและให้กำลังออกที่ต่อเนื่อง
ระบบฉีดอัดเป็นส่วนสำคัญของเครื่องฉีดขึ้นรูปแบบฉีดคว่ำ ซึ่งได้เป็นผลกระทบต่อคุณภาพการการสัมผัสของวัตถุละลายต่อวัตถุปกปิด การประกันคุณภาพของการสัมผัสสารละลายโดยตรงจะมีผลต่อประสิทธิภาพการปรับสภาพของวัตถุปริมาณต้นทุนราคา ผลิตภัณฑ์ก่อน ๆ โดยเหตุนี้จึงจำเป็นต้องเน้นให้ตอบสนองตามที่ตั้งใจไว้ดังต่อไปนี้
สภาพการตั้งค่าสกรูที่ปรับให้เข้ากับคุณสมบัติของวัตถุดิบเครื่องบดตู้น้ำ
วัตถุดิบหลักในการผลิตถังน้ำคือ HDPE (Polyethylene ความหนา) และ LLDPE, PVC เป็นต้น ซึ่งให้ความแข็งแรงในการละลายสูงและรับแรงหน่วงจากสภาพแวดล้อมได้ดี การออกแบบเครื่องกำเนิด:
- ข้อมูลเครื่องกำเนิด: ความยาวและเส้นผ่าศูนย์กลาง (L/D) ควรอยู่ระหว่าง 30:1 ถึง 32:1 ซึ่งไม่เพียงแต่จะสามารถช่วยให้วัตถุดิบได้รับการผสมน้ำมันอย่างเพียงพอ แต่ยังสามารถตัดการพลิกสภาพของละลายให้หายไปด้วย การกำจัดแรงดึงที่มากเกินไป เพื่อให้ได้ความคล่องตัวของละลายที่สม่ำเสมอ และสอดคล้องกับกรอบความลื่นของละลายในการผลิตถังน้ำ; เส้นผ่านศูนย์กลางของเครื่องกำเนิดควรปรับแต่งตามความจุของถังน้ำ มีการเลือกเครื่องกำเนิดประมาณ Φ80 มม. กับถังน้ำขนาดเล็ก และควรเลือกเครื่องกำเนิดขนาดΦ90 มม. หรือมากกว่าสำหรับถังน้ำขนาดใหญ่ 2000 ลิตร ซึ่งมีความสามารถในการผสมน้ำมันที่เพียงพอ (350-400 กก./ชั่วโมง) ให้สอดคล้องกับความต้องการของการรวมละลายของถังน้ำที่มีความจุแตกต่างกัน
- การออกแบบเครื่องกำเนิด: ใช้เครื่องกำเนิดความอัดลดลงวงจร โดยควบคุมอัตราความอัดระหว่าง
- 5 และ
5 เพื่อเพิ่มประสิทธิภาพการผสมน้ำมันและแข็งของวัตถุดิบ และป้องกันการเปลี่ยนแปลงความหนา ของถังน้ำที่เกิดจากการผสมน้ำมันที่ไม่ทั่วถึง; ในการผลิตถังน้ำหลายชั้น ควรจะรวมเครื่องกำเนิดหลายชุด (ควรจะมี 3-6 ชุดควบคู่กับแบบที่มีชั้น 3-6) ซึ่งสามารถให้ความสม่ำเสมอในเครื่องกำเนิดของชั้นต่างๆ (เช่น ชั้นป้องกันแสงอัลตราเวลทและชั้นป้องกันการรั่ว) และเพิ่มอายุการใช้งานของถังน้ำ
- การควบคุมอุณหภูมิกล่อง: ใช้การอำนวยความสะดวกเมื่อทำงาน (ส่วนส่ง), การอัดแทรก (ส่วนการบีบอัด), การผสมควบแน่น (ส่วนการผสม) ระบบการรักษาอุณหภูมิมีความแม่นยำถึง +/-1°C อุณหภูมิของแต่ละส่วนสามารถปรับแต่งได้อย่างแม่นยำตามภาวะละลายของวัตถุปกปิด (เมื่อผลิต HDPE อุณหภูมิของกล่องเซรามิกจะควบคุมอยู่ที่ 160-200°C) เพื่อป้องกันการชำรุดของสารละลายจากอุณหภูมิที่สูงเกินไปและปัญหาการไม่ได้คุณภาพจากอุณหภูมิที่ต่ำเกินไป ทำให้สารละลายได้ฉีดออกอย่างสม่ำเสมอ และลดผลกระทบจากการหงายของรูปยึดเป็นการกำหนดความบางของปกปิดภาชนะ
- เส้นทางโครงหัว: ทำจากหัวแอคคุมมนุษย์สัมพัทธ์ และความจุของแอคคังจะปรับได้ตามความจุของกล่องดักน้ำ (เช่น ความจุของแบบ 2000 ลิตร จะต้องมีความจุ 80 ลิตร) ซึ่งจะสามารถผลิตคุณภาพปาร์ิเซลได้อย่างนุ่มนวลและลดการแตกหักของปาร์ิเซลได้; เส้นทางไหลของหัวต้องถูกออกแบบอย่างเหมาะสม พร้อมผิวด้านในที่เรียบร้อยและไม่มีจุดตาย เพื่อลดการเก็บน้ำหนักของสารละลายและการสูญเสียความดัน และควบคุมความหนาของปาร์ิเซลให้ตรงตามปริมาตร; ความกว้างของช่องยึดสามารถปรับได้อย่างแม่นยำ ช่วยลดอาการสะดุดและควบคุมความหนาเรียบของผนัง ในกรณีที่มีการสัมผัสกันของผนังหนาและผนังบาง ความกว้างในช่องยึดของพารีมอนจะต้องปรับให้ตรงกับข้อกำหนดของผนังของลูกกลอนและคุณลักษณะของลูกกลอนทั้งหมด
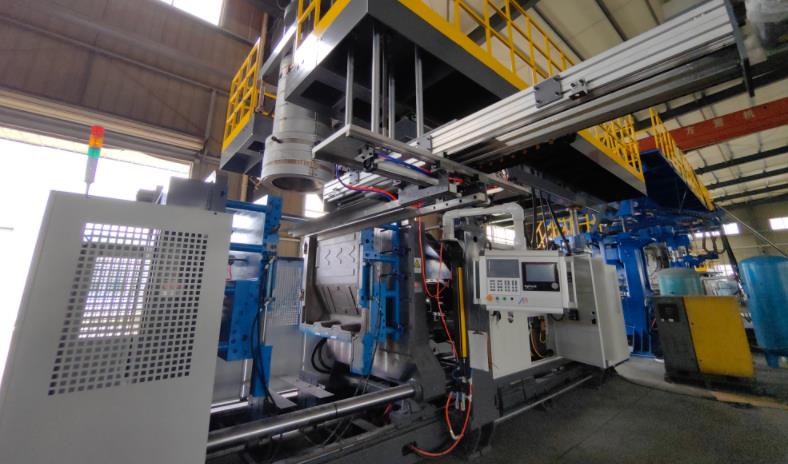
II. ระบบการฉีดขึ้นรูป: การประกันคุณภาพการฉีดขึ้นรูปและประสิทธิภาพของภาชนะปกปิด
ระบบการเขย่ารถยึดส่วนส่งใช้เข้าสู่การก่อตัวภาชนะปกปิด เป้าหมายของการทำงานโดยตรงคือการก่อตัวภาชนะปกปิดไปเป็นรูปที่ต้องการ ประสิทธิภาพของมันได้มีผลต่อความถูกต้องจากการวัดขนาด, ความหนาเชิงเส้นตกแตก, ความสามารถในการป้องกันการรั่วซึมของภาชนะปกปิด ดังนั้นจึงต้องตอบสนองตามที่ตั้งใจไว้ดังต่อไปนี้
1. ควบคุมการประมวลผล Accuracy Meets Standards
ใช้รูปแบบนี้อย่างตรงไปตรงมา: "1. " ต่อแถว, ไม่มีอะไรอื่น ๆ
- ติดตั้งระบบควบคุมความหนาด้านลึกของรูปยึดที่มีความแม่นยำสูง สามารถให้ความหมายมากกว่า 100 จุดควบคุม สามารถทำการปรับแต่งความหนาด้านในและความหนานอกของรูปยึดได้อย่างรัดกุม สำหรับปัญหารูปยึดที่มักจะเกิดขึ้นกับตู้ปกปิดขนาดใหญ่ ให้ทำการควบคุมโดยการปรับปรุงอัตราการบีบอัดและเพิ่มความหนาด้านบนของรูปยึดเพื่อป้องกันความกว้างความหนาแตกต่างไปมากมายระหว่างส่วนบนและส่วนล่างของภาชนะปกปิด
- น้ำหนักการผลิตถูกควบคุมอย่างแม่นยำ และน้ำหนักการผลิตสูงสุดควรตรงกับน้ำหนักถังน้ำ (เช่น น้ำหนักการผลิตของถังน้ำขนาด 2000 ลิตรสามารถอยู่ที่ 60 กิโลกรัม) เพื่อป้องกันไม่ให้น้ำหนักการผลิตไม่เพียงพอ ทำให้มียอดฮีบังคงหนาเกินไปและไม่มีความแข็งแรงเพียงพอ หรือน้ำหนักที่สูงเกินไปทำให้เกิดการสูญเสียวัสดุ
การบีบอัดที่ต่อเนื่องและเชื่อถือได้
- ระดับความดันและความเร็วการระบาย: ควรปรับตามความจุถังน้ำและความหนาของผนัง ตัวชี้วัด ความดันการระบายของถังน้ำขนาดเล็กควรอยู่ที่
- 3-0.5MPa สำหรับถังน้ำขนาดใหญ่ ควรเพิ่มเป็น
ความสามารถปรับส่วนผสมของตัวขึ้นรูปและความล้ำของการปลอดความร้อน IV. ระบบควบคุม: ให้การควบคุมอย่างละเอียดและความต่อเนื่องในจำนวน
- 5-0.8MPa โดยใช้เทคโนโลยีควบคุมความดันระดับหลายชั้นในขั้นแรก เพื่อป้องกันการทนผิดปกติ ผิดแผนขึ้นที่หน้าถัง โดยความดันจะเพิ่มขึ้นหลังจากวัสดุเข้าติดกับรูปแบบซึ่งจำเป็นในการผลิตให้มีลักษณะเชิงลึก; ความเร็วการระบายควรจะคงตัวเพื่อดูแลป้องกันปัญหาหลุมและพุ่งขึ้นบนผนังถังน้ำจากความผันผวนของความดัน ค่าฟองอัพควรอยู่ระหว่าง 2:1 ถึง 4:1 ค่าฟองอัพที่สูงเกินไปจะทำให้ผนังถังน้ำบางเกินไป และค่าฟองอัพที่ต่ำเกินไปจะอาจทำให้วัสดุไม่ระบายตัวได้ในปริมาณเต็ม จึงส่งผลต่อคุณภาพรูปแบบของถังน้ำ
- ระบบระบายความร้อน: ใช้ระบบระบายความร้อนหลายวง โดยสามารถควบคุมอุณหภูมิแต่ละพื้นที่ของชิ้นงานได้อย่างอิสระ ระบบจะควบคุมความต่างของอุณหภูมิบนผิวชิ้นงานในช่วง ±5 องศาเซลเซียส เพื่อหลีกเลี่ยงการผุกร่อนและการหดตัวของถังน้ำที่เกิดจากการระบายความร้อนที่ไม่สม่ำเสมอ ระบบลำดับการระบายความร้อนถังน้ำถูกออกแบบให้เป็นไปตามความเหมาะสม และความสามารถในการระบายความร้อนควรได้ตามความต้องการของช่วงการผลิต จะควบควรระยะเวลาการระบายความร้อนของถังน้ำขนาดเล็กอยู่ระหว่าง 30 ถึง 60 วินาที ส่วนถังน้ำขนาดใหญ่ควรอาจทำการระบายความร้อนได้ในช่วง 120 ถึง 240 วินาที เพื่อให้ถังน้ำสามารถประสานตัวได้อย่างรวดเร็วหลังจากการผลิต วิธีนี้จะช่วยเพิ่มความเร็วในการผลิต และป้องกันความไม่เสถียรของขนาดชิ้นงาน
III. ระบบกาว: ป้องกันความเสถียรของการชุบหม้อและความสะดวกในการใช้งาน
ระบบติดตั้งรับภาระเป็นผู้รับผิดชอบในการเปิด, ปิด, และยึดสายพ่นซิลิโคน ระบบนี้มีผลต่อแรงติดตั้ง, การเคลื่อนตัว, และความแม่นยำ ซึ่งมีผลต่อคุณภาพการผลิตและความปลอดภัยในการผลิตสายพ่นซิลิโคนสำหรับแท้งเก็บน้ำขนาดใหญ่ ในการผลิตขนาดใหญ่เช่นนี้ อุปสรรคต่อระบบติดตั้งรับภาระจะเยอะขึ้น
- ความแข็งแรงในการดัน: ระบุตามปริมาณถังน้ำและขนาดของตัวพิมพ์ พื้นที่จำเป็นครั้งละ 500-800 กิโลนิวตัน สำหรับถังน้ำขนาดเล็ก ความแข็งแรงในการดันไม่ต่ำกว่า 1800 กิโลนิวตัน สำหรับถังน้ำขนาดใหญ่ 2000 ลิตร เพื่อป้องกันตัวพิมพ์ไม่หลุดหรือไม่เหลืออ่างน้ำในขั้นตอนการบลาว์โมลด์ และป้องกันปัญหาของถังน้ำเช่นรอยทิ้งและความแตกต่างของขนาด ตัวอย่างเช่น หน่วยเก็บข้อมูลขนาด 1700x1800 มม. เหมาะสำหรับตัวพิมพ์ถังน้ำขนาดใหญ่
- ความยืดหยุ่นของการดันและข้อมูลแบบจำเพาะพื้นฐาน ความสูงของการดันควรเกี่ยวข้องกับเคลื่อนไหวการเปิด-ปิดตัวพิมพ์และการถอดถังน้ำ ข้อมูลแบบจำเพาะขนาดควรตรงกับตัวพิมพ์ (เช่น ข้อมูลแบบจำเพาะขนาด 1700x1800 มม. เหมาะสำหรับตัวพิมพ์ถังน้ำขนาดใหญ่) ความสูงหักของข้อมูลแบบจำเพาะควรอยู่ในระดับ
- 1 มม. เพื่อป้องกันความแตกต่างของความหนาของถังน้ำหรือความเสียหายของตัวพิมพ์จากแรงกระแทกที่ไม่สมดุลบนตัวพิมพ์ในขั้นตอนการดัน; ความยืดหยุ่นของการปรับความหนาของตัวพิมพ์ควรเป็นไปตามความเหมาะสม (เช่น 1010-1600 มม.) เพื่อปรับสภาพตัวพิมพ์ถังน้ำที่มีความหนาต่างกัน
ระบบป้องกันความปลอดภัย: ติดตั้งอุปกรณ์ป้องกันความปลอดภัยอย่างครบถ้วน สำหรับเครื่องบดขึ้นรูปขนาดใหญ่ การติดตั้งราวป้องกันในพื้นที่ตีอัดและบริเวณหัวจะช่วยป้องกันคนทำงานจากการโดนมลผลึกที่มีอุณหภูมิสูงและชิ้นส่วนที่เคลื่อนไหว การป้องกันอุบัติเหตุ และความปลอดภัยในการผลิต
การปรับอุณหภูมิของตัวพิมพ์: ระบบปรับอุณหภูมิแบบอัตโนมัติของตัวพิมพ์ควรมีอุณหภูมิต่ำกว่า 80 °C เพื่อป้องกันการเร่งความร้อนของส่วนผสมสังเคราะห์ และปรับอุณหภูมิที่เหมาะสมตามขนาดของถังน้ำ เพื่อป้องกันความเสียหายจากการสะสมของไฟฟ้าในตัวพิมพ์ หากมีปัญหาแล้วไม่อยู่ในระดับที่ต้องการ
- ความแม่นยำในการควบคุม: ใช้ระบบควบคุมด้วยคอมพิวเตอร์ความถูกต้องสูง (เช่น PLC ของ Siemens) ซึ่งสามารถควบคุมค่ากลางๆ ต่อเนื่องอย่างละเอียดสัดส่วนของรอบ ๆ อัตโนมัติ, กำลังการบีบอัด, อุณหภูมิปกปิด, อุณหภูมิของหัว, ความดันการยิง, และความเร็วปูดรั้ง การคงที่ความคงเหตุมาตรฐานสูง สามารถปรับแต่งค่าที่เป็นไปได้อย่างเดียว และความเร็ววินิจฉัยรวดเร็ว ทำให้การตอบสนองของทุกกระบวนการจัดระเบียบอย่างรัดกุมและให้ความสมบูรณ์ในการผลิตจำนวนมาก
- ฟังก์ชันอัตโนมัติ: มีฟังก์ชันอัตโนมัติที่ชาญฉลาด เช่น การควบคุมการใส่อุตสาหกรรมอัตโนมัติ การดัดลมโมโลท์อัตโนมัติการเย็นตัวอัตโนมัติ การถอดตัวพิมพ์อัตโนมัติ การตัดรอยทิ้งอัตโนมัติลดการสนทนาโดยใช้เครื่องจักรลดค่าแรงงานและป้องกันความเสียหายผลิตภัณฑ์จากความผิดพลาดของการทำงานโดยใช้เครื่องจักร
- ระบบการควบคุม: ระบบการควบคุมแบบอัจฉริยะ (Siemens PLC) ควบคุมค่าเครื่องต้นแบบและถังน้ำได้อย่างแม่นยำ สมรรถนะควบคุมสูง และความเร็วในการตอบสนองดี ป้องกันความสมดุลของกระบวนการแต่ละขั้น และให้ผลลัพธ์ที่สมดุลตามการผลิตจำนวนมาก
การแจ้งเตือนและบันทึกข้อผิดพลาด: มีระบบแจ้งเตือนปัญหาสำหรับการตรวจจับความผิดพลาดที่เกี่ยวข้องกับการดัดอุตสาหกรรม เกิดจากความผิดพลาดของอุณหภูมิ ออกซิเจนและการเลื่อนหัก การดัน และส่งค่าด้วยระบบควบคุม ซึ่งสามารถส่งกลิ่นหอมประกอบผลผลิตส่วนดิบ ซึ่งส่งผลต่อประสิทธิภาพการป้องกันการรั่วซึมและคุณภาพของผลผลิต
ระบบสนับสนุน: ปรับให้เข้ากับความต้องการพิเศษในการผลิตถังน้ำ
- ตามไปด้วยระบบทางศูนย์กลาง ระบบประกอบอุปกรณ์ของเครื่องดัดกรองลมโมโลท์จำเป็นต้องถูกจัดทำให้สมดุลกับความเป็นการง่ายสำหรับการผลิตถังน้ำเพื่อรับประกันการครบถ้วนของการผลิตและคุณภาพของผลผลิต
- ระบบการประมวลผลวัตถุดิบ: ทั้งหมดของข้อมูลแยกและการวัดความชื้นของส่วนผสมสังเคราะห์ เพื่อลดความชื้นและสารตกค้าง (ความชื้นควรอยู่ในระดับต่ำกว่า
- ความสามารถปรับความจุ: อุปกรณ์ควรสามารถปรับค่าพารามิเตอร์ได้อย่างคล่องตัวตามความจุของตู้น้ำ ตรงกับการผลิตตู้น้ำความจุต่างๆ (300 ลิตร- 5000 ลิตร) โดยจำนวนผลิตภัณฑ์จะปรับเปลี่ยนไปตามความจุ (16–18 ชิ้น/ชม. สำหรับตู้น้ำความจุ 500 ลิตร, 8–9 ชิ้น/ชม. สำหรับตู้น้ำความจุ 2000 ลิตร) เพื่อการเพิ่มประสิทธิภาพการใช้งานอุปกรณ์
- การปกป้องสิ่งแวดล้อมและการประหยัดพลังงาน: อุปกรณ์ควรเป็นไปตามข้อกำหนดด้านการปกป้องสิ่งแวดล้อม ลดการปล่อยก๊าซเสียและเสียงรบกวน (ควบคุมเสียงให้ต่ำกว่า 85 เดซิเบล) ใช้ระบบทำความร้อน ระบบทำความเย็น และมอเตอร์แบบประหยัดพลังงานเพื่อลดการใช้พลังงาน ตัวอย่างเช่น รุ่นสำหรับถังเก็บน้ำขนาดใหญ่มีอัตราการใช้พลังงานเฉลี่ยอยู่ที่ 192-280 กิโลวัตต์ ช่วยเพิ่มความคุ้มค่าทางเศรษฐกิจในการผลิต
VI. Other ข้อกำหนดพิเศษ
- ความสามารถในการปฏิบัติตนที่เฉพาะเจาะจง: หากผลิตตู้น้ำที่มีประสิทธิภาพพิเศษเช่น การป้องกันแสงอัลตราไวโอเล็ต การป้องกันการกัดกร่อน และอย่างดีต่อสุขภาพวัตถุดิบ โครงการเครื่องบดขึ้นรูปควรมีความสามารถในการปรับตัวสอดคล้องกับการผลิต ตัวอย่างเช่น กระบวนการผลิตตู้น้ำคุณภาพอาหาร ค่าสำหรับส่วนที่สัมผัสกับวัตถุดิบของอุปกรณ์ (หลักเบ็ด, หลอดอัด, หัว) ควรเป็นวัสดุคุณภาพอาหารเพื่อป้องกันการรับประกายจากวัตถุดิบ การผลิตตู้น้ำป้องกันแสงอัลตราไวโอเล็ต ควรปรับเครื่องอัดเครื่องขึ้นรูปหลายชั้นเพื่อให้ได้ประสิทธิภาพการผลิตแบบที่สอดคล้องกันจากชั้นป้องกันแสงอัลตราไวโอเล็ตและชั้นฐาน
- ตามรูป
ข้อแนะนำสำหรับเครื่องฉีดขึ้นรูปแบบฉีดคว่ำในการผลิตภาชนะปกปิด




