

Come prodotto plastico leggero comune, le vasche d’acqua possono essere suddivise in piccole vasche domestiche (tante decine di litri) e grandi vasche industriali/civili (da 500L a 5000L) in base alla loro capacità. Deve soddisfare requisiti chiave di prestazioni come la prevenzione delle perdite, la resistenza agli urti, la resistenza alla corrosione e l’uniformità della spessore delle pareti per diverse applicazioni. Il processo di produzione esige requisiti chiari in termini di stabilità nell’esclusione, precisione del molo e adattabilità strutturale delle macchine di formaggio a iniezione sotto pressione. In particolare, può essere suddiviso nelle seguenti dimensioni fondamentali, tenendo conto sia delle prestazioni dell’equipaggiamento che delle esigenze specifiche della produzione di vasche d’acqua.
Assolutamente lente: Ensuring Melt Quality and Stable Output
Il sistema di esclusione è il cuore della macchina di formaggio a iniezione sotto pressione, che determina direttamente l’effetto di plastificazione delle materie prime utilizzate nelle vasche d’acqua. La qualità della plastificazione influisce direttamente su uniformità del spessore delle pareti, sulla resistenza strutturale e sul rendimento di prevenzione delle perdite delle vasche d’acqua, pertanto è necessario concentrarsi sulla soddisfazione delle seguenti esigenze.
1. Configurazione dei denti adattata alle caratteristiche delle materie prime per la produzione di vasche d’acqua.
La materia prima più comune per la produzione di vasche d’acqua è l’HDPE (polietilene ad alta densità), e l’LLDPE, il PVC, ecc. sono utilizzati in alcuni scenari. Le materie prime devono avere una buona resistenza alla fusione e una buona resistenza alle crepe di stress ambientale. Pertanto, il dente del dispositivo di esclusione deve essere progettato in modo adattivo:
- Parametri del dente: il rapporto lunghezza-diametro (L/D) deve essere controllato tra 30:1 e 32:1, che può non solo garantire una plastificazione sufficiente delle materie prime, ma anche impedire il degrado della fusione causato da una elevata esitazione, garantendo una viscosità uniforme della fusione e adattandosi alle esigenze di fluidità della fusione della produzione di vasche d’acqua; il diametro del dente deve essere regolato in base alla capacità della vasca d’acqua. Un dente di circa Φ80mm può essere selezionato per le vasche d’acqua domestiche di piccole dimensioni, e un dente di Φ90mm o più deve essere selezionato per le vasche d’acqua grandi di 2000L, con capacità di plastificazione corrispondente (350-400kg/h) per soddisfare le esigenze di alimentazione della fusione per vasche d’acqua di capacità diverse.
- Struttura del dente: viene adottato un dente a ragione di compressione progressiva, in cui il rapporto di compressione è controllato tra 3,5 e 4,5, per migliorare l’effetto di plastificazione e la resistenza alla fusione delle materie prime e evitare la fluttuazione dello spessore delle pareti della vasca d’acqua causata da una plastificazione non uniforme; per la produzione di vasche multi-strati, sono necessarie più configurazioni di denti (ad esempio, i modelli a 3-6 strati corrispondono a 3-6 set di denti), che possono realizzare l’esclusione sincrona di diversi strati funzionali (ad esempio, il strato anti-ultravioleto e il strato anti-perdite) e migliorare la durata di vita della vasca d’acqua.
- Material del trapezoide: si sceglie un materiale in alluminio resistente all'usura e alla corrosione (come il 38CrMoAlA) e la superficie viene nitridata per prolungare la durata di servizio del trapezoide, evitare che questo venga sbiadito dalle impurità presenti nelle materie prime e garantire la stabilità dell'esportazione della produzione a lunga durata.
2. Design del tronco e della colla: soddisfano i requisiti di intasatura.
- Controllo della temperatura del tronco: si adottano un design di riscaldamento zonato (sezione di alimentazione, sezione di compressione, sezione di omogeneizzazione) e di raffreddamento, con precisione di controllo della temperatura di ±1 °C. La temperatura di ciascuna sezione può essere regolata in modo preciso in funzione del punto di fusione di materie prime diverse (quando si producesse l'HDPE, la temperatura del tronco viene controllata a 160-200 °C), per impedire una degradazione della fusione causata da temperature eccessive e una plastificazione insufficiente causata da temperature troppo basse, garantire un'esportazione della fusione stabile e ridurre l'impatto di un debolezzo del parison sulla spessore della parete del serbatoio d'acqua.
- Struttura della testa: si adotta una testa accumulatrice alimentata dal centro, e la capacità dell'accumulatorio è regolata in base alla capacità del serbatoio d'acqua (ad esempio, la capacità dell'accumulatorio del modello di serbatoio d'acqua da 2000L deve raggiungere 80L), che può produrre stabilmente il parison e impedire fluttuazioni e deflettamenti del parison; il canale di flusso della testa deve essere progettato in modo ragionevole, con pareti interne lisci e senza angoli morti, per ridurre la retrazione della fusione e la perdita di pressione e garantire una spessore uniforme del parison; lo spaziatore può essere regolato con precisione, in combinazione con il sistema di controllo del programma del parison, lo spaziatore è controllato con precisione dal motore servo per realizzare un controllo preciso della spessura axiale del parison, compensa il distacco inesatto durante il processo di soffiaggio e predefini parametri di spessore corrispondenti per gli angoli, i ribelli di rinforzo e altre parte del serbatoio d'acqua per migliorare la rigidità strutturale del serbatoio d'acqua.
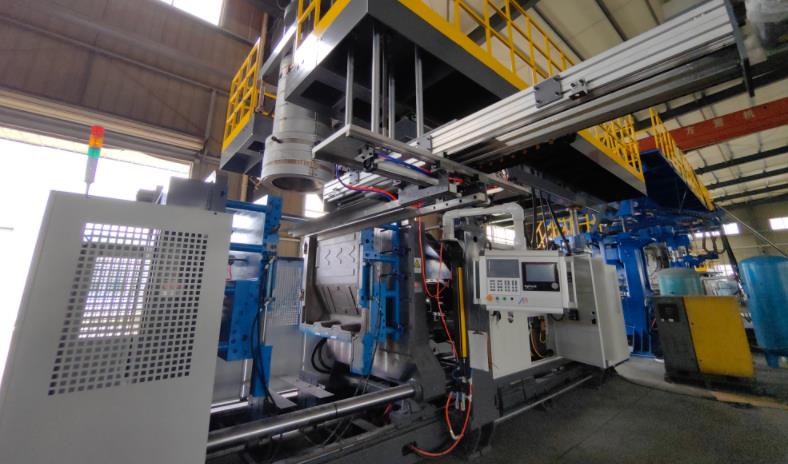
II. Sistema di soffiaggio: garantire l'accuratezza della molatura del serbatoio d'acqua e la qualità dell'aspetto
Il sistema di soffiaggio è responsabile della molatura del parison esportato nella forma di un serbatoio d'acqua. Le sue prestazioni determinano direttamente l'accuratezza dimensionale, l'uniformità della spessura della parete e l'integrità dell'aspetto del serbatoio d'acqua, quindi deve soddisfare i seguenti requisiti.
1. Controllo del parison Accuracy Meets Standards
Il serbatoio d'acqua ha requisiti estremamente elevati in materia di uniformità del spessore delle pareti (la deviazione dovrebbe essere controllata entro ±0,1 mm). Un spessore delle pareti non uniforme comporta di fatto una struttura debole del serbatoio d'acqua, una contrattazione di raffreddamento non uniforme e una facile deformazione, perdite e altri problemi. Pertanto, il controllo del forno dovrebbe soddisfare le seguenti richieste:
- Dotato di un sistema di controllo del spessore delle pareti del forno ad alta precisione, che può controllare più di 100 punti di controllo e regolare accuratamente il spessore delle pareti della macchina e della superficie circolare del forno. Per il problema di cedimento del forno che è facile di verificare nei serbatoi d'acqua di grandi dimensioni, compensarlo ottimizzando la curva della velocità di estrusione e aumentando il spessore iniziale della parte superiore del forno per evitare una differenza di spessore eccessiva tra la parte superiore e inferiore del serbatoio d'acqua.
- Il peso del forno è controllato con precisione, con il peso massimo del forno che deve corrispondere al peso del serbatoio d'acqua (ad esempio, il peso del forno del serbatoio d'acqua 2000L può raggiungere 60 kg), per evitare che un peso del forno insufficiente conduca a un spessore delle pareti troppo sottile e a una carenza di robustezza del serbatoio d'acqua, o che un peso eccessivo causi sprechi di materie prime.
2. Stable and Reliable Sistema d'iniezione
- Pressura e flusso di soffiamento: Adattare in base alla capacità del serbatoio d'acqua e al suo spessore. La pressione di soffiamento dei serbatoi d'acqua di piccole dimensioni viene controllata a 0,3-0,5 MPa, ed è necessario aumentarne la pressione nei serbatoi d'acqua di grandi dimensioni a 0,5-0,8 MPa. Adottare una tecnologia di controllo della pressione in più fasi. Si utilizza una pressione più bassa nella fase iniziale per evitare un estensione locale eccessiva, e la pressione aumenta all'istante in cui il materiale entra in contatto con il forno per garantire un stampaggio dettagliato; il flusso di soffiamento deve essere stabile per evitare i difetti del serbatoio d'acqua come il debolezzo e il gonfiamento dovuti alla fluttuazione della pressione. Il rapporto di soffiamento viene controllato tra 2:1 e 4:1. Un rapporto eccessivamente alto è facile a portare a un spessore delle pareti troppo sottile, e un rapporto troppo basso è difficile a fare estendere completamente il materiale, influenzando la qualità di stampaggio del serbatoio d'acqua.
- Tempo e raffreddamento di soffiamento: Il momento del soffiamento deve essere correttamente combinato con la velocità di estrusione del forno. Un momento di soffiamento troppo presto o troppo tardi influisce sulla distribuzione del materiale, evitando che il forno sia troppo freddo per essere soffiato o che il forno subisca deformazioni a causa di un raffreddamento inopportuno dopo il soffiamento; il mezzo di soffiamento è preferibilmente aria compressa pulita, per evitare bolle e scricchioline sulla parete interna del serbatoio d'acqua causate dall'umidità e dalle impurità nell'aria, che influenzano le prestazioni per la prevenzione delle perdite.
3. Mold Adaptability and Efficienza di raffreddamento
- Adattabilità del forno: La dimensione del forno deve corrispondere esattamente alla dimensione progettata del serbatoio d'acqua. La superficie della cavità del forno è liscia e senza sporcizia per garantire che il serbatoio d'acqua abbia una apparenza piatta e non presenti scritte; il forno deve avere buone prestazioni di sigillatura per evitare la perdita d'aria durante il soffiaggio a bollo, che porta a un incomplete stamping del serbatoio d'acqua; per i serbatoi d'acqua di diverse capacità (300L-2000L), l'installazione deve essere compatibile con i forni di dimensioni corrispondenti (il massimo delle dimensioni del forno può raggiungere 1600x1900 mm) per migliorare la versatilità dell'installazione.
- Sistema di raffreddamento: Si adotta un sistema di raffreddamento con più circolazioni per controllare individualmente la temperatura delle diverse zone del forno. La differenza di temperatura sulla superficie del forno è controllata entro ±5 °C per evitare la contrattazione e la deformazione del serbatoio d'acqua causate dal raffreddamento non uniforme; il circuito di raffreddamento è progettato in modo ragionevole e l'efficienza di raffreddamento deve soddisfare le esigenze del ciclo produttivo. Il tempo di raffreddamento dei serbatoi d'acqua di piccole dimensioni viene controllato a 30-60 secondi, ed è necessario allungarlo ai serbatoi d'acqua di grandi dimensioni a 120-240 secondi, per garantire che il serbatoio d'acqua si solidifichi rapidamente una volta stampato, aumenti l'efficienza produttiva e garantisca la stabilità dimensionale del serbatoio d'acqua.
III. Sistemi di fissaggio: Assicurare la stabilità del modellaggio e la comodità operativa
Il sistema di fissaggio è il responsabile dell'apertura, della chiusura e del blocco del forno. La forza di fissaggio, la corsa e la precisione influenzano direttamente la qualità di modellazione del serbatoio d'acqua e la sicurezza operativa. In particolare, per la produzione dei serbatoi d'acqua di grandi dimensioni, i requisiti per il sistema di fissaggio sono più stringenti.
- Forza di fissaggio: Determinata in base alla capacità del serbatoio d'acqua e alla dimensione del forno. La forza di fissaggio dei serbatoi d'acqua di piccole dimensioni deve raggiungere 500-800KN, e la forza di fissaggio dei serbatoi d'acqua di grandi 2000L non dovrebbe essere inferiore a 1800KN, per garantire che il forno non si sblocchi o ne inghiotti durante il soffiaggio, e per evitare difetti del serbatoio d'acqua come capelli e deviazioni dimensionali.
- Scorcio e modelli di fissaggio: Il scorcio di fissaggio deve soddisfare le necessità di apertura, chiusura e rimozione del serbatoio d'acqua. La dimensione del modello deve corrispondere al forno (ad esempio, il modello 1700x1800mm è adatto ai forni dei serbatoi d'acqua di grandi dimensioni). L'errore di parallelismo del modello è controllato entro 0,1 mm, per evitare la deviazione del spessore delle pareti del serbatoio d'acqua o danni al forno causati da una forza disomogena su il forno durante il blocco; la gamma di regolazione del spessore del forno deve essere ragionevole (ad esempio 1010-1600mm) per adattarsi ai forni dei serbatoi d'acqua di diverse altezze.
- Conveniabilità operativa: Dotato di meccanismi automatici di fissaggio e rilascio. I serbatoi d'acqua di grandi dimensioni devono essere dotati di sistemi speciali di rilascio automato per evitare danni ai serbatoi d'acqua causati dal rilascio manuale e ridurre l'intensità del lavoro; il mecanismo di fissaggio deve avere una buona stabilità e durata, e puo' sopportare azioni di apertura e chiusura ad alta frequenza per un periodo lungo, riducendo gli effetti dei guasti degli impianti sulla produzione.
IV. Sistema di controllo: Realizzazione di un regolamento preciso e stabilità di lotto La produzione di vasche acqua è principalmente di produzione in massa, che richiede sistemi di controllo precisi per garantire la stabilità di vari parametri, ridurre gli errori inter-lotto e migliorare l'efficienza della produzione e la percentuale di qualificazione del prodotto.
Il serbatoio d'acqua è principalmente una produzione di massa, che richiede sistemi di controllo precisi per assicurare la stabilità di vari parametri, ridurre gli errori inter-lotto e migliorare l'efficienza della produzione e la percentuale di qualificazione del prodotto.
- Precisione del controllo: Si adotta un sistema di controllo PLC di alta precisione (ad esempio PLC Siemens), che può controllare con precisione parametri chiave come la velocità di estrusione, la temperatura del tamburo, la temperatura del capo, la pressione di spalmazione e la velocità di fissaggio. La precisione del regolamento dei parametri è elevata, e la velocità di risposta è rapida, garantendo la stabilità coordinata di ogni processo e rendendo possibile la coerenza della produzione di massa.
- Funzione di automazione: Disposizione di funzioni automatiche come alimentazione automatica, estrusione automatica, spalmazione automatica, raffreddamento automatico, demolding automatico e taglio automatico della lampo, riducendo l'intervento manuale, abbassando i costi del lavoro e evitando la produzione di prodotti difettosi causati dagli errori dell'operazione manuale; Dotato di un sistema di monitoraggio e feedback continuo della spessore della parete, attraverso la misurazione della spessore ad ultrasuoni, la misurazione della temperatura ad infrarossi e altre tecnologie, monitora in tempo reale le variazioni della spessura della parete della parison ed il serbatoio d'acqua, invia i dati al sistema di controllo per l'adeguamento dinamico e migliora ulteriormente la coerenza della spessura della parete.
- Avvertimento e registrazione degli errori: Possiede una funzione completa di avvertimento degli errori, che può rilevare tempestivamente problemi come anomalie di estrusione, deviazioni di temperatura, perdite d'aria e fallimenti di fissaggio, e emettere segnali di avvertimento per evitare la produzione di prodotti non conformi al lotto; Al tempo stesso, può registrare parametri di produzione e informazioni relative agli errori, facilitando il successivo riscontro dei problemi e l'ottimizzazione del processo di produzione, migliorando la stabilità della produzione.
V. Sistema di supporto: Adattamento alle esigenze speciali della produzione dei serbatoi d'acqua
Oltre al sistema centrale, il sistema di supporto della macchina di espulsione e spalmazione deve essere progettato in modo adattivo alle particolarità della produzione dei serbatoi d'acqua per garantire il corretto svolgimento della produzione e la qualità del prodotto.
- Sistema di lavorazione della materia prima: Dotato di dispositivi di asciugatura e scrematura della materia prima per rimuovere l'umidità e le impurità della materia prima (il contenuto di umidità deve essere controllato inferiore al 0,1%), evitando bolle e punti di impurità dopo la spalmazione del serbatoio d'acqua, che influenzano le prestazioni di prevenzione delle perdite e la qualità estetica; Per l'uso di materiali riciclati, il rapporto di materiali riciclati deve essere controllato entro il 30% per evitare di influenzare la resistenza in fusione e le prestazioni del serbatoio d'acqua.
- Sistema di scarico: Disporre dispositivi di scarico ragionevoli sul tamburo, il capo o il stampo per scaricare aria ed elementi volatili nel fusione, evitare bolle all'interno del serbatoio d'acqua, garantire una spessore uniforme della parete del serbatoio d'acqua e una struttura compatta, migliorando le prestazioni di prevenzione delle perdite e la resistenza strutturale.
- Sistema di protezione della sicurezza: Dotato di dispositivi di protezione completa. In particolare, per le macchine di estrusione e spalmazione di grandi dimensioni, è necessario disporre grate protettive e pulsanti di arresto d'emergenza nella zona di fissaggio e nella zona del capo per evitare che gli operatori entrano in contatto con la fusione a alta temperatura e con parti in movimento, garantendo la sicurezza della produzione; Il sistema di spalmazione a pressione alta deve essere dotato di dispositivi di protezione della pressione per prevenire danni all' equipaggiamento o incidenti di sicurezza causati da una pressione eccessiva.
- Protezione ambientale e risparmio energetico: L'apparecchiatura deve soddisfare i requisiti di protezione ambientale, riducendo le emissioni di gas e rumore (il rumore è controllato inferiore a 85dB); Adottare sistemi di riscaldamento, raffreddamento e motori efficaci dal punto di vista energetico. Ad esempio, il consumo medio di energia dei modelli di serbatoio di grandi dimensioni è controllato a 192-280kw, migliorando l' economia della produzione.
VI. Other Esigenze speciali
- Adattabilità della capacità: L'apparecchiatura deve essere in grado di regolare in modo flessibile i parametri in funzione della capacità del serbatoio, compatibile con la produzione di serbatoi d'acqua di capacità diversa (300L-5000L). Ad esempio, il modello di 2000L può essere compatibile con serbatoi d'acqua da 500L a 2000L, e l'efficienza della produzione viene regolata in funzione della capacità (16-18 pezzi/ora per serbatoi d'acqua da 500L, 8-9 pezzi/ora per serbatoi d'acqua da 2000L), migliorando l'utilizzo dell'apparecchiatura.
- Adattabilità alle prestazioni speciali: Se si producono serbatoi d'acqua a uso specifico, come quelli antiuv ultravioletti, antirust e di qualità alimentare, la macchina per la malteggiatura a bombardamento mediante estrusione deve possedere la corrispondente adattabilità. Ad esempio, quando si producono serbatoi d'acqua di qualità alimentare i componenti dell'apparecchiatura in contatto con le materie prime (testa, cilindro, testa) devono essere realizzati con materiali di qualità alimentare per evitare la contaminazione delle materie prime; quando si producono serbatoi d'acqua antiuv ultravioletti, un sistema a estrusione a piastre deve essere compatibile per realizzare la malteggiatura sincrona della strato antiuv ultravioleto e del strato di base.
In sintesi, i requisiti fondamentali della produzione dei serbatoi d'acqua per le macchine a malteggiatura a bombardamento mediante estrusione sono "stabilità, precisione e adattabilità". È necessario garantire la precisione della malteggiatura, la resistenza strutturale, le prestazioni di prevenzione dalle perdite e le esigenze della produzione in massa del serbatoio attraverso una configurazione ragionevole della testa, del cilindro e del sistema di fissaggio, un controllo preciso dei parametri e un sistema di supporto completo. Al tempo stesso, deve essere compatibile con la produzione di serbatoi d'acqua di capacità e destinazione diverse, per migliorare l'efficienza della produzione e il tasso di qualificazione dei prodotti.




