

Comme produit plasto-plastique creux couramment utilisé, les réservoirs d'eau peuvent être divisés en réservoirs d'eau domestiques de petite taille (de plusieurs dizaines de litres) et en réservoirs de stockage d'eau industriels ou civils de grande taille (500 L à 5000 L), en fonction de leur capacité. Ils doivent répondre à des exigences de base telles que la prévention des fuites, la résistance aux chocs, la résistance à la corrosion et l'uniformité de l'épaisseur des parois, pour une utilisation variée. Le processus de production impose des exigences claires sur la stabilité de l'extrusion, la précision du moulage et l'adaptabilité structurelle des machines à extrusion par soufflage. Plus précisément, il peut être divisé en les dimensions de base suivantes, en tenant compte à la fois des performances de l'équipement et des besoins spécifiques de la production de réservoirs d'eau.
I. Système d'extrusion : assurer la qualité de la fusion et une production stable
Le système d’extrusion est le cœur de la machine à extrusion sous pression, qui détermine directement l’effet de plastification des matières premières du réservoir d’eau. La qualité de la plastification influence directement l’uniformité de l’épaisseur des parois, la résistance structurelle et la performance de prévention des fuites du réservoir, il est donc nécessaire de s’attarder à répondre aux exigences suivantes.
1. Configuration de vis adaptée aux caractéristiques des matières premières des réservoirs d'eau. La matière première la plus courante, utilisée dans la fabrication des réservoirs d'eau, est l'HDPE (Polyéthylène de Haute Densité), et le LLDPE, le PVC, etc. sont utilisés dans certains cas. Les matières premières doivent présenter une résistance à la coulée élevée et une bonne résistance aux fissures de stress environnemental. Par conséquent, la vis de l'extrudeur doit être conçue de manière adaptative :
Paramètres de la vis : le rapport longueur/diamètre (L/D) doit être controlé entre 30 : 1 et 32 : 1, ce qui ne permet pas seulement d'assurer une plasticité suffisante des matières premières, mais évitera également la dégradation de la masse fondue due à un cisaillement excessif, garantissant une viscosité de la masse fondue uniforme et adaptant aux exigences de fluidité de la masse fondue de la production des réservoirs d'eau. Le diamètre de la vis doit être ajusté en fonction de la capacité du réservoir. Une vis d'environ 80 mm peut être sélectionnée pour les petits réservoirs, et une vis de 90 mm ou plus doit être sélectionnée pour les grands réservoirs de 2000 L, avec une capacité de plasticisation correspondante (350-400 kg/h) pour satisfaire aux besoins en alimentation en masse fondue des réservoirs de capacités différentes.
- Paramètres de la vis : Le rapport longueur-diamètre (L/D) doit être contrôlé entre 30 : 1 et 32 : 1, ce qui ne permet pas seulement d'assurer une plastication suffisante des matières premières, mais évite également la dégradation de la fusion due à un cisaillement excessif, assure une viscosité de la fusion uniforme et s'adapte aux exigences de fluidité de la fusion de la production de réservoirs d'eau ; Le diamètre de la vis doit être réglé en fonction de la capacité du réservoir d'eau. Une vis d'environ Φ80 mm peut être sélectionnée pour des réservoirs d'eau de petite taille, et une vis de Φ90 mm ou plus doit être sélectionnée pour des réservoirs d'eau de 2000 L de grande taille, avec une capacité de plastication correspondante (350-400 kg/h) afin de répondre aux besoins d'approvisionnement en fusion de réservoirs d'eau de différentes capacités.
- Structure de la vis : On a adopté une vis à coefficient de comprimé graduel, dont le coefficient de comprimé est contrôlé entre 3,5 et 4,5, afin de renforcer l'effet de plastification et la résistance en fusion des matières premières et d'éviter les fluctuations d'épaisseur des parois de la cuve à eau dues à la plastification inégale ; pour la production de cuves à eau à plusieurs couches, on configure plusieurs ensembles de vis (par exemple, les modèles à 3 à 6 couches correspondent à 3 à 6 ensembles de vis), ce qui permet d'effectuer une extrusion synchronisée des différentes couches fonctionnelles (telles que la couche antisolaire et la couche anti-fuite) et d'améliorer la durée de vie de la cuve à eau.
- Matériau de la vis : On sélectionne un matériau en alliage résistant à l'usure et à la corrosion (tel que 38CrMoAlA), et on nitrure la surface pour prolonger la durée de vie de la vis, éviter que la vis ne s'use à cause des impuretés que peuvent contenir les matières premières, et assurer la stabilité de l'extrusion à long terme.
2. Conception du dauphin et de la tête : Elles répondent aux exigences de formulation
- Contrôle de la température du dauphin : On adopte une conception de chauffage par zoning (zone d'alimentation, zone de compression, zone d'homogénéisation) et de refroidissement, avec une précision de contrôle de la température atteignant ±1 ℃. La température de chaque zone peut être ajustée de manière précise en fonction du point de fusion des différents matériaux de base (alors que l'on fabrique l'HDPE, la température du dauphin est réglée à 160-200 ℃), afin d'éviter la dégradation de la fusion due à une température excessive et l'insuffisance de plastification provoquée par une température trop faible, d'assurer une extrusion stable de la fusion et de réduire l'influence du relâchement du modèle sur l'épaisseur des parois de la cuve à eau.
- Structure de la tête : On a adopté une tête à accumulation à alimentateur central, et la capacité d'accumulation est ajustée en fonction de la capacité de la cuve à eau (par exemple, la capacité d'accumulation du modèle de cuve à eau à 2000L doit atteindre 80L), afin d'assurer un débit stable du modèle et d'éviter les fluctuations et les déviations du modèle ; le canal de flux de la tête doit être raisonnablement conçu, avec une paroi interne lisse et sans coins morts, pour réduire le stockage de la fusion et la perte de pression et garantir une épaisseur uniforme du modèle ; l'écart entre les matrices peut être ajusté de manière précise, combiné au système de commande du programme de modèle, l'écart entre les matrices est contrôlé de manière précise par le servomoteur pour réaliser un contrôle précis de l'épaisseur axiale du modèle, compenser les étirements inégaux au cours du procédé de moulage sous pression et prévoir des paramètres appropriés pour les épaisseurs des angles, des nervures de renforcement et d'autres parties de la cuve à eau, afin d'améliorer la solidité structurelle de la cuve à eau.
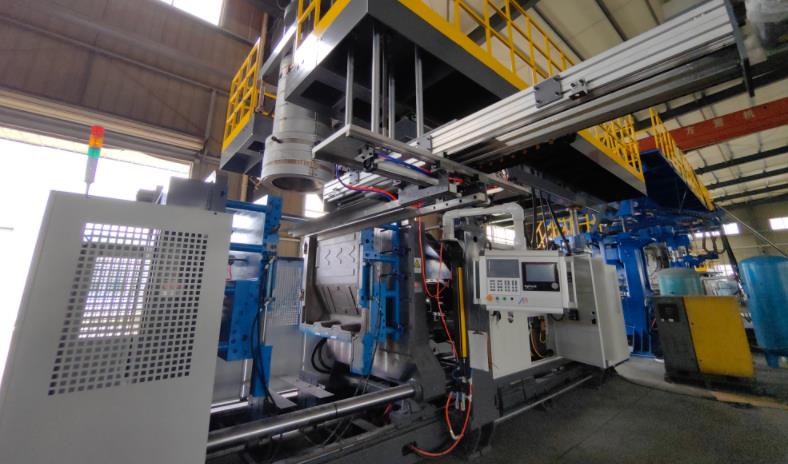
II. Système de moulage sous pression : Assurer la précision de la formulation et la qualité de l'aspect de la cuve à eau
Le système de soufflage est responsable de la soufflage du parison extrudé en la forme d'un réservoir d'eau. Ses performances déterminent directement la précision dimensionnelle, l'homogénéité de l'épaisseur des parois et l'intégrité de l'apparence du réservoir d'eau, il doit donc répondre aux exigences suivantes.
1. Contrôle du parison Accuracy Meets Standards
Le réservoir d'eau a des exigences très élevées en matière d'homogénéité de l'épaisseur des parois (la déviation doit être contrôlée dans une marge de ±0,1 mm). Une épaisseur des parois inégale entraînera une structure faible du réservoir d'eau, une rétraction du refroidissement inégale et une facilité de déformation, de fuite et d'autres problèmes. Par conséquent, le contrôle du parison doit répondre aux exigences suivantes :
- Doté d'un système de contrôle de l'épaisseur des parois au parison de haute précision, capable de réaliser plus de 100 points de contrôle et d'ajuster avec précision l'épaisseur axiale et circonférentiale du parison. Pour le problème de flèche du parison qui est susceptible de se produire dans les réservoirs d'eau de grande taille, compenser en optimisant la courbe de vitesse d'extrusion et en augmentant l'épaisseur initiale de la partie supérieure du parison pour éviter une différence excessive d'épaisseur entre la partie supérieure et inférieure du réservoir d'eau.
- Le poids du parison est contrôlé de manière précise, et son poids maximum doit correspondre au poids du réservoir d'eau (par exemple, le poids du parison d'un réservoir d'eau de 2000 litres peut atteindre 60 kg), afin d'éviter qu'un poids insuffisant du parison entraîne une épaisseur des parois trop薄 et une résistance insuffisante du réservoir d'eau, ou un poids excessif entraînant une perte de matière première.
2. Stable and Reliable Système de soufflage
- Pression et débit de soufflage : réglées en fonction de la capacité et de l'épaisseur du réservoir d'eau. La pression de soufflage des petits réservoirs d'eau est contrôlée à 0,3-0,5MPa, et celle des grands réservoirs d'eau doit être augmentée à 0,5-0,8MPa. Une technique de contrôle de la pression à plusieurs étapes est employée. Une pression plus faible est utilisée au début pour éviter un étirement local excessif, et la pression est augmentée après que le matériau entre en contact avec le moule afin d'assurer un moulage détaillé ; Le débit de soufflage doit être stable pour éviter les défauts du réservoir d'eau tels que la dépression et le gonflement causés par la fluctuation de la pression. Le ratio de gonflage doit être compris entre 2 : 1 et 4 :
- Un ratio trop élevé est susceptible de conduire à une épaisseur des parois trop mince, et un ratio trop faible est difficile à étirer complètement, ce qui affecte la qualité du moulage du réservoir d'eau.
3. Mold Adaptability and Efficacité de refroidissement
- Moment de soufflage et refroidissement : le moment de soufflage doit être matché avec précision à la vitesse d'extrusion du parison. Un moment trop tôt ou trop tard affectera la répartition du matériau, évitant que le parison soit trop froid à souffler ou soit déformé suite à un refroidissement intempestif après le soufflage ; Le médium de soufflage est de préférence de l'air comprimé sec et propre, afin d'éviter les bulles et les rayures sur la paroi intérieure du réservoir d'eau causées par l'humidité et les impuretés dans l'air, ce qui affecte les performances de prévention des fuites.
- Adaptabilité du moule : la taille du moule doit être exactement adaptée à la taille prévue du réservoir d'eau. La surface du fond du moule est lisse et sans bords pour assurer que le réservoir d'eau présente un aspect plat et qu'il n'est pas rayé ; Le moule doit avoir une bonne performance d'étanchéité pour éviter la fuite d'air pendant le gonflage, ce qui entraîne un moulage incomplet du réservoir d'eau ; Pour les réservoirs d'eau de différentes capacités (300L-2000L), l'équipement doit être compatible avec des moules de tailles correspondantes (la taille maximale du moule peut atteindre 1600x1900mm) pour améliorer la polyvalence de l'équipement.
Système de refroidissement : un système de refroidissement à plusieurs circuits est adopté pour contrôler indépendamment la température de différentes zones du moule. La différence de température sur la surface du moule est contrôlée dans une marge de ±5℃ pour éviter la contraction et la déformation du réservoir d'eau causées par un refroidissement inégale ; Le circuit d'eau de refroidissement est raisonnablement conçu, et l'efficacité de refroidissement doit répondre aux exigences du cycle de production. Le temps de refroidissement des petits réservoirs d'eau est contrôlé à 30-60s, et celui des grands réservoirs d'eau doit être prolongé à 120-240s, afin d'assurer que le réservoir d'eau se solidifie rapidement après le moulage, d'améliorer l'efficacité de production et de garantir la stabilité dimensionnelle du réservoir d'eau.
III. Système de serrage : garantir la stabilité du moulage et la commodité d'utilisation
- Force de serrage : déterminée en fonction de la capacité du réservoir d'eau et de la taille du moule. La force de serrage des petits réservoirs d'eau doit atteindre 500-800KN, et la force de serrage des réservoirs d'eau de grande taille de 2000L ne doit pas être inférieure à 1800KN, afin de s'assurer que le moule ne se desserre ni ne surchauffe pendant le soufflage, et d'éviter les défauts des réservoirs d'eau, tels que le balayage et la déviation dimensionnelle.
- Avancée de serrage et support : l'avancée de serrage doit correspondre aux besoins d'ouverture, de fermeture et de retrait du réservoir d'eau. La taille du support doit correspondre au moule (par exemple, un support de 1700 x 1800 mm est adapté aux moules de réservoirs d'eau de grande taille). L'erreur de parallélisme du support doit être contrôlée à l'intérieur de 0,1 mm, afin d'éviter la déviation de l'épaisseur du réservoir d'eau ou la détérioration du moule due à une répartition inégale de la force sur le moule pendant le serrage ; la plage d'ajustement de l'épaisseur du moule doit être raisonnable (par exemple 1010-1600 mm) pour s'adapter aux moules de réservoirs d'eau de diverses épaisseurs.
- Confort d'utilisation : équipé de mécanismes automatisés de fixation et de démoulage. Les réservoirs d'eau de grande taille doivent être équipés de dispositifs de démoulage automatique spécialement conçus pour éviter les dommages aux réservoirs d'eau causés par le démoulage manuel et réduire l'intensité du travail. Le mécanisme de fixation doit présenter une bonne stabilité et durabilité et être capable de résister à des actions d'ouverture et de fermeture à haute fréquence pendant une longue période, ce qui réduit l'impact des pannes d'équipement sur la production.
IV. Système de contrôle : une régulation et une stabilité d'un lot précises
La production de réservoirs d'eau est principalement une production de masse, ce qui nécessite des systèmes de contrôle précis pour garantir la stabilité des différents paramètres, réduire les erreurs entre les lots et améliorer l'efficacité de la production et le taux de qualification des produits.
- Précision du contrôle : adopter un système de contrôle par PLC de haute précision (par exemple, PLC de la marque Siemens), qui peut contrôler avec précision des paramètres clés tels que la vitesse d'extrusion, la température du cylindre, la température du manche, la pression de soufflage et la vitesse de mise sous tension. La précision d'ajustement des paramètres est élevée et la vitesse de réponse est rapide, garantissant la stabilité coordonnée de chaque processus et réalisant la cohérence de la production de masse.
- Fonction d'automatisation : il possède des fonctions automatiques telles que le chargement automatique, l'extrusion automatique, le soufflage automatique, le refroidissement automatique, le démoulage automatique et le trimmer automatique pour la découpe d'acier, ce qui réduit l'intervention manuelle, réduit les coûts de main-d'oeuvre et évite les défauts des produits résultant d'erreurs d'opération manuelle ; Il est équipé d'un système de surveillance et de retours en temps réel de l'épaisseur des parois, par ultrasons, mesure de température par infrarouge et autres technologies, surveille en temps réel les variations d'épaisseur des parois du parison et du réservoir d'eau, envoie les données au système de contrôle pour un réglage dynamique, et améliore ainsi la cohérence de l'épaisseur des parois.
- Avertissement et enregistrement des pannes : il dispose d'une fonction d'avertissement complète des pannes, qui peut détecter en temps opportun des problèmes tels que des anomalies d'extrusion, des écarts de température, des fuites d'air et des défaillances de mise sous tension, et émettre des signaux d'avertissement afin d'éviter la production de lots non qualifiés ; En outre, il peut enregistrer les paramètres de production et les informations sur les pannes, ce qui facilite le dépannage ultérieur des problèmes et l'optimisation du processus de production, et améliore ainsi la stabilité de la production.
V. Système auxiliaire : adaptation aux besoins spécifiques de la production de réservoir d'eau
Outre le système central, le système auxiliaire de la machine d'extrusion et de soufflage doit être conçu de manière adaptée aux particularités de la production de réservoir d'eau pour garantir la bonne marche de la production et la qualité des produits.
- Système de traitement des matières premières : équipé de dispositifs de séchage et de tri des matières premières pour éliminer l'humidité et les impuretés dans les matières premières (la teneur en humidité doit être contrôlée en dessous de 0,1 %), afin d'éviter les bulles et les points d'impureté après le moulage du réservoir, ce qui affecte les performances de prévention des fuites et la qualité de l'aspect ; Pour l'utilisation de matériaux recyclés, la proportion de matériaux recyclés doit être contrôlée sous 30 % pour éviter d'affecter la solidité de fusion et les performances du réservoir d'eau.
- Système d'évacuation : installer des dispositifs d'évacuation raisonnables sur le cylindre, le manche ou le moule pour évacuer l'air et les substances volatiles du métal fondu, éviter les bulles à l'intérieur du réservoir d'eau, garantir une épaisseur des parois uniforme et une structure dense du réservoir d'eau, et améliorer ainsi les performances de prévention des fuites et la résistance structurelle.
- Système de protection de sécurité : équipé de dispositifs de protection complète. En particulier pour les machines d'extrusion et de soufflage de grande taille, des rambardes de protection et des boutons d'arrêt d'urgence doivent être placés dans la zone de mise sous tension et dans la zone du manche pour éviter que les opérateurs n'entrent en contact avec le métal fondu à haute température et les pièces mobiles, ce qui garantit la sécurité de la production ; Le système de soufflage à haute pression doit être équipé de dispositifs de protection de la pression pour éviter les dommages aux équipements ou les accidents de sécurité causés par une pression excessive.
- Protection de l'environnement et économie d'énergie : l'équipement doit répondre aux exigences de protection de l'environnement, réduire les émissions de gaz domestiques et de bruit (le bruit contrôlé à moins de 85dB) ; Adopter des systèmes de chauffage et de refroidissement économes en énergie ainsi que des moteurs pour réduire la consommation d'énergie. Par exemple, la consommation moyenne d'énergie des grands modèles de réservoir d'eau est contrôlée entre 192 et 280 kW, ce qui améliore l'efficacité de la production.
VI. Other Exigences particulières
- Adaptabilité de la capacité : l'équipement doit être capable d'ajuster flexiblement les paramètres en fonction de la capacité du réservoir d'eau, et d'être compatible avec la production de réservoirs d'eau de différentes capacités (300L-5000L). Par exemple, le modèle 2000L peut être compatible avec des réservoirs d'eau de 500L à 2000L, et le rendement de production est ajusté en fonction de la capacité (16-18 pièces/h pour des réservoirs d'eau de 500L, 8-9 pièces/h pour des réservoirs d'eau de 2000L), ce qui améliore l'utilisation des équipements.
- Adaptabilité aux performances spéciales : si l'on produit des réservoirs d'eau à usages spéciaux, tels que des réservoirs anti-ultraviolets, anti-corrosion et compatible avec les produits alimentaires, la machine à soufflage d'extrusion doit disposer d'une adaptabilité correspondante. Par exemple, lors de la production de réservoirs d'eau destinés à l'industrie alimentaire, les pièces de l'équipement entrant en contact avec les matières premières (tige, cylindre, capuchon) doivent être en matériaux alimentaires afin d'éviter de contaminer les matières premières. Lorsqu'on produit des réservoirs d'eau anti-ultraviolets, un système d'extrusion à plusieurs couches doit être choisi pour réaliser le moulage synchrone de la couche anti-ultraviolettes et de la couche de base.
En résumé, les exigences principales de la production de réservoirs d'eau pour les machines à soufflage d'extrusion sont la stabilité, la précision et l'adaptabilité. Il est nécessaire de vérifier la précision de moulage, la résistance structurelle, les performances de prévention des fuites et les besoins de production massive à travers une configuration raisonnable des systèmes de tiges, de capuchons et de serrage, un contrôle précis des paramètres et des systèmes d'assistance complets. En outre, il faut qu'elles soient compatibles avec la production de réservoirs d'eau de différentes capacités et usages, ce qui améliore l'efficacité de production et le taux de qualification des produits.




