

Como producto plástico hueco común, los tanques de agua se pueden dividir en tanques de agua domésticos pequeños (de decenas de litros) y tanques de almacenamiento de agua industriales/civiles grandes (500L-5000L) en función de su capacidad. Deben cumplir requisitos de rendimiento fundamentales, tales como prevención de fugas, resistencia a impacto, resistencia a la corrosión y una espesor de la pared uniforme para diferentes aplicaciones. El proceso de producción pone requisitos claros en la estabilidad de la extrusión, la precisión del moldeado y la adaptabilidad estructural de las máquinas de moldeo por soplado por extrusión. En particular, se puede dividir en las siguientes dimensiones fundamentales, teniendo en cuenta tanto el rendimiento del equipo como las necesidades especiales de la fabricación de tanques de agua.
I. Sistema de Extrusión: Asegurar la Calidad del Molibril y una Producción Estable
El sistema de extrusión es el núcleo de la máquina de moldeo por soplado por extrusión, lo que determina directamente el efecto de plasticización de las materias primas del tanque de agua. La calidad de la plasticización afecta directamente la uniformidad del espesor de la pared, la resistencia estructural y el rendimiento de prevención de fugas del tanque de agua, por lo que es necesario concentrarse en cumplir los siguientes requisitos.
1. Configuración del Tornillo Adaptada a las Características de las Materias Primas del Tanque de Agua
La materia prima principal para la producción de tanques de agua es HDPE (Polietileno de Alta Densidad), y en algunos escenarios se usan LLDPE, PVC, etc. Las materias primas necesitan tener una alta resistencia de fundido y una buena resistencia a la fisura por tensión ambiental. Por lo tanto, el tornillo de la extrusora necesita ser diseñado de manera adaptativa:
- Parámetros del Tornillo: La relación longitud-diametro (L/D) debe controlarse entre 30:1 y 32:1, lo que no solo puede garantizar una plasticización adecuada de las materias primas sino también evitar la degradación del fundido causada por un excesivo shear, garantizando una viscosidad de fundido uniforme y adaptándose a los requisitos de fluidez del fundido para la producción de tanques de agua; El diámetro del tornillo debe ajustarse según la capacidad del tanque de agua. Se puede seleccionar un tornillo de aproximadamente Φ80mm para tanques de agua pequeños, y se debe seleccionar un tornillo de Φ90mm o más para tanques de agua grandes de 2000L, con una capacidad de plasticización (350-400kg/h) para cumplir las necesidades de suministro del fundido de tanques de agua de diferentes capacidades.
- Estructura del tornillo: Se adopta un tornillo con una relación de compresión gradual, cuyo ratio de compresión se controla entre 3,5 y 4,5, para mejorar el efecto de plastificación y la resistencia al fusión de las materias primas y evitar las fluctuaciones del espesor de la pared del depósito de agua provocadas por una plastificación desigual; para la producción de depósitos de agua de varias capas, se deben configurar múltiples conjuntos de tornillos (por ejemplo, los modelos de 3 a 6 capas corresponden a 3 a 6 conjuntos de tornillos), lo que permite la extrusión sincrónica de diferentes capas funcionales (como la capa antiradia ultravioleta y la capa antipérdida) y mejorar la vida útil del depósito de agua.
- Material del tornillo: Se selecciona material de aleación resistente al desgaste y a la corrosión (como 38CrMoAlA) y se nitreia la superficie para aumentar la vida útil del tornillo, evitar que el tornillo se desgaste por las impurezas que pueden estar contenidas en las materias primas y garantizar la estabilidad de la extrusión a largo plazo.
2. Diseño del cilindro y la cabeza que cumplan los requisitos de moldeo
- Control de la temperatura del cilindro: Se adopta un diseño de calentamiento zonificado (sección de alimentación, sección de compresión, sección de homogeneización) y de refrigeración, con una precisión de control térmica que alcanza ±1 ℃. La temperatura de cada sección puede ajustarse de forma precisa según el punto de fusión de las diferentes materias primas (al producir HDPE, la temperatura del cilindro se controla a 160-200 ℃), para evitar la degradación de la fusión causada por una temperatura excesiva y la insuficiente plastificación provocada por una temperatura demasiado baja, garantizar una extrusión de fusión estable y reducir el impacto de la deflexión del parison en el espesor de la pared del depósito de agua.
- Estructura de la cabeza: Se adopta una cabeza emparejada central, y la capacidad del acumulador se ajusta según el volumen del depósito de agua (por ejemplo, la capacidad del acumulador del modelo de depósito de agua de 2000 l debe alcanzar 80 l), lo que permite obtener el parison de forma estable y evitar las fluctuaciones y la desviación del parison; el canal de flujo de la cabeza debe diseñarse de forma razonable, con una pared interna suave y sin rincones muertos, para reducir la retención de la fusión y la pérdida de presión y garantizar un espesor de parison uniforme; el intervalo del molde puede ajustarse con precisión, en combinación con el sistema de control del programa de parison, el intervalo del molde se controla de forma precisa por el motor servo para lograr un control preciso del espesor axial del parison, compensar el estiramiento desigual durante el soplado del molde y preprogramar los parámetros correspondientes de espesor de pared para las esquinas, las costillas de refuerzo y otras partes del depósito de agua para mejorar la resistencia estructural del depósito de agua.
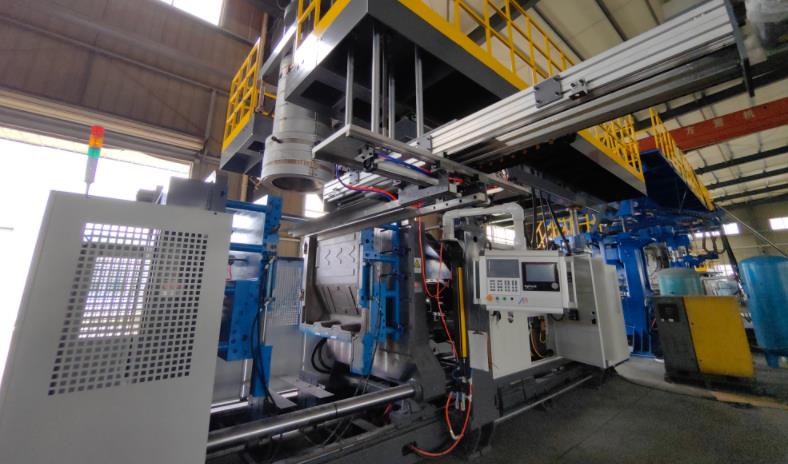
II. Sistema de soplado: garantizar la precisión de moldeo y la calidad de apariencia del depósito de agua
El sistema de moldeo por soplado se encarga de moldear el parison extruido en forma de cisternas de agua. Su rendimiento determina directamente la precisión dimensional, la uniformidad del espesor de las paredes y la integridad del aspecto de la cisternas de agua, por lo que debe cumplir los siguientes requisitos.
1. Control de procesamiento Accuracy Meets Standards
Las cisternas de agua tienen requisitos extremadamente altos en cuanto a la uniformidad del espesor de las paredes (el desvío debe controlarse dentro de ±0,1 mm). Un espesor de las paredes desigual conducirá a una estructura débil de la cisternas de agua, a una contracción de enfriamiento desigual y a una fácil deformación, fuga y otros problemas. Por lo tanto, el control del parison debe cumplir:
- Está equipado con un sistema de control del espesor de las paredes de parison de alta precisión, que puede realizar más de 100 puntos de control y ajustar de forma precisa el grosor axial y circunferencial del parison. Para el problema de estiramiento del parison que es fácil de ocurrir en las cisternas de agua de gran tamaño, se compensa optimizando la curva de velocidad de extrusión y aumentando el espesor inicial de la parte superior del parison para evitar una excesiva diferencia de espesor de las paredes entre la parte superior y la inferior de la cisternas de agua.
- El peso del parison se controla de forma precisa, y el peso máximo de parison debe coincidir con el peso de la cisternas de agua (por ejemplo, el peso de parison de las cisternas de 2000L puede alcanzar 60 kg), para evitar que un peso de parison insuficiente conduzca a un espesor de las paredes demasiado delgado y a una resistencia insuficiente de la cisternas de agua, o un peso excesivo que cause desperdicio de materia prima.
2. Stable and Reliable Sistema de soplado
- Presión y caudal de soplado: Se ajusta en función de la capacidad de la cisternas de agua y el espesor de las paredes. La presión de soplado de las cisternas de agua pequeñas se controla en 0,3-0,5MPa, y la de las grandes se debe aumentar a 0,5-0,8MPa. Se adopta tecnología de control de presión en múltiples etapas. Se utiliza una presión más baja en la etapa inicial para evitar un estiramiento excesivo local y la presión se incrementa después de que el material entre en contacto con el molde para garantizar el moldeado detallado; El caudal de soplado debe ser estable para evitar defectos de la cisternas de agua como depresiones y protuberancias causadas por fluctuaciones de presión. La relación de inflado se controla entre 2:1 y 4:1. Una relación demasiado alta es fácil de conducir a un espesor de las paredes demasiado delgado, y una relación demasiado baja es difícil de estirar completamente el material, lo que afecta la calidad de moldeo de la cisternas de agua.
- Momento de soplado y enfriamiento: El momento de soplado debe coincidir de forma precisa con la velocidad de extrusión del parison. Demasiado temprano o demasiado tarde afectarán a la distribución del material, evitando que el parison esté demasiado frío para inflarlo o que se deforme debido al enfriamiento inadecuado después del inflado; El medio de soplado debe ser preferiblemente aire comprimido seco y limpio, para evitar que las burbujas y las rayas en la pared interior de la cisternas de agua sean causadas por humedad e impurezas en el aire, lo que afecta al rendimiento de prevención de fugas.
3. Mold Adaptability and Eficiencia de enfriamiento
- Adaptabilidad del molde: El tamaño del molde debe coincidir de forma precisa con el tamaño diseñado de la cisternas de agua. La superficie de la cavidad del molde es lisa y sin aristas para garantizar que la cisternas de agua tenga un aspecto plano y no tenga rayas; El molde debe tener un buen rendimiento de sellado para evitar la fuga de aire durante el soplado, lo que conduce a un moldeo inadecuado de la cisternas de agua; Para las cisternas de diferentes capacidades (300L-2000L), el equipo debe ser compatible con moldes de tamaño correspondiente (el tamaño máximo del molde puede alcanzar 1600x1900mm) para mejorar la versatilidad del equipo.
- Sistema de enfriamiento: Se adopta un sistema de enfriamiento multiciclo para controlar de forma independiente la temperatura de diferentes áreas del molde. La diferencia de temperatura en la superficie del molde se controla dentro de ±5 ℃ para evitar la retracción y deformación de la cisternas de agua causadas por un enfriamiento desigual; El circuito de agua de enfriamiento está diseñado de forma razonable, y la eficiencia de enfriamiento debe cumplir los requisitos del ciclo de producción. El tiempo de enfriamiento de las cisternas de agua pequeñas se controla en 30-60s, y el de las grandes necesita ser prolongado a 120-240s, para garantizar que la cisternas de agua se solidifique rápidamente después del moldeo, mejorar la eficiencia de producción y garantizar la estabilidad dimensional de la cisternas de agua.
III. Sistema de sujeción: Garantizar la estabilidad del moldeo y la comodidad de operación
El sistema de sujeción se encarga de abrir, cerrar y bloquear el molde. Su fuerza de sujeción, recorrido y precisión afectan directamente la calidad de moldeo de la cisternas de agua y la seguridad de la producción. Especialmente para la producción de grandes cisternas de agua, los requisitos para el sistema de sujeción son más estrictos.
- Fuerza de sujeción: Determinada en función de la capacidad de la cisternas de agua y el tamaño del molde. La fuerza de sujeción de las cisternas de agua pequeñas debe alcanzar 500-800KN, y la fuerza de sujeción de las cisternas de 2000L de gran tamaño no debe ser inferior a 1800KN, para garantizar que el molde no se afloje ni se desborde durante el soplado, y evitar defectos de la cisternas de agua como el flash y la desviación dimensional.
- Recorrido de sujeción y plantilla: El recorrido de sujeción debe satisfacer las necesidades de apertura, cierre y extracción de la cisternas de agua. El tamaño de la plantilla debe coincidir con el molde (por ejemplo, la plantilla de 1700x1800mm es adecuada para los moldes de grandes cisternas de agua). El error de paralelismo de la plantilla debe estar dentro de 0,1 mm, para evitar que la desviación del espesor de las paredes de la cisternas de agua o que el molde se dañe debido a una fuerza desigual sobre el molde durante el sujeción; El rango de ajuste del espesor del molde debe ser razonable (por ejemplo, 1010-1600 mm) para adaptarse a los moldes de diferentes espesor.
- Conveniencia operativa: Equipado con mecanismos de fijación y desmoldado automáticos. Los tanques de agua de gran tamaño deben estar equipados con dispositivos de desmoldado automáticos especiales para evitar daños en los tanques de agua causados por el desmoldado manual y reducir la intensidad del trabajo. El mecanismo de fijación debe tener una buena estabilidad y durabilidad, y puede soportar acciones de apertura y cierre de alta frecuencia durante mucho tiempo, lo que reduce el impacto de los fallos de los equipos en la producción.
Sistema de control: Logrando una regulación precisa y una estabilidad por lotes
La producción de tanques de agua es en su mayoría de serie, lo que exige sistemas de control precisos para garantizar la estabilidad de varios parámetros, reducir los errores interlotes y mejorar la eficiencia de producción y la tasa de calificación de los productos.
- Exactitud del control: Adopta un sistema de control PLC de alta precisión (por ejemplo, Siemens PLC), que puede controlar con precisión parámetros clave como la velocidad de extrusión, la temperatura del barril, la temperatura de la cabeza, la presión de soplado y la velocidad de fijación. La precisión del ajuste de los parámetros es alta y la velocidad de respuesta es rápida, lo que garantiza la estabilidad coordinada de cada proceso y realiza la coherencia de la producción en serie.
- Función de automatización: Disponen de funciones automáticas como la alimentación automática, la extrusión automática, el soplado automático, el enfriamiento automático, el desmoldado automático y el corte de flash automático, lo que reduce la intervención manual, reduce los costos laborales y evita los defectos en los productos causados por errores de operación manual.
- Advertencia de fallos y registro: Cuenta con una función de advertencia de fallos completa, que puede detectar a tiempo problemas como anomalías de extrusión, desviaciones de temperatura, fugas de aire y fallos de fijación, y emitir señales de advertencia para evitar la generación de productos no calificados por lote; al mismo tiempo, puede registrar parámetros de producción e información de fallos, lo que facilita el diagnóstico posterior de problemas y la optimización del proceso de producción, mejorando la estabilidad de la producción.
Sistema auxiliar: Adaptándose a las necesidades especiales de la producción de tanques de agua
Además del sistema principal, el sistema auxiliar de la máquina de extrusión y soplado debe diseñarse de manera adaptativa a las particularidades de la producción de tanques de agua para garantizar el buen desarrollo de la producción y la calidad del producto.
- Sistema de tratamiento de materias primas: Equipado con dispositivos de secado y tamizado de materias primas para eliminar la humedad e impurezas en las materias primas (el contenido de humedad debe mantenerse por debajo del 0,1%), evitando burbujas y puntos de impurezas después del moldeo del tanque de agua, lo que afecta al rendimiento de prevención de fugas y a la calidad de la superficie. Para el uso de materiales reciclados, la proporción de materiales reciclados debe controlarse dentro del 30% para evitar que afecte a la resistencia en fusión y al rendimiento del tanque de agua.
- Sistema de escape: Se ajustan dispositivos de escape razonables en el barril, la cabeza o el molde para descargar aire y sustancias volátiles en la fusión, evitar burbujas dentro del tanque de agua, garantizar un espesor uniforme de la pared y una estructura densa del tanque de agua, y mejorar el rendimiento de prevención de fugas y la resistencia estructural.
- Sistema de protección de seguridad: Equipado con dispositivos de protección de seguridad completos. En especial, para las máquinas grandes de extrusión y soplado, se deben instalar barandas protectoras y botones de parada de emergencia en la zona de fijación y la zona de la cabeza para evitar que los operarios entren en contacto con la fusión de alta temperatura y partes móviles, garantizando la seguridad de la producción. El sistema de soplado a alta presión debe estar equipado con dispositivos de protección de presión para evitar daños en los equipos o accidentes de seguridad causados por una presión excesiva.
- Protección del medio ambiente y ahorro de energía: El equipo debe cumplir con los requisitos de protección del medio ambiente, reduciendo las emisiones de gases residuales y ruido (el ruido se controla por debajo de 85 dB). Adopta sistemas de calefacción y enfriamiento energéticamente eficientes y motores para reducir el consumo de energía. Por ejemplo, el consumo medio de energía de los modelos grandes de tanques de agua se controla a 192-280 kW, mejorando la economía de producción.
VI. Other Requisitos especiales
- Adaptabilidad de la capacidad: El equipo debe poder ajustar de forma flexible los parámetros en función de la capacidad del tanque de agua, y ser compatible con la producción de tanques de agua de diferentes capacidades (300L-5000L). Por ejemplo, el modelo de 2000L puede ser compatible con tanques de agua de 500L-2000L, y la eficiencia de producción se ajusta en función de la capacidad (16-18 piezas/hora para tanques de agua de 500L, 8-9 piezas/hora para tanques de agua de 2000L), lo que mejora la utilización del equipo.
- Adaptabilidad de rendimiento especial: Si se producen tanques de agua para fines especiales, como los que son antivirales, anticorrosivos y de calidad alimentaria, la máquina de moldeo por soplado por extrusión debe tener una adaptabilidad correspondiente. Por ejemplo, al producir tanques de agua de calidad alimentaria, las partes del equipo en contacto con las materias primas (roscado, tambor, cabeza) deben estar hechas de materiales de calidad alimentaria para evitar la contaminación de las materias primas. Cuando se producen tanques de agua antivirales, se debe combinar un sistema de extrusión en múltiples capas para lograr la moldeo sincrónico de la capa antiviral y la capa base. En resumen, los requisitos clave para la producción de tanques de agua para máquinas de moldeo por soplado por extrusión son "estabilidad, precisión y adaptabilidad". Es necesario garantizar la precisión de moldeo, la resistencia estructural, el rendimiento de prevención de fugas y las necesidades de producción masiva a través de una configuración razonable de los sistemas de roscado, cabeza y sujeción, un control preciso de los parámetros y sistemas auxiliares completos. Al mismo tiempo, debe ser compatible con la producción de tanques de agua de diferentes capacidades y usos, lo que mejora la eficiencia de producción y la tasa de calificación de los productos.
En resumen, los requisitos básicos de la producción de tanques de agua para máquinas de moldeo por soplado por extrusión son "estabilidad, precisión y adaptabilidad". Es necesario garantizar la precisión de moldeo, la resistencia estructural, el rendimiento de prevención de pérdidas y las necesidades de producción masiva del tanque de agua a través de una configuración razonable de los sistemas de tornillos, cabezas y fijación, un control preciso de los parámetros y sistemas auxiliares completos. Al mismo tiempo, debe ser compatible con la producción de tanques de agua de diversas capacidades y usos, mejorando la eficacia de producción y la tasa de calificación de los productos.




