

Als ein häufig verwendetes leeres Kunststoffprodukt können Wasserbehälter je nach Fassungsvermögen in kleine Haushaltswassertanks (einige Liter) und große industrielle/bürgerliche Wasserspeicher (500 L bis 5000 L) unterteilt werden. Sie müssen für verschiedene Anwendungen grundlegende Leistungsanforderungen erfüllen, wie z. B. Rissbeständigkeit, Schlagfestigkeit, Korrosionsbeständigkeit und eine gleichmäßige Wandstärke. Der Produktionsprozess stellt klare Anforderungen an die Extrusionsstabilität, die Formgenauigkeit und die strukturelle Anpassungsfähigkeit von Extrusionsblasformen. Insbesondere lässt sich die Kernabmessung nach folgenden Kriterien unter Berücksichtigung der Ausrüstungseigenschaften und der spezifischen Bedürfnisse der Herstellung von Wasserbehältern aufteilen:
I. Extrusionsystem: Sicherung der Schmelzqualität und stabile Produktion
Das Extrusionssystem ist der Kern der Extrusionsblowmoldingmaschine, das unmittelbar den Verformungseffekt der Rohmaterialien im Wassertank bestimmt. Die Verformungsqualität hat direkten Einfluss auf die Wandstärkeuniformität, die strukturelle Festigkeit und die Dichtungsleistung des Wasserspeichers, daher ist es erforderlich, darauf abzusehen, die folgenden Anforderungen zu erfüllen.
1. Schraubenkonfiguration, die an die Eigenschaften der Rohmaterialien für Wasservorratsbehälter angepasst ist
Die gängige Rohware für die Produktion von Wasserbehältern ist HDPE (High-Density Polyethylen), in einigen Szenarien wird jedoch auch LLDPE, PVC usw. verwendet. Die Rohstoffe müssen eine hohe Schmelzfestigkeit und eine gute Beständigkeit gegen Umwelt-Stressreizspannungen aufweisen. Daher muss die Extruderschraube adaptiv konzipiert werden:
- Schraubeneinstellungen: Das Verhältnis von Länge zu Durchmesser (L/D) sollte zwischen 30:1 und 32:1 gehalten werden, was nicht nur eine ausreichende Plastifizierung der Rohstoffe gewährleistet, sondern auch die Schmelzverhärtung durch übermäßige Strömung vermindert, um eine gleichmäßige Viskosität und eine Anpassung an die Schmelzflüssigkeitsanforderungen für die Herstellung von Wasserbehältern zu gewährleisten. Die Schraubendurchmesser müssen entsprechend der Kapazität des Wasserbehälters angepasst werden. Für kleine Wasserbehälter kann eine Schraube mit einem Durchmesser von etwa 80 mm ausgewählt werden, bei großen 2000-Liter-Becken sollte eine Schraube mit einem Durchmesser von 90 mm oder mehr ausgewählt werden, mit entsprechender Plastifizierungsfähigkeit (350-400 kg/h), um die Schmelzversorgung der Wasserbehälter mit unterschiedlicher Kapazität zu gewährleisten.
- Schraubestruktur: Es wird ein schrittweise Kompressionsverhältnissschraube verwendet, deren Kompressionsverhältnis zwischen 3,5 und 4,5 kontrolliert wird, um die Plastifizierungswirkung und die Schmelzfestigkeit der Rohstoffe zu steigern und eine Wandstärkeänderung des Wasserbehälters aufgrund ungleichmäßiger Plastifizierung zu verhindern. Für die Herstellung von mehrschichtigen Wasserbehältern müssen mehrere Schraubensätze konfiguriert werden (z. B. für 3- bis 6-Schicht-Modelle entsprechen 3- bis 6-Schraubensätze), die eine synchronisierte Extrusion verschiedener Funktionsschichten (z. B. einer Anti-UV-Schicht und einer Dichtschicht) ermöglichen und die Lebensdauer des Wasserbehälters verbessern.
- Schraubenzahnmaterial: Es wird ein abriebbeständiges und korrosionsbeständiges Legierungsmaterial (wie 38CrMoAlA) ausgewählt und die Oberfläche nitridiert, um die Lebensdauer der Schraube zu verlängern, zu verhindern, dass die Schraube durch Verunreinigungen, die in den Rohmaterialien enthalten sein können, abgenutzt wird, und um die Extrusionsstabilität bei langfristiger Produktion zu gewährleisten.
2. Design der Zylinder und des Kopfes entspricht den Fertigungsanforderungen
- Barrel-Temperaturenkontrolle: Es wird eine zonierte Heizung (Fütterungsabschnitt, Kompressionabschnitt, Homogenisierungsabschnitt) und ein Kühlungssystem verwendet, mit einer Temperaturregelungsgenauigkeit von ±1 °C. Die Temperatur der einzelnen Abschnitte kann gemäß dem Schmelzpunkt unterschiedlicher Rohmaterialien genau eingestellt werden (bei der Produktion von HDPE wird die Temperatur des Behälters auf 160-200 °C geregelt), um eine Verschlechterung der Schmelze durch übermäßige Temperaturen und eine unzureichende Plastifizierung durch zu niedrige Temperaturen zu vermeiden, eine stabile Extrusion der Schmelze zu gewährleisten und die Auswirkungen der Gießabsenkung auf die Wanddicke des Wasserbehälters zu reduzieren.
- Kopfstruktur: Es wird ein zentriert gefüttertes Akkukopf verwendet, und die Akkupazifik wird entsprechend der Kapazität des Wasserbehälters angepasst (für das 2000-Liter-Wasserbehältermodell muss sie 80 Liter erreichen), was eine stabile Auslassung des Parisonen und die Vermeidung von Parisonschwankungen und Abweichungen ermöglicht; Der Strömungskanal des Kopfes sollte sinnvoll konzipiert werden, mit einer geschliffenen Innenwand und ohne tote Ecken, um die Rückhaltung und den Druckverlust der Schmelze zu reduzieren und eine gleichmäßige Parisonenwanddicke zu gewährleisten; Der Diesen Abstand kann genau eingestellt werden und wird in Kombination mit dem Parisonprogrammsteuersystem durch den Servo-Motor genau gesteuert, um eine präzise Kontrolle der axialen Wanddicke des Parisonen zu realisieren, die ungleiche Dehnung während des Blasformungverfahrens auszugleichen und entsprechende Wandstärkeparameter für Ecken, verstärkten Ringe und andere Teile des Wasserbehälters vorzugeben, um die strukturelle Festigkeit des Wasserbehälters zu verbessern.
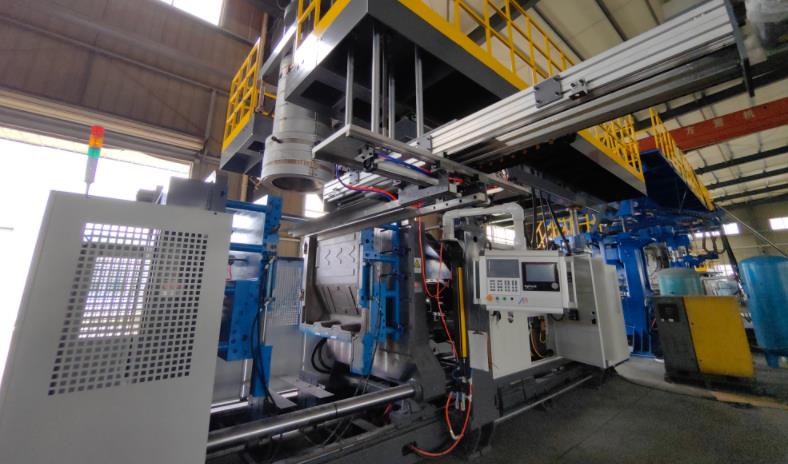
II. Blasformensystem: Gewährleistung von Genauigkeit bei der Formung des Wassertanks und Qualität der Erscheinung
Das Blowmolding-System ist dafür zuständig, das Extrudierte Parison in die Form eines Wasserspeichers zu blasen. Seine Leistungsfähigkeit bestimmt direkt die Maßgenauigkeit, die Stärke von der Wände und die Integrität des Erscheinungsbildes des Wasserreservoirs, so dass es die folgenden Anforderungen erfüllen muss.
1. Die Prüffrequenz der Parisionskontrolle erfüllt die Standards
Das Wasserreservoir hat extrem hohe Anforderungen an die Stärkegleichheit der Wände (die Abweichung sollte innerhalb ±0,1 mm kontrolliert werden). Ungleichmäßige Wänderdicke führt zu einer schwachen Struktur des Wasserreservoirs, unregelmäßiger Kühltrocknung und einfache Verformung sowie zu Leckagen und anderen Problem. Aus diesem Grund muss die Kontrolle des hervorstehenden Rohrs folgende Anforderungen erfüllen:
- Es ist mit einem hochgenauen Kontrollsystem für die Wänderdicke des hervorstehenden Rohres ausgestattet, das mehr als 100 Kontrollpunkte erkennen kann und die axiale und umlaufende Stärke der Wände des hervorstehenden Rohres genau regelt. Für das Problem der Slacking des hervorstehenden Rohres, das in großen Wasserreservoire leicht auftritt, muss durch die Optimierung der Extrudierschwindigkeitskurve und die Erhöhung der Anfangsdicke des oberen Teils des hervorstehenden Rohrs eine Übermäßigkeit der Wänderdicke zwischen dem oberen und unteren Teil des Wasserreservoirs vermieden werden.
- Die Gewichtskontrolle des hervorstehenden Rohres ist genau kontrolliert, und das maximale Gewicht des hervorstehenden Rohres sollte mit dem Gewicht des Wasserreservoirs übereinstimmen (zum Beispiel kann das Gewicht des 2000L-Wasserreservoirs bis 60kg erreichen), um eine unzureichende Wänderdicke des hervorstehenden Rohres zu vermeiden, die zu einer zu dünnen Dichte der Wände und zur Unzureichigkeit der Festigkeit des Wasserreservoirs führt, oder aber zu einem übermäßigen Gewicht, das zu einer Verschwendung von Rohstoffen führt.
2. stabiles und zuverlässiges Blasen-System
- Blasen-Druck und Durchflußrate: Die Einstellung erfolgt nach der Kapazität des Waterreservoirs und der Stärke der Wände. Der Blasen-Druck der kleinen Wasserreservoire wird bei 0,3-0,5 MPa kontrolliert, und der der großen Wasserreservoire muss auf 0,5-0,8 MPa erhöht werden. Die Technologie der mehrstufigen Druckregelung wird verwendet. Ein niedriger Druck wird in der Anfangsstufe verwendet, um lokale übermäßiges Streben zu vermeiden, und der Druck wird nach dem Kontakt des Materials mit der Form erhöht, um eine detaillierte Verformung zu gewährleisten; Die Blasen-Durchflußrate sollte stabil sein, um Luftkanaldefekte wie Einеніungen und Knubbel aufgrund von Druckschwankungen zu vermeiden. Der Blasenverhältnis wird zwischen 2: 1 und 4: 1 kontrolliert. Ein zu hoher Verhältnis ist leicht dazu führend, dass die Wänderdicke zu dünn wird, und ein zu niedriges Verhältnis ist schwierig, um das Material vollständig zu strecken und beeinflusst die Qualitätskontrolle der Waterreservoirs.
- Der Blasentermin und die Kühlung: Der Blasentermin muss genau mit der Extrudierschwindigkeits des Rohres übereinstimmen. Zu früh oder zu spät wirkt sich auf die Materialverteilung aus, was vermeidbar ist, indem man das Rohr nach dem Blasen zu kalt oder deformiert ist, weil es nach dem Blasen zu spät gekühlt wird; Das Blasenmittel ist am besten trocken und sauber komprimierte Luft, um Luftbubbles und Kratzer auf der Innenseite der Wasserreservoire zu vermeiden, die durch Feuchtigkeit und Verunreinigungen in der Luft verursacht werden, was die Leistung zur Vermeidung von Leckagen beeinflusst.
3. Mold Adaptability and Kühleffizienz
- Anpassbarkeit der Formen: Die Größe der Form sollte genau mit der des entworfenen Wasserreservoirs übereinstimmen. Die Forminnerfläche ist glatt und frei von Kerben, um sicherzustellen, dass das Wasserreservoir einen flachen Erscheinungsbild hat und keine Kratzer hat; Die Form muss eine gute Verschließung bieten, um einen Luftleck während der Verformung des Wasserreservoirs zu vermeiden, der zum unvollständigen Verformen des Wasserreservoirs führt; Für Wasserreservoire verschiedener Kapazitäten (300L-2000L) sollte die Ausrüstung mit entsprechenden Grössenformen kompatibel sein (die maximale Formgröße kann 1600x1900mm erreichen), um die Versatilität der Ausrüstung zu verbessern.
- Kühlsystem: Ein Multizirkel-Kühlsystem wird verwendet, um die Temperatur unterschiedlicher Bereiche der Form unabhängig zu kontrollieren. Die Temperaturunterschiede auf der Formoberfläche werden innerhalb ±5 ℃ kontrolliert, um Leckagen und Verformungen des Wasserreservoirs durch ungleichmäßige Kühltrocknung zu vermeiden; Der Kühlwasserkreis ist vernünftig konzipiert, und die Kühlleistung muss den Produktionszyklusanforderungen entsprechen. Die Kühlzeit kleiner Wasserreservoire wird bei 30-60s kontrolliert, und die der großen 2000L-Wasserreservoire muss auf 120-240s erhöht werden, um sicherzustellen, dass das Wasserreservoir nach der Verformung schnell erstarrt, die Produktionsffizienz verbessert und die Dimensionale Stabilität des Wasserreservoirs sicherstellt.
III. Klemmsystem: Gewährleistung der Verformungsstabilität und der Bedienungsgemütlichkeit
Das Klemmsystem ist für die Öffnung, Schließung und Verriegelung der Form verantwortlich. Seine Anpresskraft, Hubbewegung und Genauigkeit beeinflussen direkt die Qualitätskontrolle der Verformung und die Betriebssicherheit. Besonders für die Produktion von großen Wasserreservoire sind die Anforderungen an das Klemmsystem strenger.
- Anpresskraft: Bestimmt nach der Kapazität des Wasserreservoirs und der Größe der Form. Die Anpresskraft der kleineren Wasserreservoire muss 500-800KN erreichen, und die Klemmkraft der größeren 2000L-Wasserreservoire sollte nicht geringer als 1800KN sein, um sicherzustellen, dass die Form während der Verformung nicht losgelöst oder überläuft und dass Wasserreservoiredefekte wie Flash und Messabweichungen vermieden werden.
- IV. Steuerungssystem: Realisierung präziser Regelung und Batch-Stabilität
- Die Herstellung von Wasserspeichern ist in der Regel eine Massenproduktion, die präzise Steuerungssysteme erfordert, um die Stabilität verschiedener Parameter sicherzustellen, Interbatch-Fehler zu reduzieren und die Produktionseffizienz und die Qualitätsrate der Produkte zu verbessern.
Steuerungsgenauigkeit: Es wird ein hochpräzises PLC-Steuerungssystem (z. B. Siemens PLC) eingesetzt, das die wichtigsten Parameter wie Extrusionsgeschwindigkeit, Rohrtemperatur, Kopfgeschwindigkeit, Druckblasen und Klemmsgeschwindigkeit genau regelt. Die Einstellgenauigkeit der Parameter ist hoch, die Reaktionsgeschwindigkeit ist schnell, was die koordinierte Stabilität jedes Prozesses gewährleistet und die Beständigkeit der Massenproduktion ermöglicht.
Automatisierungsfunktion: Es verfügt über automatische Funktionen wie automatische Einfüllung, automatische Extrusion, automatisches Blowmolding, automatische Kühlung, automatische Entklemmung und automatische Staubtrimmen, wodurch manuelle Eingriffe reduziert, die Arbeitskosten senken und Produktdefekte aufgrund von Fehlern bei der manuellen Bedienung verhindert werden. Es ist auch mit einem Echtzeit-Wandstärke-Monitoring- und -Feedback-System ausgestattet, das über Ultraschall-Messung, Infrarot-Temperaturmessung und andere Technologien in Echtzeit die Wandstärkeänderungen des Parisons und des Wasserspeichers überwacht, die Daten der Steuerung zurückgibt, um sie dynamisch anzupassen und so die Wandstärkekonstanz weiter zu verbessern.
- Fehler-Warn-und-Aufzeichnungsfunktion: Es verfügt über eine vollständige Fehlerwarnfunktion, die störende Phänomene wie Probleme bei der Extrusion, Temperaturabweichungen, Luftleckagen und Klemmfehler rechtzeitig erkennen kann und Warnsignale sendet, um die Entstehung von nichtqualifizierten Batches auszulassen. Gleichzeitig kann es Produktionsparameter und Fehlermeldungen aufzeichnen, wodurch spätere Problemlösungen und Optimierungen des Produktionsprozesses erleichtert und die Produktionsstabilität verbessert werden.
- V. Hilfsystem: Anpassung an die speziellen Anforderungen der Wasserspeicherherstellung
- Zusätzlich zum Kernsystem muss das Hilfsystem des Extrusions-Blowmoulding-Maschinen adaptiv an die Besonderheiten der Wasserspeicherherstellung angepasst werden, um ein reibungsloses Produktionsfortgang und die Produktqualität zu gewährleisten.
Rohstoffverarbeitungsanlage: Es ist mit Trocknungs- und Sichtungseinrichtungen für Rohstoffe ausgestattet, damit Feuchtigkeit und Verunreinigungen in den Rohstoffen entfernt werden (die Feuchtigkeitsgehalt muss unter 0,1% gehalten werden), um Blasen und Verunreinigungen nach dem Moulage des Wasserspeichers zu verhindern, die das Dichtungsverhalten und die Erscheinungsqualität beeinträchtigen. Für die Verwendung von recycelten Rohstoffen sollte der Anteil der wiederverwerteten Rohstoffe innerhalb von 30% gehalten werden, um die Schmelztalkonsistenz und die Leistung des Wasserspeichers nicht zu beeinträchtigen.
Abluftsystem: Es sind vernünftige Abluftgeräte am Rohr, am Kopf oder am Bausatz installiert, um Luft und flüchtige Stoffe aus der Schmelze abzulassen, Blasen im Inneren des Wasserspeichers zu vermeiden, eine gleichmäßige Wandstärke und dichte Struktur des Wasserspeichers zu gewährleisten sowie das Dichtungsverhalten und die Strukturfestigkeit zu verbessern.
- Sicherheitsprotektionssystem: Es ist mit einem vollständigen Sicherheitsprotektionssystem ausgestattet. Insbesondere für große Extrusions-Blowmoulding-Maschinen sind Sicherheitshebel und Notausknopf in der Klemmzone und im Kopfbereich installiert, um Unfällen durch Kontakt mit heißer Schmelze und beweglichen Teilen zu vermeiden und die Produktionssicherheit zu gewährleisten. Das Hochdruckblasen-System muss mit Druckschutzvorrichtungen ausgestattet sein, um Gerätschäden oder Sicherheitsunfälle durch übermäßigen Druck zu vermeiden.
- Auspuffsystem: Stellen Sie vernünftige Auspuffgeräte auf dem Barrel, Kopf oder Formen ein, um Luft und flüchtige Stoffe in der Schmelze abzuführen, verhindern Sie Blasen im Wasserbehälter, gewährleisten Sie eine gleichmäßige Wandstärke und dichte Struktur des Wasserbehälters und verbessern Sie die Dichtungsicherheit und die strukturelle Festigkeit.
- Sicherheitsabsicherungssystem: Es ist mit kompletten Sicherheitsabsicherungseinrichtungen ausgestattet. Insbesondere bei großen Spritzblasformmaschinen müssen in der Spannbereich und im Kopfbereich Schutzgitter und Not-Aus-Tasten eingerichtet werden, um eine Berührung von Betreibern mit heißer Schmelz und beweglichen Teilen zu vermeiden und die Produktionssicherheit sicherzustellen. Das hochdruckige Blasystem muss mit Drucksicherungsgeräten ausgestattet sein, um eine Beschädigung der Ausrüstung oder Sicherheitsunfälle durch übermäßigen Druck zu vermeiden.
- Umweltschutz und Energieeffizienz: Die Ausrüstung muss die Umweltvorschriften erfüllen, die Emission von Abgasen und Lärm reduzieren (Lärm unter 85 dB kontrolliert) und energieeffiziente Heizung-, Kühl-und Motoranordnungen verwenden, um den Energieverbrauch zu senken. Zum Beispiel wird die durchschnittliche Stromverbräuung bei großen Wasserbehältermodellen auf 192-280 kW kalibriert, wodurch die Produktionsökonomie verbessert wird.
VI. Other Spezielle Anforderungen
- Kapazitätsanpassbarkeit: Die Ausrüstung muss die Parameter flexibel anpassen können, je nach der Kapazität des Wasserbehälters, und die Produktion von Wasserbehältern mit unterschiedlichen Kapazitäten (300 L-5000 L) unterstützen. Zum Beispiel ist das Modell mit 2000 L kompatibel mit Wasserbehältern mit Kapazitäten von 500 L bis 2000 L, und die Produktionseffizienz wird entsprechend der Kapazität angepasst (16-18 Einheiten / Stunde für Wasserbehälter mit einer Kapazität von 500 L, 8-9 Einheiten / Stunde für Wasserbehälter mit einer Kapazität von 2000 L), was die Ausnutzung der Ausrüstung verbessert.
- Anpassbarkeit von besonderen Leistungen: Wenn Spezialwasserbehälter wie UV-beständige, korrosionsbeständige und Lebensmittelmateriale produziert werden, sollte die Extrusionsblowmouldingmaschine die entsprechenden Anpassungsmöglichkeiten aufweisen. Wenn zum Beispiel Lebensmittelmaterialien hergestellt wird, müssen die Teile der Ausrüstung, die im Kontakt mit den Rohstoffen stehen (Schraube, Behälter, Kopf), aus Lebensmittelmaterial bestehen, um eine Verunreinigung der Rohstoffe zu verhindern. Bei der Herstellung von UV-beständigen Wasserbehältern sollte ein Mehrschichts-extrusionssystem bereitgestellt werden, um die gleichzeitige Formung der UV-beständigen Schicht und der Grundschicht zu realisieren.
Zusammenfassend sind die Kernanforderungen für die Produktion von Wasserbehältern für Extrusionsblowmouldingmaschinen „Stabilität, Präzision und Anpassbarkeit“. Es ist erforderlich, durch eine rationale Konfiguration von Schrauben, Behältern und Klammerungen, genaue Parameterkontrolle und vollständige Hilfsanlagen die Formgenauigkeit, die Strukturfestigkeit, die Dichtheitsvorbeugung und die Bedarfe für die Massenproduktion des Wasserbehälters sicherzustellen. Zum selben Zeit sollte sie mit der Produktion von Wasserbehältern mit unterschiedlichen Kapazitäten und Anwendungen kompatibel sein, wodurch die Produktionseffizienz und die Produktqualifizierungsrate verbessert werden.




