

Là một sản phẩm nhựa trơn thông thường, các buồng chứa nước có thể được phân loại thành các buồng chứa nước gia đình nhỏ (có dung tích vài chục lít) và các buồng chứa nước công nghiệp/nông nghiệp lớn (500L-5000L) tùy theo dung tích. Hầu hết chúng phải đáp ứng được các yêu cầu về tối ưu hóa như ngăn chặn tình trạng rò rỉ, chống lại tác động, chịu được các tác nhân ăn mòn, đồng đều về độ dày của lớp màng, và phù hợp cho các ứng dụng khác nhau. Nội dung về sản xuất đặt ra các yêu cầu rõ ràng cho mức độ ổn định của hệ thống cán, độ chính xác của quy trình đúc, và khả năng mà hệ thống cán đáp ứng được đối với các bài toán của các công trình đúc bằng phương pháp cán bóp nở. Đặc biệt, nó có thể được phân loại thành các thông số cơ bản sau đây, đồng thời kết hợp cả đề xuất của các thông số của hệ thống cán và những yêu cầu riêng biệt của công việc sản xuất buồng chứa nước.
I. Hệ thống ép đùn: Ensuring Melt Quality and Stable Output
Hệ thống ép là trung tâm của máy ép phun, nó quyết định trực tiếp đến hiệu quả làm nhũ tương của nguyên liệu nồi nước. Chất lượng làm nhũ tương ảnh hưởng trực tiếp đến sự đồng đều về độ dày của lớp tường, sức mạnh kết cấu và khả năng ngăn chặn rò rỉ của nồi nước, do đó cần chú trọng đáp ứng các yêu cầu sau:
1. Screw Tùy chỉnh Adapted to the Characteristics of Water Tank Raw Materials
The mainstream raw material for water tank production is HDPE (ethilén cao mật độ), and LLDPE, PVC, etc. are used in some scenarios. The raw materials need to have high melt strength and good environmental stress crack resistance. Therefore, the extruder screw needs to be adaptively designed:
- Các tham số của trục vít: Tỷ lệ chiều dài đến đường kính (L/D) phải được kiểm soát trong khoảng 30:1 và 32:1, không chỉ đảm bảo sự plastic hóa đủ cho nguyên liệu mà còn tránh được sựagedunguy của chất lỏng do cắt quá mức, đảm bảo độ nhớt đồng nhất của chất lỏng và thích ứng với yêu cầu độ sánh của chất lỏng trong sản xuất bình chứa nước; Đường kính của trục vít phải được điều chỉnh theo dung tích bình chứa nước. Một trục vít khoảng Φ80mm có thể được chọn cho bình chứa nước nhỏ, và một trục vít có đường kính Φ90mm hoặc hơn phải được chọn cho bình chứa nước lớn 2000l, với dung tích plastic hóa tương ứng (350-400kg/h) để đáp ứng nhu cầu cung cấp chất lỏng của các bình chứa nước có dung tích khác nhau.
- Kiểu cấu trúc screw: Sử dụng screw có tỷ số nén tiến bộ, với tỷ số nén được điều chỉnh từ 3,5 đến 4,5, nhằm tăng công suất nén và độ cứng thải của nguyên liệu thô và tránh thay đổi độ dày đường bao do quá trình nén không đồng đều; Trong quá trình sản xuất bình chứa nước có nhiều lớp, cần thiết phải thiết lập nhiều cặp screw (ví dụ, các bộ phận có 3-6 lớp tương ứng với 3-6 cặp screw), điều đó có thể làm cho quá trình đúc các lớp chức năng khác nhau (như lớp chống tia cực tím và lớp chống rò rỉ) đồng loạt và tăng tuổi thọ của bình chứa nước.
- Vật liệu móc: Chọn vật liệu hợp kim chống mài mòn và chống ăn mòn (chẳng hạn như 38CrMoAlA) và xử lý bề mặt bằng nitrid để tăng tuổi thọ của móc, tránh bị mòn do các tạp chất có thể có trong nguyên liệu đầu vào và đảm bảo độ ổn định trong việc gia công kéo dài.
2. Kiểu dáng ống và đầu đáp ứng yêu cầu chế tác
- Kết cấu đầu máy: Sử dụng đầu máy tích trữ chủ nhiệm phía trong, dung lượng tích trữ được điều chỉnh theo dung tích bể nước (ví dụ, dung lượng tích trữ của mẫu máy 2000L cần đạt 80L), có thể cung cấp chủ nhiệm một cách ổn định và tránh cho chủ nhiệm thay đổi và lật xoay; Hệ thống ống dẫn của đầu máy nên được thiết kế hợp lý, có bề mặt nội bộ mượt mà và không có góc chết, giảm trúng chủ nhiệm và giảm thiểu sự thất thoát áp suất, đảm bảo độ dày chủ nhiệm đồng đều; Kích cỡ khe sa bướu có thể được điều chỉnh chính xác, kết hợp với hệ thống điều khiển chương trình chủ nhiệm, bằng cách điều khiển khe sa bướu thông qua động cơ servo, để làm chủ nhiệm kiểm soát độ dày tường trục một cách chính xác, bù lại sự kéo căng không đều trong quá trình định hình bằng hơi, và đặt cài các thông số độ dày phù hợp cho các góc, vách chịu lực và các phần khác của bể nước, nhằm tăng cường độ cứng của bể nước.
- Cấu trúc đồng hồ: sử dụng đồng hồ tích tụ được cung cấp về trung tâm và dung tích tích tụ được điều chỉnh tùy theo dung tích bình nước (ví dụ, dung tích tích tụ của mẫu bình 2000L cần đạt 80L), cho phép sản xuất bộ phận nhúng ổn định và tránh biến động và lệch máy; kênh lưu của đồng hồ cần được thiết kế hợp lý, với lớp mặt trong mượt mà và không có các góc chết, để giảm độ giữ cục máng và giảm áp lực, đồng thời đảm bảo độ dày của bộ phận nhúng đều đặn; khe lót lồng có thể được điều chỉnh chính xác, kết hợp với hệ thống điều khiển chương trình nhúng, khe lót được kiểm soát chính xác bởi động cơ servo để thực hiện kiểm soát chính xác độ dày mặt trục của bộ phận nhúng, làm cân bằng các hiện tượng kéo căng không đều trong quá trình phun ép, và cài đặt các tham số độ dày mặt tương ứng cho các góc, các vây gia cường và các bộ phận khác của bình nước để tăng độ cứng xây dựng của bình nước.
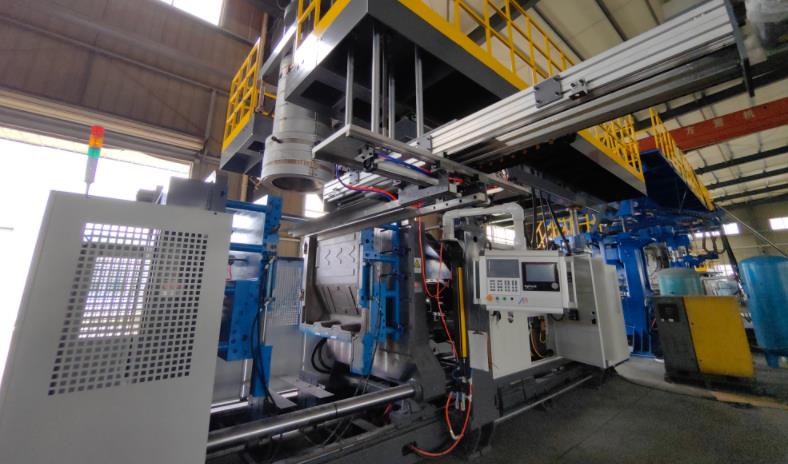
II. Hệ thống gia công tấm: Bảo đảm độ chính xác trong gia công thùng nước và chất lượng ngoại hình
Hệ thống phun sấy chịu trách nhiệm phun sấy trụ phôi đã đúc thành hình túp nước. Kĩ năng của hệ thống này quyết định trực tiếp đến độ chính xác kích thước, độ đồng đều dày của các thành và sự toàn vẹn hình dạng của túp tưới nước, nên nó phải đáp ứng các điều kiện sau:
1. Kiểm soát xương mẫu Accuracy Meets Standards
Túp tưới nước có yêu cầu cực kỳ cao đối với độ đồng đều dày (không vượt quá ±0,1mm). Dày thành không đồng đều sẽ dẫn đến cấu trúc thô hốn của túp tưới nước, xích thu dày không đồng đều, dễ khuỵu, rò rỉ nước và các vấn đề khác. Vì vậy, điều khiển phôi cần đáp ứng:
- Thiết bị hệ thống điều khiển độ dày thành phôi cao chính xác, có thể thực hiện hơn 100 điểm điều khiển, điều chỉnh chính xác độ dày theo chiều thẳng đứng và theo chiều quét của phôi. Đối với vấn đề ngả phôi, dễ xảy ra trong những hộp tưới nước lớn, chúng ta có thể khắc phục bằng cách tối ưu hóa đường cong tốc độ đúc và tăng cường độ dày ban đầu của phần trên của phôi để tránh sự khác biệt độ dày quá lớn giữa phần trên và dưới của túp tưới nước.
- Độ chính xác của trọng lượng tấm so sánh được kiểm soát chính xác, và trọng lượng tấm so sánh lớn nhất cần phải tương đương với trọng lượng bình chứa nước (ví dụ, trọng lượng tấm so sánh của bình chứa nước 2000L có thể đạt 60kg), để tránh tình trạng trọng lượng tấm so sánh thiếu dẫn đến độ dày của thành bình quá mỏng và độ bền không đủ, hoặc trọng lượng quá lớn gây lãng phí nguyên liệu.
2. Stable and Reliable Hệ thống phun
- Ứng suất thổi và tốc độ dòng: Điều chỉnh theo dung tích bình chứa nước và độ dày của thành. Ứng suất thổi của các bình chứa nước nhỏ được kiểm soát ở mức 0,3-0,5 MPa, và của các bình chứa nước lớn cần tăng lên đến 0,5-0,8 MPa. Kỹ thuật điều khiển áp suất nhiều cấp được áp dụng. Một áp suất thấp được sử dụng ở giai đoạn đầu để tránh kéo dài quá mức tại khu vực cụ thể, và áp suất được tăng sau khi vật liệu tiếp xúc với khuôn để đảm bảo gia công chi tiết; Tốc độ dòng thổi phải ổn định để tránh các khuyết điểm trên bình chứa nước do biến động áp suất. Tỷ lệ thổi lên được kiểm soát trong khoảng 2: 1 đến 4:
- Tỷ lệ quá cao dễ dẫn đến độ dày của thành quá mỏng, và tỷ lệ quá thấp khó để kéo dài hoàn toàn vật liệu, ảnh hưởng đến chất lượng gia công bình chứa nước.
3. Mold Adaptability and Hiệu Suất Làm Mát
- Thời gian thổi và làm nguội: Thời gian thổi cần được phù hợp chính xác với tốc độ nén tấm so sánh. Nghiêng quá sớm hoặc quá muộn sẽ ảnh hưởng đến phân bố vật liệu, tránh khiến tấm so sánh quá lạnh để thổi lên hoặc biến dạng do làm nguội không kịp thời sau khi thổi lên; Lượng khí thổi là khí nén sạch và khô là tốt nhất, để tránh bulong và vết xước trên thành bên trong bình chứa nước do nước và tạp chất trong không khí gây ra, ảnh hưởng đến hiệu quả ngăn chặn sự rò rỉ.
- Sự thích nghi của khuôn: Kích thước khuôn cần phù hợp chính xác với kích thước bình chứa nước được thiết kế. Bề mặt kiến trúc của buồng được làm bằng phẳng và không có mép toác để đảm bảo sự phẳng của bình chứa nước và không có vết xước; Khuôn phải có hiệu suất làm kín tốt để tránh sự rò rỉ không khí trong quá trình gia công thổi, dẫn đến gia công bình chứa nước không hoàn chỉnh; Đối với những bình chứa nước có dung tích khác nhau (300L-2000L), thiết bị cần tương thích với các khuôn kích cỡ tương ứng (kích thước lớn nhất của khuôn có thể đạt 1600x1900mm) để nâng cao tính linh hoạt của máy móc.
Hệ thống làm nguội: Kỹ thuật làm nguội nhiều vòng được áp dụng để kiểm soát nhiệt độ của các khu vực khác nhau của khuôn. Độ sai số nhiệt độ trên bề mặt khuôn được kiểm soát trong phạm vi ±5 độ C để tránh sự co rút và biến dạng của bình chứa nước do làm nguội không đồng đều; Dòng lạnh lưới điều hòa được thiết kế hợp lý, và hiệu quả làm nguội phải đáp ứng yêu cầu chu trình sản xuất. Thời gian làm nguội của bình chứa nước nhỏ được kiểm soát ở mức 30-60 s, và của bình chứa nước lớn cần được kéo dài đến 120-240 s, để đảm bảo bình chứa nước được chín trong sữa sau khi gia công, cải thiện hiệu quả sản xuất, và đảm bảo tính ổn định kích thước của bình chứa nước.
III. Hệ thống bó: đảm bảo ổn định gia công và tiện lợi trong vận hành
- Hệ thống bó chịu trách nhiệm về việc mở, đóng và khóa khuôn. Lượng căng của hệ thống bó, bước nâng và độ chính xác trực tiếp ảnh hưởng đến chất lượng gia công và an toàn của sản xuất. Đặc biệt đối với sản xuất bình chứa nước lớn, các yêu cầu đối với hệ thống bó càng nghiêm ngặt hơn.
- Lượng căng: được xác định theo dung tích bình chứa nước và kích thước khuôn. Lượng căng của bình chứa nước nhỏ cần đạt 500-800KN, và lượng căng của bình chứa nước lớn 2000L không nên nhỏ hơn 1800KN, để đảm bảo rằng khuôn không bị rò rỉ hoặc tràn ra trong quá trình gia công thổi, và tránh các khiếm khuyết của bình chứa nước như rò rỉ và sự sai lệch kích thước.
- Bước nâng và bộ gạt: bước nâng cần đáp ứng nhu cầu mở, đóng và đưa ra bình chứa nước. Kích thước bộ gạt nên tương đồng với khuôn (ví dụ, bộ gạt kích thước 1700x1800mm thích hợp cho các khuôn bình chứa nước lớn). Lỗi song song của bộ gạt được kiểm soát trong phạm vi 0,1 mm, để tránh sai lệch độ dày của bình chứa nước hoặc tổn thương khuôn do lực không đồng đều tác động lên khuôn trong quá trình bó; phạm vi điều chỉnh độ dày của khuôn cần hợp lý (ví dụ 1010-1600mm) để thích hợp với các khuôn có độ dày khác nhau.
IV. Hệ thống điều khiển: Realizing Precise Regulation and Batch Stability
Tiện lợi trong vận hành: được trang bị các thiết bị mở và tháo khuôn tự động. Bình chứa nước lớn cần được trang bị các thiết bị tháo khuôn tự động đặc biệt để tránh làm hỏng bình chứa nước do tháo khuôn thủ công và giảm sức lao động. Hệ thống bó cần có sự ổn định và độ bền tốt, và có thể chịu đựng các tác dụng mở và đóng nhiều lần trong một khoảng thời gian dài, giảm ảnh hưởng của sự cố thiết bị lên sản xuất.
- Sản xuất bình chứa nước thường là sản xuất hàng loạt, nên cần hệ thống kiểm soát chính xác để đảm bảo ổn định các tham số khác nhau, giảm sai lệch giữa các lô, và cải thiện hiệu quả sản xuất và tỷ lệ xác nhận sản phẩm.
- Tính năng tự động: Nó có các chức năng tự động như tự động nhập liệu, tự động kéo xô, tự động ép nhựa, tự động làm mát, tự động lột mẫu và tự động cắt trâm, giảm bớt sự can thiệp thủ công, giảm chi phí lao động và ngăn ngừa lỗi sản phẩm do lỗi vận hành thủ công; Được trang bị hệ thống giám sát và phản hồi độ dày tường thời gian thực thông qua đo độ dày bằng âm thanh siêu thanh, đo nhiệt độ bằng tia nhiệt và các công nghệ khác, giám sát tình trạng thay đổi độ dày tường của mẫu và bình chứa nước, chuyển dữ liệu về hệ thống điều khiển để điều chỉnh động, và cải thiện độ đồng đều của độ dày tường.
- Cảnh báo lỗi và ghi chép: Đó là một chức năng cảnh báo lỗi đầy đủ, có thể phát hiện kịp thời các vấn đề như bất thường trong quá trình kéo xô, sự sai lệch nhiệt độ, sự rò rỉ không khí và sự cố cầm chặt, và đưa ra tín hiệu cảnh báo để tránh sản xuất các sản phẩm không đạt chất lượng; Đồng thời, nó có thể ghi lại thông số sản xuất và thông tin lỗi, giúp di chuyển sau đó để khắc phục vấn đề và tối ưu hóa quá trình sản xuất, đồng thời cải thiện độ ổn định của sản xuất.
Tệp phụ trợ: Phù hợp với nhu cầu đặc biệt của sản xuất bình chứa nước
Ngoài hệ thống chính, hệ thống phụ trợ của máy ép nhựa ép trùm cần được thiết kế hợp lý để phù hợp với đặc điểm của sản xuất bình chứa nước để đảm bảo tiến trình sản xuất trơn tru và chất lượng sản phẩm.
- Hệ thống xử lý nguyên liệu: Được trang bị thiết bị sấy và lọc nguyên liệu để loại bỏ độ ẩm và tạp chất trong nguyên liệu (năng lượng ẩm phải được kiểm soát ở mức dưới 0,1%), tránh gây ra những chấm khí và điểm tạp chất sau khi ép trùm bình chứa nước, làm ảnh hưởng đến hiệu quả chống rò rỉ và chất lượng ngoại hình; Đối với việc sử dụng nguyên liệu tái chế, tỷ lệ nguyên liệu tái chế phải được kiểm soát ở mức dưới 30% để tránh ảnh hưởng đến cường độ nấu và hiệu suất của bình chứa nước.
- Hệ thống xả: Thiết đặt các thiết bị xả hợp lý trên bình, đầu hoặc phần trùm để xả không khí và các chất khí trong chất nóng, tránh các hơi bong bóng trong bình chứa nước, đảm bảo độ dày tường đồng đều và cấu trúc dày đặc của bình chứa nước, cải thiện hiệu quả chống rò rỉ và sự chắc chắn của cấu trúc.
- Hệ thống bảo vệ an toàn: Được trang bị các thiết bị bảo vệ an toàn hoàn chỉnh. Đặc biệt đối với máy ép nhựa ép trùm lớn, các vách bảo vệ và nút ngắt yếu điện cần được đặt trong khu vực đóng gấp và khu vực đầu để tránh người vận hành tiếp xúc với chất nóng cao và các bộ phận di chuyển, bảo đảm an toàn trong quá trình sản xuất; Hệ thống hút tối đa phải được trang bị các thiết bị bảo vệ áp suất để tránh gây ra hư hỏng thiết bị hoặc các sự cố về an toàn do áp suất quá cao.
- Bảo vệ môi trường và tiết kiệm năng lượng: Thiết bị phải đáp ứng các yêu cầu về bảo vệ môi trường, giảm lượng khí thải ra môi trường và tiếng ồn (tiếng ồn được kiểm soát ở mức dưới 85dB); Sử dụng hệ thống làm mát, làm lạnh và động cơ tiết kiệm năng lượng để giảm tiêu thụ năng lượng. Ví dụ, mức tiêu thụ điện trung bình của các mẫu bình chứa lớn được kiểm soát ở mức 192-280kw, nâng cao hiệu quả kinh tế trong sản xuất.
VI. Other Yêu cầu đặc biệt
- Tính thích ứng về công suất: Thiết bị phải có khả năng điều chỉnh các tham số một cách linh hoạt theo công suất của bình chứa nước, tương thích với sản xuất các bình chứa có công suất khác nhau (300L-5000L). Ví dụ, mẫu 2000L có thể tương thích với các bình chứa 500L-2000L, và hiệu quả sản xuất được điều chỉnh tùy theo công suất (16-18 chiếc / giờ đối với các bình chứa 500L, 8-9 chiếc / giờ đối với các bình chứa 2000L), nâng cao khả năng sử dụng thiết bị.
- Tính thích ứng về hiệu năng đặc biệt: Nếu sản xuất các loại bình chứa đặc biệt như chống tia cực tím, chống ăn mòn, và các loại được sử dụng cho các mục đích khác, thì máy ép nhựa ép trùm cũng cần có tính thích ứng tương ứng. Ví dụ, khi sản xuất các loại bình chứa được sử dụng cho các mục đích khác, các bộ phận của thiết bị tiếp xúc với nguyên liệu (của, đầu và đầu đóng gấp) phải làm bằng các chất liệu được sử dụng cho các mục đích đó để tránh gây ô nhiễm nguyên liệu; Khi sản xuất các loại bình chứa có khả năng chống tia cực tím, hệ thống ép nhiều lớp phải được khớp ứng để tạo nên sự ép nhựa đồng bộ giữa lớp chống tia cực tím và lớp cơ sở.
Tổng thể, các yêu cầu chính của sản xuất bình chứa cho máy ép nhựa ép trùm là “ổn định, chính xác và thích hợp”. Có thể đảm bảo độ chính xác ép nhựa, độ dày tường, hiệu quả chống rò rỉ và các yêu cầu đối với khối lượng sản xuất của bình bằng cách thiết lập hợp lý các hệ thống của móc, đầu và bộ bít, điều chỉnh các tham số một cách chính xác, và thiết lập các hệ thống phụ trợ đầy đủ. Đồng thời cần phù hợp với sản xuất các loại bình chứa có công suất và mục đích sử dụng khác nhau, nâng cao hiệu quả sản xuất và tỷ lệ chất lượng sản phẩm.




