

Sebagai produk plastik serbas dengan lubang, tanki air dapat dibagi menjadi tanki air rumah tangga kecil (beberapa puluh liter) dan tanki penyimpanan air industri/khusus besar (500L-5000L) sesuai dengan kapasitasnya. Mereka perlu memenuhi persyaratan kinerja inti seperti prevensi lepas, ketahanan terhadap benturan, resistensi terhadap korosi, dan ketebalan dinding yang sama untuk berbagai aplikasi. Proses produksi mengekspreskan persyaratan yang jelas terhadap stabilitas ekstrusi, keakuratan pembentukan, dan adaptabilitas struktural mesin pemisahan cetakan pembelok ekstrusi. Secara khusus, ini dapat dibagi menjadi dimensi inti berikut, dengan mempertimbangkan kinerja peralatan dan kebutuhan khusus produksi tanki air.
I. Sistem ekstrusi: Menjamin kualitas cair dan hasil yang stabil
Sistem ekstrusinya adalah inti mesin pembentukan pelarut pita, yang secara langsung menentukan efek plastifikasi bahan baku tangki air. Kualitas plastifikasi mempengaruhi ketepatan tebal dinding, kekuatan struktural, dan kinerja pencegahan kebocoran di tangki air, sehingga perlu untuk fokus memenuhi persyaratan berikut.
Konfigurasi tabung diberi sesuai dengan karakteristik bahan baku tabung air
Bahan baku utama untuk produksi tabung air adalah HDPE (Polietilena Tinggi Tekstur), dan LLDPE, PVC, dan sebagainya digunakan dalam beberapa kasus. Bahan baku harus memiliki kekuatan pencairan yang tinggi dan ketahanan terhadap pukatan stres lingkungan yang baik. Oleh karena itu, penggerak tabung perlu didesain secara adaptif:
- Parameter Tabung: Rasio panjang-diameter (L/D) seharusnya diatur antara 30:1 dan 32:1, yang tidak hanya dapat menjaga pemanasan yang cukup dari bahan baku tetapi juga menghindari degradasi pencairan yang disebabkan oleh pemotongan berlebihan, memastikan viskositas pencairan yang seragam dan beradaptasi dengan persyaratan kecepatan pencairan produksi tabung air; Diameter tabung seharusnya diatur sesuai dengan kapasitas tabung air. Tabung berdiameter sekitar Φ80mm dapat dipilih untuk tabung air kecil, dan tabung berdiameter Φ90mm atau lebih harus dipilih untuk tabung air berkapasitas 2000L, dengan kapasitas pemanasan (350-400kg/h) yang sesuai untuk memenuhi kebutuhan pasokan pencairan tabung air dengan kapasitas yang berbeda.
- Struktur Screw: Screw dengan rasio kompresi bertahap digunakan, dengan rasio kompresinya dikendalikan antara 3,5 dan 4,5, untuk memperkuat efek plastifikasi dan kekuatan mencair bahan baku dan menghindari fluktuasi ketebalan dinding tangki air yang disebabkan oleh plastifikasi tidak merata; Untuk produksi tangki air berlayer yang banyak, perlu konfigurasi beberapa set screw (misalnya, model 3-6 Layer melibatkan 3-6 set screw), yang dapat menghasilkan ekstrusi sinergetis dari lapisan-fungsional yang berbeda (seperti lapisan anti-ultraviolet dan lapisan anti-sewaktu), serta meningkatkan masa pakai tangki air.
- bahan Pompa: Dipilih bahan aloi yang tahan aus dan korosi (seperti 38CrMoAlA), dan permukaannya ditanam dengan nitriding untuk memperpanjang umur pakai pompa, menghindari pompa yang tergores oleh kontaminan yang mungkin terdapat dalam bahan baku, serta memastikan stabilitas pemompaan produksi jangka panjang.
2. Desain Tabung dan Kepala Memenuhi Kebutuhan Pembentukan
- Pengendalian Suhu Tabung: Digunakan desain pemanas zonasi (seksion pemasukkan, kompresi, homogenisasi), serta pendinginan, dengan keakuratan pengendalian suhu mencapai ±1 ℃. Suhu setiap seksion dapat disesuaikan secara akurat sesuai dengan suhu pusar bahan baku yang berbeda (saat memproduksi HDPE, suhu tabung dikendalikan pada 160-200 ℃), untuk menghindari kerusakan benda cair yang disebabkan oleh suhu yang terlalu tinggi dan plastifikasi yang tidak mencukupi yang disebabkan oleh suhu yang terlalu rendah, menjamin pemompaan benda cair yang stabil, dan mengurangi pengaruh turunnya parison terhadap tebal dinding tangki air.
- Struktur kepala: Kepala akumulator pemberian pusat digunakan, dan kapasitas akumulator diatur sesuai dengan kapasitas tangki air (misalnya, kapasitas akumulator model tangki air 2000L harus mencapai 80L), yang dapat menyediakan hasil parison secara stabil dan menghindari fluktuasi & penambahan parison; Jalur aliran kepala harus dirancang secara bijaksana, dengan dinding interior yang halus serta tidak ada sudut mati, untuk mengurangi penumpukan mencair dan kehilangan tekanan, serta menjamin konsistensi ketebalan parison; Jarak potong dapat diatur secara akurat, disesuaikan dengan sistem kontrol program parison, jarak potong yang diatur dengan servo motor agar mencapai kontrol tepi ketebalan parison yang akurat, mengimbangi pengurangan penambahan yang tidak merata selama proses blow molding, dan menentukan parameter ketebalan yang sesuai untuk sudut, balok penunjang dan bagian lain dari tangki air untuk meningkatkan kekuatan struktural tangki air.
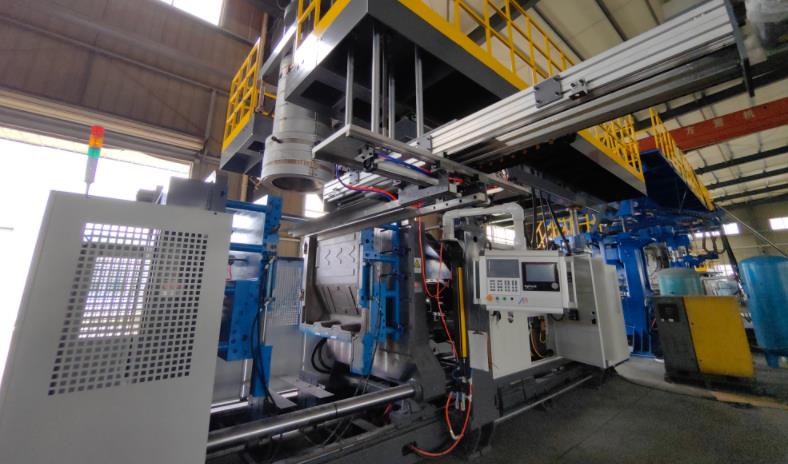
II. Sistem pembentukan tiup: Menjamin Keakuratan Pembentukan dan Kualiti Permukaan Tangki Air
Sistem pembentukan melalui pemanjangan bertanggung jawab untuk membentuk paraison yang ditempa menjadi bentuk tabung air. Kinerjanya secara langsung menentukan akurasi ukuran, keseragaman tebal dinding, dan kesatuan tampilan tabung air, sehingga perlu memenuhi persyaratan berikut.
1. Kontrol penempatan Accuracy Meets Standards
Tabung air memiliki kebutuhan sangat tinggi untuk keseragaman tebal dinding (dekatiannya harus dapat dikendalikan dalam kisaran ±0,1 mm). Tebal dinding yang tidak merata akan menyebabkan struktur tabung air menjadi lemah, pembekuan pekaranganan yang tidak seragam, dan mudah mengalami deformasi, kebocoran, dan masalah lain. Oleh karena itu, kontrol paraison perlu memenuhi:
- Dilengkapi dengan sistem kontrol tebal dinding paraison yang sangat presisi, yang dapat merealisasikan lebih dari 100 titik kontrol, menyesuaikan dengan tebal dinding axial dan circumferential paraison. Untuk masalah penurunan paraison yang mudah terjadi pada tabung air bertuah besar, mengkompensasikannya dengan menyesuaikan kurva kecepatan penempaan dan meningkatkan tebal awal bagian atas paraison untuk menghindari perbedaan tebal dinding yang terlalu besar antara bagian atas dan bawah tabung air.
- Berat paraison dikendalikan dengan tepat, dan berat maksimum paraison seharusnya sesuai dengan berat tabung air (misalnya, berat paraison tabung air 2000L dapat mencapai 60 kg), untuk menghindari berat paraison yang tidak mencukupi menyebabkan tebal dinding yang terlalu tipis dan kekuatan yang kurang dari tabung air, atau kelebihan berat mengakibatkan kerugian bahan baku.
2. Stable and Reliable Sistem pemanasan
- Tekanan dan Aliran Gerakan Pembelajaan: Sesuaikan dengan kapasitas dan tebal dinding tabung air. Tekanan pembelajaan tabung air kecil dikendalikan pada kisaran 0,3-0,5 MPa, dan untuk tabung air yang besar, kebutuhan untuk meningkatkan menjadi 0,5-0,8 MPa. Teknologi kontrol tekanan multi-tahap digunakan. Tekanan yang lebih rendah digunakan dalam tahap awal untuk menghindari penyebaran lokal yang berlebihan, dan tekanan ditingkatkan setelah bahan baku bersentuhan dengan cetakan untuk memastikan pembentukan yang rinci; Aliran gerakan pembelajaan seharusnya stabil untuk menghindari cacat tabung air seperti depresi dan ppresapan yang disebabkan oleh fluktuasi tekanan. Tingkat kecukupan dibebaskan antara 2:1 dan 4:1. Tingkat yang terlalu tinggi mudah berakibat pada tebal dinding yang terlalu tipis, dan tingkat yang terlalu rendah sulit untuk menyebarkan bahan baku secara penuh, yang mempengaruhi kualitas pembentukan tabung air.
- Blowing Timing and Cooling: The blowing timing should be accurately matched with the parison extrusion speed. Too early or too late will affect the material distribution, avoiding the parison being too cold to blow up or deformation due to untimely cooling after blow up; The blowing medium is preferably dry and clean compressed air, to avoid bubbles and scratches on the inner wall of the water tank caused by moisture and impurities in the air, which affect the leakage prevention performance.
3. Mold Adaptability and Merk-merek yang dikonsep
- Kustomisasi Forma: Ukuran cetakan seharusnya sesuai dengan ukuran yang ditetapkan tabung air. Permukaan rongga cetakan lurus dan bebas dari lempeng permukaan untuk memastikan bahwa padang air memiliki penampilan yang rata dan tidak terdapat goresan; Cetakan harus memiliki kinerja pelipatan yang baik untuk menghindari kebocoran udara selama pembelajaan, yang mengakibatkan pembentukan tabung air yang tidak lengkap; Untuk tabung air yang berkapasitas (300L-2000L), peralatan harus kompatibel dengan cetakan ukuran yang sesuai (ukuran cetakan maksimum dapat mencapai 1600x1900mm) untuk meningkatkan fleksibilitas peralatan.
- Sistem Pendinginan: Sistem pendinginan multi-jaringan diadopsi untuk mengontrol suhu bagian-bagian yang berbeda untuk cetakan. Pertambahan suhu pada permukaan cetakan dikendalikan dalam kisaran ±5°C untuk menghindari pembekuan dan deformasi tabung air yang disebabkan oleh pendinginan yang tidak merata; Sirkulasi air pendingin dirancang secara rasional, dan efisiensi pendinginan harus memenuhi persyaratan siklus produksi. Waktu penyegaran tabung air kecil dikendalikan pada kisaran 30-60 detik, dan untuk tabung air yang besar, kebutuhan diperpanjang menjadi 120-240 detik, untuk memastikan bahwa tabung air dengan cepat mencapai kekerah setelah pembentukan, meningkatkan efisiensi produksi dan memastikan stabilitas ukuran tabung air.
Ilustrasi Kunci III: Menjamin Stabilitas Pembentukan dan Kemanan Operasional
Sistem sergam merupakan tanggung jawab untuk membuka, menutup, dan menyegem cetakan. Tekanan sergam, langkah dan keakuratannya secara langsung mempengaruhi kualitas pembentukan tabung air dan keselamatan produksi. Khususnya untuk produksi tabung air yang besar, persyaratan untuk sistem sergam lebih ketat.
- Tekanan Sergam: Ditetapkan sesuai dengan kapasitas tabung air dan ukuran cetakan. Tekanan sergam tabung air yang kecil perlu mencapai 500-800KN, dan tekanan sergam tabung air yang besar 2000L tidak boleh kurang dari 1800KN, untuk memastikan bahwa cetakan tidak buka secara otomatis atau melebihi batas selama pembelajaan, dan menghindari kesalahan tabung air seperti flash dan degrasi ukuran.
- Langkah Sergam dan Bingkai: Langkah sergam harus memenuhi kebutuhan untuk membuka, menutup, dan mengambil tabung air. Ukuran bingkai seharusnya sesuai dengan cetakan (misalnya, bingkai 1700x1800mm cocok untuk cetakan tabung air yang besar). Suhu ketepatan paralel bingkai harus berada dalam kisaran 0,1 mm, untuk menghindari kesalahan tebal dinding tabung air atau kerusakan cetakan yang disebabkan oleh tekanan yang tidak seragam pada cetakan saat sergam; Wilayah penyesuaian tebal cetakan seharusnya rasional (misalnya 1010-1600 mm) untuk adaptasi untuk cetakan tabung air yang berbeda tebal.
- Kemanan Operasional: Dilengkapi dengan mekanisme sergam dan demold otomatis. Tabung air bertuah yang besar perlu dilengkapi dengan perangkat demold otomatis khusus untuk menghindari kerusakan tabung air yang disebabkan oleh proses demold manual dan mengurangi intensitas tenaga kerja; Mekanisme sergam harus memiliki stabilitas dan ketahanan yang baik, dan dapat tahan terhadap tindakan pembukaan dan penutupan yang berfrekens tinggi dalam jangka waktu yang lama, mengurangi dampak kerusakan peralatan terhadap produksi.
IV. Sistem Pengendalian: Menciptakan Regulasi yang Akurat dan Stabilitas Seri
Produksi tangki air didominasi produksi massal, yang memerlukan sistem pengendalian yang akurat untuk memastikan stabilitas berbagai parameter, mengurangi kesalahan antar seri, serta meningkatkan efisiensi produksi dan tingkat kualitas produk.
- Akurasi Pengendalian: Menggunakan sistem pengendalian PLC yang akurat (seperti Siemens PLC), yang dapat mengendalikan parameter kunci seperti kecepatan pengecoran, suhu tabung, suhu kepala, tekanan penyemprotan, dan kecepatan pengikatan dengan akurat. Akurasi penyesuaian parameter tinggi dan kecepatan tanggap, yang menjamin stabilitas terkoordinasi setiap proses dan menciptakan kesederhanaan produksi massal.
- Fungsi otomatisasi: Ini memiliki fungsi otomatis seperti pemasakan otomatis, ekstrusi otomatis, pembentukan tiup otomatis, pendinginan otomatis, demolding otomatis, dan pemotongan kelenjar asing otomatis, yang mengurangi intervensi manual, mengurangkan biaya tenaga kerja, dan mencegah kesalahan produk yang disebabkan oleh kesalahan operasi manual; Dilengkapi dengan sistem pemantauan dan umpan balik tebal dinding dalam waktu nyata, melalui pengukuran tebal ultrasonik, pengukuran suhu inframerah dan teknologi lain, melacak perubahan tebal dinding tabung dan tabung air secara real time, memasukkan data tersebut ke sistem kontrol untuk penyesuaian dinamis, dan meningkatkan konsistensi tebal dinding.
- Pengingat Kesalahan dan Penyimpanan: Ini memiliki fungsi peringatan kesalahan yang lengkap, yang dapat mendeteksi tepat waktu masalah seperti anomali ekstrusi, deviasi suhu, kebocoran udara, dan kegagalan pengencang, serta mengeluarkan sinyal peringatan untuk menghindari pembuatan produk yang tidak memenuhi standar. Selain itu, ia dapat menyimpan parameter produksi dan informasi kesalahan, yang mempermudah pemecahan masalah dan pengoptimalan proses produksi di masa mendatang serta meningkatkan stabilitas produksi.
V. Sistem Bantuan: Beradaptasi dengan Kebutuhan Khusus Produksi tangki Air
Selain sistem utama, sistem pengayak tambahan mesin pengelasan ekstrusi perlu merancang secara adaptif sesuai dengan keunikan produksi tangki air untuk memastikan kelancaran proses produksi dan kualiti produk.
- Sistem Pengolahan Bahan Baku: Dilengkapi dengan perangkat pengeringan bahan baku dan penyaringan untuk menghilangkan kelembaban dan kotoran dalam bahan baku (sumber kelembaban harus dikontrol di bawah 0,1%), menghindari gelembung dan titik kotoran setelah pengelasan tangki air, yang mempengaruhi kinerja pencegahan kebocoran dan kualiti tampilan; Untuk penggunaan bahan yang terurai, proporsi bahan terurai harus dikontrol di bawah 30% untuk menghindari mempengaruhi kekuatan leleh dan kinerja tangki air.
- Sistem Pengeluaran: Ditetapkan perangkat pengeluaran yang wajar pada drum, kepala atau formulir untuk mengeluarkan udara dan bahan berkemih dalam leleh, menghindari gelembung dalam tangki air, memastikan ketebalan dinding yang seragam dan struktur padat dari tangki air, serta meningkatkan kinerja pencegahan kebocoran dan kekuatan struktural.
- Sistem Perlindungan Keselamatan: Dilengkapi dengan perangkat perlindungan keselamatan yang lengkap. Terutama untuk mesin pengelasan ekstrusi besar, gerbang pelindung dan tombol penghentian darurat perlu ditetapkan dalam area pemegangan dan area kepala untuk mencegah operator berdekatan dengan leleh yang panas dan bagian bergerak, memastikan keselamatan produksi; Sistem pemipaan tekanan tinggi perlu dilengkapi dengan perangkat perlindungan tekanan untuk mencegah kerusakan peralatan atau kecelakaan keselamatan yang disebabkan oleh tekanan yang terlalu tinggi.
- Perlindungan Lingkungan dan Penghematan Energi: Peralatan harus memenuhi persyaratan perlindungan lingkungan, mengurangi timbalan gas dan emisi kebisingan (kebisingan diatur di bawah 85 dB); menggunakan sistem pemanasan, pendinginan yang hemat energi serta motor untuk mengurangi konsumsi energi. Misalnya, konsumsi daya rata-rata model tangki air besar beroperasi pada 192-280kw, meningkatkan efisiensi produksi.
VI. Other Persyaratan Khusus
- Adaptabilitas Kapasitas: Peralatan dapat menyesuaikan parameter secara fleksibel sesuai dengan kapasitas tangki air, kompatibel dengan produksi tangki air dengan kapasitas yang berbeda (300L-5000L). Misalnya, model 2000L dapat kompatibel dengan tangki air berkapasitas 500L-2000L, dan efisiensi produksi diatur sesuai dengan kapasitas (16-18 potong/jam untuk tangki air 500L, 8-9 potong/jam untuk tangki air 2000L), meningkatkan penggunaan peralatan.
- Adaptabilitas kinerja khusus: Jika digunakan untuk pembuatan tangki air yang khusus, seperti yang tahan sinar ultraviolet, melawan korosi, dan kualitas pangan, mesin pembentukan tiup perlu memiliki adaptabilitas yang sesuai. Misalnya, dalam produksi tangki air kualitas pangan, bagian perangkat yang berhubungan dengan bahan baku (timbal, silinder, kepala) perlu dibuat dari bahan kualitas pangan untuk menghindari kontaminasi bahan baku. Saat produksi tangki air tahan sinar ultraviolet, sistem ekstrusi berkala harus dipasang untuk menghasilkan pemadatan sinergis lapisan tahan sinar ultraviolet dan lapisan dasar.
Singkatnya, persyaratan utama produksi tangki air untuk mesin pembentukan tiup ekstrusi adalah kelancaran, presisi, dan adaptabilitas. Ada kebutuhan untuk memastikan keakuratan pemadatan, kekuatan struktur, kinerja pencegahan kebocoran, dan produksi massal tangki air melalui konfigurasi yang tepat dari sistem timbal, kepala, dan penahan, kontrol parameter yang akurat, dan sistem yang lengkap. Pada saat yang sama, permintaan sistem tersebut harus sesuai dengan produksi tangki air dengan kapasitas dan penggunaan yang berbeza, meningkatkan efisiensi produksi serta persentase kelayakan produk.




