

Ortak boş plastik ürünü olarak, Su Depoları, kapasitesine göre küçük evsel su tankları (dizilerce litre) ve büyük iş ve mimari su depolama tankları (500 L-5000 L) olarak sınıflandırılabilir. Bunlar, farklı uygulamalara göre, sızıntı önleme, darbe direnci, korozyon direnci ve yüzeyin homojen kalınlığı gibi temel performans gereksinimlerini karşılamak zorundadır. Üretim süreci, enjeksiyon boşluk atma makinelerinin enjeksiyon stabilitesi, kalıp doğrulusu hassaslığı ve yapısal uyarlanabilirlik hakkında belirgin talepleri ortaya çıkarmaktadır. Özellikle, ekipman performansı ve su tankı üretiminin belirli ihtiyaçlarını dikkate alarak, aşağıdaki temel boyutlara ayırmak mümkündür.
I. Enjeksiyon Sistemi: Faz Doygunluğunu ve Düzgün Verimi Garantileştirme
Enjeksiyon sistemi, enjeksiyon boşluk atma makinesinin merkezi, ve doğrudan su tankı ham maddelerinin plastifiye etme etkisini belirler. Plastifiye etme kalitesi, su tankının duvar kalınlığının homojenliği, yapısal güç ve sızıntı önleme performansına doğrudan etki ettiğinden, aşağıdaki gereksinimleri karşılamaya odaklanmak gerekir.
1. Su Depoları Ham Maddelerinin Özelliklerine Uygun Sürücü Konfigürasyonu Su tankı üretiminin ana ham maddesi HDPE (Yüksek Yoğunluklu Polietilen) olup, bazı senaryolarda LLDPE, PVC vb. kullanılır. Ham maddelerinin yüksek erime mukavemetine ve iyi çevresel gerilme kırılma direncine sahip olmaları gerekir. Bu nedenle, sürücü dişli adaptif olarak tasarlanmalıdır:
Dişli Parametreleri: Uzunluk-diametre oranı (L/D), 30:1 ile 32:1 arasında kontrol edilmelidir, bu sayede sadece ham maddelerin yeterli plastifiye olmasını sağlayabilir, aynı zamanda aşırı çekim nedeniyle oluşan erimiş bozulmayı önleyebilir, homojen erimiş viskoziteyi garanti edebilir ve su tankı üretiminin erime akışkanlık gereksinimlerine uyabilir; Sürücü çapı, su tankı kapasitesine göre ayarlanmalıdır. Küçük su tankları için yaklaşık Φ80mm'lik bir dişli seçilebilir ve büyük 2000L su tankları için Φ90mm veya daha büyük bir dişli seçilmelidir, bu da farklı kapasitelerdeki su tanklarının erime hacim ihtiyaçlarını karşılamak için uygun plastifiye kapasitesi (350-400kg / saat) sağlar.
- Sürücü Yapısı: Plastifiye etme etkisi ve ham maddelerin erime mukavemetini artırmak ve su tankının duvar kalınlığındaki dalgalanmayı, plastifiye etmenin eşit olmaması nedeniyle önlemek için, yavaşça kompresyon oranı bir dişli uygulanır, kompresyon oranı
- 5 ila
- 5 değerinde kontrol edilir; Çok katmanlı su tankı üretimi için, çeşitli sayılarda dişli konumlandırılmalıdır (örneğin, 3-6 katmanlı modeller 3-6 adet dişli ile eşdeğerdir), bu da farklı fonksiyonel katmanların (örneğin ultraviole karşıtı katman, sızıntı önleyici katman) senkronize enjeksiyonunu sağlayabilir ve su tankının hizmet ömrünü arttırabilir.
Dişli Malzemesi: Çekme dayanıklı ve korozyona dayanıklı alaşımlı malzeme (örneğin 38CrMoAlA) seçilir ve dişli yüzeyi nitrojenize edilir, böylece dişli servis ömrünü uzatır, ham maddelerde olabilecek kırıklarda dişliyi aşınmasını önler ve uzun süreli üretimin enjeksiyon stabilitesini garanti eder.
- 2. Barrel ve Baş Tasarımı Kalıplama Gereksinimlerini Karşılar
- Barrel Sıcaklık Kontrolü: Bölünebilir ısıtma (iyeleme bölümü, kompresyon bölümü, homojenleştirme bölümü) ve soğutma tasarımı uygulanır, sıcaklık kontrol hassasiyeti ±1℃ ila ulaşır. Her bölümün sıcaklığı, farklı ham maddelerin erime sıcaklığına göre (HDPE üretiminde, tulum sıcaklığı 160-200℃'de kontrol edilir), erime bozulmasından dolayı aşırı sıcaklığa ve yetersiz plastifiye edilmeden dolayı aşırı düşük sıcaklığa maruz kalmadan, stabil erime enjeksiyonunu sağlamak, parison bozulmasını önlemek ve su tankının duvar kalınlığındaki bozulma etkisini azaltmak için; Baş Yapısı: Merkez temelli bir akıştaki biriler başı uygulanır ve su tankı kapasitesine göre akü kapasitesi ayarlanır (örneğin, 2000L su tankı modeli için akü kapasitesi 80L'e ulaşmalıdır), bu sayede parison'un istikrarlı olarak verilmesini sağlamak ve parison'ın fluktuasyonu ve yön değiştirmesini önleyebilir; Başın akış kanalı düzgün şekilde tasarlanmalıdır, pürüzsüz iç duvar ve köşeler bulunmamalıdır, böylece erime tutulumu ve basınç kaybını azaltır ve uniform parison kalınlığı sağlanır; Zan hareketini belirgin şekilde ayarlamak için die boşluğu servo motor ile senkronize olarak kontrollanarak, parison'un aksiyal duvar kalınlığına doğru kontrol sağlanır, bu da blow molding süreci sırasında eşit yüklenmenin bozulmasını dengeler ve su tankının köşe, destekleyici kafes ve diğer bölümleri için uygun duvar kalınlık parametreleri ön ayarlamak su tankının yapısal dayanımlarını artırır. II. Boşluk Atma Sistemi: Su Tankı Kalıplama Doğruluğu ve Görünüm Kalitesini Garantileştirme
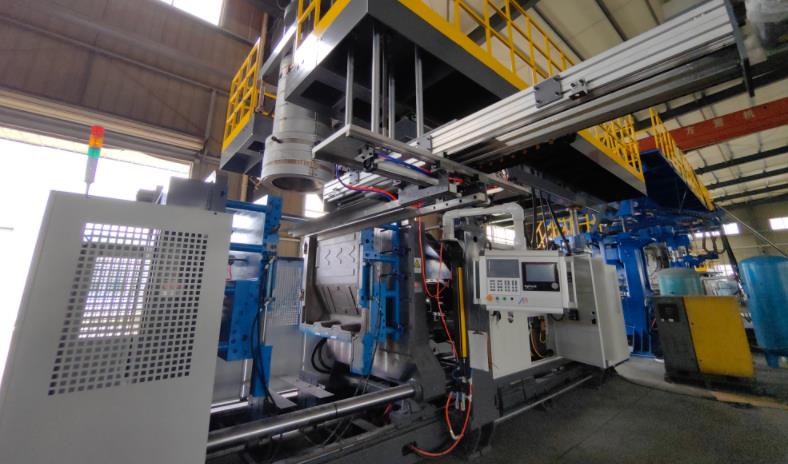
Çok katmanlı su tankı üretimi için, 2000L su tankı modelinin parison programı kontrol sistemini destekleyecek şekilde baril ve baş tasarımı belirlenir. Sürücü enjeksiyon stabilitesi ve su tankı ham maddelerinin plasifiye etkisi temellidir. Ham maddelerin bu etki doğruluğu, su tankının duvar kalınlığının homojenliği, yapısal dayanıklılığı ve sızıntı önleme performansına doğrudan etki etmektedir. Bu nedenle, aşağıdaki gereksinimleri karşılayacak şekilde baril ve baş tasarımını ön plana çıkarırız.
Enjeksiyon kalıplama sistemi, injekte edilen parison'u su tankının şekline uygun olarak kalıplandırır. Performansı doğrudan su tankının boyut doğruluğu, kalınlık birleşikliği ve görünüşün bütünlüğünü belirler, bu nedenle aşağıdaki gereksinimleri karşılamalıdır.
1. Parison kontrol doğruluğu standartlara uygun olmalıdır.
Su tankına çok yüksek bir kalınlık birleşikliği gereklidir (deviasyon ±0.1mm içinde tutulmalıdır). Eşit olmayan kalınlık, su tankının zayıf yapısı, eşit olmayan soğutma gerilemesi ve kolay deformasyon, lekelenme gibi sorunlara neden olabilir. Bu nedenle, parison kontrolü şunları karşılamalıdır:
- Yüksek doğruluk parison kalınlık kontrol sistemi ile donatılmıştır, bu sayede parison'un aksiyel ve çevresel kalınlığını doğru olarak ayarlayabilir. Büyük su tankları için kolayca oluşan parison çökme sorunu için, parison'un üst kısmının başlangıç kalınlığını optimize etmek ve su tankının üst ve alt kısmındaki kalınlık farkını aşmamsı için çıkartma hızının profiline göre ayarlanır.
- Parison ağırlığı doğru olarak kontrol edilmelidir ve maksimum parison ağırlığı su tankının ağırlığı ile eşleşmelidir (örneğin, 2000L su tankının parison ağırlığı 60 kg'a ulaşabilir). Bu, yeterli parison ağırlığının su tankının kalınlığı ve yeterli güçlülüğünün azalması nedeni ile olmaması veya fazla ağırlığın malzeme kaybına neden olmaması için önemlidir.
2. Stable and Reliable Eşanjör sistemi
- ısıtma basıncı ve akış hızı: Su tankı kapasitesi ve kalınlığına göre ayarlanmalıdır. Küçük su tanklarının ısıtma basıncı
- 3-0.5MPa arasında kontrol edilirken, büyük su tanklarının
3. Mold Adaptability and Soğutma Verimliliği
- 5-0.8MPa olmalıdır. Çok aşamalı basınç kontrol teknolojisi kullanılır. İlk aşamada yerel aşırı uzatmaya neden olmayacak şekilde daha düşük bir basınç kullanılır ve materyal kalıba temas ettikten sonra basınç artırılır, böylece ayrıntılı kalıplanma sağlanır; ısıtma akış hızı stabil olmalıdır, aksi takdirde basınç değişimi nedeniyle su tankının depresyonu ve kabarcık gibi kusurları meydana gelebilir. Göçleştirme oranı 2:1 ile 4:1 arasında kontrol edilir.
- Kalıplama oranı çok yüksek ise kalınlık çok ince olur ve
oran çok düşük ise malzemenin tam olarak uzatılmasının zor olduğu, bu nedenle su tankı kalıplama kalitesini etkiler.
Kalıplama sisteminde kırlangıçlar birden fazla dönüş hattının oluşturulduğu suya göre ayrı olarak kontrol edilir. Kalıp kavitesi yüzeyinin yekpare ve hafif parça olmalıdır, böylece su tankının düz görünmesi ve çizilmediği garantiye alınmalıdır; Kalıbın su kaybını önlemek için iyi bir sızdırmazlık performansı olmalıdır; 300L-2000L arasında çeşitli kapasiteli su tankları için, donanımın uygun büyüklükte kalıplama işleminde kullanılmasını sağlamak üzere, maksimum kalıplama büyüklüğü 1600x1900mm'ye kadar olmalıdır, böylece donanım çeşitliliği artar.
- III. Sıkıştırma Sistemi: Kalıplama Sabitliği ve İşlem Kolaylığı Garantisi
- Klemme Silme ve Şablon: Klemme süresi, kalıp açma, kapama ve su deposu çıkarma ihtiyaçlarını karşılamalıdır. Şablon boyutu, kalıbın boyutuna uygun olmalıdır (örneğin, 1700x1800mm boyutlu şablon, büyük su deposu kalıpları için uygun olacaktır). Şablonun düzensizliği, su deposunun duvar kalınlığı sapması veya kalıbın klemleme esnasında eşit olmayan kuvvetten kaynaklanan kalıp zararını önlemek için 0,1 mm içinde kontrol edilmelidir. Kalıp kalınlığı ayar aralığı, (örneğin 1010-1600mm) sunmalıdır ve farklı kalınlıklardaki su deposu kalıplarına uyum sağlayabilmelidir.
- İşlevsel Kolaylık: Otomatik klemleme ve demonte mekanizmalarla donatılmış. Büyük su deposları, manuel demonte ile oluşan su deposu hasarlarını önlemek ve iş yükünü azaltmak için özel otomatik demonte cihazları ile donatılması gerekir. Klemleme mekanizması, iyi stabiliteye ve dayanıklılığa sahip olmalı ve kalıbın yüksek frekanslı açma ve kapama hareketlerine uzun süre dayanabilmelidir, böylece ekipman arızalarının üretim üzerinde olan etkisini azaltır.
IV. Kontrol Sistemi: Önemli Düzenlemeyi Gerçekleştirmek ve Parçaların Stabilitesini Sağlamak
Su deposu üretimi genellikle seri üretimdir, bu nedenle çeşitli parametrelerin stabilitesini sağlamak, parça arası hataları azaltmak ve üretim verimliliğini ve ürün kalite oranını artırmak için hassas kontrol sistemlerine ihtiyaç vardır.
- Kontrol Yüksekliği: Yüksek hassasiyetli PLC kontrol sistemini (örneğin Siemens PLC) kullanır (örneğin Yüksek hassasiyetli PLC kontrol sistemi (örneğin Siemens PLC), kalıp süresi, konveyör hızı, konveyör sıcaklığı, alevleme basıncı, klemleme hızı ve diğer ana parametreleri doğru bir şekilde kontrol edebilir. Parametre ayar keskinliği yüksek, yanıt hızı da hızlıdır, bu da her işlemin koordineli stabilitesini garanti eder ve seri üretimin kesinliğini sağlar.
- Otomasyon Fonksiyonu: Otomatik besleme, otomatik kalıplama, otomatik şişirme, otomatik soğutma, otomatik demonte ve otomatik vuruş kesme gibi otomatik fonksiyonlara sahiptir ve manuel müdahaleyi azaltarak işgücü maliyetlerini düşürür, ayrıca manuel işlem hataları nedeniyle ürün kusurlarını önler; Borsa ve su deposunun duvar kalınlık derecesi değişikliklerini ultrasonik kalınlık ölçümü, IR sıcaklık ölçümü ve diğer teknolojiler üzerinden gerçek zamanlı olarak izleyen ve veri olarak kontrol sistemine geri bildiren bir gerçek zamanlı duvar kalınlık izleme ve geri bildirim sistemi ile donatılmıştır; Bu, duvar kalınlık konsistansını daha da artırır.
- Hata Tahmin ve Kaydı: Tamamiyle tam bir hata uyarma fonksiyonuna sahiptir, bu nedenle kalıp gazlama, sıcaklık sapmaları, hava sızıntısı ve klemme arızaları gibi sorunları zamanında tespit edebilir ve döküm maçındaki parça kalitesizliği oluşumunu önleyebilir; Aynı zamanda, üretim parametreleri ve hata bilgilerini kaydetmenin mümkün olduğu bir kayıt sistemine sahiptir, bu da sonradan sorun giderme ve üretim prosesi iyileştirme işlemlerinin kolaylaştırılması, üretim stabilitesini artırmayı sağlar.
V. Yardımcı Sistem: Su deposu üretiminin Özel Gereksinimlerine Uygun Olmasını Sağlamak
Çekme şişirme makinesinin ana sisteminin yanı sıra, yardımcı sistemin de buharlama kalıplama makinesi olması gerekir. Bu, üretimin başarılı bir şekilde gerçekleşmesini ve ürün kalitesini sağlamak için su deposu üretiminin özel birliğine uygun olarak tasarlanmalıdır.
- Malzeme İşleme Sistemi: Malzemelerin nemi ve kirlenmesini gidermek ve malzemelerin nem içeriğini (nem içerik %0,1' altına düşürmek) ortadan kaldıran, bulaşma ve kirlenme noktalarının kalıp şişirmesinden sonra oluşması engellenerek leke önleme performansı ve görsel kaliteyi sağlayan kurutma ve ayırma cihazlarıyla donatılmıştır; Geri dönüşüm malzemelerinin kullanımı için, geri dönüşüm malzemesi oranını %30'un altında yönetmeniz gerekir böylelikle malzemenin eriyik sertliğini ve kalıp performansını etkilememesi sağlanır.
- Sıhhi Sistem: Kadran üzerinde makul bir havalandırma cihazı yerleştirmek, eritilmiş malzemeden hava ve eriyik maddelerinin atılmasını sağlamak, su deposu dökümündeki hava kabarcıkları, leke önleme performansı ve kalıp yapısal dayanımı üzerinde olumsuz etki yapar, kalıp kalınlığı düzenini ve sık ekimi sağlar.
- Güvenlik Koruması Sistemi: Tam güvenlik koruması cihazlarıyla donatılmıştır. Özellikle büyük çekme şişirme makinelerinin klemleme alanında ve tepede, yüksek sıcaklığa maruz kalan operatörlerin tehlikeye girmelerini ve hareketli parçalara temas etmelerini önlemek için koruyucu raylar ve acil durdurma düğmeleri yerleştirilmelidir; Yüksek basınçlı alevleme sisteminin klem merkezi ile donatılmış olması gerekir, aşırı basınç nedeniyle ekipman arızasını veya güvenlik olayı yaşamasını önler.
- Çevre Koruma ve Enerji Tasarrufu: Cihazlar, atık gaz ve gürültü çıkışlarını azaltan çevre koruma gereksinimlerini karşılaymalıdır (gürültü sesi 85 dB’in altında kontrol edilmelidir). Enerji tasarruflu ısıtma, soğutma sistemleri ve motorlar kullanılmalı ve enerji tüketimi azaltılmalıdır. Örneğin, büyük su deposu modellerinin ortalama elektrik tüketimi 192-280 kW ile kontrol edilerek üretim ekonomisi geliştirilmelidir.
VI. Other Özel Şartlar
- Kapasite Elastikliği: Cihazlar, su depolarının kapasitesine bağlı olarak parametrelerini esnek bir şekilde ayarlayabilir ve farklı kapasitelerde (300 L-5000 L) su depoları üretmeye uyumludur. Örneğin, 2000 L modeli, 500 L-2000 L su depolarlarıyla uyumludur ve üretim verimi kapasiteye göre ayarlandırılır (500 L su deposu için 16-18 adet / saat, 2000 L su deposu için 8-9 adet / saat). Cihaz kullanımını geliştirir.
- Özel Performans Elastikliği: Anti-ultraviyole, anti-korozyon ve gıda sınıfı gibi özel amaçlı su depoları üretildiğinde, extrüzyon blow molding makinesine ait uygun elastiklik olması gerekir. Örneğin, gıda sınıfı su deposu üretildiğinde, ham maddelerle temas eden cihaz parçalarının (şaft, silindir, kafanın) gıda sınıfı malzemeden yapılması gerekir, böylece ham maddeyi kirletmemek gerekir. Anti-ultraviyole su deposu üretildiğinde, anti-ultraviyole katmanın ve taban katmanın senkronik kalıbı için uygun bir çok katmanlı extrüzyon sistemi eşleştirilmelidir.
Özet olarak, extrüzyon blow molding makinelerinin su deposu üretimi için temel gereksinimleri, “stabilite, doğruluk ve elastikliktir”. Ham maddeye zarar verilmemesi için makinenin şaftı, kafası ve klip sistemi gibi tarzı, parametreleri kesin bir şekilde kontrol edilmiş, tamamlı saik sistemleri ile su deposunun kalıbı, yapısal dayanıklılığı, sızıklama önleme performansı ve büyük miktarda üretim ihtiyaçları karşılanmalıdır. Aynı zamanda, farklı kapasitelerde ve kullanımlarda su deposu üretimine uyum sağlamak, üretim verimliliğini ve ürün geçerlilik oranını iyileştirmeyi gerektirir.




