

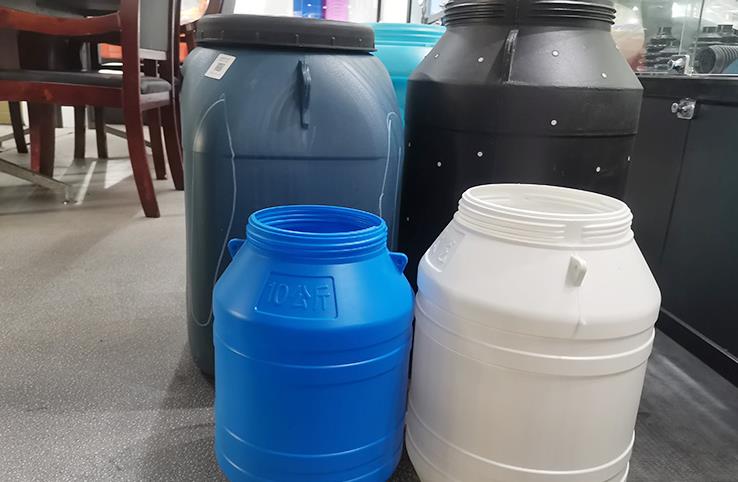
Kimyasal depolama ve taşımada önemli bir paketleme bileşeni olarak, kimyasal silolar genellikle çeşitli kimyasallar (asitler, alkali, çözücülüler, yağlar ve kimyasal ara maddeler) depolamak ve taşımak için kullanılır. Performansı, personel emniyeti, çevre koruma ve kimyasal maddelerin bütünlüğüne doğrudan ilişkin bir konudur. Saklama ihtiyaçlarına göre, bunlar küçük kimyasal silolar (20L-50L), orta boy kimyasal silolar (50L-120L) ve büyük kimyasal silolar (120L-200L) olmak üzere, sert yük dayanımları gerektiren boyutlara ayrılabilir (dinamik yük
3t-1t, statik yük 1t-5t). Kimyasal silolar, olağanüstü oksidasyon direncine sahip olmaları, mutlaka sızıntı önleme, darbe direnci, statik dayanıklılık, kimyasal uyumluluk ve uluslararası ve ulusal standartlara uyum gibi temel performans zorluklarına uymalıdır. Üretim süreci, damgalama stabilitesi, şekillendirme doğruluğu, yapısal sarmalama ve damgalama makinelerinin güvenlik performansına son derece yüksek zorluklar koyar. Özel olarak, bu boyutlar ekipman performansı ve kimyasal silo üretiminin özel emniyet ve uyum gereksinimlerini göz önünde bulundurarak aşağıdaki temel boyutlara ayrılabilir.
Ekstrüzyon sistemi, kimyasal bidonlar üretimi için ekstrüzyon döküm makinesinin merkezidir ve çeliğe dayanıklı malzemelerin plastize etme etkisini, çok katmanlı su yayma önleyici yapıların yapışma kalitesini ve kimyasal bidonların son derece yüksek korozyon dayanımını ve geçici lek giderme özelliklerini doğrudan belirler. Kimyasal bidonların malzeme korozyon direncine ve yapısal yoğunluğa olan özel özelliklerini dikkate alındığında, ekstrüzyon sistemi çok yüksek standartlara uymalıdır.
1. Korozyondan korunma özelliğine sahip ham maddeye uyarlanmış vidaları: Kimyasal bidonlar için temel ham maddeler, korozyondan korunma özellikli değiştirilmiş HDPE (Yüksek Yoğunluklu Polietilen) ve PP (Polipropilen) dir. HDPE, mükemmel kimyasal stabilite ve darbe direnci sağladığı için tercih edilirken, PP, yoğun asitler (sÜretlenmiş sülfür asidi, sÜretlenmiş nikel asit gibi) gibi güçlü korozif kimyasalları depolayan bidonlar için kullanılır. Bazı üst düzey kimyasal bidonlar, kimyasal penetrasyonu önlemek için birbirine geçişli katmanlı emprasyon yapısı (HDPE + EVOH anti süpürme tabaka + yapıştırıcı tabaka gibi) kullanır. Bu nedenle, extruder vidasının uyarlanmış bir tasarım yapılmalıdır:
Kimyasal bidon üretiminin temel rafineri malzemeleri, aşındırılmaya karşı dayanıklı modifiye edilmiş HDPE (Yüksek Yoğunluklu Polietilen) ve PP (Polipropilen) dir. HDPE, mükemmel kimyasal stabilitesi ve darbe direncinden dolayı tercih edilirken, PP ise güçlü asidik kimyasallar (kontejanlı sülfürik asit, kontejanlı nikel asit) saklanması için kullanılır. Bazı yüksek kaliteli kimyasal bidonlar, kimyasal penetrasyonu önlemek için çok katmanlı ko-ekstrüzyon yapısını benimsemektedir (örneğin HDPE + EVOH aşınma önleyici katman + yapıştırma katmanı). Dolayısıyla, ekstruder şaftı adapte edilebilir şekilde tasarlanmalıdır:
- Teker parametreleri: Modifiye edilmiş HDPE/PP'nin yeterli plastikleştirilmesini ve antikorozif, antistatik katkıların homojen dağılımını sağlamak için, normal su depolarından daha yüksek olan 32:1 ile 35:1 arasındaki uzunluk-diametre oranını kontrol etmek gerekir. Bu sayede aşırı kesme nedeniyle oluşan kaynama bozulmasını önleyebilir ve kaynama maddesinin mükemmel korozyona direnç ve yapısal yoğunluğu sağlanabilir. Teker tork çapı, kimyasal silindir kapasitesi doğrultusunda ayarlanır. Küçük kimyasal silindirlere (20 L ila 50 L) Φ70-90 mm'lik bir teker seçilebilir, orta boyutlu silindirlere (50 L ila 120 L) Φ90-110 mm'lik bir teker, büyük silindirlere (120 L ila 200 L) ise Φ110-130 mm'lik bir teker seçilebilir, bu da uygun plastikleştirme kapasitesi (300-500 kg/saat) ile farklı spesifikasyonlardaki kimyasal silindirlerin kaynama tedarik ihtiyaçlarını karşılayabilir.
- Matkap yapısı: Yavaş bir kompresyon oranı ve karıştırma bölümü olan bir matkap kullanılır ve kompresyon oranı 4:1 ila 5:1 arasında ayarlanır. Karıştırma bölümü, koruyucu, anti-estiş ve kanalaşma önleyici katkı maddelerinin dağılım etkisini artırmak, katkı maddelerinin homojen dağılımının azalmasını önleyerek kimyasal beleklerin koruyucu ömrünü ve sızmayı önlemenin performansını artırmak için eklenir; Multi-layar ekstrüzyon kimyasal belekleri (2-3 kat) için, farklı fonksiyonel katmanların (HDPE alt kat, EVOH kanalaşma önleyici kat, yapıştırıcı kat) aynı anda ekstrüzyonu gerçekleştirmek için multiple matkap setleri (2-3 takım) konfigürasyonlandırılmalıdır, katmanlar arasında tespitli bir bağlama (bağlama kuvveti ≥1.8MPa) sağlanmalı ve katmanlar arasında kimyasal penetrasyon önlenmelidir.
- Tornavida malzemesi: Yüksek aşınma dayanımı, korozyon dayanımı ve yüksek sıcaklığa dayanıklı alaşımlı malzeme (örneğin 38CrMoAlA + plazma püskürtme) seçilir ve yüzey derin nitridleme işlemine tabi tutulur (nitridleme tabakası kalınlığı ≥0,6 mm), değiştirilmiş hammadde ve katkı maddelerinin aşınmasını engellemek, yanlış aşınmayla birlikte olmasın diye tornavida aşınmasını önlemek ve kimyasal bidonların uzun vadeli seri üretiminin stabilitesini sağlamak için yapılır.
2. Barrel ve kafanın tasarımı, anti-korozyon ve kapama kalıplama gereksinimlerini karşılar
- Barrel Sıcaklık Kontrolü: Yüksek hassasiyetli bölümlere ayırma (hazırlama bölümü, sıkıştırma bölümü, homojenleştirme bölümü, karıştırma bölümü) ve soğutma tasarımı benimsenir, sıcaklık kontrolu doğruluğu ±0.5 ℃’ye ulaşır. Her bölümün sıcaklığı, modifiye edilerek HDPE/PP’ye dönüştürülen (HDPE kimyasal teneke üretiminde, teneke sıcaklığı 170-210 ℃, PP kimyasal teneke üretiminde, 180-220 ℃ arasında kontrol edilir) performansa göre doğru ayarlanabilir, aşırı sıcaklık nedeniyle malzemenin bozulmasını önler ve düşük sıcaklık nedeniyle yeterli plastifiye olmasını engeller, karışım kalitesinin stabilitesini sağlar ve parison eğilirliğini etkin olarak kontrol eder (eğilirlik miktarı ≤ 2 mm/m) — bu, kimyasal teneke duvar kalınlığının homojenliği ve sızdırma performansını sağlamak için çok önemlidir.
- Baş yapısı: Tek katman kimyasal silindirlere, yüksek doğruluklu akış kanalıyla merkezi beslemeli bir akış başlığı takılır ve kimyasal silindirlerin ağırlığına göre akış kapasitesi ayarlanır (örneğin, 200L'lik büyük kimyasal silindir modelinin akış kapasitesi 80-100L olmalıdır). Böylelikle parison sürekli olarak üretilir ve parison dalgalanması ve sapması önlenir; Çok katmanlı yan kompresyonlu kimyasal silindirlere, her katman için bağımsız akış kanalları mevcut bir çok katmanlı yan kompresyon başlığı takılır ve her katmanın akış hızı tam olarak ayarlanabilir (ayarlama doğruluğu ±1%). Bu sayede, her işlevli katmanın kalınlığının birliği sağlanır (EVOH su sızmasını önleyen katmanın kalınlığı 0.2-0.4 mm arasında kontrol edilir). Yakıda aralık otomatik olarak yüksek doğrulukla (ayarlama doğruluğu ±0.01 mm) servo motor tarafından sağlanır ve parison program kontrol sistemiyle birlikte, parisonun eksenel ve çevresel duvar kalınlığına tam olarak kontrol sağlanır. Ayrıca, blow molding sırasında silindir ağzı, silindir gövdesi ve alt kısımlarındaki (ana sızdırmazlık parçaları) eşit olmayan gerilme durumları telafi edilerek, kimyasal silindirlerin yapısal dayanıklılığı ve sızdırmazlık performansına ilişkin uygun duvar kalınlığı parametreleri önceden belirlenir.
II. Blow Molding Sistemi: Sıkma Performansının ve Boyutsal Güvenilirliğin Garantisi
Kimyasal tamburların farklı aşındırıcı, buharlanabilen ve hatta zehirli kimyasalları depolaması gerektiğinden, onlar için tamponlama performansı, ölçü doğruluğu ve yapısal bütünlüğe yönelik son derece sıkı kriterler vardır. Tamponlama sistemi, tamponlama işleminin çekirdeği niteliğindeki işlem sayesinde, tamponlamanın hassas, duvar kalınlığının birbirinin, kusurların olmamasının ve güvenilir tamponlamanın olmasının gerekliliklerini karşılayabilir.
1. Parison Kontrol Çözünürlüğünün Leke Sorunlarına Karşı Koruma Ödülü Alıyor
Kimyasal tamburların duvar kalınlığı birliğinde (deviasyonun %0.1 mm ile kontrol edilmesi gerekir) son derece sıkı kriterleri vardır. Eşitsiz duvar kalınlığı, tamburun yerel yapısını zayıflatır, birbirinden farklı olan bölümlerin soğutma eksenel kısalmasına sebep olur, kolay biçim alışverişi ve kimyasal sızdırma meydana getirir ve hatta ciddi güvenlik olayları ve çevre kirliliği oluşur. Bu nedenle, parison kontrolü aşağıdakileri karşılamalıdır:
- Yüksek hassasiyetli parison duvar kalınlığı kontrol sistemi (maksimum 150 kontrol noktası) ile donatılmalıdır, bu sayede parisonun eksenel ve çevresel duvar kalınlığını tam olarak ayarlayabilir. Uzun parisonlarda (büyük kimyasal tamburlar için) oluşma eğiliminde olan parison yırtılma sorununu gidermek için, tasarruflu extrusyon hızı grafiğini optimize edip, parisonun üst parçasının başlangıç kalınlığını arttırarak, kimyasal tamburun farklı bölümlerinin (boru ağzı, boru gövdesi, altı) duvar kalınlığının farkının ≤0.05mm olmasını sağlamalıdır.
- Parison ağırlığı doğrudan kontrol edilmesi gerekir (kontrol doğruluğu ±0.5%), 200L kimyasal tambur parisonunun ağırlığı 40-50kg’ı bulabilirken, parison ağırlığı kimyasal tambur ağırlığıyla tutarlı olması gerekir; bu sayede, parison ağırlığının yetersiz olması durumunda tamburun duvar kalınlığının aşırı ince olması ve sürtünen dayanıklılık ve korumadan yoksun kalması, ellerinde ağır bir materyal kaybedilmesi ve tamburun hafif olması etkilenir.
2. Stable and High-Precision Eşanjör sistemi
- Tamponlama basıncı ve akış hızı: Kimyasal tamburların boyutu, duvar kalınlığı ve tamponlama gerekliliklerine göre ayarlanır. Küçük kimyasal tamburların tamponlama basıncı
- 7-0.9MPa aralığında tutulur, büyük kimyasal tamburlar (120L-200L) için, basıncı
3. Mold Adaptability and Efficient Soğutma sistemi.
- 9-1.1MPa’yı bulmalıdır. Çok etaplı basınç kontrol teknolojisi tercih edilir. Başlangıç aşamasında lokal aşırı yaylama ve malzeme hasarına sebep olan yüksek basınçtan kaçınmak için daha düşük bir basınç sıklıkla kullanılır, malzeme kalıbıyla temas ettiği andan itibaren, boru ağzı, tamponlama çizgisi ve diğer önemli bölümlerin tam olarak oluşturulması için basınç artırılır; tamponlama akış hızı sabit (akış hızı değişim ≤5%), basınç değişimlerinden kaynaklanan depresyon, büzülme, delik ve tamponlama çizgisinin tamamlanmamasına sebep olan kimyasal tambur kusurlarını önlemek için. Tamponlama oranı
- 5:1 ile 4:1 aralığında kontrol edilir, kimyasal tamburların silindirik şeklini uyarlamak için, duvar kalınlığı, mukavemet ve tamponlama performansı sağlamak için.
Tamponlama zamanlaması ve soğutma: Tamponlama zamanlaması tamponlama parisonunun extrusyon hızıyla doğru orantılıdır (tepkime süresi ≤0.1s) ve parison soğuk olduğu için erken veya geç tamponlanma, parison malzeme dağılımını etkileyecektir, tamponlamadan sonra soğutulmamasından dolayı parison zarar görmeyecek veya kısalma bozulacaktır; tamponlamanın malzemesi kuru, temiz, yağız ve bulaşmasız kompresör boşluğu (nem oranı ≤0.01%, yağ oranı ≤0.001%) olmalıdır, paranın kimyasal tamburunun iç duvarında nem, yağ izi ve tabaka izi sebep olmamalıdır, bu da koruma ve tamponlama performansını ve kimyasal kirlenmeyi etkiler. Tamponlamadan sonra inert gaz (nitrogen gibi) doldurulabilir, erime lekesinin oksijen sebebiyle sararılmasına ve kimyasal tamburun hizmet ömrünü arttırmasına yardımcı olur.
Kalıp uyarlanabilirlik: Kalıbın boyutu, kimyasal tamburun tasarlanan boyutuna tam olarak uyum göstermelidir (ölçü toleri ±0.1mm), bu da kimyasallar için paketleme boyut standartlarını karşılamaktadır. Kalıbın boşluğunun yüzeyi yüksek hassasiyetle (yüzey sertliği Ra ≤0.8μm) parlatılmalı, düzgün ve çıkanlara karşı özgündür, kimyasal tamburun düzgün bir yüzeyi ve çizilmemesi için gerekli garantileri sağlar; çizilmeler durumunda, gerilim merkezini oluşturur ve sızdırma meydana getirir; kalıp, boru kapağı özellikleriyle tamamen uyuşan iç tamponlama çizgisi ile donatılmış olmalıdır, bu sayede, boru gövdesi ile kapağın arasında tamponlama performansı sağlanmalıdır; kalıbın, tamponlama sırasında ufak bir sıvı akışını (boşluk oranı ≤0.01L/min) önleyebilen üstün tamponlama performansı olması önemlidir, bu durumda tamponlama sırasında kimyasal tamburun tamamlanmamasına sebep olabilir; cihaz, farklı kapasitelerde (20L-200L) kimyasal tambur kalıplarıyla uyumlu olmalıdır, kalıbın kalınlığı ayarı aralığı 800-1600mm olmalıdır, cihaz çok yönlülüğünü arttırmak için. Kalıbın malzemesi, kimyasal malzemelerle üretim sırasında oluşan korozif maddenin koruması için koruyucu kararlı alaşım halinde olmalıdır.
- Soğutma sistemi: Birçok sirkülasyonlu, yüksek verimli soğutma sistemi, kalıbın farklı bölgelerindeki sıcaklığı bağımsız olarak kontrol eder (özellikle boru ağzı ve tamponlama çizgisi) ve kalıbın yüzeyindeki sıcaklık farkı ±3℃’ı bulmalıdır, bu durumda kimyasal tamburdan soğutma eksenel kısalması ve şekil bozulması meydana gelen duvar kalınlığının etkisiz kalması için gerekli garantileri sağlıyor; soğutma suyu sirkülasyonu, kimyasal tambur yapısını dikkate alarak, kalın duvarlı bölgelerde (boru altı, boru ağzı) yoğun soğutma noktalarını ve ince duvarlı bölgelerde (boru gövdesi) uygun yerleştirmeyle tasarlanır. Soğutma verimliliği, üretim döngüsü gerekliliklerini karşılamalıdır. Küçük kimyasal tamburların soğutulma süresi 50-100s, büyük kimyasal tamburların bu süreleri 150-300s aralığında artırılmalıdır, böylece kimyasal tamburun tamponlanmadan kısa bir süre sonra soğuması sağlanır, üretim verimliliği arttırılır, kimyasal tamburun ölçüsel istikrarı, yapısal dayanıklılığı ve tamponlama performansını garanti edilir. Kalıp, soğutma sıcaklığını dinamik olarak ayarlamak için soğutma sıcaklığını geri bildiren bir aygıtla donatılmış olmalıdır.
- Tutma Açısı ve Kumaş: Tutma açısı maksimum kalıp boyutuna ve kimyasal davul şekline göre tasarlanmıştır, genellikle 1000-2200mm olup, kalıp açılması, kapatılması ve kimyasal davulin çıkarılması ihtiyaçlarını karşılar. Kumaş boyutu kalıpla eşleşir (örneğin 1600×1800mm'lik kumaş, 200L'lik kimyasal davul kalıpları için uygun) ve kumaş paralelizasyon hatası 0,05mm'den fazla olmamakla birlikte, kalıpta kalıp şişirme sırasında oluşabilecek dengesiz kuvvetin kalıp ihtiyaçlarının farkına varmayan kimyasal davulun zarar görmesine veya kalıptaki hasara neden olmayacaktır; Kalıp kalınlığı ayar aralığı 800-1600mm'dir ve farklı kalınlıklara ve kapasitelere sahip kimyasal davul kalıplarıyla uyumludur.
- Operasyonel kolaylık ve güvenlik: Otomatik sıkma, parçalanma ve kalıb değiştirme mekanizmaları ile donatılmıştır. Otomatik parçalanma mekanizması, manüel parçalanma sonucu oluşan kimyasal bidon hasarlarını önlemek ve iş gücünün yoğunluğunu azaltmak için kimyasal bidon şekline göre (özel sıkma aparatları ile) tasarlanmıştır; Kalıb değiştirme mekanizması, farklı kapasiteli kimyasal bidonlar arasında geçiş yapılırken üretim verimliliğini artırmak için (kalıb değiştirme süresi ≤40 dakika) hızlı değişim tasarımı benimser. Sıkma mekanizması, iyi stabilite ve dayanıklılığa sahiptir ve uzun süre (>10000 kez / ay) yüksek frekanslı açma ve kapama işlemlerine dayanabilir, bu da üretimde aygıt arızalarının etkisini azaltır. Aynı zamanda, sıkma sırasında kazara çalışmayı önlemek için bir güvenlik kilitleme cihazı da eklenmiştir ve üretim güvenliğini garanti eder.
IV. Kontrol Sistemi: Detaylı Denetleme ve Parça Uyumluluğu
Kimyasal bidon üretimi, ürün performansının, boyutlarının ve kabartma performansının istikrarına son derece yüksek gereksinim olan tehlikeli maddeler ambalaj ürünlerinin masif üretimi şeklindedir. Kontrol sistemi, tüm parametreleri tam olarak düzenlemek, kesimler arası hataları azaltmak ve her kimyasal bidonun güvenlik normlarına uygun olmasını sağlamak için gerçekleştirilmelidir.
- Kontrol Hatası: Yüksek hızda işleme kapasitesine sahip yüksek hassasiyetli bir PLC kontrol sistemi (örneğin Siemens S7-1500 serisi) kullanılmalıdır, bu sayede delme hızı, silindir sıcaklığı, baş sıcaklığı, fırlatma basıncı, sıkma kuvveti ve soğutma süresi gibi ana parametrelere tam olarak kontrol sağlanabilir. Parametre ayarının hızı (delme hızı değişimi ≤1%, sıcaklık düzenleme hızı ±0,5 ℃) ve yanıt hızı hızlıdır (yanıt süresi ≤ 0,05 sn), bu sayede her işlemin koordineli istikrarını sağlar ve masif üretimin istikrarını (kesimler arası boyut farkı ≤0,1 mm) gerçekleştirir.
- Otomasyon Fonksiyonu: Otomatik besleme, otomatik delme, otomatik fırlatma, otomatik soğutma, otomatik çıkarma, otomatik kenar alma (katlama ve kalıbı ayırma) ve otomatik kontrol gibi tam otomasyonlu üretim işlevleri mevcuttur, bu sayede manuel müdahale oranı (manuel müdahale oranı ≤5%) azaltılır, işgücü maliyetleri düşürülür ve manuel işlem hataleri nedeniyle meydana gelen ürün kusurları önlenir; Gerçek zamanlı kalınlık izleme ve geri bildirim sistemi (ultra yüksek ses kalınlığı ölçme teknolojisi kullanarak, ölçüm hızı ±0,01 mm) bulunur, silindir ve kimyasal bidonun kalınlık değişikliklerini gerçek zamanlı olarak izler, verileri kontrol sistemine tekrar aktarır ve kalınlık istikrarını daha da arttırır. Aynı zamanda, online sızdırma tespit sistemi (havalı basınç tespit yöntemi, tespit basıncı 0,4-0,6 MPa, tespit süresi ≥30s) bulunur, bu sayede kalitesiz ürünleri (sızdırma, eşit olmayan kalınlık) otomatik olarak tespit edip çıkartılır, ürünlerin kalite oranını (%≥99,8) sağlar.
- Arıza Uyarısı ve Veri Yönetimi: Tam bir arıza uyarısı ve tanıma fonksiyonuna sahip, buradan şişirme anormallikleri, sıcaklık sapmaları, hava sızıntıları, sıkıştırma arızaları ve flamasyon yapan bidonların sızıntıları gibi sorunları zamanında tespit edebilir, sesli ve görsel uyarı sinyalleri gönderir, arıza noktalarını ve işlem önerilerini gösterir ve arızi toplanan ürünlerin kalitesiyle ilgili sorunları önler; Aynı zamanda üretim parametrelerini (şişirme hızı, sıcaklık, basınç vb.), arıza bilgilerini ve ürün incelenme sonuçlarını kayıt edebilir, ≥2 yıl süreyle verileri saklayabilir (tehlikeli atık ambalajlar için izlenebilirlik gereksinimlerini karşılayabilir), daha sonraki sorun giderme, üretim süreç optimizasyonu ve kalite izlenebilirlik çalışmalarını kolaylaştırır, bu da tehlikeli atık ambalaj endüstrisinin kalite yönetim gereksinimlerini karşılayabilir.
Yan Sistem: Kimyasal bidonlarının özel güvenlik ve antikorozyon ihtiyaçlarına uygun
Merkezi sistemin yanında, şişirme blow molding makinesinin yan sisteminin, özellikle ham madde işleme, güvenlik koruması, antikorozyon ve çevre koruması bakımından, kimyasal bidon üretiminin özelliğine uyarlanmış olarak tasarlanması gerekmektedir, böylece üretimin güvenli bir şekilde ilerlediği ve kimyasal bidonların performansı sağlandı.
- Ham Madde İşleme Sistemi: Yüksek hassasiyetteki ham madde kurutma, sıralama ve karıştırma cihazları ile donatılmıştır. Modifiye edilmiş HDPE/PP malzemelerin nem içeriği ≤0.05% olmalıdır, bu sayede nem kaynaklı bidonlardaki kabarcıklar ve delikler, antikorozif özellik ve kapaklama performansına zarar verebilir; Sıralama cihazı (sıkıştırma malzemesi ≤80 mesh) ham madde içerisindeki toksinleri çıkararak, viski ve kalıplarının aşınmasını ve kimyasal bidonlardaki kusurları önler; Karıştırma cihazı (karışma doğruluğu ±1%) modifiye edilmiş HDPE/PP, antikorozif ajanlar, antistatik ajanlar ve diğer malzemeleri homojen bir şekilde karıştırarak, kimyasal bidondaki homojen antikorozif ve antistatik performansı sağlanır. Çok katlı eşleştirme kimyasal bidonlar için, malzemelerin her katı için bağımsız ham madde işleme cihazları konfigüre edilir, böylelikle geçici kirlenme önlenir. Ham madde depolama ve ileri süren sistemi toz ve nem tarafından ham maddeye ait kirliliği önlemek için kapalı yapıya sahiptir.
- Emme Sistemi: Modified malzemelerin plastikleştirilmesi sırasında oluşan hava, uçucu maddeler ve zararlı gazları söndürmek için yüksek verimli bir emme sistemi bar, baş ve kalıpta ayarlanır, birbiri içindeki kabarcıkların önlenmesi, kimyasal bidonun homojen duvar kalınlığını ve yoğun yapısını sağlar, ölümlü indirgeme performansı ve etiketleme performansı artırılır. Emisyon öncesi emiş gazı, profesyonel temizleme cihazı (temizleme verimi ≥98%) tarafından işlenir, çevre koruma gereksinimlerini karşılayarak, hava kirliliğini önler.
- Güvenlik Koruma Sistemi: Tehlikeli atık ambalaj üretiminin güvenlik üretim gereksinimlerini karşılayabilmek için tam bir güvenlik koruma cihazı ile donatılmıştır. Sıkıştırma bölgesi, baş bölgesi ve besleme bölgesinde koruyucu tüpler, ışık perdeleri ve acil durdurma düğmeleri kurularak, operatörlerin yüksek sıcaklıkta levha, hareketli parçalar ve yüksek basınçlı gaz ile temas etmesini önlemek ve üretim güvenliğini sağlamak amacıyla ek düşünülür; Yüksek basınçlı blowleme sistemi ve hidrolik sistemi, ekipman hasarlarına veya güvenlik kazalarına neden olabilecek aşırı basınçtan koruma cihazları ile donatılır; Elektrik sistemi, üretim sırasında oluşan statik elektriğe bağlı olarak ortaya çıkabilecek yangın ve patlamalardan korunmak amacıyla, patlama korumalı ve antistatik tasarıma sahiptir; Üretim atölyesi, uçucu zararlı gazları gerçek zamanlı olarak tespit etmek için gaz algılama ve alarm cihazları ile donatılır.
- Çevre Koruma ve Enerji Tasarrufu: Cihaz ulusal çevre koruma normlarına uygun olup, atık gaz, gürültü ve atık emisyonları azaltır (gürültü 80dB altındadır). Enerji tasarruflu ısıtma (elektromanyetik ısıtma, termal verimlilik ≥90%) ve değişkendönüşlü motorlu soğutma sistemlerini uygulayarak enerji tüketimini azaltır. Örneğin, küçük kimyasal silindir modellerinin ortalama güç tüketimi 180-250kw aralığında kontrol edilirken, büyük kimyasal silindir modellerinin ortalama güç tüketimi 250-350kw aralığında kontrol edilir ve üretim ekonomisi iyileştirilir. Aynı zamanda, üretim sırasında ortaya çıkan atık flaş ve kusurlu ürünler geri dönüşüme alınabilir ve yeniden kullanılabilir (geri dönüşüm oranı ≤20% olup, kimyasal silindirlerin korozyon dayanımları ve sızdırma performansına zarar vermemesi için dikkat edilir).
VI. Other Özel Şartlar
- Kapasite ve Yönetim Uyumluluğu: Cihaz, kimyasal silindirlerin kapasiteli ve spesifikasyon ihtiyaçlarına göre parametreleri esnek bir şekilde ayarlayabilmelidir (20L-200L arasında değişen kapasiteli ve (açık silindir, kapalı silindir, boşaltma valfi ile silindir) değişik spesifikasyonlarda kimyasal silindir üretimini desteklemelidir). Örneğin, orta boyutlu kimyasal silindir modeli, 50L-120L silindirlerle uyumlu olmakla birlikte, kapasiteye göre üretim verimi ayarlanabilir (20L silindirler için 18-22 adet/saat, 200L silindirler için 8-10 adet/saat), ekipman kullanımını iyileştirir. Özel kimyasal silindirler için (kıvılcımlar arttırıcı, yüksek sıcaklık direnci), ekipman, özel kalıplara ve üretilme işlemlerine uyum gösterebilir.
- Uyumluluk ve Özel Performans Uyumluluğu: Kimyasal silindirler, sert uluslararası ve ulusal standartlara uygun olmalıdır (örnek olarak: UN tehlikeli mal paketleme standardı UN 1A2/X, GB/T 13508-2018 "Paketleme için Plastik Silindirler", GB 18191-2008 "Tehlikeli Mallar için Plastik Silindirler"). Ekstrüzyon Yüzleme Makinesi, bu standartlara uygun olmak zorundadır ve üretilen kimyasal silindirler, korozyon direnci, sızıntı önleme, darbe direnci, yüksek ve düşük sıcaklık dayanımı, statik elektrik ve basınç direncine karşı testler geçebilmelidir; Çok asitli, yüksek sıcaklıklı veya kolay buharlaşan kimyasallar depolayan kimyasal silindirler için, ekipman özel değiştirilmiş hammaddeler ve çok katlı ekstrüzyon teknolojisine uyumlu olmalı, uzun süre depolamada silindirin korozyona uğramaması, sızıntı yapmaması ve şekil değişmesini önleyecektir; Gıda kalitesine uygun kimyasal silindirler (gıda katkı maddeleri depolama), cihaz ve hammaddelerinin temizleme gerektirmeyen malzemelerden yapılması gerekir, ayrıca kirlenmeyi önlemek gerekir.
Kısaca, Ekstrüzyon Yüzleme Makinesi için Kimyasal Silindirler üretiminin temel gereksinimleri "mütevazı, istikrar, antikorozyon ve uyumluluktur". Su tankı, otomobil yakıtı tankı ve alüvyon palet üretimine kıyasla, kimyasal silindirlerin korozyon direnci, sızıntı önleme, darbe direnci, yüksek ve düşük sıcaklık direnci, statik elektrik direnci ve basınç direnci gibi daha yüksek plastifikasyon kalitesi, kapatma performansı, güvenlik koruması ve uyumluluk ister, kimyasal silindirlerin korozyon direnci, sızıntı önleme performansı ve güvenlik uyumluluğunu sağlamaya odaklanır. Cihazın düzgün bir şekilde konumlandırılması, parametrelerin doğru bir şekilde kontrol edilmesi ve tamamlanmış yardımcı sistemler ile kimyasal silindirin korozyon direnci, yapısal dayanıklılığı, korozyon direnci ve sızdırma performansını garantiye almaya zorunludur, tehlikeli mal paketleme endüstrisinin çok sıkı standartlarına uymalıdır ve sabit seri üretimi gerçekleştirmelidir. Aynı zamanda, farklı kapasitelerde ve spesifikasyonlarda kimyasal silindirlerle uyumlu olmalıdır, üretim verimliliğini ve ürün kalifikasyon oranını artırır.




