

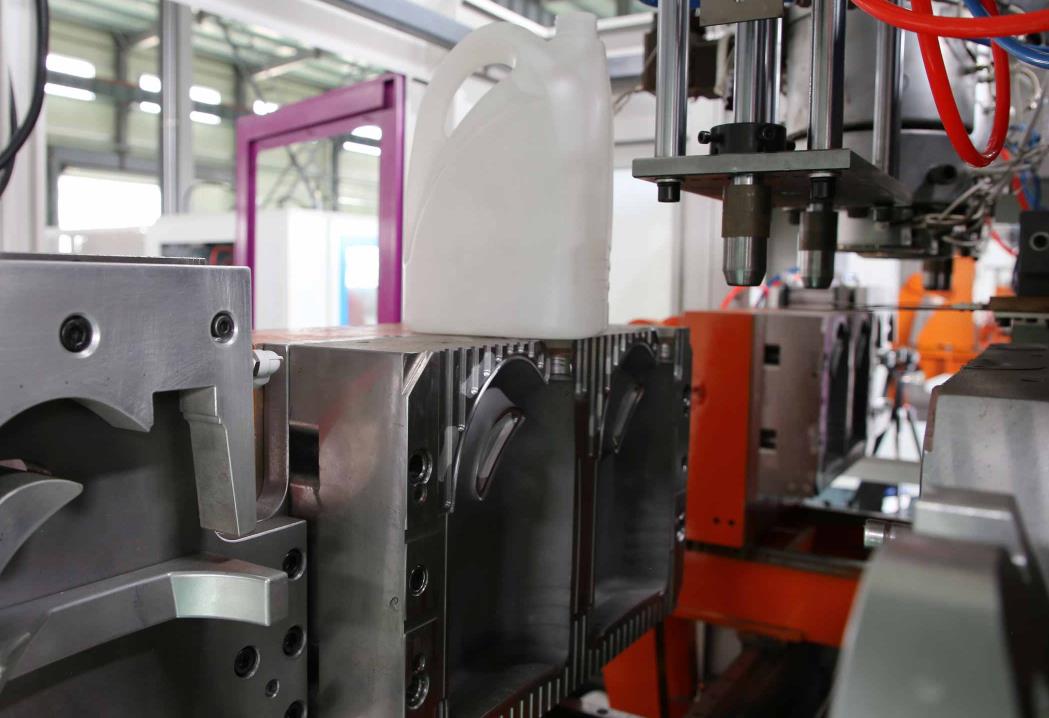
मोल्ड एक स्प्रे बल्न मोल्डिंग मशीनों के मुख्य घटक हैं, जो प्लास्टिक के खाली उत्पादों के गुण, आकार की सटीकता और उत्पादन दक्षता पर तत्काल प्रभाव डालते हैं। वैज्ञानिक और मानकीकृत मोल्ड की देखभाल और दैनिक प्रबंधन मोल्ड की सेवा जीवन को प्रभावी रूप से बढ़ा सकते हैं, उत्पाद विफलताओं को कम कर सकते हैं, और स्थिर उत्पाद गुणवत्ता सुनिश्चित कर सकते हैं। इस लेख में, स्प्रे बल्न मोल्डिंग मशीनें के मोल्ड्स के प्रमुख रखरखाव आइटम और दैनिक रखरखाव आवश्यकताओं पर ध्यान केंद्रित किया गया है, उत्पादन अंतर्गत स्थापनाओं के लिए व्यावहारिक मार्गदर्शन प्रदान करता है।
I. Key Mold रखरखाव आइटम:s
मोल्ड के रखरखाव आइटम प्रमुख घटक शामिल हैं जैसे मोल्ड की गुफाएं, कोर, गाइड सिस्टम, ठंडा करने की प्रणाली, और निकास प्रणाली। लक्षित रखरखाव को प्रत्येक घटक की विशेषताओं और उत्पादन प्रक्रियाओं के प्रभाव के आधार पर किया जाना चाहिए।
1. सफाई और अवशिष्ट प्रदूषण का रखरखाव
उत्पादन के दौरान, मोल्ड की सतहों, गुफाओं, निकास धब्बों और ठंडा करने के पाइपों पर प्लास्टिक के अतिरिक्त, तेल की धब्बे और अनुचित पदार्थ आसानी से जमा हो जाते हैं, जो उत्पादों के नक़्शे और मोल्डिंग प्रभाव को प्रभावित करते हैं।
- गुफा और कोर की सफाई: दैनिक उत्पादन या मोल्ड बदलने के बाद, गैर-कड़ी सफाई एजेंटों (जैसे प्लास्टिक के लिए विशेष मोल्ड सफाई एजेंटों) और नरम उपकरणों (कपास की तौलिया, नरम ब्रश) का उपयोग करके गुफा और कोर सतहों को साफ करें। कठोर प्लास्टिक अतिक्रमनों के लिए, साफ करने से पहले, मोल्ड सतह पर खरोंच से बचने के लिए, उन्हें (मोल्ड के गर्मी प्रतिरोधी तापमान से नीचे नियंत्रित) गर्म करने का तरीका इस्तेमाल करें।
- निकास धब्बा सफाई: लगातार प्लास्टिक के कूड़े को हटाने के लिए, निकास धब्बों को पतली इस्पात चेपों या हवा के झटकों के साथ साफ करें। ब्लॉक किए गए निकास धब्बों से आसानी से उत्पाद दोषों जैसे बुलबुले, जलने या अधूरा मोल्डिंग हो सकता है।
- ठंडा करने की पाइपलाइन की सफाई: ठंडा पानी का लंबे समय में उपयोग से, ठंडा पाइपलाइन में खनिज जमा और धूल जमा हो सकता है, जो गर्मी विनिमय दक्षता को कम करता है और उत्पाद को ठंडा करने और आकार देने में प्रभाव डालता है। 3-6 महीने के अंतराल पर, ठंडा पाइपलाइन को साफ करने के लिए संक्षारक एजेंटों का उपयोग करें, और सफाई के बाद इसे अच्छी तरह से साफ पानी से साफ करें ताकि पानी की आवाजाही अवरुद्ध न हो।
2. चलने वाले भागों का तेल लगाने का रखरखाव
मोल्ड के गाइड पिलर्स, गाइड स्लीव्स, ईजेक्टर पिन, खिसकने वाले ब्लॉक और अन्य नक़लभित तत्वों का पदार्थ के खुलने और बंद होने के दौरान लगातार फ्रिक्शन के कारण पहना जाना और जाम होना आम हैं। लचीला आंदोलन सुनिश्चित करने के लिए, नियमित तेल चढ़ावा आवश्यक है।
- तेल चढ़ावा का चयन: प्लास्टिक मोल्डिंग मोल्डों के लिए उपयुक्त उच्च तापमान प्रतिरोधी, प्रतिकर्षक तेल चढ़ावा चुनें (जैसे मोलिब्डेनम डिसल्फाइड-आधारित तेल चढ़ावा)। उच्च तापमान पर आसान जलने वाले या हानिकारक गैसों को उत्पन्न करने वाले तेल चढ़ावो का प्रयोग न करें, जो उत्पादों को प्रदूषित कर सकते हैं।
- तेल चढ़ावा का संचालन: दैनिक उत्पादन से पहले, गाइड पिलर्स, गाइड स्लीव्स और अन्य नक़लभित तत्वों पर उपयुक्त मात्रा में तेल चढ़ाव लगाएं। ईजेक्टर पिन और खिसकने वाले ब्लॉक के लिए, नियमित रूप से तेल चढ़ावा की स्थिति की जांच करें और समय पर तेल चढ़ावा की पूर्ति करें। तेल चढ़ावा की बाद, अतिरिक्त तेल को मोल्ड के गुफाओं और उत्पादों को प्रदूषित करने से बचाने के लिए साफ करें।
3. Inspection and Maintenance of मुख्य घटक
कोर घटक जैसे मोल्ड की गुफाएं, कोर, विभाजन सतहों और फास्टनरों की नियमित जांच महत्वपूर्ण है ताकि संभावित दोषों का समय पर पता चल सके।
- गुफा और कोर की जांच: गुफा और कोर सतहों पर छेद, पहनने, द्रव्यमान या धातु जंग की जांचें नियमित रूप से। हल्की छेद या पहनने की पुष्टि होने पर, काठ से महीन (वालों से महीन) होने तक कटौती के लिए कटाई के पुए का प्रयोग करें और तह करना। गंभीर द्रव्यमान या धातु जंग के लिए, मरम्मत या प्रतिस्थापन के लिए पेशेवर रखरखाव कर्मचारियों से संपर्क करें।
- पार्टिंग सतह की जांच: जांचें कि पार्टिंग सतह कितनी व सुव्यवस्थित है और क्या उसमें किसी तरह की गैप, चूने या क्षति है। पार्टिंग सतह की पॉलिश सीधा होनी चाहिए और इससे मोल्ड के सीलिंग परफॉर्मेंस पर सीधा असर पड़ता है। यदि चूने की उपस्थिति पाई जाती है, तो उनको डिब्बे या ग्राइंडिंग पावडर से हटाएं; यदि गंभीर क्षति पाई जाती है, तो शार्पनिंग करें और उसे ठीक करें।
- फास्टनर्स की जांच: जांचें कि मोल्ड पर लगे बोल्ट्स, नट्स और अन्य फास्टनर्स ढीले हैं या गायब हैं या क्षतिग्रस्त हैं। ढीले फास्टनर्स को समय पर कस लें और गायब या क्षतिग्रस्त फास्टनर्स को एक ही स्पेक्टेशन के हिस्सों से बदल दें ताकि मोल्ड स्ट्रक्चर के स्थिरता को सुनिश्चित किया जा सके।
4. ठंडा पोटेंसीर सिस्टम Maintenance
ठंडा करने वाले सिस्टम सीधे मोल्ड के मोल्डिंग साइकिल और प्रॉडक्ट डायमेंशन स्टेबिलिटी पर असर डालते हैं। इसके रखरखाव पर ध्यान रखने की प्राथमिकता उस पर होने वाली नालीदार पानी की बहाव और स्थिर ठंडा प्रभाव को सुनिश्चित करना है।
- पानी का प्रवाह की जांच: ठंडा करने वाले सिस्टम के पानी की प्रवाह दर और इसके आउटलेट प्रेशर को रोजाना जांचें ताकि यह सुनिश्चित किया जा सके कि पानी के प्रवाह समान हैं और डिज़ाइन की आवश्यकताओं को पूरा करते हैं। यदि पानी का प्रवाह कम हो जाता है या कि वह अवरुद्ध हो जाता है, तो समय पर ठंडा करने वाले चैनल को साफ करें।
- सील की जांच: जांचें कि ठंडा करने वाले सिस्टम के पानी के पाइप्स, जॉइंट्स और सील इतने सिक्योर हैं कि उनमें कोई भी लीक नहीं हो रहा है। यदि लीक पाई जाती है, तो समय पर सील्स को बदलें या क्षतिग्रस्त पानी के पाइप्स को बदल दें ताकि डेटा कि पानी मोल्ड के गुहा में प्रवेश न करता हो और इसमें उत्पाद की गुणवत्ता को प्रभावित करने से बचता हो, या मोल्ड पर जंग उठने से बचता हो।
- तापमान नियंत्रण की जांच: जांचें कि ठंडा करने वाले सिस्टम के तापमान नियंत्रण डिवाइस कितने विश्लेषणात्मक हैं और यह सुनिश्चित करें कि ठंडा करने वाले पानी का तापमान निर्धारित सीमा के भीतर है। उत्पाद के सामग्री और मोल्डिंग की आवश्यकताओं के अनुसार तापमान नियंत्रण के पैरामीटर्स को तुरंत समायोजित करें।
II. दैनिक रखरखाव की आवश्यकताएं
मोल्ड्स के रोजाना रखरखाव पर "प्रारंभिक चिकित्सा, नियमित जांच और तुरंत उपचार" के सिद्धांत को ध्यान में रखना चाहिए, और एक मानकीकृत रखरखाव प्रणाली स्थापित करनी चाहिए ताकि रखरखाव कार्य को लागू किया जा सके।
1. Daily Pre-Production Maintenance
- जांचें कि मोल्ड की सामान्य उपस्थिति कितनी व स्वच्छ है, जिसमें कि मोल्ड के सतह पर कोई भी क्षति, विकृति या तेल लीकी हुई है।
- मोल्ड के गुहा, कोर और एक्सहॉल्यूस्ट ग्रोव्स को साफ करें ताकि उन्हें प्रीवियस प्रॉडक्शन से पदार्थों से मुक्त किया जा सके।
- गाइड पिलर्स, गाइड स्लीव्स और एक्टिंगर पिन्स जैसे निम्न स्तर पर घूमने वाले भामणों को तेल देने से किनारा को सुनिश्चित करें।
- ठंडा करने वाले सिस्टम की जांच करें, इससे वह पानी के बहाव को अवरुद्ध नहीं करता है और कोई भी लीक नहीं है, और तापमान नियंत्रण डिवाइस को सामान्य होने के बारे में शर्त हो।
- फास्टनर्स की जाँच करें और यदि वे ढीले हैं तो उन्हें कस लें।
2. उत्पादन के दौरान परीक्षण
- उत्पादन के दौरान, नियमित रूप से मोल्ड के कार्य स्थिति का निरीक्षण करें, जिसमें सीमांकन करते समय असामान्य ध्वनि के होने और मोल्ड के तनाव बल की स्थिरता का निरीक्षण शामिल है।
- उत्पाद की गुणवत्ता को नियमित रूप से जांचें (जैसे आकार, आकार दृश्यता), और उत्पाद की गुणवत्ता से मोल्ड स्थिति का अनुमान लगाएं। यदि दाँत, बुलबुले या असमान दीवारों की मोटाई जैसी खामियां बार-बार होती हैं, तो मोल्ड के भागीदार सतह, वेंटिलेशन या ठंडा प्रणाली को समय पर जांचें।
- मोल्ड और उसके आस-पास के वातावरण को साफ रखें, और मोल्ड की गुहा या निमजान गतिशील भागों में कचरा प्रवेश करने से रोकें।
3. Post-Production Maintenance
- दैनिक उत्पादन के अंत के बाद, मोल्ड को उचित स्थिति में बंद करें, ठंडे पानी और बिजली की आपूर्ति को बंद करें।
- मोल्ड गुहा, कोर, निकास के संरचनाओं और ठंडा करने के चैनलों को बखूबी साफ करें, ताकि सभी प्लास्टिक अवशेष और अशुद्धियां दूर हो जाएं।
- निमजान भागों को फिर से तेल लगाएं, ताकि संग्रह के दौरान जंग न हो।
- मोल्ड में हानि या खराबी को जांचें, और रखरखाव और निरीक्षण के परिणामों की रिकॉर्ड करें।
- धूल और नमी से सुरक्षा के लिए मोल्ड को धूल बाधक से ढकें।
4. Regular Periodic Maintenance
- हर हफ्ते की देखभाल: मोल्ड को एक व्यापक रूप से निरीक्षण करें, जिसमें गुहा और कोर की चिह्नित स्थिति, आंदोलनकारी भागों के तेल लगाने, ठंडा प्रणाली के सील आदि शामिल हैं। ठंडा नाली और वेंटिलेशन प्रणाली को अच्छी तरह से साफ करें।
- मासिक रखरखाव: चिकनाई डालने वाले पिन, विसर्जित प्लेट, स्कीव पिंस, मरम्मत के साथ-साथ चिंतन प्रणाली, ऑर्बिटर आदि प्रमुख घटकों को अलग करके विस्तृत जांच और सफाई करें, और खराब हो जाने वाली पार्ट्स को बदलें। सील सतह की चपटता का अवलोकन करें और आवश्यकतानुसार ग्राइंडिंग करें।
- त्रैमासिक/वार्षिक रखरखाव: मोल्ड की हर नई डिजाइनिंग के बाद, मोल्ड के प्रवर्तन, गर्मी (यदि कोई हो) जैसे विशाल संरचनाओं, चिंतन प्रणाली और अन्य घटकों की पूर्ण डिसासेम्बल करके जांच करें। मोल्ड पर जंग रोधी उपचार करें, और पुरानी सील, स्प्रिंग और अन्य सरदर्दी लगने वाली पार्ट्स को बदलें। लंबे समय से उपयोग हो रहे मोल्ड के मामले में, निर्माण आवश्यकताओं को पूरा करने के लिए मोल्ड सटीकता की आयामों की जांच और सुधार करें।
III. मोल्ड रखरखाव के लिए प्रमुख नोट्स
- सुरक्षा सर्वोच्च: किसी भी रखरखाव कार्य करने से पहले, सुनिश्चित करें कि एक्सट्रूज़न ब्लो मोल्डिंग मशीन बंद है, बिजली की आपूर्ति और ठंडा पानी अक्षम किया गया है, और मशीन के अनधिकृत चालू होने और सुरक्षा दुर्घटनाओं को रोकने के लिए सुरक्षा खोल बंद है।
- उपकरणों और सामग्रियों का सही उपयोग: मोल्ड रखरखाव के लिए विशेष उपकरण और सफाई एजेंट का उपयोग करें, कठिन उपकरणों का उपयोग करने से बचें जो मोल्ड सतह को खरोंच सकते हैं, और घातक सफाई एजेंटों का उपयोग करने से बचें जो मोल्ड सामग्री को नुकसान पहुंचा सकते हैं।
- रिकॉर्ड प्रबंधन: मोल्ड रखरखाव फाइल बनाएं, मोल्ड मॉडल, उत्पादन समय, रखरखाव आइटम, रखरखाव समय, प्रतिस्थापन भाग और अन्य जानकारी को विस्तार से रिकॉर्ड करें, जो मोल्ड स्थिति का ट्रैक करना और लक्ष्यीकरण वाले रखरखाव योजनाओं का निर्माण करना आसान बनाता है।
- भंडारण वातावरण: मोल्ड भंडारण क्षेत्र साफ, सूखा, आर्द्र और घोल युक्त गैसों से मुक्त होना चाहिए। मोल्ड विशेष भंडारण रैक पर रखे जाएं, जमीन के सीधे संपर्क से बचें ताकि जंग और विकृति न हो।
- कर्मचारियों की प्रशिक्षण: रखरखाव कर्मचारियों और ऑपरेटरों को मोल्ड रखरखाव ज्ञान और संचालन मानकों के बारे में प्रशिक्षित करें, ताकि वे सही रखरखाव कार्यों को कर सकें और संभावित मोल्ड खामियों को पहचान सकें।
संक्षेप में, एक्सट्रूज़न ब्लो मोल्डिंग मशीनों का मोल्ड रखरखाव एक तंत्रिक कार्य है जो दैनिक निरीक्षण, नियमित रखरखाव और लक्ष्यीकरण वाले उपचार के संयुक्त प्रयास की आवश्यकता रखता है। उपर्युक्त रखरखाव वस्तुओं और आवश्यकताओं को कड़ाई से लागू करके, संगठन मोल्ड की विश्वसनीयता और सेवा जीवन को बढ़ा सकते हैं, उत्पादन लागत को कम कर सकते हैं, और उत्पादन लाइन का स्थिर और प्रभावी संचालन सुनिश्चित कर सकते हैं।






