

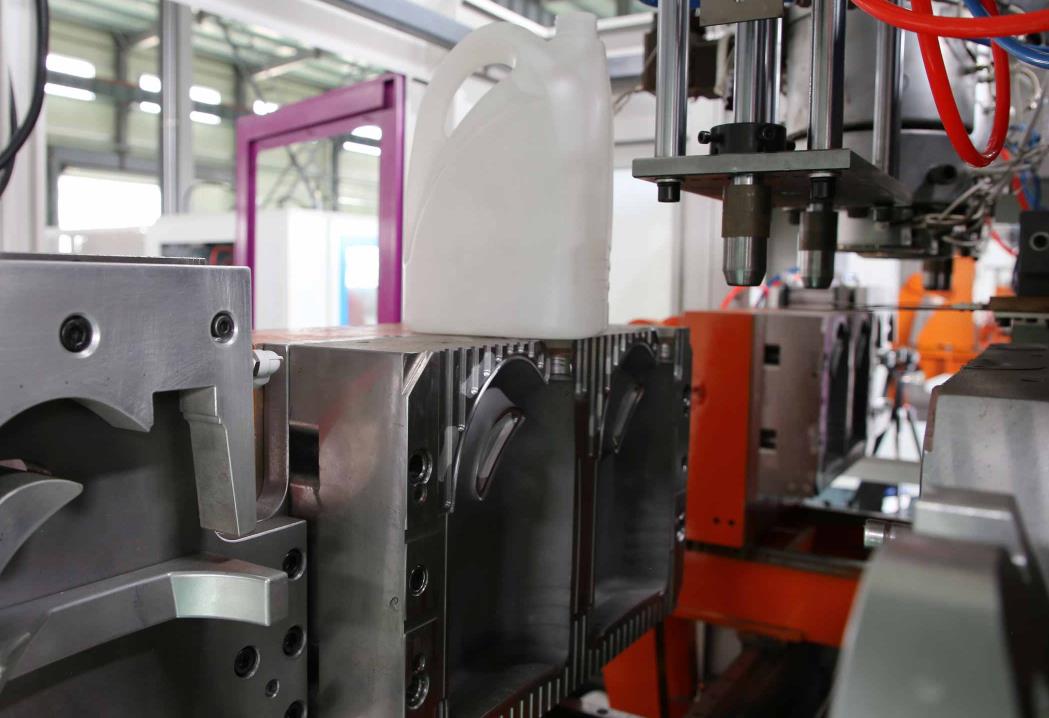
Матриця – це ключовий компонент в машинах для екструзії та дугового лиття, який впливає на якість, точність розмірів та ефективність виробництва полівінілхлоридних продуктів. Належне обслуговування та щоденний контроль матриці можуть ефективно підвищити термін її експлуатації, знизити відмову в роботі та забезпечити стабільну якість продукції. Цей матеріал зосереджений на основних пунктах обслуговування та щоденних вимогах щодо підтримання матриці машини для екструзії та дугового лиття, що дає практичні поради для підприємств, що займаються виробництвом.
I. Key Mold Заходи щодо технічного обслуговування:s
Пункти обслуговування матриці включають основні компоненти, такі як порожнини, форми, привідні механізми, системи охолодження та системи видалення повітря. Дослідження потенційних проблем залежно від характеристик та факторів виробництва у кожному компоненті є ключовим етапом проведення цілеспрямованого обслуговування.
1. Cleaning and Decontamination Maintenance
Пластичні залишки, забруднення олією та інше часто накопичуються на поверхнях матриці, порожнинах, виливних пазухах та каналах охолодження під час виробництва, що впливає на зовнішній вигляд та формування продукції.
- Чищення порожнини та форми: після кожного дня виробництва або заміни матриці використовуйте некорозійні реагенти (наприклад, спеціалізовані засоби для чищення пластикових матриць) та м'які інструменти (шовковий текстильний шлак, м'які щітки), щоб протерти поверхню порожнини та форми. Надлишки, які трудно вилучаються, можна нагріти (контрольовано під температуру, обрану для витримки матриці), щоб розм'якшити, а потім очистити від твердих областей матриці, щоб уникнути появи подряпин.
- Чищення виливних пазух: регулярно очищайте виливні пазухи тонкими сталевими дротами або пушками повітря, щоб видали пластичні відходи та гарантувати безперешкодне відведення повітря. Закупорення виливних пазух може легко спричинити дефекти продукції, такі як бульбашки, опіки та неповне формування.
- Чищення каналів охолодження: канали охолодження схильні до утворення відкладень та річкового осаду завдяки тривалому використанню охолодної води, що зменшує ефективність теплообміну і впливає на охолодження та формування продукції. Кожні 3-6 місяців використовуйте дезагрегатні речовини для чищення каналізації, а після чищення ретельно промийте її чистою водою, щоб забезпечити безперешкодний протік води.
2. Lubrication Maintenance of Moving Parts
Якщо кермові стовпи, засувки, клинові штифти, гумові жорна та інші рухомі частини матриці зазнають пошкоджень через часте тертя під час закриття та відкриття, необхідно регулярно змащувати, щоб забезпечити гнучке пересування.
- Вибір змащувальних матеріалів: вибирайте високотемпературні, анти-загрязьні змащувальні матеріали, які відповідають для пластикових кокільних матриць (наприклад, змащувальне речовина на основі дисульфіду вольфраму). Уникайте використання змащувальних матеріалів, які еаскоренно випаровуються або видають шкідливі гази при високих температур, оскільки вони можуть заражати продукцію.
- Метод нанесення змащувальних матеріалів: перед кожним днем виробництва нанесіть відповідну кількість змащувального матеріалу на кермові стовпи, засувки та інші рухомі частини. Для клінового штифта та гумових жорнів регулярно перевіряйте статус змащення та своєчасно поповнювати змащувальний матеріал. Після зборо та чищення змащувального матеріалу видалити надлишок змащувального матеріалу, щоб вона не зашкодила продукції та порожнинам кокілю.
3. Inspection and Maintenance of Основні компоненти
Регулярний огляд основних компонентів матриці, таких як порожнини, тіло, розділові поверхні та кріплення, необхідний, щоб виявити потенційні несправності на ранніх стадіях.
- Перевірка порожнини та тіла: регулярно оглядайте порожнини і тіла на пошкодження, знос, деформацію або корозію. Якщо виявите незначні пошкодження або знос, використовуйте терту рідину (від грубозернистої до дуже дрібної) для полірування та ремонту. У разі серйозної деформації або корозії, зв'яжіться з фахівцями щодо ремонту або заміни.
- Перевірка роздільної поверхні: перевірте, чи пряма розділова поверхня, і чи є на ній відходи, зазор або пошкодження. Пряма розділова поверхня впливає на герметичність кокілю. Якщо виявлено відходи, використовуйте зубчатий чи точковий пилу, щоб зняти їх; у разі серйозних пошкоджень, виконуйте шліфування та ремонт.
- Визначте чи не є болти, гайки та інші кріплення на пресі пропущеними, дефектними чи пошкодженими і регулярно перевіряйте ці деталі. Без зволікань затягніть слабкі кріплення, а пропущені або пошкоджені деталі замініть аналогічними деталями. Це дозволить уникнути пошкоджень на пресі та зберегти її стійкість.
4. Система охолодження. Maintenance
Система охолодження неодмінно впливає на цикл та стабільність вимірів виробів, отриманих. Основний аспект експлуатації полягає у забезпеченні вільного протоку води та стабільного ефекту охолодження.
- Перевірте тиск у виході/посиленні та швидкість потоку води в системі охолодження щодня, щоб переконатися, що рух води є рівномірним та відповідає проектним вимогам. У разі зменшення або блокування руху повітря вчасно прочистіть канал охолодження.
- Перевірте наявність витікання із водопроводів, швів та клем систем охолодження. Якщо повідомлено про витік, незабіяно замінюйте клеми чи пошкоджені водопроводи, щоб уникнути проникнення води в порожнину преса та впливу на якість виробів та корозію на пресі.
- Перевірте точність регулятора температури в системі охолодження, а також дотримання температури охолоджуючої води у виставленому діапазоні. Без зволікання коригуйте параметри регулювання температури відповідно до матеріалу виробу та вимог опрацювання.
II. вимоги до щоденного технічного обслуговування
Комплектація, збереження та чистка на протязі дня повинна дотримуватися принципу "попередження понад все", включати регулярні перевірки та своєчасне усунення недоліків, а також встановлення стандартизованої системи обслуговування. Це гарантує правильне виконання робочих процесів під час експлуатації.
1. Daily Pre-Production Maintenance
- Перевірте зовнішній вигляд преса: чи немає виявлених дефектів, деформацій або проливів масла на його поверхні.
- Прочистіть порожнину, гільзи та вихідні канави преса, щоб зняти залишки попередньої продукції.
- Змастіть рухомі частини, такі як стійки та розбірні втулки, а також лиски для викиду.
- Перевірте систему охолодження, забезпечте вільний протік води без витоків та підтвердіть, що пристрій регулювання температури працює нормально.
- Перевірте кріплення та затягніть їх, коли вони ослаблені.
2. Перевірка ставлення під час опрацювання
- Під час виробництва регулярно контролюйте стан роботи пресу, у тому числі чи не виникає нетипових шумів під час відкриття і закриття, і чи стабільним є сили затиску пресу.
- Периодично перевіряти якість виробу (наприклад, зовнішній вигляд, точність розмірів) і виводити стан пресу з якості виробу. Якщо часто зустрічаються дефекти, такі, як нагріт, бульки або нерівномірність товщини стінок, то своєчасно перевіряти ділянки розділення, колекторну систему або систему охолодження пресу.
- Добиратися, щоб прес і його оточення були чистими, та уникати потрапляння відходів у порожнину пресу або на рухомі частини.
3. Post-Production Maintenance
- Після закінчення щоденного виробництва повністю зупиняйте прес у зручний момент, вимикати охолоджувальну воду та електропостачання.
- До кінця очищати порожнину пресу, ядро, канавки-викиду і канали охолодження, щоб видалити всі залишки пластику та сторонні мінерали.
- Повторно промаслювати рухомі частини, щоб уникнути появи ржавчини під час зберігання.
- Перевіряти прес на наявність пошкоджень або зносу та записувати результати технічного обслуговування й контролю.
- Прикривати прес антистатичними мішками, щоб убезпечити обладнання від потрапляння пилової забруднення, вологи та інших елементів.
4. Regular Periodic Maintenance
- Вимогове технічне обслуговування: систематично проводити повне перевірку пресу, що включає стан порожнини та ядра, змащування рухомих частин, герметизацію системи охолодження тощо. Почистити повністю оливні канали та колекторну систему.
- Місцеве технічне обслуговування: розбирати ключові компоненти, у тому числі козирі-викиду та пересувні блоки для проведення детального перевірки та очистки, а також заміни сильно зношених деталей. Перевіряти рівномірність поверхні розділення та проводити шлифування, якщо це необхідно.
- Квадратальне (річне) технічне обслуговування: проводити повне розборку й перевірку пресу, включаючи внутрішню структуру, систему охолодження, систему нагріву (якщо вона є) та інші компоненти. Виконувати антикорозійну обробку пресу, а також заміни вицереджених у ізоляторів, пружин та інших наявних уразливих деталей. При пресах, які використовуються протягом тривалого часу, проводити перевірку розмірів та коригування, щоб забезпечити точність пресу відповідно до вимог виробництва.
III. Key Notes for Mold Maintenance
- Безпека на першому місці: перш ніж проводити будь-які роботи по технічному обслуговуванню, переконайтеся, що машина для екструзійного лиття під тиском вимкнена, а електрозабезпечення і водяне охолодження вимкнені, а також запобіжний замок заблокований, щоб запобігти випадковому запуску машини і травматичним випадкам.
- Правильне використання інструментів та матеріалів: використовуйте спеціальні інструменти та чистячі засоби, які відповідають догляду за форму, уникайте використання жорстких інструментів, які можуть пошкодити поверхню форми, а також уникайте використання розпорошуючих засобів, які можуть пошкодити матеріал форми.
- Ведення реєстрів: утворити файл по догляду за формою, реєструвати модель форми, час виробництва, елементи догляду, час догляду, заміняє деталі та інші інформації детально, що полегшує відстеження стану форми та формування цілеспрямованих планів догляду.
- Умови зберігання: зона зберігання форми повинна бути чистою, сухою, провітрюваною і без корозійних газів. Форми мають бути розташовані на спеціальних стійках для зберігання, уникаючи прямого контакту з землею, щоб запобігти утворенню рогу й деформації.
- Навчання персоналу: надати належну підготовку персоналу, відповідального за догляд форми, та операторів щодо знань з догляду за формами та операційних специфікацій, що гарантує можливість правильно виконувати операції по догляду та ідентифікувати потенційні несправності форми.
Узагальнюючи, догляд за формою машин екструзійного перфоруючого роздування є систематичною роботою, яка вимагає поєднання щоденного огляду, регулярного догляду та цілеспрямованого лікування. Стійко виконуючи пункти та вимоги догляду, описані вище, підприємства можуть ефективніше підвищувати надійність та тривалість життя форм, знижувати виробничі витрати та забезпечувати стабільну і ефективну експлуатацію виробничої лінії.






