

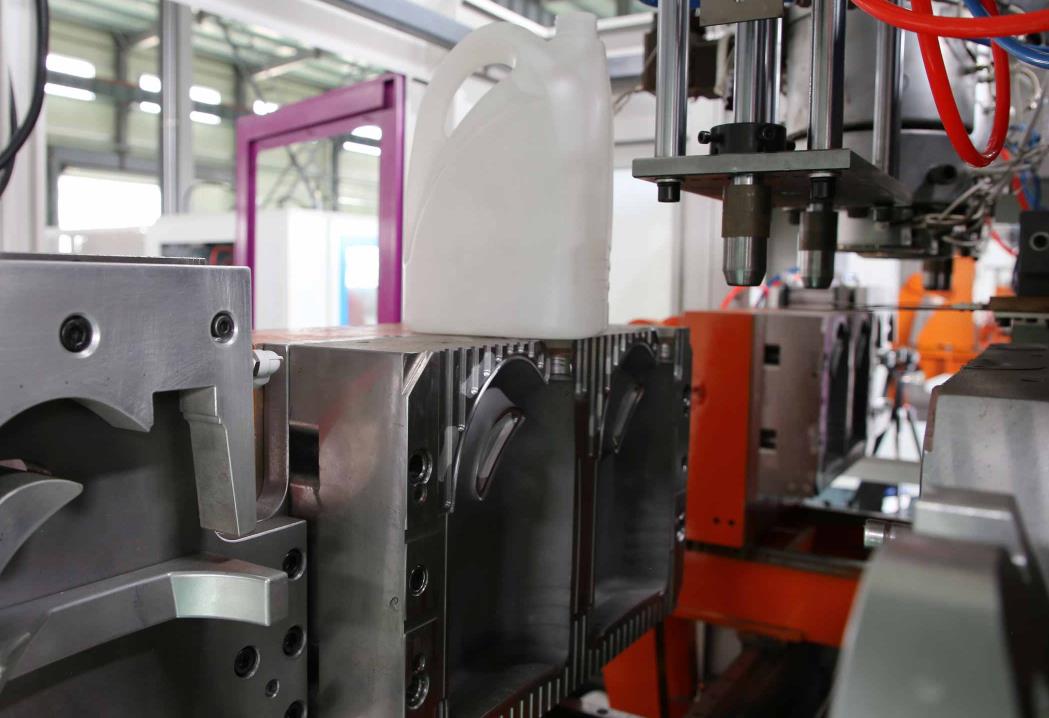
Kalıb, enteksiyon blow molaşma makinelerinin temel bileşenidir ve içi boş plastik ürünlerin kalitesini, ölçü hassasiyetini ve üretim verimliliğini doğrudan etkiler. Bilimsel ve standartlaştırılmış kalıp bakımı ve günlük yönetim, kalıbın kullanma ömrünü etkili bir şekilde uzatır, üretim hatalarını azaltır ve ürün kalitesini korur. Bu makale, enteksiyon blow molaşma makine kalıplarının temel bakım maddelerini ve günlük bakım gereksinimlerini ele alır ve üretim şirketlerine pratik tavsiyeler sunar.
I. Key Mold Bakım İçerikleri:s
Kalıp bakım maddeleri, kalıp kavitesi, çekirdekleri, kılavuz mekanizmaları, soğutma sistemleri ve atık çıkış sistemleri gibi temel bileşenleri kapsar. Her bileşenin özelliklerine ve üretim süreçlerinin etkisine göre yönelik bakım yapılması gerekir.
1. Temizleme ve Arındırma Bakımı
Üretim sırasında kalıb yüzeyleri, kavitesi, atık çıkış çukurları ve soğutma kanalları üzerinde kolayca plastik artıkları, yağ lekeleri ve kirler birikmeye başlar, bu da ürün görüntüsüne ve şekillendirme etkinliğine zarar verir.
- Kavite ve Çekirdek Temizleme: Günlük üretim veya kalıb değiştirilmesinden sonra, asidik olmayan temizleyiciler (plastikler için özel kalıb temizleyicileri gibi) ve yumuşak araçlar (ellerden gelen kumaşlar, yumuşak fırçalar) kullanılarak kavite ve çekirdek yüzeylerini temizleyin. Sabit plastik artıkların varlığı durumunda, temizleme öncesi artıkların yumuşamasına yönelik ısıtma yöntemi (kalıbın dayanıklı sıcaklık seviyelerinin altında kontrol edilmesi) kullanın ve kalıb yüzeylerinde çizik olmasını engellemek için sert araçlarla kesinlikle temizleyin.
- Atık Çıkış Çukuru Temizleme: Atık çıkış çukurlarını düzenli olarak ince çelik halatlarla veya hava fırlatıcılarla temizleyerek, biriken plastik atıkları kaldırın ve açık atılımı sağlayın. Blokajlı atık çıkış çukurları, duvar göbekleri, son malzemeler ve yanıklar gibi ürün kusurları gayet kolay meydana getirebilir.
- Soğutma Kanalı Temizleme: Soğutma suyu uzun süre kullanılması nedeniyle soğutma kanalı tıkanma ve çamur birikimi oluşur, bu da ısı transferi verimliliğini düşürür ve ürün soğutmasına ve şekillendirilmesine zarar verir. 3-6 ayda bir, soğutma kanalını çamur giderici maddeleri kullanarak temizleyin ve temizleme sonrasında kanalın yanlış yollarından arınması için temiz su ile iyice durulayın.
2. Hareketli Parçaların Yararlanılmasına İlişkin Bakım
Kalıbın kılavuz direkleri, kılavuz yastıkları, fırlatıcı başlıkları, kaydırıcılar ve diğer hareketli parçaları, açma – kapanma sırasında sık sık sürtünmeye maruz kaldığından aşınma ve takılma riski taşır. Esnek hareketi sağlamak için düzenli yağlanma gerekli olup, ürünlerin kalitesi desteklenir.
- Yağ Seçimi: Plastik enteksiyon kalıplarına uygun, yüksek sıcaklık dayanımlı, aşınma karşıtı yağlar (molybden disülfid bazlı yağlar gibi) seçilmesi önemlidir. Yüksek sıcaklıklarda çabucak buharlaşan veya ürünleri kirletebilen zararlı gazlar üreten yağlar kullanmamak gerekir.
- Yağlama İşlemi: Her gün üretim öncesinde, kılavuz direkleri, kılavuz yastıkları ve diğer hareketli parçalara miktarına uygun miktarda yağ uygulayın. Fırlatıcı başlıkları ve kaydırıcı bloklar için, yağlanma durumunu düzenli olarak kontrol edin ve zamanında yağlama yapın. Yağlama sonrası, fazla miktarda yağı temizleyerek, kalıb kavitesi ve ürünler üzerinde etkisini önleyin.
3. Inspection and Maintenance of Temel Parçalar
Kalıb kavitesi, çekirdekleri, parça yüzeyleri ve aparatları gibi temel bileşenleri düzenli olarak kontrol etmek, olası arızaları erken dönümde ortaya çıkarmak için son derece önemlidir.
- Alçının ve çekirdeğin muayenesi: Alçının ve çekirdeğin yüzeylerinde çizik, aşınma, şekil değişikliği veya korozyon olup olmadığını düzenli olarak kontrol edin. Kısa çizikler veya aşınmalar bulunursa, parlatma ve tamir için sertten inceye ipli kağıt kullanın. Çok ciddi şekil değişikliği veya korozyona rastlarsanız, tamir veya değiştirme için profesyonel bakım personeline başvurun.
- Kesit yüzeyinin muayenesi: Kesit yüzeyinin düz olup olmadığını ve kılcal şekiller, boşluklar veya hasar olup olmadığını kontrol edin. Kesit yüzeyin düz olması, kalıbın sızdırmazlık performansını doğrudan etkiler. Kılcal şekiller bulunursa, bunları tıraş makinesi veya ipli kağıt ile temizleyin; ciddi hasar varsa, parlatma ve tamir işlemleri gerçekleştirin.
- Takviye elemanının muayenesi: Kalıbanın içinde bulunan paslanmaz çengeller, anahtarlar ve diğer takviye elemanlarının gevşek, eksik veya hasarlı olup olmadığını düzenli olarak kontrol edin. Gövdelerin ıslaklığı giderilerek, cilt yüzeyinin stabilitesi sağlamak için gevşek olan takviye elemanlarını düzeltin ve eksik veya hasarlı olan takviye elemanlarını aynı spesifikasyonlu parçalara değiştirin.
4. Soğutma sistemi. Maintenance
Soğutma sistemi, kalıbın kalıb dikimi ve üretim parçası boyut istikrarını doğrudan etkiler. Onun bakımı, soğutma kanalı tıkanmaması ve kalıbın istikrarlı bir soğutma efekti sağlanması üzerinde odaklanır.
- Soğutma sistemi basıncı ve akış hızı düzeyi her gün kontrol edilmelidir. Bu sayede soğutma kanalı ın istikrarlı olmasını ve tasarım gereksinimlerini karşıladığını kontrol edin. Soğutma kanalı akışı azalır veya tıkanırsa, yağmurlanmayı zamanında giderin.
- Soğutma sistemi dizel pompaları, boru bağlantıları ve sandıklar sızdırmıyor mu kontrol edin. Sızdırma bulunursa, kırık sandıkları veya boruları en kısa sürede değiştirin. Böylece, soğutma kanalı kalıb alçısına girebilir, ürün kalitesini etkileyebilir ve kalıbın rengini bozabilir.
- Soğutma sistemi sıcaklık kontrol cihazının doğru olup olmadığını kontrol edin, ve soğutma suyunun sıcaklığının tasarım aralığında olduğundan emin olun. Ürün malzemesine ve kalıb dikimi koşullarına göre sıcaklık kontrol parametrelerini zamanında ayarlayın.
II. Günlük Bakım Şartları
Kalıpların günlük bakımı “önce engelleyin, düzenli muayene ve zamanında tedavi” ilkesine göre yürütmelidir ve bakım işlemlerinin gerçekleştirilmesini garanti altına almak için standart bir bakım sistemi kurmalıdır.
1. Daily Pre-Production Maintenance
- Kalıbın genel görünüşünü kontrol edin; başta yüzeyde açık açık hasarlar, şekil değişiklikleri ve yağ sızdırmaları olup olmadığını kontrol edin.
- Geleneksel üretimden kalan kalıp içi, çekirdek ve akış kanalları temizlenerek kalıptan atılmalıdır.
- Hareketli parçaları, yönlendiriciler, yönlendirme yastıkları ve güçlendirici uçları yağlamanız gerekir.
- Soğutma sistemini kontrol edin, soğutma kanalı tıkanmamasına ve hiçbir sızdırmasının olmamasına bakın ve soğutma cihazının normal çalıştığını onaylayın.
- Tutucuların kontrolünü yapın ve gevşeyenler varsa sıkın.
Üretim Süreci İçin Denetim
- Üretim esnasında, kararsız ses çıkıp çıkmadığını, kalıpların sıkıştırma kuvvetinin istikrarlı olup olmadığını dikkatlice izleyin.
- Ürün kalitesini düzenli olarak kontrol edin (örneğin görünüm, biçimsel doğruluk) ve ürün kalitesi üzerinden kalıbın durumunu belirleyin. Küf, hava balonları veya eşit olmayan duvar kalınlığı gibi kusurlar sık sık görüldüğünde, kalıbın ayrılma yüzeyini, atık kanalı veya soğutma sistemi düzenli olarak kontrol edin.
- Kalıbı ve çevresindeki ortamı temiz tutun ve kalıbın boşluğuna ya da hareket eden parçalara atık ya da kirlilik girmesini önleyin.
3. Post-Production Maintenance
- Günlük üretimin sonunda, kalıbı doğru konuma getirin, soğutma suyunu ve elektrik kaynağını kapatın.
- Kalıbın boşluğunu, çekirdeğini, atık kanallarını ve soğutma kanallarını özenli olarak temizleyin ve tüm plastik izleri ve kirleri temizleyin.
- Saklama esnasında pas çıkmasını engellemek için hareket eden parçaları yeniden yağlamayın.
- Kalıbın hasar ya da aşınma durumunu kontrol edin ve bakım ve denetim sonuçlarını kaydedin.
- Kalıbı toz kaplamasıyla kapatın ve toz, nem ya da diğer kirliliğin girmemesini engelleyin.
4. Regular Periodic Maintenance
- Haftalık Bakım: Kalıbı kapsamlı şekilde kontrol edin, bu kapsamda boşluk ve çekirdeğin aşınma durumunu, hareket eden parçaların yağlanmasını, soğutma sisteminin kapatılmasını gibi konuları kontrol edin. Soğutma kanalı ve atık sistemi özenli olarak temizleyin.
- Ayda Bir Bakım: Ejektör mandallarını ve kayan blokları gibi ana elemanları dışarı çıkarın ve ayrıntılı olarak kontrol edin ve temizleyin. Göreceli olarak aşınmış olan parçaları değiştirin. Ayrılma yüzeyinin düz olup olmadığını kontrol edin ve gerekirse zımparalandırmayı gerçekleştirin.
- Yıllık Bakım: Faturaların iç yapısını, soğutma sistemi, ısıtma sistemi (varsa) ve diğer bileşenleri kapsayarak kalıpların kapsamlı bir şekilde takılıp kontrol edilmesini sağlayın. Kalıplara koruyucu bir madde uygulayın ve yaşlanmış kapakları, resimleri ve diğer kırılgan parçaları değiştirin. Uzun süre kullanılmış olan kalıplar için, kalıbın doğruluğunun üretim gereksinimleriyle uyumlu olduğundan emin olmak için boyut kontrolü ve düzeltme yapın.
III. Key Notes for Mold Maintenance
- Güvenlik İlkesi: Herhangi bir bakım işlemi yapmadan önce, extrüzyon ve blow molder makinesinin kapatılmış olduğundan, elektrik alanı ve soğutma suyu kapalı olduğundan ve güvenlik kilidinin kilitlendiğinden emin olun. Makinenin arızalanmasını önlemek ve güvenlik kazalarına neden olmamak için.
- Alet ve Malzeme Kullanımının Doğru Oluşturulması: Kalıp bakımı için özel araçlar ve temizleyici maddeleri kullanın, kalıbın yüzeyini çizmekten koruyan sert araçlardan kaçının ve kalıb malzemesini bozabilecek asidik temizleyici maddeler kullanmaktan kaçının.
- Dosyalama Yönetimi: Kalıp bakımı dosyası kurun, kalıbın modeli, üretim zamanı, bakım öğeleri, bakım süresi, değişen parça ve diğer bilgileri ayrıntılı olarak kaydedin. Bu, kalıbın durumunu izlemek ve hedeflenmiş bakım planlarını yapmak için kolaydır.
- Depolama Ortamı: Kalıpların depolanma alanı temiz, kuru, havalandırılmış ve asidik gazlardan uzak olmalıdır. Kalıplar, rüzgar ve çürümeyi önlemek için yere doğrudan temas etmeden, özel depolama raflarına yerleştirilmelidir.
- Personel Eğitimi: Bakım personeli ve operatörleri, kalıp bakım bilgisini ve işletme spesifikasyonlarını öğretin, böylece bakım işlemlerini doğru bir şekilde yapabilecek ve potansiyel kalıb arızalarını belirleyebileceklerdir.
Özetle, extrüzyon ve blow molder makinelerinin kalıp bakımı, günlük kontrole, düzenli bakıma ve hedeflenmiş tedaviye dayanan sistematik bir işlemdir. Yukarıda belirtilen bakım maddeleri ve gereksinimleri uygulandığında, işletmeler, kalıpların güvenilirliğini ve ömür süresini etkin bir şekilde artırabilir, üretim maliyetlerini azaltabilir ve üretim hattının stabil ve verimli çalışmasını sağlayabilir.






