

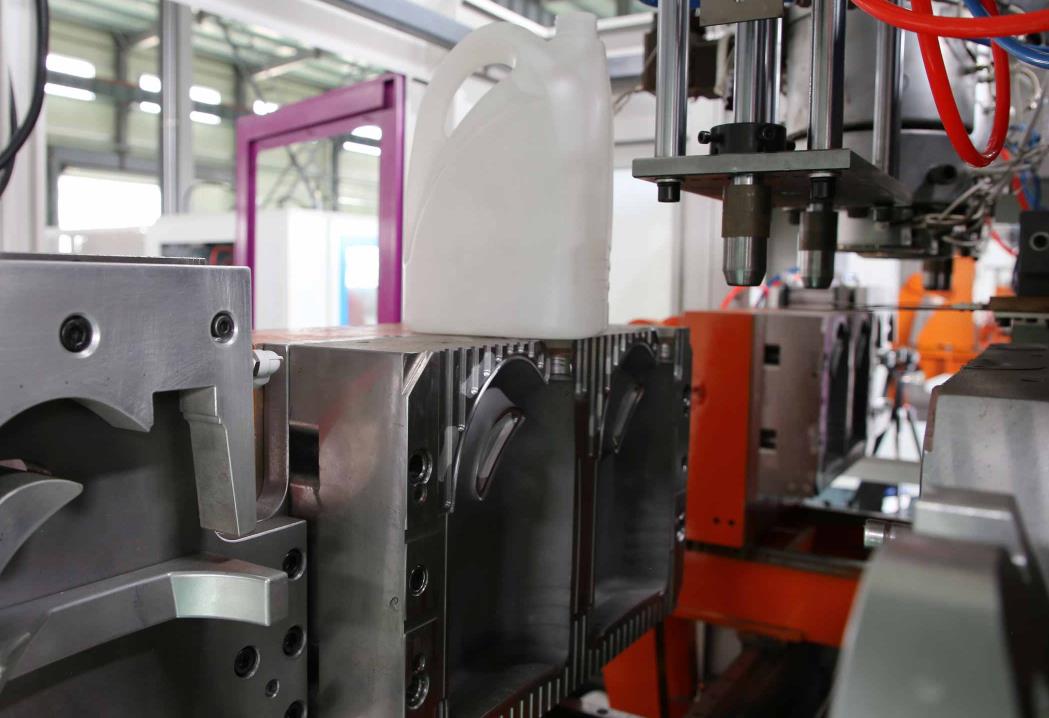
型は押出ブローモールングマシンの基幹部品であり、空洞プラスチック製品の品質、寸法精度、および生産効率に直接影響します。科学的かつ標準化された型の保守と日常的な管理は、型の寿命を効果的に延ばし、生産障害を減らし、安定した製品品質を確保できます。この記事では、押出ブローモールングマシンの型の主要な保守項目と日常的な保守要件に焦点を当て、生産企業への実用的なガイダンスを提供します。
I. Key Mold メンテナンス項目s
型の保守項目には、型の空洞、コア、ガイド機構、冷却システム、および排気システムなどの基幹部品が含まれます。目的の保守は、各部品の特性と生産プロセスの影響に応じて実施する必要があります。
1. 清掃と除染保全
生産中に、型の表面、空洞、排気溝、および冷却チャネルにプラスチックの残り物、油汚れ、および不純物が容易に蓄積されます。これらは、製品の外観と成形効果に影響を与えます。
- 空洞とコアの清掃: 日常生産または型交換後、腐蝕性のない洗浄剤(プラスチック用に特化した型の清掃剤など)と柔らかい工具(綿布、柔らかなブラシ)を使用して、空洞とコアの表面を拭きます。頑固なプラスチック残り物の場合、残渣を柔らかくするために加熱方法(型の耐熱温度を下回る範囲で制御)を使用し、硬い工具で型表面を傷つけることを避けます。
- 排気溝の清掃: 積みあがったプラスチック残骸とスムーズな排気を確保するために、定期的に薄い鋼線や空気送風機を使用して排気溝を清掃します。詰まっている排気溝は、気泡、焼付け、不完全な成形などの製品不良を引き起こしやすくなります。
- 冷却チャネルの清掃: 長時間にわたる冷却水使用により、冷却チャネルにはスケーリングと汚泥が蓄積しやすくなり、熱交換効率が低下し、製品の冷却と形状形成に影響を与えます。3〜6ヶ月に一度、冷却チャネルを除スケール剤で清掃し、清掉後に継ぎを妨げないように十分に清浄な水で洗い流します。
2. 移動部品の潤滑維持
潤滑剤の選定:プラスチック成形金型に適切な耐高温性、摩耗防止性の潤滑剤(二硫化モリブデンなど)を選択してください。高温下で揮発性が高く、有害なガスを発生するなど、製品を汚染する可能性のある潤滑剤を使用しないでください。
- 潤滑作業:日常生産前に、適量の潤滑剤をガイド柱、ガイドスリーブ、およびその他の動作部品に塗ります。エジェクタピンおよびスライドブロックについては、定期的に潤滑状態を確認し、必要に応じて潤滑剤を補充します。潤滑後に、余分な潤滑剤を金型のキャビティおよび製品に付かないように拭きとってください。
- 金型のキャビティ、コア、可出工表面、留め具などの主要部品の定期的な検査が、潜在的な欠陥を早期に発見する上で重要です。
3. コア部品の点検と保全
キャビティおよびコアの検査:キャビティおよびコア表面に捻挫、摩耗、変形、腐食が見られる場合、粗目から細目へ段階的に研磨された紙を使用して研磨・補修するようにしてください。重度の変形や腐食がある場合は、専門のメンテナンススタッフに修理または交換を依頼することが必要です。
- キャビティとコアの検査: キャビティとコアの表面に傷や摩耗、変形、腐食がないか定期的に確認してください。わずかな傷や摩耗が見つかった場合は、研磨に使用する粗いサンドペーパーから、細かいサンドペーパーに変えて磨きなおしと修理を行います。深刻な変形や腐食がある場合は、修理または交換を専門のメンテナンス担当者に依頼してください。
- 部分分離表面の検査: 部分分離表面が平坦かどうか、またぶつぶつ、隙や損傷がないかどうかを確認します。部分分離表面の平坦性は、金型の密着性能に直接影響します。ぶつぶつが見つかった場合は、ファインガイロまたは研磨用紙を使って取り除きます。重大な損傷が見つかった場合は、研削と修理を実施します。
- 安定化装置の検査: 金型のボルト、ナット、および他の快削用具がゆるんでいるか、欠品しているか、または損傷していないかを定期的に確認します。ゆるんだ快削用具を適切に締め、欠品または損傷したものを同じ仕様の部品に交換し、金型構造の安定性を確保します。
4. 冷却システム Maintenance
冷却システムは、金型の成形サイクルと製品の寸法安定性に直接影響します。その保守は、水の流れが妨げられておらず、冷却効果が安定していることを確認することに焦点を当てています。
- 冷却システムの水流量と圧力を毎日確認し、水の流れが均一で設計要件を満たしていることを確認します。水の流れが減少し、または阻害されている場合は、冷却チャネルを適切に清掃します。
- シーリング検査: 冷却システムの配水管、ジョイント、およびシールが漏れていないかどうかを確認します。漏れが見つかった場合は、シールまたは損傷した配水管を適切に交換して、金型の内部に水が入り製品の品質に影響を与えることや、金型に錆が付着することを防ぎます。
- 温度制御検査: 冷却システムの温度制御装置が正確であるかどうかを確認し、冷却水温が設定範囲内であることを保証します。製品材料および成形要件に応じて、温度制御パラメーターを適時調整します。
II. 日常的メンテナンスの要件
金型の日常保守は、「予防を第一にし、定期的な検査と適時の対処」という原則に従い、標準化した保守システムを確立して、保守作業の実施を確実にする必要があります。
1. Daily Pre-Production Maintenance
- 金型の全体的な外観、特に表面に明らかな損傷、変形、またはオイル漏れなどがないかを確認します。
- 金型内部の部品を、前回の生産後の残渣を除去するために掃除します。
- ガイド柱、ガイドスリーブ、エキスパンドパイプなどの動く部品をオイルで潤滑します。
- 冷却システムを確認し、水の流れが妨げられていないこと、漏れがないことを確認します。また、温度制御装置が正常であることを確認します。
- 機械安定化用の部品を確認し、ゆるんでいる場合は締め付けます。
2. 生産中の検査 製品の作成過程で、開閉時の異常な音や、金型固定力が安定しているかどうかなど、金型の動作状態を定期的に監視します。また、定期的に製品品質(外観、寸法精度など)を検査し、製品の品質から金型の状態を推測します。もしもバルブや気泡、均一でない壁の厚さなど不具合が頻繁に生じるのであれば、金型の分離面や排気システム、冷却システムをタイムリーに点検します。
- 4. 金型と周辺環境を清潔に保ち、汚物が金型内部や移動部品に入り込まないようにします。
- 毎日の生産が終了した後、金型を適切な位置に停止し、冷却水や電源を切ります。
- 金型内部、コア、排気溝、冷却管などを徹底的に清掃して、すべてのプラスチック残留物や不純物を取り除きます。
3. Post-Production Maintenance
- 保管中に錆が生じないように、移動部品を再び潤滑します。
- 金型に衝撃や摩耗がないかをチェックし、メンテナンスと検査結果を記録します。
- 金型を防塵カバーで覆って、塵や水分、その他の汚染物質が入り込まないようにします。
- 毎週メンテナンス:金型の全体的な検査を行い、金型の内部構造、冷却システム、加熱システム(ある場合)、移動部品の潤滑状況などを確認します。さらに、冷却管や排気システムを徹底的に清掃します。
- 毎月メンテナンス:駆動ピンやスライディングブロックなど主要部品を分解して詳細な検査と清掃を行い、重度の摩耗部品を交換します。分離面の平滑さを確認し、必要であれば研削を行います。
4. Regular Periodic Maintenance
- 四半期/年次メンテナンス:金型の全体的な外観から内部の構造、冷却システム、加熱システム(ある場合)などの各成分を分解して検査します。金型を錆止め処理し、経過年数の多いシール、ばねなど弱体化した部品を交換します。長期にわたって使用された金型については、寸法を調査・補正して製品の生産基準に合った精度を保つようにします。
- 月間メンテナンス:イジェクターピンやスライディングブロックなどの主要部品を分解し、詳細に検査・清掃し、ひどくこすれた部品を交換します。離型面の平面状況を確認し、必要に応じて研削作業を行います。
- 季節毎/年次メンテナンス:金型の内部構造、冷却システム、熱源(有る場合は)といった主要部品などを総合的に分解・検査します。金型に対して防錆処理を行い、劣化したシール、スプリング、その他の傷つきやすい部品を交換します。長期間使用されている金型については、寸法検査を行って、金型の精度が製品化要件を満たしていることを確認します。
Ⅲ. 金型保全に関する重要事項
- 安全を優先する:メンテナンス作業を実施する前に、ブロー成形機を停止し、電源と冷却水をオフにし、機械の不注意な起動を防ぐために安全ロックをロックしてください。これにより、安全事故を防止できます。
- ツールと材料の適切な使用:金型メンテナンスに適した専用のツールと洗浄剤を使用し、金型表面を傷つける可能性のある硬いツールを使用しないでください。また、金型材料を損なう可能性のある腐食性の洗浄剤を使用することも避けてください。
- レコード管理:金型メンテナンスファイルを作成し、金型モデル、生産時期、メンテナンス項目、メンテナンス時間、交換部品などの情報を詳細に記録してください。これにより、金型の状態を追跡し、ターゲットに合ったメンテナンス計画を策定することができます。
- 保管環境:金型保管場所は清潔で乾燥しており、通気性があり、腐食性ガスが漏れないようにしてください。金型は専用の保管ラックに保管し、土壌と直接接触しないようにして、錆や変形を防ぎましょう。
- 人材教育:メンテナンスパーソンと操作者を金型メンテナンス知識と操作規定のトレーニングに参加させ、メンテナンス作業を正しく実行できるようにし、潜在的な金型不具合を識別できるようにします。
要点:エクストルージョンブロー成形機の金型メンテナンスは、日常点検、定期メンテナンス、および対象的な対策を組み合わせたシステム的な作業です。上記のメンテナンス項目と要件を厳格に実施することにより、企業は金型の信頼性と耐用年数を向上させ、生産コストを削減し、生産ラインの安定したかつ効率的な運営を確保することができます。






