

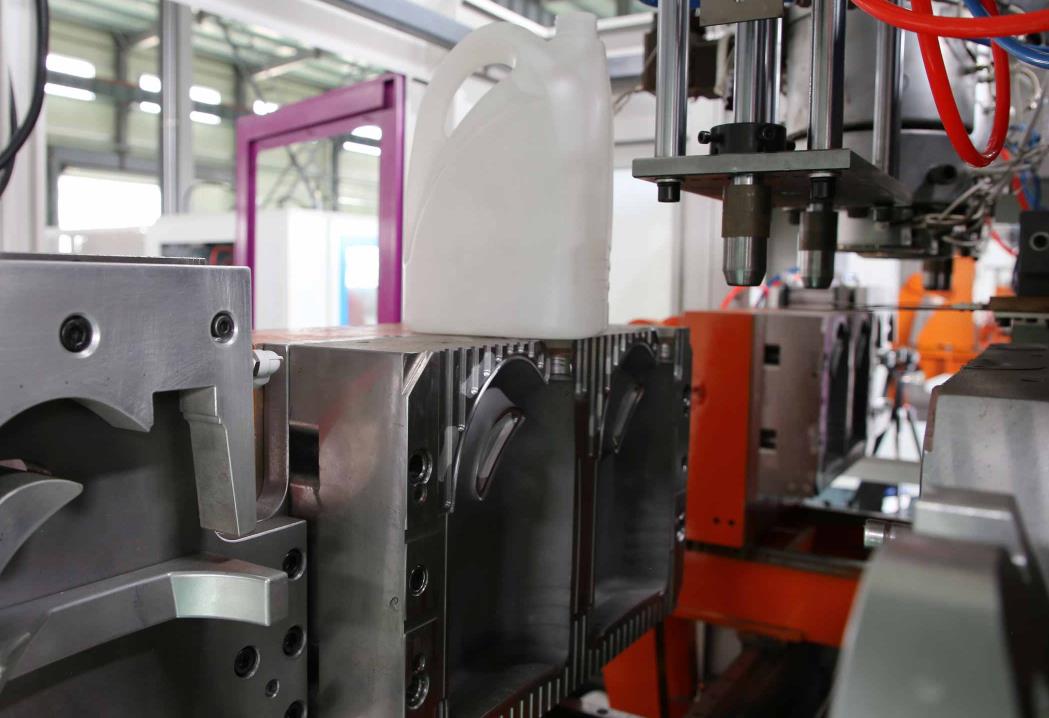
The mold is a core component of mesin pembentukan tiup ekstrusis, directly affecting the quality, dimensional accuracy and production efficiency of hollow plastic products. Scientific and standardized mold maintenance and daily management can effectively extend mold service life, reduce production failures, and ensure stable product quality. This article focuses on the key maintenance items and daily maintenance requirements of mesin pembentukan tiup ekstrusi molds, providing practical guidance for production enterprises.
I. Key Mold Barang perawatans
Pelayanan perawatan kerja mesin mencakup komponen utama seperti celah pelat, inti, mekanisme penyaluran, sistem pendinginan, dan sistem pembuangan. Perawatan yang difokuskan harus dilakukan sesuai dengan karakteristik setiap komponen dan dampak dari proses produksi.
1. Cleaning and Decontamination Maintenance
Sisa plastik, noda minyak, dan zat-zat asing dengan mudah menumpuk pada permukaan pelat, celah, dan sumbatan pembuangan, serta saluran pembuangan, pada saat produksi, yang akan mempengaruhi tampilan produk dan efek pemolesan.
- Perawatan celah dan inti: Setelah produksi harian atau penggantian pelat, gunakan bahan pembersih yang tidak mengandung korosif (seperti bahan pembersih khusus untuk plastik) dan alat yang lunak (kain katun, sikat yang lembut) untuk menyeka permukaan celah dan inti. Untuk sisa plastik yang sulit tererosi, gunakan metode pemanasan (dikitnya di bawah suhu tahan panas dari pelat) untuk melunakkan sisa-sisa tersebut sebelum pembersihan, menghindari goresan pada permukaan pelat dengan alat yang keras.
- Perawatan sumbatan pembuangan: Bersihkan sumbatan pembuangan secara berkala dengan serpihan logam tipis atau pemompa angin untuk menghilangkan sisa-sisa plastik yang tertimbun, serta memastikan pembuangan yang mulus. Sumbatan pembuangan yang terblokir dapat dengan mudah menyebabkan cacat produk seperti genangan, bisul, dan pencerapan yang tidak sempurna.
- Perawatan saluran pembuangan: Saluran pembuangan cenderung menumpuk endapan ukur-bukur dan limbah akibat penggunaan air pendingin dalam jangka panjang, yang mengurangi efisiensi pertukaran panas dan mempengaruhi pendinginan dan pengolahan produk. Gunakan bahan pemutih untuk membersihkan saluran pembuangan sekali tujuh sampai sembilan bulan, dan mencuci dengan air bersih secara menyeluruh setelah pembersihan untuk memastikan aliran air yang mulus.
2. Lubrication Maintenance of Moving Parts
Tabung penyaluran, bantalan penyaluran, penusuk (ejector), blok geser, dan komponen-komponen bergerak lainnya dari pelat cenderung mengalami penurunan kinerja dan penyumbatan pada saat terbuka dan tertutup berulang kali. Pemasangan pelumas yang tepat sangat penting untuk memastikan pergerakan yang lentur.
- Penetapan kandungan pelumas: Pilih pelumas antiperas dan tahan panas yang cocok untuk pelat pemolesan plastik (seperti pelumas berbasis sulfurida molibdenum). Hindari menggunakan pelumas yang mudah menguap atau menghasilkan gas berbahaya pada suhu tinggi, yang dapat menghilangkan produk.
- Operasi pembelian pelumas: Sebelum produksi harian, aplikasikan jumlah pelumas yang tepat pada tabung penyaluran, bantalan penyaluran, dan komponen bergerak lainnya. Untuk penusuk (ejector) dan blok geser, periksa status pelumasan secara teratur dan isi ulang pelumas secara berkala. Setelah pemasangan pelumas, batalkan sisa pelumas untuk menghindari mengotori celah pelat dan produk.
3. Inspection and Maintenance of Komponen Utama
Pemeriksaan rutin komponen inti seperti celah pelat, inti, permukaan potong, dan penahan sangat penting untuk menemukan kecacatan yang mungkin secara dini.
- Pemeriksaan celah dan inti: Periksa apakah permukaan celah dan inti terdapat goresan, korosi, atau deformasi secara teratur. Jika goresan atau korosi yang ringan ditemukan, gunakan kertas amplas (dari kasar hingga halus) untuk pengerok dan perbaikan. Untuk deformasi dan korosi yang serius, hubungi personel perawatan profesional untuk perbaikan atau penggantian.
- Pemeriksaan permukaan potong: Periksa apakah permukaan potong rata, dan apakah terdapat benjolan, celah, atau kerusakan. Rata-rata permukaan potong mempengaruhi kinerja penutupan dari pelat. Jika benjolan ditemukan, gunakan paku atau kertas amplas untuk menghilangkannya; jika terdapat kerusakan yang serius, lakukan penggilingan dan perbaikan.
- Pemeriksaan penahanan: Periksa apakah pancing, knut dan penahanan lainnya pada pelat longgar, hilang, atau rusak secara teratur. Ketatkan penahanan yang longgar secara berkala, dan ganti yang hilang atau rusak dengan komponen yang memiliki spesifikasi yang sama untuk memastikan stabilitas struktur pelat.
4. Sistem pendinginan Maintenance
Sistem pendinginan langsung memengaruhi siklus pemotongan dan stabilitas dimensi produk pada cetakan. Perawatannya berfokus pada memastikan aliran air yang tidak terhambat dan efek pendinginan yang stabil.
- Pemeriksaan aliran air: Periksa tekanan dan kecepatan aliran air masuk dan keluar dari sistem pendinginan setiap hari untuk memastikan bahwa aliran air sama dan memenuhi persyaratan rancangan. Jika aliran air berkurang atau terhalang, bersihkan saluran pendinginan secara tepat waktu.
- Pemeriksaan penutup: Periksa apakah pipa, sambungan, dan penutup sistem pendinginan terlalu bocor. Jika ditemukan kebocoran, ganti penutup atau pipa yang rusak secara tepat waktu untuk mencegah air masuk ke dalam ruang cetakan dan mempengaruhi kualitas produk, atau menyebabkan kerusakan pada cetakan.
- Pemeriksaan kontrol suhu: Periksa apakah perangkat kontrol suhu dari sistem pendinginan akurat, dan pastikan bahwa suhu air pendinginan berada dalam kisaran yang ditetapkan. Sesuaikan parameter kontrol suhu secara tepat waktu sesuai dengan bahan produk dan persyaratan pemotongan.
II. Kebutuhan Pemeriksaan Rutin
Perawatan rutin cetakan harus mengikuti prinsip “terlebih dahulu mencegah, pemeriksaan rutin, dan perawatan tepat waktu”, serta menentukan sistem perawatan yang standar untuk memastikan pelaksanaan pekerjaan perawatan.
1. Daily Pre-Production Maintenance
- Periksa penampilan keseluruhan cetakan, termasuk apakah ada kerusakan, deformasi, atau kebocoran minyak pada permukaan.
- Bersihkan ruang cetakan, core, dan rongga pengeluaran untuk menghapus sisa-sisa dari produksi sebelumnya.
- LUBRIKASI DAN PEMERIKSAAN ELEMENT KINETIK – Periksa bagian-bagian yang bergerak, seperti tiang pemandu, selubung pemandu, dan paku pengeluaran. Bergabungkan dan kencangkan bagian-bagian yang terlepas.
- Periksa sistem pendinginan, pastikan aliran air tidak terhambat dan tidak bocor, dan pastikan bahwa perangkat kontrol suhu berfungsi normal.
- Periksa sekrup dan kencangkan jika sekrup terlepas.
2. Pemeriksaan Selama Produksi
- Selama produksi, periksa secara teratur status operasi cetakan, termasuk apakah ada suara yang tidak biasa saat dibuka dan ditutup, dan apakah daya penyekatan cetakan stabil.
- Periksa kualitas produk secara berkala (seperti penampilan, keakuratan dimensi), dan amati status cetakan berdasarkan kualitas produk. Jika terdapat kerusakan seperti bulu, gelembung, atau ketebalan dinding yang tidak merata, periksa permukaan pembagian, sistem pengeluaran, atau sistem pendinginan pada cetakan dengan segera.
- Jaga agar cetakan dan lingkungan sekitarnya tetap bersih, dan hindari debu yang masuk ke dalam ruang cetakan atau komponen yang bergerak.
3. Post-Production Maintenance
- Setelah produksi harian berakhir, matikan cetakan pada posisi yang tepat, serta matikan air pendingin dan sumber energi.
- Bersihkan bagian cetakan, inti, saluran pengeluaran, dan saluran pendinginan secara menyeluruh guna menghilangkan semua sisa plastik dan zat asing.
- Lakukan perendaman pada komponen yang bergerak untuk mencegah korset selama penyimpanan.
- Periksa cetakan untuk kerusakan atau aus, dan catat hasil pemeliharaan dan pemeriksaan.
- Tutupi cetakan dengan penutup debu untuk mencegah debu, kelembaban, dan kontaminan lainnya masuk.
4. Regular Periodic Maintenance
- Pemeriksaan Sebulan: Lakukan pemeriksaan menyeluruh pada cetakan, termasuk status ausan bagian dalam dan inti, perendaman komponen yang bergerak, penutupan sistem pendinginan, dan lain-lain. Bersihkan saluran pendinginan dan sistem pengeluaran secara menyeluruh.
- Pemeriksaan Bulanan: Disintegrasikan komponen utama seperti paku pemadat dan blok geser untuk pemeriksaan dan pembersihan yang lebih mendetail, dan ganti komponen yang telah aus secara parah. Lakukan pemeriksaan ketepatan permukaan pembagian dan lakukan penyegelan bila perlu.
- Quarterly/Annual Maintenance: Conduct a comprehensive disassembly and inspection of the mold, including the internal structure, cooling system, heating system (if any) and other components. Perform anti-rust treatment on the mold, and replace aging seals, springs and other vulnerable parts. For molds that have been used for a long time, conduct dimensional inspection and correction to ensure that the mold accuracy meets the production requirements.
III. Key Notes for Mold Maintenance
- Keamanan Terlebih Dahulu: Sebelum melakukan pekerjaan pemeliharaan, pastikan mesin pembentukan tiup ekstrusi dimatikan, sumber energi dan air pendingin diputuskan, dan kunci keamanan dipasang, untuk mencegah startup mesin secara tidak sengaja dan menyebabkan kecelakaan keamanan.
- Penggunaan Alat dan Bahan yang Tepat: Gunakan alat khusus dan agen pembersih yang sesuai untuk pemeliharaan cetakan, hindari penggunaan alat yang keras yang dapat melukai permukaan cetakan, dan hindari penggunaan agen pembersih yang korosif yang dapat merusak bahan cetakan.
- Perencanaan Pengelolaan: Buat buku pemeliharaan cetakan, catat model cetakan, waktu produksi, barang pemeliharaan, waktu pemeliharaan, replacement parts, dan informasi lain yang detail, yang berguna untuk melacak status cetakan dan membentuk rencana pemeliharaan terkait.
- Lingkungan Penyimpanan: Area penyimpanan cetakan harus bersih, kering, terdesa dan bebas dari gas korosif. Cetakan harus ditempatkan di rak penyimpanan khusus, menghindari kontak langsung dengan permukaan tanah agar terhindar dari korosi dan deformasi.
- Pelatihan Karyawan: Latihlah karyawan pemeliharaan dan operator untuk mempelajari pengetahuan pemeliharaan cetakan dan persyaratan operasional, agar mereka dapat melakukan pemeliharaan secara benar dan mengidentifikasi kerusakan potensial pada cetakan.
Secara keseluruhan, pemeliharaan cetakan mesin pembentukan tiup ekstrusi adalah pekerjaan sistematis yang memerlukan kombinasi inspeksi harian, pemeliharaan rutin, dan perawatan khusus. Dengan mengikuti dengan ketat poin dan persyaratan pemeliharaan yang disebutkan di atas, perusahaan dapat secara efektif meningkatkan keandalan dan usia pakai cetakan, mengurangi biaya produksi, dan menjaga operasi lini produksi yang stabil dan efisien.






