

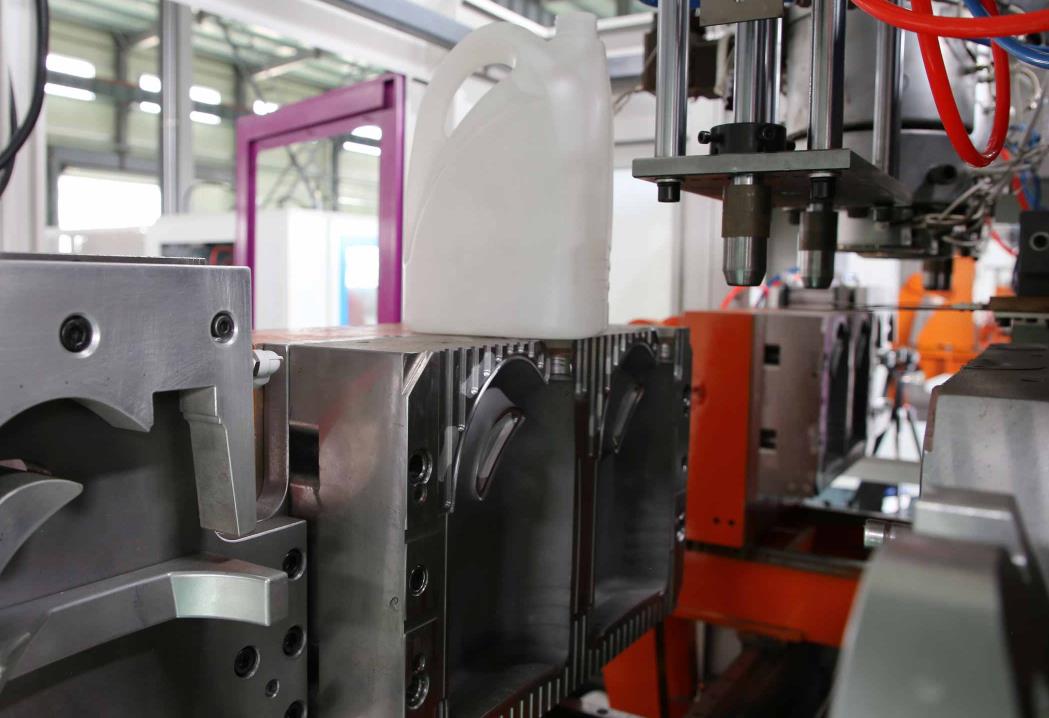
Il molde è un componente centrale delle macchine di molatura a striscia e soppressione, e influisce direttamente sulla qualità, sull'accuratezza dimensionale e sull'efficienza di produzione dei prodotti plastici a soffitto. Un'adeguata manutenzione e gestione quotidiana dei moldi può estendere la loro durata di servizio, ridurre i guasti in produzione ed assicurare una qualità di prodotti stabile. Il presente articolo si concentra sui punti chiave della manutenzione e sulle richieste quotidiane dei moldi delle macchine di molatura a striscia e soppressione, offrendo indicazioni pratiche alle aziende di produzione.
I. Key Mold Elementi di manutenzione:s
Gli elementi di manutenzione del molde includono componenti essenziali come cavità, core, meccanismi di guida, sistemi di raffreddamento e sistemi di espulsione. Devono essere eseguiti in modo mirato in base alle caratteristiche di ciascun componente e all'impatto dei processi di produzione.
1. Manutenzione di pulizia e degresazione
Riferimenti plastici, macchie di grasso e impurità si accumulano facilmente sulle superfici dei molti, delle cavità, delle viti di espulsione e dei canali di raffreddamento durante la produzione, compromettendo l'aspetto del prodotto e il suo effetto di formaggio.
- Pulizia delle cavità e del core: dopo la produzione quotidiana o lo scambio del molde, usare agenti di pulizia non corrosivi (ad esempio agenti di pulizia specializzati per plastica) e strumenti morbidi (panno di cotone, spazzole morbide) per pulire le superfici delle cavità e del core. Per le residui plastici ostinati, utilizzare un metodo di riscaldamento (regolato di sotto la temperatura resistenza del molle) per ammorbidar i residui prima della pulizia, evitando graffi sulla superficie del molle con strumenti duri.
- Pulizia dei viti di espulsione: pulire regolarmente i viti di espulsione con fili sottili di acciaio o ventilatori per rimuovere gli accumuli di detriti plastici e garantire una espulsione regolare. Le viti di espulsione bloccate possono facilmente causare difetti dei prodotti come bolle, bruciature e formaggio incompleto.
- Pulizia del canale di raffreddamento: il canale di raffreddamento è soggetto a deposizioni di calcare e all'accumulo di detriti a causa dell'uso prolungato dell'acqua di raffreddamento, riducendo l'efficienza dell'innesto termico e influendo sul raffreddamento e modellazione dei prodotti. Usare agenti di sgrassatura per pulire il canale di raffreddamento ogni 3-6 mesi e lavarlo con acqua limpidissima in modo da garantire un flusso di acqua senza ostacoli.
2. Manutenzione di lubrificazione delle parti mobili
I pilastri di guida, gli anelli di guida, i pini scaldanti, i blocchi scorrevoli e altre parti mobili del molle sono soggetti a usura e ingombrare a causa della frequente fatica durante la loro apertura e chiusura. La lubrificazione regolare è essenziale per garantire un movimento fluido.
- Selezionamento del lubrificante: scegliete lubrificanti a resistenza alle alte temperature e antiusura adatti ai moldi per la molatura di plastica (ad esempio lubrificanti a base di disulfuro di molibdeno). Evitate di utilizzare lubrificanti che siano facilmente volatili o producono gas dannosi a temperature elevate, che potrebbero contaminare i prodotti.
- Operazione di lubrificazione: prima della produzione quotidiana, applichiamo una quantità appropriata di lubrificante ai pilastri di guida, agli anelli di guida e alle altre parti mobili. Per i pini scaldanti e i blocchi scorrevoli, controllate regolarmente lo stato di lubrificazione e rifornite il lubrificante in modo tempestivo. Dopo la lubrificazione, asciugate l'eccesso di lubrificante per evitare che contamino la cavità del molle e i prodotti.
3. Inspection and Maintenance of Componenti principali
La manutenzione regolare di componenti essenziali come le cavità, i core, le superfici di partenza e gli elementi di fissaggio è fondamentale per scoprire eventuali difetti in tempo.
- Istruzione di ispezione della cavità e del nucleo: Controllate regolarmente la presenza di graffi, usura, deformazioni o corrosione sulle superfici della cavità e del nucleo. Se si trovano graffi o segni di usura, utilizzate carta abrasiva (da grossa a fine) per il polish e la riparazione. In caso di deformazione o corrosione grave, contattate il personale di manutenzione professionale per la riparazione o la sostituzione.
- Istruzione di ispezione della superficie di separazione: Controllate se la superficie di separazione è piatta e se c'è presenza di ciottoli, spazi o danni. La piattazza della superficie di separazione influisce direttamente sulle prestazioni di sigillatura del molde. Se si trovano ciottoli, utilizzate un martello o carta abrasiva per eliminarli; se ci sono danni seri, effettuate zoccolo e riparazione.
- Istruzione di ispezione degli apri e torni: Controllate se gli apri, i torni e gli altri dispositivi di fissaggio sul molde sono mossi, mancanti o danneggiati regolarmente. Tightene i dispositivi di fissaggio mossi in tempi opportuni e sostituite i mancanti o danneggiati con parti della stessa specifica per garantire la stabilità della struttura del molde.
4. Sistema di raffreddamento Maintenance
Il sistema di raffreddamento influisce direttamente sul ciclo di lavorazione e sulla stabilità dimensionale del prodotto del molde. La sua manutenzione ha come obiettivo quello di garantire un fluido d'acqua normale e un effetto di raffreddamento stabile.
- Istruzione di ispezione del flusso d'acqua: Controllate quotidianamente la pressione dell'ingresso e dell'uscita dell'acqua del sistema di raffreddamento per garantire che il flusso d'acqua sia uniforme e soddisfi gli requisiti di progetto. Se il flusso d'acqua diminuisce o è obstruito, pulite in tempo il canale di raffreddamento.
- Istruzione di ispezione del sigillamento: Controllate se i tubi, le giunzioni e i guarnizioni del sistema di raffreddamento presentano perdite. Se si riscontrano perdite, sostituite in tempi opportuni le guarnizioni o i tubi danneggiati per evitare che l'acqua penetri nell'alveo del molde e influisca sulla qualità del prodotto, o causi di rosoni sul molde.
- Istruzione di ispezione del controllo della temperatura: Controllate se il dispositivo di controllo della temperatura del sistema di raffreddamento è preciso e assicurate che la temperatura dell'acqua di raffreddamento si trovi nell'intervallo predeterminato. Adattate in tempi opportuni i parametri di controllo della temperatura in base al materiale del prodotto e alle esigenze di lavorazione.
II. Esigenze di manutenzione quotidiana
La manutenzione quotidiana dei moli dovrebbe osservare il principio del "preventivo, ispezione regolare e trattamento tempestivo", stabilendo un sistema standardizzato di manutenzione per garantire la esecuzione del lavoro di manutenzione.
1. Daily Pre-Production Maintenance
- Controllate l'aspetto generale del molle, comprese la presenza di danni evidenti, deformazioni o perdite di olio sulla superficie.
- Pulite l'alveo, il nucleo ed i canali di escursione per eliminare i residui della produzione precedente.
- Lubrificate le parti mobili, come i pilastrini di guida, le cuscinature di guida e le varre di azionamento.
- Controllate il sistema di raffreddamento, assicurate il normale flusso d'acqua senza ostacoli e senza perdite, e confermate che il dispositivo di controllo della temperatura è normale.
- Controllare le fissaggi e riparli se sono sciolti.
2. Inspezione in corso di produzione
- Durante la produzione, controllare regolarmente lo stato operativo del morsetto, incluso se ci sono rumori anormali durante l’apertura e la chiusura e se la forza di compressione del morsetto è stabile.
- Controllare regolarmente la qualità del prodotto (come l’aspetto e la precisione dimensionale) e dedurre lo stato del morsetto dalla qualità del prodotto. Se si verificano frequentemente difetti come grinze, bolle o spessore omogeneo della parete, controllare in tempo il bordo di scorrimento, il sistema di scarico o il sistema di raffreddamento del morsetto.
- Mantenere il morsetto e l’ambiente circostante puliti, evitando che detriti entrino nella cavità del morsetto o nella parte mobile.
3. Manutenzione post-produzione
- Dopo la fine della produzione giornaliera, fermare il morsetto nella posizione corretta, spegnere l’acqua di raffreddamento e l’alimentazione elettrica. 7 . Pulire a fondo la cavità del morsetto, il nucleo, le fessure di scarico e i canali di raffreddamento per rimuovere tutti i residui di plastica e le impurità.
- Rigliarizzare le parti mobile per prevenirne l’ossidazione durante il periodo di conservazione.
- Controllare il morsetto sulla presenza di danni o usura, e registrare i risultati di manutenzione e di controllo. 10 . Coprire il morsetto con una copertura antistatica per evitare che entrino polvere, umidità e altre impurità.
- Manutenzione settimanale: effettuare un’esame completo del morsetto, che comprende lo stato di usura della cavità e del nucleo, l’ungiatura delle parti mobili, la sigillatura del sistema di raffreddamento, ecc. Lava subito a fondo il canale di raffreddamento e il sistema di scarico.
- Manutenzione mensile: smontare componenti chiave come le fune e le pieghe per esaminare e pulire in modo dettagliato e sostituire le parti gravemente usurate. Controllare la planarità del bordo di scorrimento e procedere a un raschiatura se necessario.
4. Manutenzione periodica regolare
- Manutenzione settimanale: Esegui un'ispezione completa del molle, compresi lo stato di usura della cavità e del core, l'oligamento delle parti mobili, la chiusura del sistema di raffreddamento, ecc. Pulisci il canale di raffreddamento e il sistema di scarico in modo approfondito.
- Manutenzione mensile: Smontare componenti chiave come gli aghi epi e le block slide per una verifica dettagliata e una pulizia, e sostituire parti fortemente usurate. Controlla la planarità della superficie di frattura e, se necessario, effettua il ricorso al fresamento.
- Manutenzione trimestrale/annuale: Effettuare un disassemblaggio e una verifica complessa del molle, comprese la struttura interna, il sistema di raffreddamento, il sistema di riscaldamento (se presente) e altri componenti. Applicare un trattamento antiruggine sul molle e sostituire guarnizioni, spirali e altre parti vulnerabili abbattevoli. Per i molle usati da lungo tempo, effettuare un controllo dimensionale e una correzione per garantire che l'accuratezza del molle soddisfi i requisiti della produzione.
Note importanti per la manutenzione del molle
- Sicurezza prima di tutto: Prima di svolgere qualsiasi attività di manutenzione, assicuratevi che la macchina di estrusione e umidificazione a soffio sia spenta, che l’alimentazione elettrica e l’acqua per il raffreddamento siano disattivati e che il blocco di sicurezza sia bloccato per evitare l’accensione accidentale della macchina e causare incidenti di sicurezza.
- Utilizzo appropriato degli strumenti e dei materiali: Utilizzare strumenti speciali e agenti di pulizia appropriati per la manutenzione del molle, evitare di usare strumenti rigidi che potrebbero strappare la superficie del molle e evitare di utilizzare agenti di pulizia corrosivi che potrebbero danneggiare il materiale del molle.
- Gestione del registro: Creare un file di manutenzione del molle, registrare il modello del molle, il periodo di produzione, gli elementi di manutenzione, il periodo di manutenzione, le parti di ricambio e altre informazioni in dettaglio, il che è conveniente per tracciare lo stato del molle e formulare piani di manutenzione mirati.
- Ambiente di conservazione: L'area di conservazione del molle deve essere pulita, asciutta, ventilata e libera da gas corrosivi. I molle devono essere posizionati su scaffali di conservazione dedicati, evitando il contatto diretto con il terreno per prevenire la rugosità e la deformazione.
- Formazione del personale: Formare il personale di manutenzione e i commissegneri in conoscenze sulla manutenzione del molle e sulle specifiche di funzionamento, garantendo che possano espletare correttamente le operazioni di manutenzione e identificarne le potenziali anomalie.
In sintesi, la manutenzione del molle delle macchine di estrusione e umidificazione a soffio è un lavoro sistematico che richiede la combinazione di una verifica quotidiana, una manutenzione regolare e un trattamento mirato. Attraverso l’adozione rigorosa degli elementi e delle richieste di manutenzione sopra menzionati, le imprese possono migliorare in modo efficace la fiabilità e la durata delle molle, ridurre i costi di produzione e garantire un funzionamento stabile e efficace della linea di produzione.






