

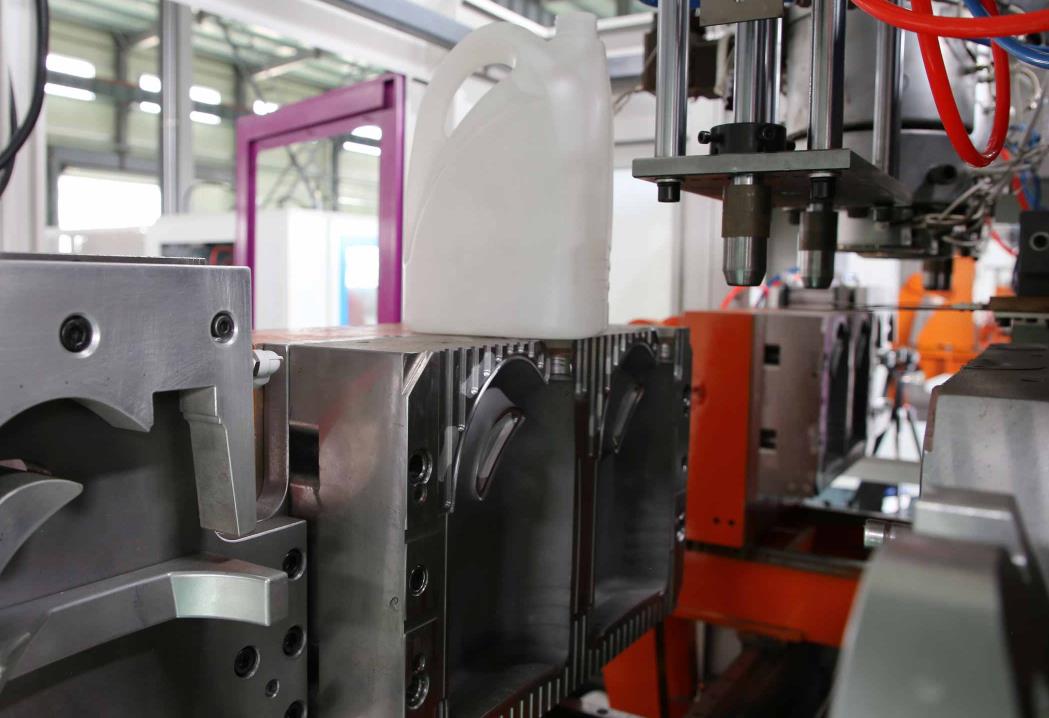
Les moules constituent un composant essentiel des machines d'extrusion du blow molding, affectant directement la qualité, l'exactitude dimensionnelle et l'efficacité de production des produits en plastique creux. Un entretien de qualité et un suivi quotidien des moules permettent de prolonger leur durée de vie, de réduire les pannes de production et d'assurer une qualité de produit stable. Cet article se concentre sur les points clés d'entretien et les exigences d'entretien quotidien des moules des machines de blow molding, et fournit des conseils pratiques aux entreprises de production.
I. Key Mold Entretien de l'outillage :s
Les points d'entretien des moules englobent des composants essentiels tels que les cavités des moules, les câbles, les mécanismes de guidage, les systèmes de refroidissement et les systèmes d'échappement. Un entretien ciblé doit être effectué en fonction des caractéristiques de chaque composant et de l'impact des processus de production.
1. Entretien de nettoyage et décontamination
Les résidus de plastique, les taches d'huile et les impuretés s'accumulent facilement sur les surfaces des moules, les cavités, les sillons d'échappement et les canaux de refroidissement au cours de la production, ce qui affecte l'aspect du produit et l'effet de moulage.
- Nettoyage des cavités et des câbles : Après la production quotidienne ou le changement de moule, utilisez des agents de nettoyage non corrosifs (comme des agents de nettoyage spécialisés pour les plastiques) et des outils doux (feuilles en coton, brosses mous) pour nettoyer les surfaces des cavités et des câbles. Pour les résidus de plastique tenaces, utilisez une méthode de chauffage (contrôlée en dessous de la température résistante du moule) pour détendre les résidus avant le nettoyage, en évitant les rayures sur la surface du moule avec des outils durs.
- Nettoyage des sillons d'échappement : Nettoyez régulièrement les sillons d'échappement avec de fins fils en acier ou des souffleurs d'air pour éliminer les débris de plastique accumulés et assurer un échappement fluide. Les sillons d'échappement bloqués peuvent facilement entraîner des défauts de produits tels que des bulles, des brûlures et un moulage incomplet.
- Nettoyage des canaux de refroidissement : Le canal de refroidissement est sujet à la formation de tartre et à l'accumulation de saletés dues à l'utilisation prolongée d'eau de refroidissement, ce qui réduit l'efficacité de l'échange de chaleur et affecte le refroidissement et la formation du produit. Faites usage d'agents de dépoussiérage pour nettoyer le canal de refroidissement tous les 3 à 6 mois, et rincez-le soigneusement avec de l'eau propre après le nettoyage, afin de garantir un passage libre de l'eau.
2. Entretien de lubrification des pièces mobiles
Les piliers de guidage, les tubes de guidage, les pics d'éjecteur, les blocs coulissants et d'autres pièces mobiles des moules sont sujets à l'usure et à l'embouteillage en raison du frottement fréquent au cours des ouvertures et fermetures. Un entretien régulier est essentiel pour assurer un mouvement souple.
- Sélection du lubrifiant : Choisissez des lubrifiants résistants à hautes températures et anti-usure, adaptés aux moules de molding en plastique (comme les lubrifiants à base de sulfure de molybdène). Évitez d'utiliser des lubrifiants qui sont facilement volatils ou qui produisent des gaz nocifs à haute température, car ils peuvent contaminer les produits.
- Opération de lubrification : Avant la production quotidienne, appliquez une quantité appropriée de lubrifiant sur les piliers de guidage, les tubes de guidage et autres pièces mobiles. Pour les pics d'éjecteur et les blocs coulissants, vérifiez l'état de lubrification régulièrement et rechargez le lubrifiant en temps opportun. Après la lubrification, essuyez l'excès de lubrifiant pour l'empêcher de contaminer la cavité du moule et les produits.
3. Inspection and Maintenance of Composants de base
Une inspection régulière des composants clés tels que les cavités des moules, les câbles, les surfaces de séparation et les fixations est essentielle pour identifier rapidement les faiblesses potentielles.
- Inspection de la cavité et du noyau : Vérifiez régulièrement la présence de rayures, d' usure, de déformations ou de corrosion sur les surfaces de la cavité et du noyau. Si de légères rayures ou d' usure sont détectées, utilisez du papier abrasif (du plus gros au plus fin) pour le polissage et la réparation. En cas de déformation ou de corrosion grave, contactez des professionnels de la maintenance pour procéder à la réparation ou au remplacement.
- Inspection de la surface de séparation : Vérifiez si la surface de séparation est plate et si elle présente des bavures, des interstices ou des dommages. L'horizontalité de la surface de séparation influence directement les performances d' étanchéité du moule. Si des bavures sont détectées, utilisez un rasoir ou du papier abrasif pour les éliminer ; en cas de dommages graves, effectuez un ponçage et une réparation.
- Inspection des vis : Vérifiez régulièrement si les vis, les écrous et autres éléments de fixation du moule sont relâchés, manquants ou endommagés. Serrez les vis relâchées en temps utile et remplacez les vis manquantes ou endommagées par des pièces présentant les mêmes spécifications pour garantir la stabilité de la structure du moule.
4. Système de raffraîchissement Maintenance
Le système de refroidissement affecte directement le cycle de moulage et la stabilité dimensionnelle du produit du moule. Sa maintenance vise à assurer un flux d' eau libre et un effet de refroidissement stable.
- Inspection du flux d' eau : Vérifiez la pression et le débit de l' alimentation et de l' évacuation de l' eau du système de refroidissement quotidiennement afin de s' assurer que le flux d' eau est uniforme et conforme aux exigences de conception. Si le flux d' eau est réduit ou bloqué, nettoyez en temps utile le canal de refroidissement.
- Inspection de l' étanchéité : Vérifiez si les tuyaux d' eau, joints et joints du système de refroidissement présentent des fuites. Si des fuites sont détectées, remplacez en temps utile les garnitures ou les tuyaux d' eau endommagés afin d' empêcher l' eau d' entrer dans la cavité du moule et de compromettre la qualité du produit, ou de provoquer la rouille sur le moule.
- Inspection du contrôle de la température : Vérifiez si le dispositif de contrôle de la température du système de refroidissement est précis, et assurez-vous que la température de l' eau de refroidissement est dans la plage définie. Ajustez en temps utile les paramètres de contrôle de la température conformément au matériau du produit et aux exigences de moulage.
II. Exigences de maintenance quotidienne
La maintenance quotidienne des moules doit respecter le principe de « prévention d' abord, inspection régulière et traitement en temps opportun », et mettre en place un système de maintenance normalisé afin de garantir la mise en œuvre des travaux de maintenance.
1. Daily Pre-Production Maintenance
- Vérifiez l' aspect général du moule, y compris la présence de dommages, de déformations ou de fuites d' huile sur la surface.
- Nettoyez la cavité, le noyau et les rainures d' évacuation pour éliminer les résidus de la production précédente.
- Faites fonctionner les pièces mobiles comme les piliers de guidage, les manchons de guidage et les sagettes d' éjection.
- Inspectez le système de refroidissement, assurez-vous d' un flux d' eau libre et d' aucune fuite, et confirmez que le dispositif de contrôle de la température est normal.
- Vérifiez les fixations et serrez-les si elles sont manquantes.
Inspection en cours de production
- Au cours de la production, vérifiez régulièrement l'état d'activité du moule, y compris si un bruit anormal s'est produit pendant l'ouverture et la fermeture, et si la force de serrage est stable.
- Vérifiez régulièrement la qualité des produits (tels que l'aspect, l'exactitude dimensionnelle) et inférez sur l'état du moule à partir de la qualité du produit. Si des défauts tels que des bavures, des bulles ou une épaisseur inégale de la paroi se manifestent souvent, vérifiez en temps utile la surface de séparation, le système d'évacuation ou le système de refroidissement du moule.
- Maintenez le moule et son environnement immédiat en bon état, et évitez que des débris ne pénètrent dans la cavité de moule ou dans les pièces mobiles.
3. Post-Production Maintenance
- Une fois la production journalière terminée, arrêtez le moule à la bonne position, éteignez l'alimentation en eau de refroidissement et d'électricité.
- Nettoyez soigneusement la cavité du moule, le noyau, les rainures d'évacuation et les canaux de refroidissement pour en éliminer tous les résidus et impuretés de plastique.
- Graissez de nouveau les pièces mobiles pour éviter que le moule ne rouille pendant le stockage.
- Vérifiez le moule à la recherche de dommages ou d'usure, et consignez les résultats des maintenances et des contrôles.
- Couvrez le moule d'une housse anti-poussière pour éviter que la poussière, l'humidité et d'autres contaminants ne s'y introduisent.
4. Regular Periodic Maintenance
- Weekly Maintenance: Conduct a comprehensive inspection of the mold, including the wear status of the cavity and core, the lubrication of moving parts, the sealing of the cooling system, etc. Clean the cooling channel and exhaust system thoroughly.
- Entretien mensuel : démontez des composants clés tels que les godes d'éjectage et les blocs glisseurs pour une inspection et un nettoyage détaillés, et remplacez les pièces sérieusement usées. Vérifiez l'étanchéité de la surface de séparation et effectuez un ponçage si nécessaire.
- Entretien trimestriel/annuel : effectuez un démontage et un contrôle exhaustif du moule, y compris la structure interne, le système de refroidissement, le système de chauffage (le cas échéant) et d'autres composants. Effectuez un traitement anticorrosion sur le moule, et remplacez les garnitures âgées, les ressorts et autres pièces vulnérables. Pour les mousses utilisés depuis longtemps, procédez à un contrôle et à un ajustement dimensionnel pour que l'exactitude du moule corresponde aux exigences de production.
III. Key Notes for Mold Maintenance
- La sécurité d'abord : avant d'effectuer des travaux d'entretien, assurez-vous que la machine à extrusion et soufflage est arrêtée, que l'alimentation électrique et l'eau de refroidissement sont éteintes, et que la serrure de sécurité est verrouillée pour éviter que la machine ne démarre par erreur et occasionne des accidents de sécurité.
- L'utilisation correcte d'outils et de matériaux : utilisez des outils et des agents de nettoyage spéciaux adaptés à l'entretien des moules, évitez d'utiliser des outils durs qui pourraient rayer la surface du moule, et évitez d'utiliser des agents de nettoyage corrosifs qui pourraient endommager le matériau du moule.
- La gestion des documents : créez un fichier d'entretien des moules, enregistrez le modèle du moule, le temps de production, les éléments d'entretien, le temps d'entretien, les pièces de rechange et d'autres informations en détail, ce qui est pratique pour suivre l'état des moules et formuler des plans d'entretien ciblés.
- L'environnement de stockage : l'espace de stockage des moules doit être propre, sec, aéré et exempt de gaz corrosifs. Les moules doivent être placés sur des étagères de stockage dédiées, en évitant tout contact direct avec le sol pour éviter la rouille et la déformation.
- La formation du personnel : formez le personnel d'entretien et les opérateurs sur les connaissances d'entretien des moules et les spécifications d'exploitation, afin qu'ils puissent effectuer correctement les opérations d'entretien et identifier les éventuels défauts des moules.
En résumé, l'entretien des moules des machines à extrusion et soufflage est un travail systématique qui nécessite la combinaison de l'inspection quotidienne, de l'entretien régulier et d'un traitement ciblé. En mettant en œuvre strictement les éléments et les exigences d'entretien énoncés ci-dessus, les entreprises peuvent améliorer efficacement la fiabilité et la durée de vie des moules, réduire les coûts de production et assurer le fonctionnement stable et efficace de la ligne de production.






