

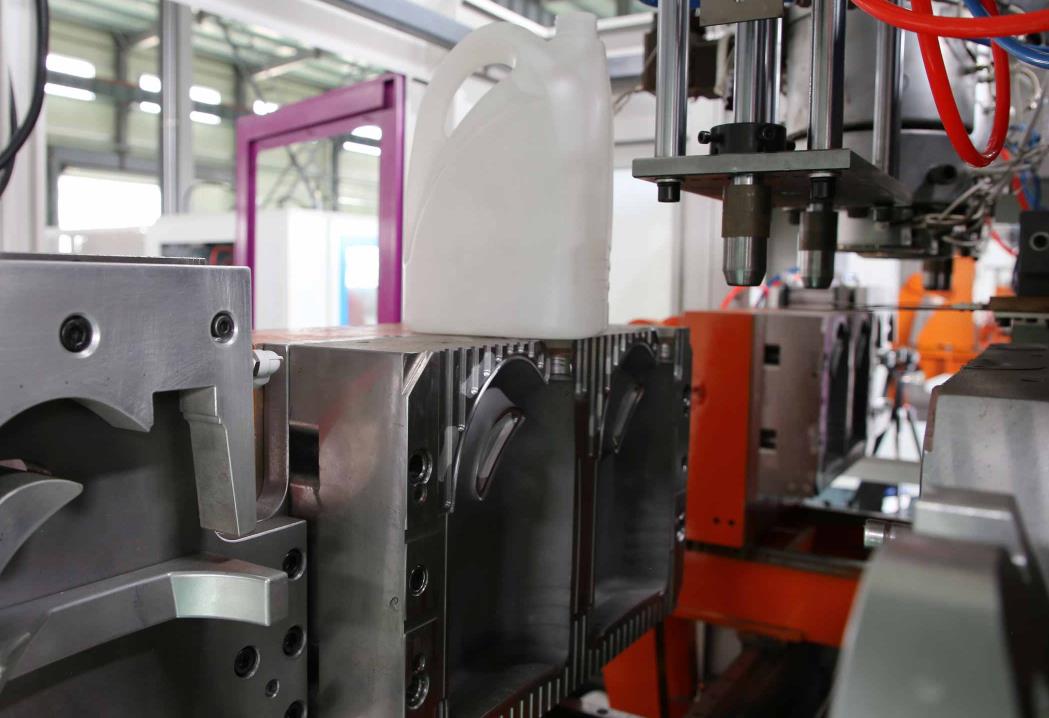
Bentek adalah komponen inti mesin penyambungan pengecoran dan luncuran, yang mengontrol kualitas, eksak dan efisiensi produksi produk plastik pelapisan. Perawatan kemasan dan manajemen rutin mencegah kerusakan yang disebabkan oleh produk dan memperpanjang usia pemakaian mika. Artikel ini akan membahas poin-poin perawatan penting dan persyaratan perawatan harian untuk mika mesin pengecoran penyambungan, memberikan petunjuk praktis untuk perusahaan produksi.
I. Key Mold Isi Perawatan:s
Poin-poin perawatan mencakup komponen inti seperti lubang kemasan, inti, mekanisme pembimbing, sistem pendingin dan sistem pengecualian. Perawatan yang ditujukan harus dilakukan sesuai dengan karakteristik setiap komponen dan pengaruh proses produksi.
1. Cleaning and Decontamination Maintenance
Selama produksi, sisa plastik, noda minyak dan kotoran mudah menumpuk di permukaan mika, lubang kemasan, rongga pengecualian dan saluran pendingin. Ini akan mempengaruhi penampilannya dan efek pencetakan produk.
- Pembersihan Lubang Kemasan dan Inti: Setelah produksi harian atau perubahan mika, gunakan bahan pembersih non-korosif (seperti bahan pembersih khusus untuk plastik) dan alat yang lembut (kain, kuas lembut) untuk menggosok permukaan lubang kemasan dan inti. Untuk residu plastik yang menempel, gunakan metode pemanasan (dikendalikan di bawah suhu tahan panas mika) untuk melembutkan residu sebelum pembersihan, menghindari goresan pada permukaan mika dengan alat yang keras.
- Pembersihan Rongga Pengecualian: Rutin membersihkan rongga pengecualian dengan pemberat logam tipis atau pompa udara untuk menghilangkan sisa-sisa plastik yang terakumulasi dan memastikan aliran pengecualian yang lancar. Rongga pengecualian yang tersumbat dapat menyebabkan kerusakan pada produk, seperti gelembung, pembakaran, dan pemotongan yang tidak sempurna.
- Pembersihan Saluran Pendingin: Saluran pendingin mudah mengalami pengapuran dan akumulasi debu karena penggunaan air pendingin yang berlangsung lama, yang mengurangi efisiensi pertukaran panas dan berdampak pada pendinginan dan pendekatan produk. Gunakan pembersih pengapuran untuk membersihkan saluran pendingin setiap 3-6 bulan dan bilas dengan air bersih secara menyeluruh setelah pembersihan untuk memastikan aliran air yang tidak terhalang.
2. Lubrication Maintenance of Moving Parts
Tiang pembimbing, selubung pembimbing, penggaris ekstrusi, blok slipper dan bagian-bagian bergerak lainnya dari mika mudah aus dan tersumbat karena gesekan yang sering saat terbuka dan ditutup. Perawatan rutin sangat penting untuk memastikan gerak yang nyaman.
- Penyeleksian Pelumas: Pilih pelumas tahan suhu tinggi dan anti gesekan yang cocok untuk mika pengering plastik (seperti pelumas berbasis sulfida molybdenum). Hindari menggunakan pelumas yang mudah menguap atau menghasilkan gas berbahaya pada suhu tinggi yang dapat mengotori produk.
- Operasi Perawatan: Sebelum produksi harian, oleskan jumlah pelumas yang sesuai pada tiang pembimbing, selubung pembimbing, dan bagian bergerak lainnya. Untuk penggaris ekstrusi dan blok slipper, periksa status perawatan secara teratur dan isi ulang pelumas secara teratur. Setelah perawatan, lapisi pelumas yang terlalu banyak untuk mencegahnya mencemari lubang kemasan dan produk.
3. Inspection and Maintenance of Komponen inti
Inspeksi rutin komponen inti seperti lubang kemasan, inti, permukaan pemisah, dan baut sangat penting untuk menemukan potensi kerusakan secara dini.
- Inspeksi Lubang Kemasan dan Inti: Periksa permukaan lubang kemasan dan inti secara teratur untuk memeriksa tanda-tanda goresan, aus, deformasi, atau korosi. Jika ditemukan goresan kecil atau kerusakan, gunakan kertas corong (dari kasar hingga halus) untuk pengeritingan dan perbaikan. Untuk deformasi atau korosi yang serius, hubungi personel perawatan profesional untuk perbaikan atau penggantian.
- Inspeksi Permukaan Pemisah: Periksa apakah permukaan pemisah datar, dan apakah terdapat residu, kesenjangan, atau kerusakan. Kestabilan permukaan pemisah mempengaruhi kinerja pemanasan kategori. Jika ada residu, gunakan pengeriting atau kertas berkas untuk menghapusnya; jika ada kerusakan yang serius, lakukan penggalian dan perbaikan.
- Pemeriksaan sekrup: Periksalah apakah sekrup, tutup dan sekrup lain pada cetakan yang licin, hilang atau memiliki kerusakan secara teratur. Serapkan sekrup yang licin secara tepat waktu dan gantilah yang hilang atau yang rusak dengan bagian dengan spesifikasi yang sama untuk memastikan stabilitas struktur cetakan.
4. Sistem Pendingin Maintenance
Sistem pendinginan mempengaruhi siklus pembentukan dan stabilitas dimensi produk cetakan. Perawatannya fokus pada memastikan aliran air yang tidak terganggu dan efek pendinginan yang stabil.
- Pemeriksaan Aliran Air: Periksa tekanan dan kecepatan aliran air sistem pendinginan setiap hari untuk memastikan bahwa aliran air itu merata dan memenuhi persyaratan desain. Jika aliran air berkurang atau terhambat, bersihkan saluran pendinginan secara tepat waktu.
- Pemeriksaan Oli: Periksa apakah pipa-pipa, sambungan dan penutup sistem pendinginan bermasalah. Jika ditemukan kebocoran, gantilah penutup atau pipa-pipa yang rusak secara tepat waktu untuk mencegah air masuk ke dalam celah cetakan dan memengaruhi kualitas produk, atau menyebabkan korosif pada cetakan.
- Pemeriksaan Pengontrol Suhu: Periksa apakah perangkat pengontrol suhu sistem pendinginan akurat, dan pastikan bahwa suhu air pendingin berada dalam kisaran yang ditentukan. Sesuaikan parameter pengontrol suhu secara tepat waktu sesuai dengan bahan produk dan kebutuhan pembentukan.
II. Persyaratan perawatan sehari-hari
Perawatan hari-hari cetakan seharusnya mengikuti prinsip “perawatan terlebih dahulu, pemeriksaan secara berkala dan perawatan yang tepat waktu”, dan membentuk sistem perawatan yang standar untuk memastikan pelaksanaan pekerjaan perawatan.
1. Daily Pre-Production Maintenance
- Periksa penampilan keseluruhan cetakan, termasuk apakah ada kerusakan, deformasi atau kerosakan yang jelas pada permukaannya.
- Basuh celah, inti dan saluran exhaust untuk menghilangkan sisa dari produksi sebelumnya.
- Lubrikasikan komponen yang bergerak seperti pilar pengarah, pelat pengarah dan bulu pengeluarkan.
- Periksa sistem pendinginan, pastikan aliran air yang tidak terhalang dan tidak ada kebocoran, dan pastikan perangkat pengontrol suhu normal.
- Periksa sekrup dan serapkannya jika mereka licin.
2. Pemeriksaan Sektor Proses
- Selama produksi, perhatikan secara teratur keadaan operasi cetakan, termasuk apakah ada suara aneh selama pembukaan dan penutupan, serta apakah tekanan pengecatan cetakan stabil.
- Tinjau kualitas produk secara teratur (seperti penampilan, tingkat akurasi ukuran), dan infer keadaan cetakan dari kualitas produk. Jika terdapat kesalahan seperti pukulan, gelembung atau ketebalan dinding yang tidak merata, tinjau permukaan pembagi, sistem pembuangan atau sistem pendinginan cetakan dengan segera.
- Jaga agar cetakan dan lingkungan sekitarnya bersih, dan hindari kotoran masuk ke dalam punggung cetakan atau bagian yang bergerak.
3. Post-Production Maintenance
- Setelah akhir produksi harian, matikan cetakan di posisi yang tepat, matikan air pendingin dan pasokan listrik.
- Cucilah punggung cetakan, inti, saluran pembuangan dan saluran pendinginan untuk menghilangkan semua sisa plastik dan kotoran.
- Re-lubrikasi bagian yang bergerak untuk mencegah korosi selama penyimpanan.
- Periksa cetakan untuk memeriksa kerusakan atau penurunan, dan catat hasil pemeliharaan dan inspeksi.
- Tutupi cetakan dengan pelindung debu untuk mencegah masuknya debu, kelembapan dan kontaminan lainnya.
4. Regular Periodic Maintenance
- Perawatan Harian: Lakukan inspeksi menyeluruh pada cetakan, termasuk status aus bagian punggung dan inti, pelumasan bagian bergerak, penutupan sistem pendinginan, dan lain-lain. Bersihkan dengan seksama saluran pendinginan dan saluran pembuangan.
- Perawatan Bulanan: Disisipkan komponen utama seperti batang penunjang dan blok geser untuk inspeksi dan pembersihan terperinci, dan mengganti komponen yang rusak parah. Periksa ketinggian permukaan pembagi dan lakukan pengasahan jika perlu.
- Quarterly/Annual Maintenance: Conduct a comprehensive disassembly and inspection of the mold, including the internal structure, cooling system, heating system (if any) and other components. Perform anti-rust treatment on the mold, and replace aging seals, springs and other vulnerable parts. For molds that have been used for a long time, conduct dimensional inspection and correction to ensure that the mold accuracy meets the production requirements.
III. Key Notes for Mold Maintenance
- Keselamatan Pertama: Sebelum melakukan pekerjaan pemeliharaan, pastikan mesin pembentukan tiup penyemperitan dinonaktifkan, suplai listrik dan air pendingin dimatikan, dan sandi keamanan dimasukkan untuk mencegah kehilangan kendali mesin dan menyebabkan terjadinya kecelakaan.
- Pemanfaatan Alat dan Bahan yang Tepat: Gunakan peralatan khusus dan bahan pembersih yang sesuai untuk pemeliharaan cetakan, hindari penggunaan alat keras yang dapat menggaruk permukaan cetakan, dan hindari penggunaan bahan pembersih yang korosif yang dapat merusak bahan cetakan.
- Manajemen Daftar: Buatkan file pemeliharaan cetakan, catat model cetakan, waktu produksi, item pemeliharaan, waktu pemeliharaan, pelbagai bagian pengganti dan informasi lainnya dengan perincian, yang memudahkan dalam melacak status cetakan dan merumuskan rencana pemeliharaan yang diarahkan.
- Lingkungan Penyimpanan: Area penyimpanan cetakan harus bersih, kering, terang bau, tanpa gas yang korosif. Cetakan harus ditempatkan di rak penyimpanan khusus, menghindari kontak langsung dengan tanah untuk mencegah karat dan deformasi.
- Pelatihan Sumber Daya Manusia: Latihlah sumber daya manusia pengelolaan dan operator dalam pengertian pemeliharaan cetakan dan prosedur operasi, agar mereka dapat melaksanakan operasi pemeliharaan dengan tepat dan mengidentifikasi pembekuan potensial pada cetakan.
Secara keseluruhan, pemeliharaan cetakan dalam mesin cetakan injeksi pegas adalah pekerjaan sistematis yang membutuhkan kombinasi dari inspeksi harian, pemeliharaan secara teratur dan perawatan yang diarahkan. Dengan melaksanakan dengan ketat poin-poin dan perkiraan pemeliharaan yang disebutkan di atas, perusahaan dapat secara efektif meningkatkan ketahanan dan masa pakai cetakan, mengurangi biaya produksi, dan menjamin operasi produksi yang stabil dan efisien.






