

1. Xử lý hệ thống: Ensuring High-Quality Melt and Oil-Proof Layer Integration
Extrusion system is the core of the Máy gia công đùn phun for automotive fuel tank production, which directly determines the plasticizing effect of modified raw materials, the bonding quality of multi-layer structures and the final oil resistance and leakage prevention performance of the fuel tank. Due to the special requirements of fuel tanks for material performance, the extrusion system must meet the following strict standards.
Screw Parameters: The length-to-diameter ratio (L/D) should be controlled between 32:1 and 35:1, which is higher than that of ordinary water tanks, to ensure sufficient plasticization of modified HDPE and uniform dispersion of additives, avoid melt degradation caused by excessive shearing, and ensure that the melt has excellent oil resistance and mechanical strength; The screw diameter is adjusted according to the fuel tank capacity. A screw of about Φ70-80mm can be selected for passenger car fuel tanks (50-80L), and a screw of Φ90-110mm should be selected for commercial vehicle fuel tanks (100-500L), with corresponding plasticizing capacity (250-450kg/h) to meet the melt supply needs of fuel tanks of different specifications.
1. Screw Tùy chỉnh Adapted to Modified HDPE Raw Materials
Screw Parameters: The length-to-diameter ratio (L/D) should be controlled between 32:1 and 35:1, which is higher than that of ordinary water tanks, to ensure sufficient plasticization of modified HDPE and uniform dispersion of additives, avoid melt degradation caused by excessive shearing, and ensure that the melt has excellent oil resistance and mechanical strength; The screw diameter is adjusted according to the fuel tank capacity. A screw of about Φ70-80mm can be selected for passenger car fuel tanks (50-80L), and a screw of Φ90-110mm should be selected for commercial vehicle fuel tanks (100-500L), with corresponding plasticizing capacity (250-450kg/h) to meet the melt supply needs of fuel tanks of different specifications.
- Screw Material: High-wear-resistant and corrosion-resistant alloy material (such as 38CrMoAlA + plasma spraying) is selected, and the surface is subjected to deep nitriding treatment (nitriding layer thickness ≥0.5mm) to resist the wear of modified HDPE and additives, avoid screw wear leading to uneven melt extrusion, and ensure the stability of long-term mass production.
- 2. Barrel and Head Design Meet High-Precision Molding Requirements
- Barrel Temperature Control: Adopt high-precision zoned heating (feeding section, compression section, homogenizing section, mixing section) and cooling design, with temperature control accuracy reaching ±0.5℃ (higher than that of water tank production), which is
Barrel Temperature Control: Adopt high-precision zoned heating (feeding section, compression section, homogenizing section, mixing section) and cooling design, with temperature control accuracy reaching ±0.5℃ (higher than that of water tank production), which is
- Kiểm soát nhiệt độ bình: áp dụng thiết kế làm ấm phân khu (phần đưa liệu, phần co khu, phần đồng hoá, phần trộn) và cách làm lạnh, với độ chính xác kiểm soát nhiệt độ đạt ±0,5°C (cao hơn so với sản xuất bình nước). Độ nhiệt của mỗi khu được điều chỉnh chính xác theo hiệu suất của HDPE biến đổi (khi sản xuất bình xăng HDPE biến đổi, nhiệt độ của bình được kiểm soát ở mức 170-210°C), để tránh sự hủy hoại của hỗn hợp nóng do nhiệt độ quá cao và sự không s διά bành hóa của hỗn hợp nhựa do nhiệt độ quá thấp, đảm bảo việc xuất ra hỗn hợp nóng ổn định và kiểm soát định dạng êng xuất lỏng của êng ngoài (khoảng biến dạng ≤ 2mm/m), rất quan trọng cho sự đồng đều về dày các lớp của bình xăng có hình dạng không đều.
- Kết cấu đầu: đối với các bình xăng một lớp, sử dụng đầu ống chứa tự định hướng cao c ộ nhịp dòng, và dung tích ống chứa được điều chỉnh theo trọng lượng của bình xăng (ví dụ, dung tích ống chứa model bình xăng ô tô 80L cần đạt 50L), có thể cung cấp ổng ngoài một cách ổn định và tránh biến động và chuyển hướng của ổng ngoài; đối với các bình xăng chất co co bất (một lớp) được sử dụng đầu co cộ nhịp một lớp, với các kênh nhịp độc lập cho mỗi lớp, và tốc độ nhịp của mỗi lớp có thể được điều chỉnh chính xác (±1%), để đảm bảo sự đồng đều về dày của mỗi lớp chức năng (dày lớp chắn EVOH được điều chỉnh ở mức 0,1-0,3mm). Kích cỡ khe xô được điều khiển bởi một máy biến áp độ chính xác cao (chính xác điều chỉnh ±0,01mm), kết hợp với hệ thống điều khiển chương trình ổng ngoài, để thực hiện điều khiển chính xác độ dày theo trục và theo đường kính của êng ngoài, bù đắp cho sự căng thẳng không đồng đều của các bộ phận không đều (như cổ đựng xăng, kẹp lắp), trong quá trình phun xong, và thiết lập các tham số dày tương ứng để nâng cao độ bền cấu trúc và khả năng ngăn chặn rò rỉ của bình xăng.
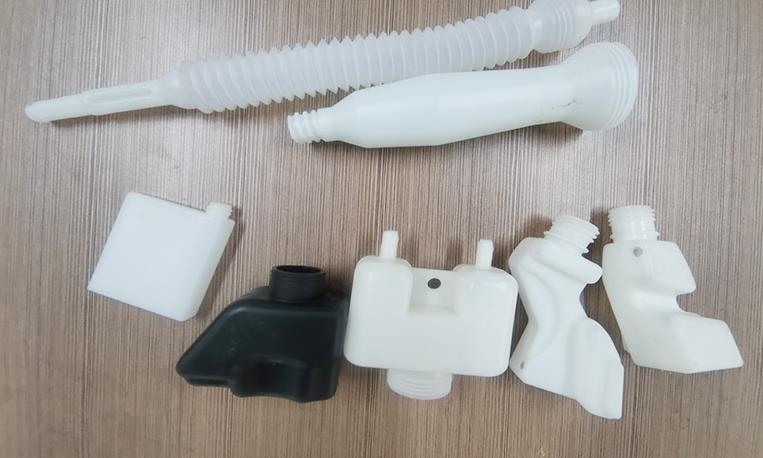
1-0.3mm). The die gap is driven by a servo motor with high precision (adjustment accuracy ±0.01mm), combined with the parison program control system, to realize precise control of the axial and circumferential wall thickness of the parison, compensate for the uneven stretching of irregular parts (such as oil filler neck, mounting bracket) during blow molding, and preset corresponding wall thickness parameters to improve the structural strength and leakage prevention performance of the fuel tank.
Các bình xăng của các mẫu ô tô có hình dạng không đều (được thích hợp với không gian lắp đặt của khung xe) và yêu cầu cực kỳ nghiêm ngặt về khả năng ngăn chặn rò rỉ và tính chuẩn xác kích thước. S ySTEM phun xong, như là linh kiện chính của quá trình gia công, cần phải đáp ứng các yêu cầu về gia công chính xác, dày lớp đồng đều và không có lỗi.
1. Kiểm soát xương mẫu Accuracy Reaches Automotive Component Standards
Khối tài ngầm ô tô có yêu cầu rất nghiêm ngặt về đồng đều độ dày tường (sai lệch nên được kiểm soát trong phạm vi ± 0,05 mm), nghiêm ngặt hơn so với các bình nước. Độ dày tường không đồng đều sẽ dẫn đến cấu trúc yếu ở chỗ hở của khối tài ngầm, độ co rút không đều khi nguội, dễ biến dạng và thấm dầu, thậm chí có nguy cơ gây rủi ro về an toàn khi nhiệt độ và áp suất cao. Do đó, kiểm soát cân bằng phải đáp ứng các yêu cầu sau:
- Sử dụng hệ thống kiểm soát độ dày của bức tường parison có độ chính xác cao (tối đa 150 điểm kiểm soát), có thể điều chỉnh chính xác độ dày theo trục và theo vòng tròn của bức tường parison. Đối với vấn đề trễ dốc của bức tường parison dễ xảy ra trong parison dài (đối với bình nhiên liệu xe thương mại), hẹn trên bằng cách tối ưu hóa đường cong tốc độ ép và tăng độ dày ban đầu của phần trên của bức tường parison, nhằm đảm bảo sự khác biệt về độ dày của bức tường giữa phần trên và phần dưới bình nhiên liệu ≤0,03mm.
- Trọng lượng parison được kiểm soát chính xác (tính chính xác ±0,5%) và trọng lượng parison tối đa phải phù hợp với trọng lượng bình xăng (ví dụ, trọng lượng parison của bình xăng ô tô 80L có thể đạt 35 kg), để tránh tình trạng trọng lượng parison không đủ dẫn đến độ dày mép quá mỏng và khả năng chịu lực không đủ của bình xăng, hoặc trọng lượng quá lớn gây lãng phí nguyên liệu và ảnh hưởng đến độ nhẹ của bình xăng.
2. Stable and High-Precision Hệ thống phun
- Nhiệt độ làm mát và tỷ lệ dòng chảy: Điều chỉnh theo mức độ phức tạp hình dạng và dày ép của bình xăng. Nhiệt độ làm mát của bình xăng cho xe cá nhân được kiểm soát ở mức
- 6-0.8MPa, và cho các bình xăng của xe thương mại (có dung tích lớn hơn và hình dạng phức tạp hơn) cần tăng lên đến
3. Mold Adaptability and Efficient Hệ thống làm mát
- 8-1.0MPa. Công nghệ điều khiển áp suất nhiều tầng được áp dụng. Một áp suất thấp được sử dụng ở giai đoạn đầu để tránh kéo căng địa phương quá mức và phá hủy vật liệu, và áp suất được nâng cao sau khi vật liệu tiếp xúc với khuôn để đảm bảo các phần không đều (như lỗ gắn, đầu lắp đặt dầu) được hình thành hoàn toàn; Tỷ lệ dòng chảy làm mát ổn định (giới hạn dao động lưu lượng ≤5%), để tránh lỗi bình xăng như suy kiệt, phồng và rách do biến đổi áp suất. Độ nở là được kiểm soát trong khoảng
- Hệ thống làm lạnh: Sử dụng hệ thống làm lạnh đa vòng tuần hoàn, có công suất cao, được sử dụng để điều khiển độc lập nhiệt độ của các khu vực khác nhau trên mẫu (đặc biệt là các bộ phận không đều), và khoảng cách nhiệt giữa bề mặt mẫu được kiểm soát trong phạm vi ±3 ℃, nghiêm ngặt hơn so với bình chứa nước, để tránh giảm kích thước và biến dạng bình chứa nhiên liệu do làm lạnh không đều; Vùng luân lưu nước làm lạnh được thiết kế theo hình dạng của bình chứa nhiên liệu, gồm các điểm làm lạnh chặt chẽ ở các phần có lớp thành dày và bố trí hợp lý ở các phần có lớp thành mỏng. Tỷ lệ làm lạnh đáp ứng yêu cầu chu kỳ sản xuất. Thời gian làm lạnh bình chứa nhiên liệu xe hơi được kiểm soát ở mức 40-80 giây, và đối với bình chứa nhiên liệu xe thương mại, thời gian cần được kéo dài đến 100-200 giây, để đảm bảo rằng bình chứa nhiên liệu nhanh chóng được cứng lại sau khi định hình, cải thiện hiệu quả sản xuất và đảm bảo độ ổn định kích thước và độ bền cấu trúc của bình chứa nhiên liệu. Mẫu còn được trang bị thiết bị phản hồi nhiệt độ để thực hiện điều chỉnh đồng thời nhiệt độ làm lạnh.
III. Hệ thống thắt chặt: đảm bảo ổn định gia công và an toàn hoạt động
Các khuôn chai nhiên liệu ô tô có cấu trúc phức tạp, độ chính xác cao và tần suất sản xuất lớn. Hệ thống cắm chịu trách nhiệm mở, đóng và khóa khuôn, và lực cắm, chiều dài và độ chính xác của nó đều tác động trực tiếp đến chất lượng chế tạo chai nhiên liệu, an toàn sản xuất và tuổi thọ của khuôn.
- Cường độ đóng kín: được xác định theo kích thước bình xăng, phức tạp của hình dạng và áp lực thổi. Cường độ đóng kín của các mẫu bình xăng xe cá nhân cần đạt 800-1200KN, và của các mẫu bình xăng xe thương mại không nên nhỏ hơn 1500-2000KN, để đảm bảo rằng mẫu không xê dịch hay tràn qua trong quá trình thổi thành phẩm, và tránh các lỗi bình xăng như vết xước, vết dày mỏng và sai lệch kích thước. Cường độ đóng kín có thể điều chỉnh (cự thước chính xác ±10KN) để phù hợp với các bình xăng có các tiêu chuẩn khác nhau.
- Chiều dài nẹp và mẫu: Chiều dài nẹp được thiết kế theo kích thước mẫu tối đa và hình dạng bình nhiên liệu, thường là 1000-2200mm, nhằm đáp ứng nhu cầu mở, đóng của mẫu và lấy bình nhiên liệu ra ngoài. Kích thước mẫu được phù hợp với mẫu (ví dụ, kích thước mẫu 1500x1600mm thích hợp cho các mẫu bình nhiên liệu xe cá nhân), và sai lệch song song của mẫu được kiểm soát trong phạm vi 0,05mm, nhằm tránh sai lệch độ dày của bình nhiên liệu hoặc sự hư hại của mẫu do lực không đồng đều tác động lên mẫu khi nẹp; Khoảng điều chỉnh độ dày của mẫu là 800-1500mm, tương thích với các mẫu bình nhiên liệu có độ dày và loại xe khác nhau.
- Tiện lợi và an toàn trong hoạt động: được trang bị các cơ cấu tự động gắn và tháo ly hình và thay đổi nồi nhào. Cơ cấu tháo ly tự động được thiết kế theo hình dáng bình xăng (cùng với các thiết bị cố định đặc biệt) để tránh gây hại cho bình xăng do tháo ly thủ công và giảm độ tay nghề; Cơ cấu thay đổi nồi nhào sử dụng thiết kế nhanh chóng (thời gian thay đổi nồi nhào ≤30 phút) để nâng cao hiệu quả sản xuất khi chuyển đổi giữa các loại bình xăng của các loại xe khác nhau. Cơ cấu gắn có độ ổn định và bền tốt, có thể chịu được các tác động mở và đóng có tần số cao (≥ 10000 lần/tháng) trong thời gian dài, giảm ảnh hưởng của các lỗi thiết bị đến sản xuất. Đồng thời, thiết bị cài đặt khóa an toàn được trang bị để ngăn chặn các hoạt động vô ý trong quá trình gắn, đảm bảo an toàn trong sản xuất.
IV. Hệ thống điều khiển: Realizing Precise Regulation and Batch Consistency
Xử lý thùng nhiên liệu ô tô là sản xuất hàng loạt các thành phần an toàn cho xe hơi, đòi hỏi sự đồng bộ cao về hiệu năng và kích thước của thành phẩm. Hệ thống điều khiển phải thực hiện điều chỉnh chính xác tất cả các tham số, giảm sai số giữa các lô sản phẩm và bảo đảm rằng mỗi thùng nhiên liệu đáp ứng tiêu chuẩn quy định.
- Độ chính xác kiểm soát: Sử dụng hệ thống điều khiển PLC cao précision (chẳng hạn như dòng S7-1500 của Siemens) có khả năng xử lý nhanh, có thể kiểm soát chính xác các chỉ số như tốc độ nén, nhiệt độ ống, nhiệt độ đầu, áp suất thổi, lực căng và thời gian làm lạnh. Độ chính xác điều chỉnh tham số là cao (sai số tối đa của tốc độ nén ≤1%, độ chính xác kiểm soát nhiệt độ ±0.5°C), và tốc độ phản hồi nhanh (thời gian phản hồi ≤0.05s), đảm bảo ổn định đồng bộ của từng công đoạn và làm nên sự đồng bộ trong sản xuất hàng loạt (sai số giữa các lô trong kích thước ≤0.1mm).
- Hệ thống tự động hóa: có các chức năng sản xuất tự động như tự động cấp liệu, nén, thổi, làm lạnh, rửa mẫu và cắt (cắt vỏ ống và răng cưa) và kiểm tra tự động, giảm đến mức tối thiểu sự can thiệp của con người (tỉ lệ can thiệp của con người ≤5%), làm hạ mức chi phí nhân công và tránh các sai lầm trong làm việc của nhân viên gây ra các khuyết điểm trên thành phẩm; được trang bị hệ thống giám sát và hồi mãu tấm dày (dùng công nghệ đo tấm dày bằng âm thanh, độ chính xác đo ≤0.01mm), giám sát liên tục sự thay đổi về độ dày tấm dày của mẫu và thùng nhiên liệu, thu thập dữ liệu và đưa vào hệ thống điều khiển để điều chỉnh động, và nâng cao độ chính xác về độ dày tấm dày của mẫu. Đồng thời, được trang bị hệ thống phát hiện xì hơi trực tuyến (công nghệ đo áp suất, áp suất Tháng 3-5MPa), có thể phát hiện tự động các sản phẩm chưa đạt tiêu chuẩn và loại bỏ chúng, đảm bảo tỷ lệ chất lượng của sản phẩm ≥99.5%.
- Cảnh báo lỗi và quản lý dữ liệu: có chức năng cảnh báo và phân tích lỗi đầy đủ, có thể sớm phát hiện các vấn đề như sự bất thường của quá trình nén, sai số về nhiệt độ, xì hơi, sự thiếu sót của lực căng và rò rỉ của thùng nhiên liệu, và phát ra tín hiệu cảnh báo âm thanh và hình ảnh, và hiển thị điểm sai và lời khuyên xử lý, tránh được xuất hiện các lô sản phẩm kém chất lượng; đồng thời, có thể ghi lại các thông số sản xuất (tốc độ nén, nhiệt độ, áp suất…), thông tin lỗi và kết quả kiểm tra sản phẩm, lưu dữ liệu trong thời gian ≥1 năm, thuận tiện cho việc khắc phục lỗi sau này, nâng cao hiệu quả của quá trình sản xuất và giám sát chất lượng, đáp ứng các yêu cầu quản lý chất lượng trong ngành công nghiệp ô tô.
V. Hệ thống phụ trợ: thích ứng với những cơ sở đặc thù về an toàn và chất lượng của thùng nhiên liệu
Ngoài hệ thống chính, hệ thống phụ trợ của máy nén thổi dạng vòi phải được thiết kế tích hợp với đặc thù trong sản xuất thùng nhiên liệu ô tô, đặc biệt là trong những vấn đề liên quan đến chế biến nguyên liệu, bảo vệ an toàn và bảo vệ môi trường, để đảm bảo diễn ra bình thường của quá trình sản xuất và yêu cầu chất lượng của thùng nhiên liệu.
- Hệ thống chế biến nguyên liệu: trang bị thiết bị sấy, rửa và trộn nguyên liệu với độ chính xác cao. Các nguyên liệu HDPE được chỉnh sửa phải được sấy khô hoàn toàn (nhân tố độ ẩm ≤0.05%, thấp hơn so với thùng nước), để tránh các lỗ hở và bọt trong thùng nhiên liệu do độ ẩm gây ra, gây ảnh hưởng đến khả năng ngăn chặn rò rỉ; thiết bị sàng lọc (lưới lọc có đường kính ≤80 mesh) loại bỏ các tạp chất trong nguyên liệu, để tránh sự ăn mòn của trục cầm và khuôn và các khuyết điểm của thùng nhiên liệu; thiết bị trộn (tính chính xác trộn ±1%) trộn đều các nguyên liệu HDPE được chỉnh sửa, chất chống tĩnh điện, chất độn chịu nước và các chất khác, để đảm bảo chất lượng kép của thùng nhiên liệu. Cho các thùng nhiên liệu bằng nhiều lớp vòi nén, thiết bị chế biến nguyên liệu độc lập được thiết kế cho mỗi lớp nguyên liệu, để tránh sự lẫn lộn giữa các loại nguyên liệu.
- Hệ thống thoát khí: thiết lập hệ thống thoát khí cao hiệu quả trên ống, đầu và khuôn, để loại bỏ khí, chất dễ bay hơi và khí độc hại phát ra trong quá trình tạo độ nhớt nguyên liệu được chỉnh sửa, tránh sự xuất hiện bọt trong thùng nhiên liệu, đảm bảo độ dày tấm dày đồng nhất và cấu trúc gắn kết ở thùng, nâng cao khả năng chịu dầu và độ cứng. Khí thải được xử lý bằng thiết bị thanh lọc (tính thanh lọc ≥95%) trước khi phát tán, phù hợp với các tiêu chuẩn bảo vệ môi trường.
- Hệ thống bảo vệ an toàn: được trang bị thiết bị bảo vệ an toàn đầy đủ để đáp ứng các yêu cầu sản xuất an toàn trong ngành công nghiệp ô tô. Được đặt các hàng rào bảo vệ, tấm quang và nút ngắt khẩn cấp trong khu vực nén, đầu và khu vực cấp liệu, để ngăn cản việc tiếp xúc giữa người làm việc với chất nóng chảy, các nguyên liệu chuyển động và khí áp cao, đảm bảo an toàn trong quá trình sản xuất; hệ thống nén cao áp và hệ thống thủy lực được trang bị các thiết bị bảo vệ áp suất, để tránh gây thiệt hại thiết bị hoặc tai nạn do áp lực quá cao; hệ thống điện sử dụng thiết kế chống nổ, để ngăn chặn các nguy cơ cháy nổ do điện chấn phát sinh trong quá trình sản xuất (đặc biệt là đối với sản phẩm thùng nhiên liệu sử dụng nguyên liệu dễ cháy).
- Bảo vệ môi trường và tiết kiệm năng lượng: thiết bị đáp ứng các tiêu chuẩn bảo vệ môi trường của quốc gia, giảm lượng khí thải, tiếng ồn và phát thải rác (tiêu chí tiếng ồn được kiểm soát dưới 80dB, thấp hơn so với các thiết bị sản xuất thùng nước); sử dụng hệ thống làm lạnh và điều hòa không khí tiết kiệm năng lượng (sử dụng hệ thống làm nóng bằng điện từ, hiệu suất nhiệt ≥90%), các hệ thống làm lạnh và các bộ biến tần, để giảm tiêu thụ năng lượng. Ví dụ, mức tiêu thụ điện trung bình của mẫu thùng nhiên liệu cho xe hơi là khoảng 150-220kw, và mẫu của thùng nhiên liệu xe tải thương mại là khoảng 200-300kw, nâng cao hiệu quả kinh tế. Đồng thời, vỏ ống và các sản phẩm kém chất lượng được tạo ra trong quá trình sản xuất có thể được tái chế và sử dụng lại (tỷ lệ tái chế ≤20%), để tránh ảnh hưởng đến chất lượng thùng nhiên liệu.
VI. Other Yêu cầu đặc biệt
- Củng cố về phù hợp với các loại xe: hệ thống nên có thể điều chỉnh các tham số một cách linh hoạt dựa trên các thông số kỹ thuật của thùng nhiên liệu các loại xe khác nhau (xe hơi, xe thương mại, xe năng lượng mới), tương thích với sản xuất thùng nhiên liệu các kích thước và hình dạng khác nhau (50L-500L và các hình dạng không chuẩn phù hợp với từng khung xe). Ví dụ, mẫu thùng nhiên liệu cho xe hơi có thể tương thích với các thùng nhiên liệu có khối lượng từ 50-80L, và năng suất sản xuất được điều chỉnh theo khối lượng (20-25 thanh mỗi giờ cho thùng nhiên liệu có khối lượng 50L, 15-20 thanh mỗi giờ cho thùng nhiên liệu có khối lượng 80L); mẫu thùng nhiên liệu cho xe thương mại có thể tương thích với các thùng nhiên liệu có khối lượng từ 100-500L, với năng suất sản xuất là 8-12 thanh mỗi giờ, nâng cao sử dụng thiết bị. Cho những thùng nhiên liệu của xe năng lượng mới (ví dụ như các thùng lưu trữ nhựa hạt lỏng của đông điện nhân tạo вод), các thiết bị có thể phù hợp với loại nguyên liệu đặc biệt và các quy trình tạo khuôn.
- Củng cố về thích ứng với những đặc tính về hiệu năng: thùng nhiên liệu ô tô phải đáp ứng các tiêu chuẩn khắt khe của ngành công nghiệp ô tô (chẳng hạn như GB 18296-2019 “Yêu cầu về hiệu năng và phương pháp kiểm tra thùng nhiên liệu ô tô”, tiêu chuẩn REACH của EU và U.S. EPA), máy nén thổi dạng vòi phải tương thích với các tiêu chuẩn này, và các thùng nhiên liệu được sản xuất có thể vượt qua các thử nghiệm về khả năng chịu dầu, ngăn rò rỉ, chịu lực tác động, chịu nhiệt ở nhiệt độ cao và thấp và khả năng chống chịu điện tĩnh; nếu sản xuất thùng ngăn cách bề mặt nhiều lớp, thiết bị có thể đảm bảo độ bám kết giữa các lớp (độ bám kết ≥1.5MPa), để tránh sự xê dịch các lớp; với thùng nhiên liệu nhẹ, thiết bị có thể thực hiện kiểm soát chính xác về quy mô nén các khung tấm dày mỏng (dày tấm tối thiểu ≥1.2mm), đồng thời vẫn đảm bảo độ cứng.
Tóm lại, các yêu cầu chính của sản xuất bình xăng ô tô đối với máy hàn khô vẳn thẳng là "công suất chính xác, ổn định, an toàn và khả năng thích ứng". So với sản xuất bình nước thông thường, nó có yêu cầu cao hơn về chất lượng làm dẻo, độ chính xác trong gia công, hiệu quả ngăn ngừa rò rỉ và bảo vệ an toàn. Để đảm bảo chính xác kích thước, độ bền cấu trúc, độ cứng chịu các chất đốt và hiệu quả ngăn ngừa rò rỉ của bình xăng, cần thiết phải cấu hình hợp lý hệ thống gang, đầu, và vặn, kiểm soát chính xác các tham số, và hệ thống phụ trợ đầy đủ, đáp ứng các tiêu chuẩn nghiêm ngặt của ngành ô tô, và thực hiện sản xuất hàng loạt ổn định. Đồng thời, nó cần phải tương thích với các bình xăng của các loại xe và các chỉ tiêu khác nhau, cải thiện hiệu quả sản xuất và tỷ lệ làm đủ sản phẩm.




