

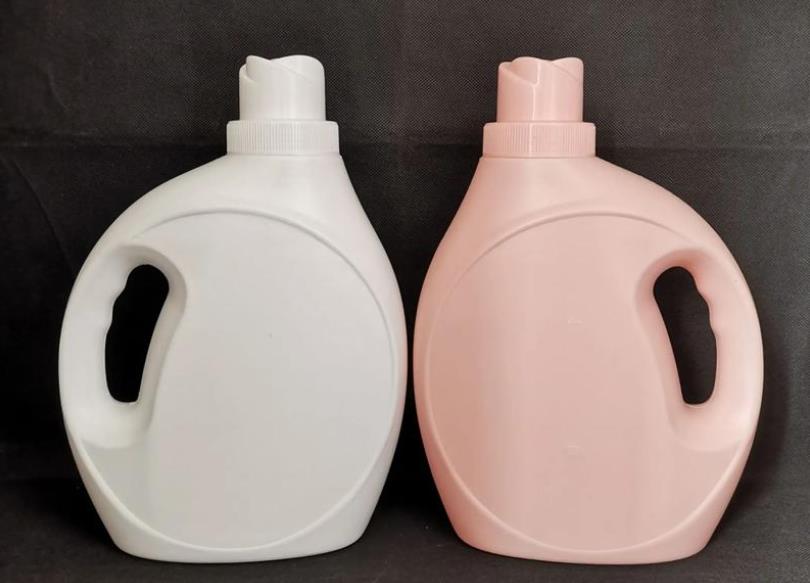
Les défauts de moule et des solutions
Les bouteilles de détergents présentent des différences de épaisseur de paroi de plus de 10 % au même tranche ou à différents endroits, elles ont souvent une partie supérieure plus épaisse que la partie inférieure ou une épaisseur circulaire inégale. Cela entraîne une résistance insuffisante des bouteilles, ce qui est susceptible de les endommager pendant le remplissage et le transport.
(I) Épaisseur de paroi inégale
Causes :
Concevoir un moule irrégulier, la distribution irrégulière des parois d'extrusion ou le positionnement dévié des trous de soufflage d'air entraînent un remplissage inégal de la fusion plastique ;
Une variation importante de la pression d'air de soufflage, un délai de soufflage précoce ou retardé affecte l'élongation uniforme de la balle d'extrusion ;
(II) Défauts de la surface
Une température de fusion inégale des matières premières, un gradient de température inapproprié dans chaque section du baril entraîne des différences de fluidité de la fonte ;
La baisse de la balle d'extrusion, due à une température de fonte excessive et une vitesse d'extrusion lente, la balle s'étire inégalement dans la direction longitudinale sous son propre poids.
Solutions :
Optimiser la structure du moule, améliorer la conception des parois, calibrer la position des trous de soufflage d'air afin d'assurer une distribution uniforme de la fonte ;
Adopter un système de contrôle de l'épaisseur pour stabiliser la pression d'air de soufflage, contrôler la fluctuation de la pression d'air dans une plage de ±0,02 MPa et régler le timing du soufflage précoce en fonction de la différence d'épaisseur (par exemple, retarder le temps de soufflage précoce lorsque la partie supérieure est plus épaisse que la partie inférieure) ;
Moduler le gradient de température du baril, adopter une stratégie de chauffage en degrés pour assurer une température de fusion uniforme. Pour les matières premières HDPE, il est recommandé de contrôler la température de chaque section du baril à 170-180 ℃ ;
Réduire la température de la tête de culasse de 10 à 15 ℃, accroître la vitesse d'extrusion de 10% à 15%, calibrer l'écart de la tête de culasse à l'aide de micromètres afin de le garder dans une plage de ±0,05 mm et réduire l'affaissement de la balle.
3. Taches noires et bandes noires
Causes : Une température trop élevée du basculeur entraîne une dégradation de la matière première ; usure de la vis et de la paroi intérieure du basculeur, entraînant la mélange de débris métalliques dans la masse fondu ; obstruction du filtre, entraînant un brûlage du fait de la retenue d'impuretés.
2. Solutions.: Check and adjust the barrel temperature, replace damaged heating coils; replace worn screws or barrels, and perform hard chrome plating on the surface; regularly clean or replace the filter screen to ensure melt cleanliness.
(III) Deformation du produit et écart de dimension
Phénomène : Le corps du flacon est déformé, fléchit et présente une ellipse, et son volume, son diamètre extérieur et d'autres dimensions dépassent les limites de tolérance, ce qui ne correspond pas aux exigences de remplissage et d'emballage.
Causes : Un temps de refroidissement insuffisant ou un refroidissement inégal entraîne un refroidissement insuffisant du corps du flacon ; une température excessive du moule, affectant la fabrication de la cristallisation ; un coefficient d'expansion excessif, dépassant la limite de tenue de la matière ; une vitesse de traction instable et un mauvais synchronisme des équipements.
Solutions : Allonger le temps de refroidissement de 20 % à 30 %, utiliser de l'eau refroidie pour renforcer l'effet de refroidissement afin de s'assurer que le corps du flacon est bien refroidi avant le démoulage ; contrôler la température du moule à 15-25 °C, et assurez un contrôle précis de la température grâce à un appareil de température du moule ; régler le dispositif de contrôle du parison pour contrôler le coefficient d'expansion dans la plage de 2 : 1 à 2,5 : 1 afin d'éviter un étirement excessif ; stabiliser la vitesse de traction, calibrer régulièrement la vanne de synchronisation des équipements, mesurer la taille du flacon toutes les 2 heures et régler les paramètres en temps opportun.
(IV) Fissure de la masse fondu et défauts du parison
Phénomène : La surface du parison présente des creusage et des fissures, et le corps du flacon présente des cracks après le moulage, avec une résistance aux efforts insuffisante et une facilité de dégradation et de fuite.
Causes : Une vitesse d'extrusion excessive entraîne une torsion excessive de la masse fondu ; une température de fusion trop basse de la matière première entraîne une plasticisation insuffisante ; une conception inadéquate du die du moule entraîne une résistance excessive au débit de la masse fondu ; une teneur en eau excessive de la matière première entraîne une influence de la vapeur d'eau pendant le processus.
Solutions : Ralentir la vitesse d'extrusion pour assurer un extrusion uniforme de la masse fondu ; augmenter la température du basculeur et du coin du moule afin d'assurer une plasticisation suffisante de la matière première ; optimiser la structure du die pour réduire la résistance au débit de la masse fondu, allonger le bord du moule à 0,5 mm ; contrôler strictement la teneur en eau de la matière première, et, le cas échéant, prolonger le temps de séchage.
(V) Défauts des extrémités de la bouteille
Phénomène : La bouche du flacon présente une insuffisance de matière, une déformation, des bords excessifs, une faible étanchéité et une fuite lors du remplissage.
Causes : Défaut du système de soufflage d'air, pression de soufflage préventive insuffisante ; un serrage incomplet du moule, une mise sous pression insuffisante entraînant un flash ; température excessive du mould de la bouche du flacon, refroidissement insuffisant ; déviation du positionnement du parison, entraînant un remplissage incomplet de la bouche du flacon.
II. Panne d'exploitation de l'équipement et solutions
(I) Panne dʼexploitation de lʼéquipement, absence dʼopérations
Phénomène : lʼéquipement ne répond pas à lʼappui sur le bouton dʼallumage, ou une seule opération telle que le serrage du moule, le brassage dʼair ou le démoulage est interrompue.
Causes : pannes du circuit électrique, par exemple des connecteurs de solénoïdes incrustés ou des contacteurs endommagés ; anomalies du système pneumatique/hydraulique, pression dʼair dʼalimentation insuffisante, blocage du circuit dʼhuile ; activation du dispositif de sécurité, par exemple porte de sécurité non fermée ou bouton dʼarrêt dʼurgence non réinitialisé.
Solutions : detecter le circuit électrique avec un multimètre, serrer les connecteurs incrustés, remplacer les composants endommagés ; ajuster la pression dʼair dʼalimentation à 0,6‑0,8 MPa, nettoyer le filtre du circuit dʼhuile et vérifier le niveau dʼhuile hydraulique ; sʼassurer que la porte de sécurité est fermement close, réinitialiser le bouton dʼarrêt dʼurgence et dépanner le dispositif dʼinterdiction de sécurité.
Phénomène : la valeur affichée de la température sʼéloigne considérablement de la valeur réglée, avec surchauffe locale ou refroidissement insuffisant, ce qui affecte la qualité du plasticage du produit de fusion.
(II) Abnormal Température de la tête de la matrice.
Causes : combustion des bobines de chauffage ou connexion défectueuse ; réglage incorrect des paramètres PID du contrôleur de température ; insuffisance du débit dʼeau de refroidissement de la tête de matriau, faible effet de refroidissement.
Solutions : détecter la température réelle à lʼaide dʼun thermomètre infrarouge, remplacer les bobines de chauffage endommagées et serrer les bornes de connexion ; recalibrer les paramètres PID du contrôleur de température afin de garantir lʼexactitude du réglage de la température ; vérifier le réseau dʼeau de refroidissement, nettoyer les impuretés bloquées et sʼassurer que le débit dʼeau de refroidissement est supérieur ou égal à 5 L/min.
(III) Fuites de matière et blocage du matriau
Phénomène : fuites de matière au niveau de la jonction entre la tête de matriau et la tête de machine, ou blocage à lʼintérieur de la tête de matriau, entraînant lʼinterruption de lʼextrusion.
Causes : usure et détérioration des joints de la tête de matriau ; usure des écrous et des barils, transport instable de la matière fondue ; écrans de filtration non nettoyés depuis longtemps, entraînant lʼaccumulation dʼimpuretés ; température trop basse de la tête de matriau, faible fluidité de la matière fondue.
Causes : vieillissement et dommages des joints de la tête de matrice ; usure des vis et des tubes, transport instable de la masse fondu ; écrans filtres non entretenus dans le temps, ce qui conduit à une accumulation d'impuretés ; température trop faible de la tête de matrice, fluidité de la masse fondu insuffisante.
2. Solutions.: Replace aging seals to ensure tight sealing at the connection; check the wear of screws and barrels, and perform surface spray wear-resistant treatment if necessary; regularly clean the filter screen and die head residual material; appropriately increase the die head temperature to improve melt fluidity.
III. Problèmes et solutions relatifs aux matières premières et au système auxiliaire
(I) Problèmes d'adaptabilité de la matière première
Phénomène : Difficulté de plastique des matières premières, résistance et résistance chimique non qualifiées du corps du flacon formé, qui ne peuvent répondre aux exigences de résistance à la corrosion dans le conditionnement des détergents.
Causes : Erreur de sélection de matières premières de qualité spéciale de soufflage, telles que des matières premières PEHD ayant un indice de fluidité de fusion (MFR) non situé dans la plage de 1 à 5 g/10 minutes ; mélange inégale des matières premières, proportion non équilibrée des additifs ; mélange excessif de matières recyclées, affectant les performances des matières premières.
Solutions : Choisir des matières premières de qualité spéciale de soufflage qui répondent aux normes, et prioriser les résines PEHD ayant un indice de fluidité de fusion stable ; utiliser un mélangeur à haute vitesse pour garantir un mélange suffisant des matières premières et des additifs, avec un temps de mélange d'au moins 15 minutes ; contrôler strictement le rapport d'association des matières recyclées (il est recommandé de ne pas dépasser 30 %) et s'assurer que les matières recyclées sont propres et exemptes d'impuretés.
(II) Blocage du système de chargement
Phénomène : Alimentation irrégulière dans le bac, phénomène de jonction fréquent, entraînant des fluctuations du volume d'extrusion et affectant la continuité de la production.
Causes : Teneur excessive en humidité des matières premières, agglutination des résines hygroscopiques ; angle d'ouverture insuffisant du bac, entravant le течения de la matière ; défaillance du vibrateur, incapable d'aider l'alimentation ; usure de la section de l'alimentation par vis, capacité de convoyage réduite.
Solutions : Renforcer le traitement de séchage des matières premières et les matières premières hygroscopiques doivent être déshumidifiées et séchées avant utilisation ; augmenter l'angle du cône du bac ou installer un dispositif anti-jonction ; réviser le moteur de vibration pour assurer un fonctionnement normal ; remplacer la section d'alimentation à double filetage par une vis et aspirer une couche anti-usure sur la surface pour améliorer la capacité de convoyage.
(III) Système pneumatique anormal
Phénomène : Bruit anormal généré par le système pneumatique pendant l'opération des équipements, action lente du cylindre, affectant la précision du soufflage et l'efficacité de la production.
Causes : Traitement inapproprié de la source d'air, teneur excessive en huile ou en humidité dans l'air comprimé ; étui bloqué, pression de soufflement excessive ; usure des tuyaux d'air, écho provoqué par l'élimination de la paroi intérieure.
Solutions : Installer un équipement à trois unités (filtre, valve de réduction de pression, lubrifiant à brouettes d'huile), évacuer régulièrement l'eau condensée pour garantir un air comprimé propre et sec ; nettoyer ou remplacer l'étui pour garantir la pression de sortie ≤0.05MPa ; remplacer les tuyaux d'air en PU avec une épaisseur de paroi ≥3 mm, contrôler le rayon de courbure ≥5 fois le diamètre du tube pour éviter l'écho.
IV. Prevention and Daily Maintenance Suggestions
Solutions : Instaurer un mécanisme d'inspection des matières premières à l'entrée, vérifier strictement les indicateurs tels que la fluidité de fusion, la teneur en humidité et la teneur en impuretés pour éviter que des matières premières non qualifiées ne soient mises en production ; effectuer une vérification en petites séries pour différents lots de matières premières afin d'assurer l'adaptabilité du processus.
1. Contrôle des matières premières : Instaurer un mécanisme d'inspection des matières premières à l'entrée, vérifier strictement les indicateurs tels que la fluidité de fusion, la teneur en humidité et la teneur en impuretés pour éviter que des matières premières non qualifiées soient mises en production ; effectuer une vérification en petites séries pour différents lots de matières premières afin d'assurer l'adaptabilité du processus.
3. Contrôle du processus : établir une base de données sur les principaux paramètres du processus et formuler des procédures d'exploitation standard pour différentes specifications de flacons de produits de nettoyage ; enregistrer les paramètres clés, comme la température, la pression et l'épaisseur de paroi, toutes les 2 heures pendant la production, afin de garantir la traçabilité de la qualité.
4. Formation du personnel : renforcer la formation des opérateurs afin qu'ils soient compétents dans l'exploitation des équipements, l'ajustement des paramètres, le diagnostic des pannes et les autres compétences ; organiser régulièrement des réunions d'analyse de la qualité, synthétiser l'expérience au niveau de la résolution des problèmes courants et améliorer la conscience de la qualité de tous les collaborateurs.
Conclusion.
Le contrôle de la qualité dans la production de flacons de produits de nettoyage par des machines de moulage par soufflage par extrudage est un projet systématique qui doit prendre en compte plusieurs facteurs, tels que les matières premières, les équipements, les procédés et le personnel. En cours de production réelle, il convient d'adopter le principe du « prévention avant tout et de la réaction rapide », et de résoudre efficacement divers problèmes courants par l'optimisation des paramètres du processus, le renforcement de l'entretien des équipements et le contrôle rigoureux des matières premières. Parallèlement, il est nécessaire d'accumuler sans cesse de l'expérience en liaison avec la pratique de production et d'optimiser en permanence les schémas de production afin d'améliorer de manière stable le taux de qualification du produit, de réduire les coûts de production et de maximiser l'efficacité de production.






