

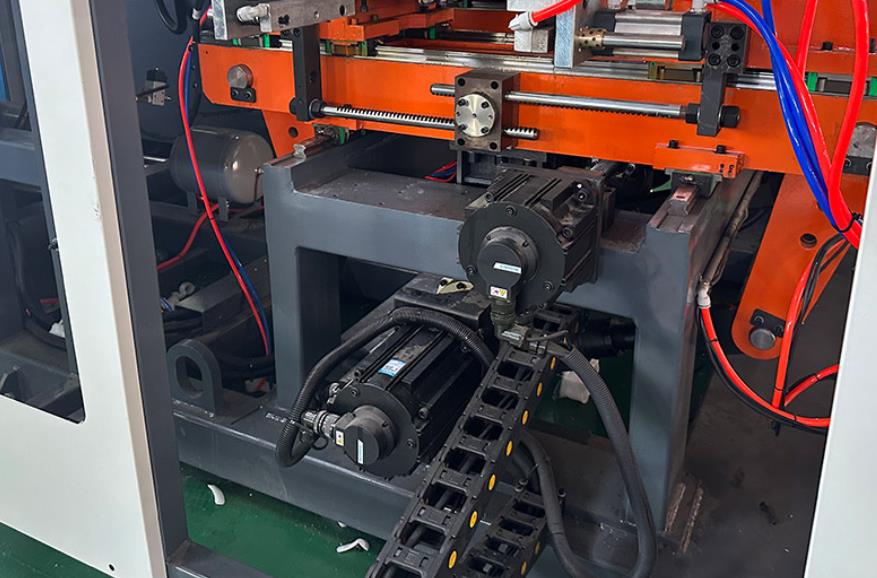
完全電動押出ブロー成形機は、プラスチック加工業界で省エネルギーと精度の高い機械であり、その中核となる部品として電動駆動システム、サーボモーター、電子制御ユニットが使用されています。安定した運転を確保し、使用寿命を延ばし、生産効率を維持するためには、科学的かつ定期的なメンテナンスが非常に重要です。以下は、完全電動押出ブロー成形機に関する主要なメンテナンス要件です。
1. 毎日のメンテナンス(各シフト後)
1.1 表面の清掃と検査
マシンの表面、特に電気制御ボックス、サーボモータ、およびドライブシステムを、乾いた糸穴のない布で埃、油汚れ、およびプラスチック残留物を取り除きながら掃除します。電気部品を傷つける可能性がある水や腐食性の清掃剤は使わないでください。ケーブル、コネクタ、冷却ファンの外観をチェックして、破損、緩み、異常な騒音がないか確認します。
1.2 Key System Status Check
サーボモーターおよび周波数変換器の冷却システムを確認してください。冷却ファンが正常に動作しているか、冷却水の流れが滑らかであるか、そして水温が 30~45℃の範囲内であることを確認してください。電源電圧の安定性を確認し、電子制御パネルの不正な測定値 (過電流、過熱、電圧偏差アラームなど) を確認してください。ガイドレールと導鋼ねじの潤滑を確認し、必要に応じてリチウムベースのグリースを加え、滑らかな動きを保証してください。
2. Regular Maintenance (Monthly/Quarterly)
2.1 Electrical System Maintenance
電気制御キャビネットを開いて、内部のほこりを圧縮空気で掃除します(電子部品に直接空気を送風しないで下さい)。配線端子、ヒューズ、断相器のしめつけ具合を確認し、ゆるげな接続を締めてください。モーターおよびケーブルの絶縁抵抗が1MΩ未満でないことを確認するため、その抵抗値をテストしてください。温度センサおよび圧力送信装置を校正し、正確な信号送信が行われていることを確認します。
2.2 メカニカルおよび駆動システムのメンテナンス
長期間停止した場合のメンテナンス
2.3 Auxiliary System Maintenance
バレル内の残り溶かしたプラスチックを排除し、ダイヘッドと金型を清掃します。ガイドレール、リードスクリュー、金型腔に防錆剤を塗ります。メイン電源を外し、機械を防塵布で覆います。電気部品を毎月確認し、制御システムを30分電源を入れて湿気の蓄積を防止します。保管環境は乾燥して通気の良い場所に置き、極端な温度と湿度を避けましょう。
3. 電気部品の特別メンテナンス
3.1 Servo Motor Maintenance
メンテナンスの実施順序
3.2 Electronic Control Unit Maintenance
レビューおよび計画
4. 長期停止時のメンテナンス
複雑な技術的な作業
5. Maintenance Safety Notes
あらゆる保守作業を行う前に、ロックアウトターゲット(LOTO)手順に厳格に従ってください。電源と空気源を切り、"操作しない"の警告標識を掲示し、電圧や圧力の残滴のないことを確認します。電気制御ボックスやサーボモーターなどの電気部品を調べたり分解する際は、絶縁手袋を着用し、絶縁工具を使用して電気ショックの危険性を排除します。
電子部品付近で鋭いツールや磁気ツールを使用すると、精密部品に傷がつき、電気信号が妨害されることがあります。金型削り出し、バレル清掃、サーボシステム調整などの保守作業では、少なくとも2人は互いに監視し、重量がある部品を扱う際は特に、人身事故や機器の損傷を防ぐ必要があります。
緊急停止ボタン、過負荷保護装置、または熱リレーなどの機械の安全保護装置を許可なく改造しないでください。電気パラメータの変更、コア部品(例えばサーボモーター、PLCモジュール)の交換、または機械構造の変更に関する保守作業は、装置メーカーから公式な訓練を受けた専門技術者によって行う必要があります。
保守記録を標準化した形で管理し、保守日程、内容、交換部品モデル、パラメータ調整、操作従業員等を明記してください。これにより装置の状態を追跡し、その後の保守とトラブルシューティングの基礎を確保できます。保守中に異常事態が発生した場合(例えば電気短絡、部品の損傷)、作業を直ちに停止し、装置を分離し、上司に報告して専門家による対処をしてもらいましょう。お好みの手作業をしようとせずに。






