

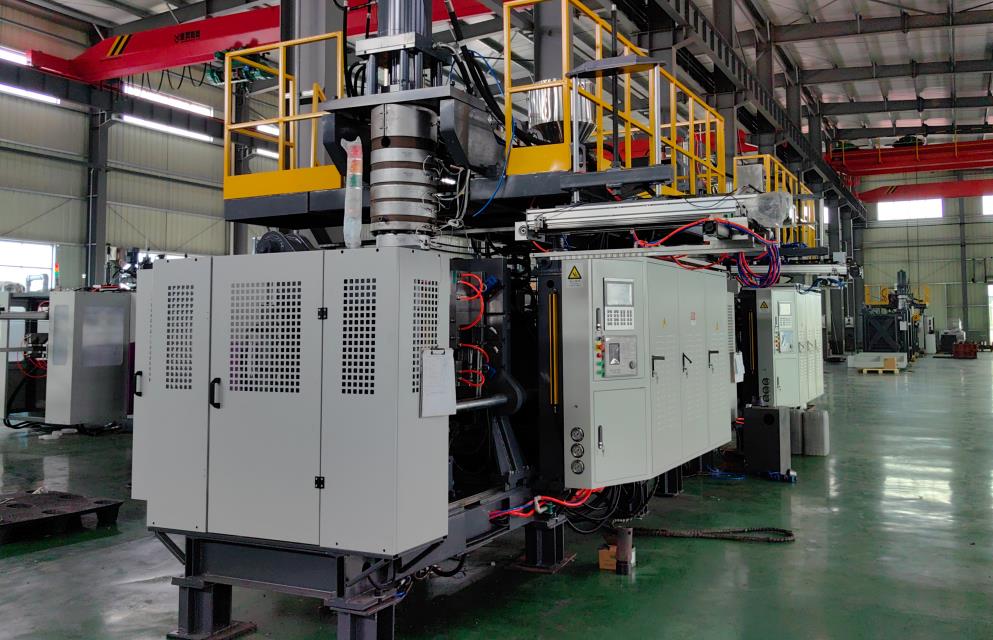
押し出しブロー成形機は、ビン、樽、ボックスなどの空洞プラスチック製品を生産するために主に使用されるプラスチック加工産業の主要設備です。操作上の安全、安定した製品品質、および機器の寿命の延長を確保するため、操作者は、事前の操作準備から終了後のメンテナンスまで、以下の使用上の注意事項を厳守する必要があります。
1. 事前の操作準備
1.1 人材の資格と保護
操作者は、専門的な訓練を受け、評価に合格し、操作資格を取得する必要があります。また、設備構造、作動原理、工程フロー、および安全基準に精通したうえで操作を行う必要があります。操作中には、標準的な個人保護具(PPE)を着用し、難燃性衣装、高温耐性手袋、保護メガネ、滑りにくい安全靴などを着用することが必要です。長い髪は、回転する部品に巻き込まれないよう上にくくし、スリッパ、ショーツ、ゆとりのある衣装着用は厳禁です。
1.2 設備状態の検査
設備の外観をチェックして損傷、変形、または緩下した締め金物(ボルト、ワッシャ)がないことを確認します。空気回路、オイル回路、材料回路の接続が漏れのないようにしっかりしていますか。金型の設置状態を確認します:位置合わせピンを位置合わせホールと合わせ、かつ締付ボルトを均等に締め、金型内の冷却水路と空気送風口が遮断されていないことを確認し、金型の内面がオイルシミや残留物がなくなっていることを確認します。
電気系統を確認します:電源電圧が安定しているか、緊急停止ボタン、操作ボタン、インジケータライトが柔軟で効果的であるか、制御キャビネット内に埃がたまり、配線が老化していないかを確認します。接地装置を確認し、接地抵抗が ≤ 4Ω であることを確認します。
補助システムを確認します:圧縮空気の圧力は0.6~0.8MPa(設備のパラメータに従って調整します)でなければなりません。また、空気貯蔵タンク内に蓄積された水を排出します。冷却水タンクの水位が正常であることを確認し、循環ポンプが異常な騒音を出さないことが確認されます。減速機とベアリングのオイルレベルを確認(オイルレベルゲージの1/2~2/3の間で保たれる必要があります)して、オイル漏れやオイル不足がないことを確認します。
1.3 原料と工具の準備
プラスチック原料は、製品で気泡や割れが生じないように、水分含量が≤
特別な道具の準備:銅のスクレーパー、耐高温手袋、測定器(厚さ計や温度計)を使用します。スムースな表面を傷つけないように、スクロールヘッドに鉄の道具を接触させないように厳しく禁止されます。
2. 運転プロセスの規範
2.1 スタートアップと検収
メイン電源をオンにし、電源インジケータが点灯していることを確認し、電圧が安定していることを確認した上で、制御キャビネット電源をオンにします。温度制御システムを起動し、バレルの各セクションの温度を工程要件に従って設定します(例えば、HDPE原料押出温度は160〜220℃)。温度が15〜20分安定した後は、押出機製錠を低速(回転速度≤10r/分)で稼働させ、詰まりがないかを確認します。
手動モードで、金型の開閉動作を3〜5回テストし、スムーズな動作が保証されているかを確認します。金型固定後、分離面の隙間が0.05mm以内であることを確認します。空気吹き込みシステムを検査します。空気吹き込みノズルを金型の空気吹き込み口に合わせ、空気吹き込みバルブをオンにし、圧縮空気圧が安定していることを確認します(0.4〜0.6MPaの吹き込み圧力、時間1〜3秒)。
試作を行います。手動で少量のパラスを押出し、壁厚の均一性を観察します。もし厚すぎたり、薄すぎたりしたら、押出機の速度や金型の隙間を調整します。最初のブロー成形後に、製品の外観とサイズを確認します。不具合がある場合は、品質が基準に適合するまで、温度、吹き込み圧力、ホールド時間などのパラメータを徐々に調整します。
2.2 生産工程の監視
バレル温度、押出圧力、吹き込み圧力などのパラメータを30分毎に記録します。温度変化が±5℃を超えたり、圧力変化が±0.05MPaを超えた場合は、温度制御またはエア回路システムを適切に調整します。パラスが垂れている(押出速度が過酷または温度が高い)場合は、押出機の速度を下げるか、適切に温度を下げます。
毎時間、製品の品質を検査します:寸法(高さ、直径、壁厚)を測定し、外観(バブル、傷、冷感点がないか)を視覚的に確認します。不具合が見つかった場合は、マシンを停止し、原料、金型、工程パラメータに問題があると考え、欠陥のある製品を生産することは厳しく禁止されます。
装置を運転中は、金型内部または動き回る部品領域に手や道具を入れないようにし、高温溶融によるけがを防ぐために、金型頭の正面には立たないでください。調整や清掃が必要な場合は、機械を停止して、"操作できない"の表示を掲示します。
2.3 異常事態の対応
機器が異音を発し、煙を上げたり、突然停止したりすれば、直ちに緊急停止ボタンを押して、電源と空気源を切り離し、障害を調べます(スクレーパーが詰まっている場合はバレルを清掃し、ヒーターコイルが短絡している場合はアクセサリを交換します)。障害が排除された後でなければ、試運転を再開しないでください。
3 通常の停止手順
1 通常の停止手順
2 設備の清掃と保護
3 メタルプラスチック成型装置の使用手順
溶融物漏れの場合は、直ちに押出機を停止し、加熱システムを停止します。溶融物が飛散しないように、流し出している部分を高温耐久性のある手袋または石綿布で覆います。溶融物が冷えた後、漏れを清掃し、ダイのシール(例えばオレンジリング)が破損していないかを確認します。
メタルプラスチック成型装置の操作手順
1 通常の操作
2 シート生産
3 製品製造
4. 保守・メンテナンス
4.1 日常的な保守 (各シフト終わりの作業)
4 製品製造
4.2 Regular Maintenance (Monthly/Quarterly)
5 製品製造
6 製品製造
金型のメンテナンス:金型の冷却水通路内のスケールを毎月シトロニ酸水溶液で清掃し、金型のキャビティの摩耗状態を確認し、必要に応じて研磨またはクロームプレート処理を行います。
5. 安全仕様
許可なく設備を改造することは厳く禁じられています(高出力のモーターを交換したり、温度制御システムを変更したりするなど)。あらゆる改造は専門家による評価が必要です。
発火可能なまたは爆発性の原材料を生産する際は、作業場をよく換気し、喫煙や火気を厳しく禁止し、消火器などの消防設備を設置し定期的に点検します。火災発生時には、乾式の火災警報器(電気や溶融の火災に対しては水を使用することは厳しく禁じられています)を使用し、職員を安全な場所へ退避させ、主要電源を切りつけます。
疲労作業(連続作業時間が8時間を超えないように)を禁止し、酗った状態や病状である場合、作業を禁止します。機械事故が発生した場合は、すぐに電源を遮断し、救急対応を呼び、事故の現場を保護します。
作業場に火災対策装置(消火器、救急ボックス、非常灯など)を設置し、毎月点検を行い、いつでも利用可能であることを保証します。事故に対する対応能力を高めるために、半年に一度の救急訓練を行います。






