

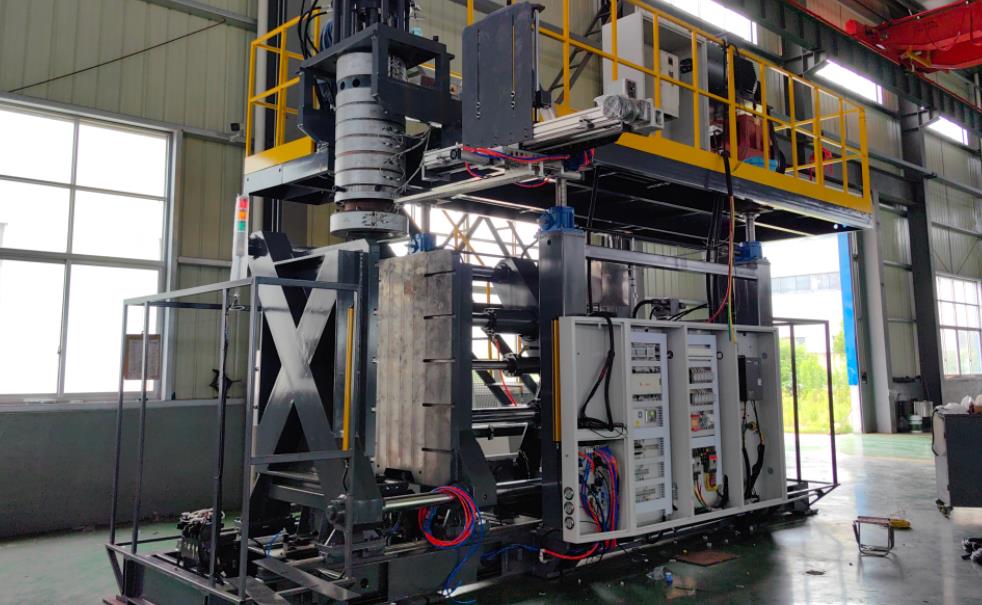
抽出成形吹塑機と他のビン吹塑機の機能比較
ビン吹塑機は主に三つの主要な技術ルートに分類される: 抽出成形吹塑機 (EBM)、注射成形吹塑機 (IBM)、注射拡張成形吹塑機 (ISBM、拡張吹塑機) です。さらに、多層共抽出吹塑機 (EBM から派生したもの) とシート吹塑機などの細分化されたタイプもあります。以下では、プロセス、性能、用途などの寸法から、コア型ビン吹塑機の機能差を比較します。
I. 基本の装置の種類とプロセス原理
| 機器の種類 | コアプロセス原理 | 主な特長 |
|---|---|---|
| 拡張吹き型(EBM) Machine | エクストラーダは一連のチューブ状パリソンを絶えずまたは間欠的に押し出し、それを金型に配置し、金型の穴内にフィットするように圧縮空気で空気を充填し、冷却し、加工し、金型を解体して製品を取り出します。 | プレフォームなし、直接パリソン押出しおよびブロー成形 |
| インジェクションブロー成形(IBM) Machine | 注入成形機はまず底部付きパリソン(プレフォーム)を注入し、それをブローモールドに移し、漸進的に空気を充填、形作り、解体します。 | フラッシュなしで注入摩冷成型 |
| 注入伸縮ブロー成形(ISBM) Machine | プレフォームの注入摩冷成型 → 軸方向ストレッチと放射方向に沿ったインフレーションを行うために加熱 → 冷却し、加工 | 双軸方向ストレッチ、最適化された分子方向 |
| 多層共押出吹き付け成形機(EBMをベースにしたもの) | 異素材の品を複数刃でシンクロして押出生形化する (HDPE+EVOH など) → 共混形成風船 | バリア機能が高い多層構造 |
II. Core Functional Comparison
1. 造形機能と製品適合性
| 比較の寸法 | 拡張吹き型(EBM) Machine | インジェクションブロー成形(IBM) Machine | 注入伸縮ブロー成形(ISBM) Machine |
|---|---|---|---|
| 対象製品タイプ | 200mL ~ 5000L 空腹製品: 化学ドラム剤、飲料ボトル (HDPE)、燃料タンク、おもちゃ、大容量貯蔵タンク | 5mL ~ 2L の小型高精度容器: 医薬品ボトル、化粧品ボトル、口液用ボトル | 100mL ~ 2L の高精度薄型容器: PET 飲料ボトル、ミネラルウォーターボトル、食品包装用ボトル |
| 製品形状 Limitations | ハンドルを含む特殊形態や複雑な構造を持つ製品 (ツールボックス、自動車空気導管など) に対応 | 対応できるのは図形的に対称な回転形容品 (円形/オーバル ボトル) だけ | 対応できるのは回転形容品だけで、伸縮加工に対応する必要がある (複雑な付加構造は不可) |
| 最大製品容量 | 最大5000L(蓄電池式EBM) | 最大2L(射出成形パラーモンドで制限される) | 最大2L(大容量はストレッチングプロセスのため適していない) |
| 壁厚の制御能力 | 壁厚の偏差±5%~±10%(電動型切り口/壁厚制御システムを備えたハイエンドモデルでは±3%に達する) | 壁厚の偏差±2%~±5%(射出成形パラーモンドの高精度をもとにした場合) | 壁厚の偏差±1%~±3%(バイアクシャルストレッチングにより最適な壁厚の均一性が得られる) |
| 多層構造成形 | 対応(マルチ層共押出EBM)。最大7層まで | 単一または二層のみ(特別の射出金型が必要) | 対応(マルチ層ISBM、例えばPET+EVOHのバリアーブクリンキング)。 |
2. プロセスのパフォーマンスと効率
| 比較の寸法 | 拡張吹き型(EBM) Machine | インジェクションブロー成形(IBM) Machine | 注入伸縮ブロー成形(ISBM) Machine |
|---|---|---|---|
| 生産効率 (single station) | 小瓶:500~2000本/日、大型製品:10~50本/日 | 小瓶:1000~3000本/日(注入・吹き型リンク方式) | 小型PETボトル:3000~10000本/日(高速モデルでは12000本/日を達成可能) |
| 原材料の適応性 | 広範囲:HDPE、PP、LDPE、PVC、ABS(両方とも熱対応性と粘性の高い材料を適用可能) | 中間:PP、PE、PSにのみ適用(注入流動性の良い原料が必要) | 狭範囲:主にPET(少量のPP / PEを含む) |
| エネルギー消費量 Level | 中間モデル:25~50kW/h(蓄電方式はより高い) | 中間モデル:30~40kW/h(注入リンクで高いエネルギー消費) | 高速モデル:15~30kW/h(省エネルギーのPETストレッチプロセス) |
| 自動化レベル | 中間:セミ・オートマチック~フル・オートマチック(除フラッシュおよび検査を含む) | 高:完全閉ループリンク(注入・吹き型・剥離の統合方式) | 非常に高い:完全自動化製造ライン(準形状の加熱、伸縮、吹きあげ成型、選別を含む) |
| Scrap Rate | 5%~10%(準形状のたるみや均一ではない壁厚さが原因) | 3%~5%(フラッシュの少ない注入成型準形状の高精度) | 1%~3%(最高の収率を実現する安定した二軸伸長プロセス) |
3. 経費および運用・保守
| 比較の寸法 | 拡張吹き型(EBM) Machine | インジェクションブロー成形(IBM) Machine | 注入伸縮ブロー成形(ISBM) Machine |
|---|---|---|---|
| 設備購入コスト | 中低:中国製のEBM 50,000~2,000,000 元(輸入 3,000,000~8,000,000 元) | 中高:中国製のIBM 500,000~3,000,000 元(輸入 5,000,000~10,000,000 元) | 高:中国製のISBM 1,000,000~5,000,000 元(輸入 8,000,000~20,000,000 元) |
| 金型コスト | 低:一つの金型 10,000~100,000 元(単純な構造) | 中高:二つの金型(注入 + 吹きあげ成型)、50,000~200,000 元 | 高:プレフォーム射出金型 + ブロー金型、100,000~500,000元(高精度が要求される場合) |
| Operation & 保守コスト | 低:交換コストが低く、メンテナンスが簡単な消耗部品(ねじ、金型リップ) | 中規模:高コストで複雑な注入部品(ねじ、ノズル)のメンテナンス | 高:ストレッチロッドやヒーティング炉などの部品は定期的に交換が必要であり、メンテナンスコストが高い |
| 原料廃棄率 | 10%~15% (フラッシュ、および比較廃棄物) | 5%~10% (注入ゲート廃液) | 3%~5% (ほとんどフラッシュがなく、単にプレフォームゲート廃棄物) |
III. 中心となる優位性および制限の要約
1. 拡張吹き型(EBM) Machine
- 主な利点: 幅広い原材料に対応できるため大容量・特殊形状の製品を生産可能、設備・金型コストが低い、柔軟な工程(カスタマイズ製品を支援)
- 制限事項: 成形精度が低く、スクラップ率が高いため、高精度な薄肉ボトル(例えば、PET飲料ボトル)には適していません。
2. インジェクションブロー成形(IBM) Machine
- メリット:高い成形精度、フラッシュが出ない、小型の精密容器(医薬・化粧品)に適しています。
- 制限事項: 対応しているのは対稱製品のみで、原材料適応性が狭く、EBM より設備コストが高くなる。
3. 注入伸縮ブロー成形(ISBM) Machine
- 主な利点:最高の生産効率、最適な製品精度/透明性、PETボトルの良好な軽量化効果(壁厚ならびを0.15mmにまで引き上げることが可能です)。
- 制約事項:回転パッケージ容器のみ対応。高額な設備や金型費用が必要。原材料単体である。
選択決定の根拠
| 需要シナリオ | 推奨機器 Type | 重要な決定事項 |
|---|---|---|
| Large hollow products (≥20L) | 1.押出吹塑機(蓄電池タイプ) 2.押出吹塑機(連続タイプ ) | 物流量、構造の複雑さ |
| 小型HDPE飲料ボトル(1~5L) | 生産効率、製品の軽量化要件 | コスト管理、原材料の種類 |
| 精密な小型医薬・化粧品用ボトル | インジェクションブロー成形(IBM) Machine | 衛生グレード、成形精度 |
| PET樹脂ミネラル水・飲料ボトル(2L以下) | 注入伸縮ブロー成形(ISBM) Machine | 生産効率、製品の軽量化の要件 |
| バリア製品(燃料タンク/高バリア規格包装) | 多層共押出システム押出成形機 | バリア層の需要、製品容量 |
V. Supplementary Notes
- シートブロー成形機(EBMの一種):主にフィルム/シートを生産し、ビン製品には適さない。その核となる機能は、フィルムへの連続的な押出および充填であり、包装用フィルム生産に適している。
- ビンブロー成形機の「機能的境界」:EBMは唯一、回転しない等しい製品を生産できる装置であり、ISBMはペットボトルの大規模生産に適しており、IBMは小型精密ボトルの最適なソリューションである。
押出ブロー成形機(EBM)と他のビンブロー成形機の総合価格比較
I. 中核機器の価格範囲(CNY)
1. 押出ブロー成形機(EBM)の価格
経済グレード:5,000〜30,000(半自動・1〜5L容量の小型機)
スタンダードグレード:30,000〜300,000(全自動・5〜50L容量の大型機)
ハイエンドグレード:300,000〜800,000(完全な電気サーボ盤・50L以上の容量、複数層共押出)
特大グレード:800,000〜4,000,000(産業用の貯蔵タンク/燃料タンク用に特化した大型機・1,000L以上の容量)
2. インジェクションブロー成形機(IBM)の価格
小型:150,000~300,000本(5~500mlの医薬品・化粧品瓶)
中型:300,000~800,000本(500ml~2Lの精密容器)
大型:800,000~1,500,000本(≥2Lの特殊容器)
3. インジェクションストレッチブローモールディングマシン(ISBM)の価格
1段変速 2,000,000~5,000,000本/時間(高速PETボトル、 ≥10,000本/時間)
2段変速 800,000~2,000,000本(中容量PETボトル)
専門性: 500,000~1,200,000(小ロット・特殊材料)
II. 価格差分の核となる要因の分析
1. 価格階層(機器タイプ別)
| 機器の種類 | Basic Price Ratio | コアの違い |
|---|---|---|
| 押出成形機 (EBM) | 1.0(ベンチマーク) | シンプルな構造で、前処理が不要 |
| 注射射出成形機 (IBM) | 2.0~3.0 | 注射システム、高い成形精度を備えている |
| 注射スティッチブロー成形機(ISBM) | 3.0~8.0 | 統合された注射+ストレッチ+射出成形システムを備え、精度が最も高い |
2. 主な影響要因
- 自動化レベル: フルオートモデルは、セミオートモデルより30%~200%高価です
- キャパシティの倍増にあたり、価格は40%~70%上昇します
- 運転モード: フル電動モデルは油圧モデルより20%~50%高価ですが、エネルギー消費量を30%~40%削減できます
- ブランド品質: 国際ブランド(Krones/Sidel)は中国製のブランドより50%~300%高価だ
III. 設備+金型+運営コストの全ライフサイクル比較(10,000 CNY)
1. 設備購入コスト
| 機器の種類 | 中国製 | インポート(ヨーロッパ製) | 金型数 |
|---|---|---|---|
| EBM (10L) | 30~60 | 150~300 | 1 セット(ブロー金型) |
| IBM (500ml) | 80~150 | 300~600 | 2 セット(注入 + ブロー金型) |
| ISBM(500ml PET) | 150~300 | 600~1500 | 2 セット(プレフォーム + ブロー金型) |
2. Mold Cost Comparison
- EBM 金型:10,000~50,000 人民元/セット(単純構造)
- IBM 金型:50,000~200,000 人民元/セット(高価な注入金型)
- ISBM 金型:100,000~500,000 人民元/セット(高精度が求められる)
3. Annual Operating Cost (1,000,000 pieces/year)
| Cost Item | EBM | IBM | ISBM |
|---|---|---|---|
| エネルギー消費量(kWh) | 250,000~500,000 | 300,000~400,000 | 150,000~300,000 (ストレッチによる省エネルギー) |
| 原材料廃棄率 | 10~15% | 5~10% | 3~5% (ほとんどフラッシュなし) |
| Maintenance cost | 低 (消耗部品が安い) | 中(複雑な注射システム) | 高(精密なストレッチ部材) |
Ⅳ. 価格と性能の調和分析
1. EBMの核となる優位性:コスト・パフォーマンスの王様
- 適用シナリオ:200ml~5000Lの大容量容器、工業用ドラム、玩具など
- 価格面での優位性:同じ容量の場合、装置と金型の合計投資額はIBMより40~60%低い
- 制限:製品の精度(壁厚の偏差±5~10%)と表面品質はIBM/ISBMより劣る
次の形式を正確に使用してください: " 1" (それぞれに 1 行) それ以外は使用しないでください。
- 適用シーン:医薬品のボトル、小型化粧品用ボトル、フラッシュなしでも十分な耐圧性を要求するハイグレードパッケージ製品 価格設定:EBMより2~3倍高いが、ISBMよりも50%以上も安い 仕様:高い製品精度(壁厚の偏差±2~5%)、ほとんどの処理でフラッシュがありません、密閉性が良い
- 価格ポジショニング:EBMより2~3倍高いですが、ISBMより50%以上安い
- 特長:製品精度が高い(壁厚さの偏差 ±2~5%)、フラッシュがほとんどなく、密閉性が良好
使用方法:1行に「1. 」とだけ記載してください。その他何もありません
- 適用シナリオ: 飲料瓶(特にPET)、ミネラルウォーターボトル、およびその他の高い透明度と軽量の製品
- 価格の基準: 高額な投資ですが、大量生産時の単位コストが最も低く(年間出荷量が500万本以上)
- メリット: 製品が軽量で(壁の厚さは0.15mmまでできる)、原料を20~40%削減できます
V. 選定に関する価格決定ガイド
製品タイプ別の最も経済的なソリューション:
| 製品タイプ | 推奨機器 | 予算範囲(10,000 CNY) | 投資回収点 |
|---|---|---|---|
| 化学薬品用ドラム/大容量缶(20L以上) | EBM(蓄電池タイプ) | 50~200 | 出力量 ≥50,000個/年 |
| HDPE beverage bottles (1~5L) | EBM(連続タイプ) | 30~80 | 出力量 ≥100,000個/年 |
| 医薬品/化粧品小瓶(≤500ml)<500ml) | IBM | 80~200 | 出力量 ≥300,000個/年 |
| PET飲料ボトル(≤2L) | ISBM(二段構造型) | 150~300 | 出力量 ≥1,000,000個/年 |
| 高バリア材の包装(例えば、燃料タンク) | マルチ層共押出EBM | 100~400 | 生産量 ≥20万本/年 |
設備の規模別選択
- 小規模バッチ(100,000個/年未満):EBM(半自動機)、投資額500,000元未満<100,000 pieces/year): EBM (semi-automatic), investment <500,000 CNY
- 中口生産(10万~100万本/年):EBM(完全自動機)またはIBM、投資額 500万~2,000万人民元
- 大口生産(>100万本/年):ISBM(2段式)または高速EBM、投資額 >2,000万人民元
VI. Market Price Trends
- 電化価格:完全電動ボトルブローモジュールは、従来の油圧モデルより20~30%高価ですが、エネルギー消費を30~40%減らし、より長期的な所有コストを削減できます。
- インテリジェントアップグレード:AIの壁厚調整と遠隔監視機能を装備した設備は、15~25%高額ですが、廃棄率を2~5%減らします。
- 中国製機材の急速な代替:高級中国製機材(例:LESAN、KMM)は、輸入ブランドの60~70%の価格で、性能の差は15%以下に狭められています。
価格選択に関する主要な検討事項
- EBM:最も経済的で多用途で、大容量、多様な製品に適しています、機器+金型の合計投資額は500,000~3,000,000元です
- IBM:精密容器の専門家で、医療用/美容用の小ボトルに適しています、投資額は1,000,000~5,000,000元です。EBMよりも高価ですがISBMよりは安価です
- ISBM:PETボトルの大量生産ツールで、高速生産ラインに適しています、投資額>2,000,000元で、年産量が1,000,000個以上の場合は最も低い単価です
最終的な推奨: 製品の種類、容量要件、予算を考慮し、装置の価格と長期的な運用コストのバランスを最適に調整する必要があります。中小バッチ生産では、EBMを優先しましょう。高精度かつ大量生産のPETボトルの場合、ISBMはより大きな長期的な経済的利益をもたらします。
注:価格データは、2025年12月の中国市場をベースにしています。輸入機器の価格は、関税や為替レートによって大きく影響を受けます。






