

自動車産業におけるブローメノン成形装置の要件 - 燃料タンク製造
自動車の主要な安全部品である燃料タンクは主に、燃料(ガソリン、ディーゼルなど)を貯蔵するものであり、その特性は自動車の安全性、信頼性、および環境保護に直結します。車両の種類に応じて、パッシブカーの燃料タンク(50L〜80L)、コマーシャルカーの燃料タンク(100L〜500L)などに分けられます。これらのタンクは、油抵抗性、漏れ防止、衝撃強度、静電気抵抗性、軽量性、寸法精度といった厳しい中核的特性を満たす必要があります。生産プロセスは、押出成形機の安定性、成形精度、構造の適応性、安全性能に関してさらに厳しい要件を求めます。特に、機器性能と自動車燃料タンク生産における特別な安全性能および性能ニーズを考慮すると、次の主な尺度に分けることができます。
I. 押出システム: 高品質な溶融体および油防止層の統合を確保
1。変更されたHDPE原料に適応したねじ構成
1. スクリュー構造 改質HDPE製品用原材料に適応
- 自動車燃料タンク生産の主要原材料は改質HDPE(高密度ポリエチレン)であり、防静電、耐油、および環境ストレス割れ防止(ESCR)添加剤が添加されています。一部の高級燃料タンクは、複数層共押出構造(HDPE + EVOHバリア層など)を採用しているため、押出頭は改適的に設計される必要があります:
- スクリューパラメータ:改質HDPEの十分なプラスチケーションと添加剤の均一分散を確保し、過度のせん断により溶融体の劣化を防ぎ、および溶融体に優れた油抵抗性と機械強度を確保するため、長さ/直径比(L/D)を32:1〜35:1と制御する必要があります。これは、一般の水タンクに比べてさらに高い値であり、
- スクリュー構造:徐々に圧縮比が高くなるスムージングセクション付きの圧縮型スクリューが採用され、圧縮比は4:1〜5:1と制御されます。スムージングセクションは、防静電、耐油添加剤およびバリア層材料の分散効果を高め、添加剤の不均一な分散が燃料タンクの性能低下につながることを防ぐために追加されます。複数層共押出燃料タンク(2〜5層)では、異なる機能層(HDPEベース層、EVOHバリア層、接着層など)の同期押出を実現し、層間の締着性を確保し、層間の油漏れを防ぐために複数のスクリューセット(2〜5セット)が構成される必要があります。
スクリュー材質:高耐摩耗耐食性合金材料(38CrMoAlA + 等噴塗)が選択され、表面は深い窒化処理(窒化層の厚さ ≥
- 5mm)を受けて、改質HDPEと添加剤の摩耗を抑制し、スクリュー摩耗によって成形溶融体の不均一化を防ぎ、長期量産の安定性を確保します。
- II. ブローモールディングシステム:不規則形状の成形と漏れ防止性能を確保する
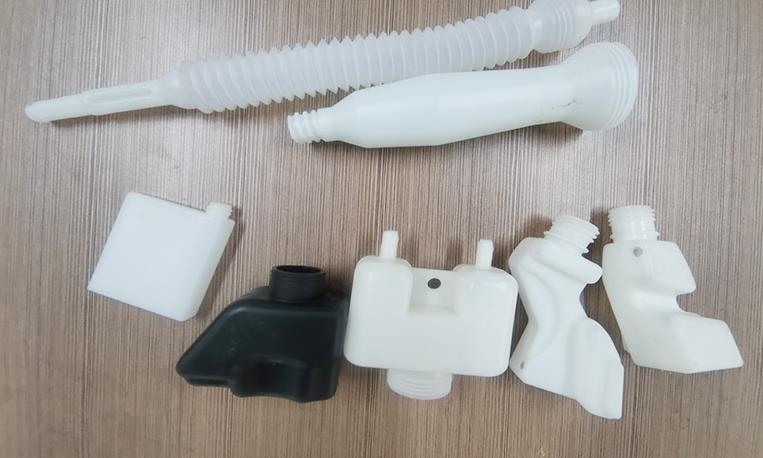
自動車用フューエルタンクは不規則な形状(自動車シャシーの設置スペースに適しています)で、漏れ防止と寸法の正確さに特に厳しい要件があります。成形の重要な要素であるブローモールディングシステムは、精密な成形、均一な壁厚、欠陥がないことなどの要件を満たす必要があります。
自動車用燃料タンクは、規則的でない形状(自動車シャーシの設置スペースに適している)であり、漏れ防止と寸法精度に対して極めて厳しい要件があります。成形のコアリンクである吹き込み成形システムは、精密な成形、均一な壁厚、欠陥のないものであるという要件を満たさなければなりません。
1. ピアシオン制御 Accuracy Reaches Automotive Component Standards
1.自動車用燃料タンクでは、壁厚均一性に対して非常に厳しい要求があります(偏差は±0.05mm以内に制御される必要があります)。水タンクよりも厳格な要件であり、不均一な壁厚は、燃料タンクの局所構造の弱さ、冷却収縮の不均一性、変形や漏油の可能性や、高温・高圧下における安全上のリスクを引き起こす原因となります。そのため、パリションの制御には次のことを満たす必要があります。
- 高精度パリソン壁厚制御システム(最大150の制御ポイント)を備えており、パリソンの軸方向および周方向の壁厚を正確に調整することができます。長尺パリソン(商用車用燃料タンクの場合)に発生しやすいパリソンへの谷の発生を解消するために、押出速度曲線を最適化し、パリソンの上面部分の初期の壁厚を増やすことで、燃料タンクの上面と下部の壁厚の差が≤0.03mmとなるようにします。
- パリション重量は正確に制御されており(制御精度±0.5%)、最大パリソン重量は燃料タンクの重量と一致する必要がある(たとえば、80Lの乗用車用燃料タンクのパリソン重量は35kgに達する)。これにより、不十分なパリソン重量により燃料タンクの壁厚が余りにも薄くなり、強度が不十分になること、または過剰な重量により原材料が浪費され、燃料タンクの軽量化に影響が出ることを回避することができる。
安定した高精度の送風システム
- 吹き出し圧力と流量:燃料タンクの形状の複雑さや壁の厚みに応じて調整します。乗用車用燃料タンクの吹き出し圧力は0.6〜0.8MPaで制御され、大容量と複雑な形状を持つ商用車用燃料タンクでは、これを0.8〜1.0MPaに増加する必要があります。多段式の圧力制御技術が採用されています。初期段階では、局所的な過度の伸張と材料の破損を防ぐために低圧が使用され、材料が金型に接触した後で圧力が高められ、不規則な部分(例えば取り付け穴、オイル補充口)が完全に形成されます。吹き出し流量は安定し(流量の変動±5%以下)、圧力の変動によってタンク内の凹み、膨張、マイクロポーレットなどの不具合を防ぐことができます。ブローアップ比は、水タンクと比較してわずかに高くなり、燃料タンクの不規則な形状に適応しながら、壁の厚みと強さを確保します。3. 吹き出しタイミングと冷却:吹き出しタイミングは、パラミヤン押出速度と正確に合致します(反応時間≦0.1秒)。早すぎるか遅すぎると、材料分布に影響し、パラミヤンが過度に冷やされてブローアップされることや、ブローアップ後すべく協調しない冷却により変形することを防ぎます。吹き出し媒体は、乾燥した、清潔なオイルフリーの圧縮空気を使用します(水分含量≦0.01%、油分含量≦0.001%)。空気中の水分や油分によって、燃料タンクの内壁に気泡や油汚れ、傷が形成され、油の耐性や漏れ防止性能に影響を与えることがあります。ブローアップ後に不活性ガス(例えば窒素)を充填すると、溶液が酸化するのを防ぎ、燃料タンクの寿命に影響しません。
- 吹き込み時期および冷却:吹き込み時期は、パリゾン押出速度と正確に調整されており(応答時間 ≤0.1秒)、早すぎても遅すぎても材料の分布に影響を与える。また、吹き込み前にパリゾンが冷え過ぎないようにし、吹き込み後に適切に冷却しないと変形することがある。吹き込む媒体は乾燥した、清潔で油がゼロの圧縮空気(水分量 ≤0.01%、油分量 ≤0.001%)を使用し、空気中の水分や油分が燃料タンクの内壁に入り込んで酸化を引き起こし、燃料タンクの耐用年数に影響を及ぼす可能性がある泡、油漬け、こすれを防ぎます。吹き込み後、不活性ガス(例:窒素)を充填すると、溶融物が酸化し、燃料タンクの耐用年数に影響を与えるのを防止できます。
3. 模型の適応性と効率的な冷却システム
- 金型の適合性:金型サイズは、燃料タンクの設計サイズと正確に一致し(寸法公差±0.1mm)、自動車部品の精度要件を満たします。金型の型内面は高精度で研磨されており(表面粗さRa≤0.8μm)、滑らかではち切れがありません。これにより、燃料タンクの表面は平滑でキズがなく、スクラッチレスになります。金型は優れた密閉性を持ち(空気漏れ率≤0.01L/min)、ブロー成形中に空気漏れが発生するのを防ぎ、燃料タンクの不完全な成形を防ぎます。金型には、燃料タンクの形状に応じて分散した排気溝が内蔵されているので、金型内の残留空気を排出し、燃料タンクのピンホールや気泡を防ぎます。装置は、乗用車や商用車など、異なる車種の燃料タンク金型と互換性があり、金型の厚みを800~1500mm調整可能であるため、装置の多様性が向上します。
- 冷却システム:多段回路を採用した高効率の冷却システムを採用し、金型の異なる部分(特に不規則な部分)の温度を独立して制御します。金型表面の温度差は、水タンクよりも厳密な±3℃以内に制御され、均等な冷却による燃料タンクの収縮や変形を防ぎます。冷却水回路は、燃料タンクの形状に合わせて設計され、壁が厚い部分には多数の冷却ポイントがあり、壁が薄い部分では適切なレイアウトになっています。冷却効率は生産サイクル要件に対応しています。乗用車用燃料タンクの冷却時間は40~80秒で、商用車用燃料タンクの冷却時間は100~200秒に延長する必要があります。これにより、金型成形後で速やかに固化し、生産効率を向上させ、燃料タンクの寸法安定性と構造強度を確保できます。金型には、冷却温度の動的調整を実現するための温度フィードバック装置も装備されています。
Ⅲ. クランプシステム: 金型の安定性と操作安全の確保
自動車用燃料タンク金型は構造が複雑で、精度が高く生産頻度も高い。クランプシステムは金型の開閉とロックに関与し、そのクランプ力、ストローク、精度は燃料タンクの成形品質、生産安全性、金型の寿命に直接影響するものである。
- クランプ力: 燃料タンクのサイズ、形状の複雑さ、吹出圧力に応じて決定される。乗用車用燃料タンクモデルのクランプ力は800〜1200KNに達しなければならず、商用車用燃料タンクモデルは1500〜2000KN以上でなければならず、吹出成形時に金型が緩みたりオーバーフローしなかったりせず、フラッシュ、バリ、寸法偏差などの燃料タンクの欠陥を防ぐことができる。クランプ力は調整可能であり(調整精度±10KN)、さまざまな仕様の燃料タンクに対応できる。
- クランプストロークとテンプレート: クランプストロークは最大金型サイズおよび燃料タンク形状に応じて設計され、一般的に1000〜2200mmである。これが、金型の開閉および燃料タンクの取り出しの必要性を満たすためである。テンプレートサイズは金型と対応し、テンプレートの平行度は0.05mm以内に制御され、燃料タンクの壁厚の偏差やクランプの最中に金型に異なる力がかかって金型が破損することを防ぐ。金型の厚さ調整範囲は800〜1500mmであり、さまざまな厚さおよび車両タイプの燃料タンク金型に対応できる。
- 運用の利便性と安全性:自動クランプ、脱模、模具交換機構を装備。自動脱模機構は、燃料タンクの形状に合わせて特殊なクランプ固定具により設計され、手動による脱模による燃料タンクの破損を回避し、人的労力を軽減します。模具交換機構は、迅速な交換設計(模具交換時間≤30分)を採用し、異なる車種の燃料タンク間の切替時に生産効率を向上させます。クランプ機構は安定性と耐久性に優れ、高周波の開閉動作(≥10000回/月)にも長時間にわたって耐え、設備故障による生産への影響を低減します。また、安全連動装置を搭載することで、クランプ中の誤作業を防ぎ、生産の安全を確保します。
IV. 制御システム:精密な制御とバッチの一貫性を実現
自動車燃料タンクの生産は、高度な製品性能と寸法の一貫性が要求される自動車安全部品の大量生産であります。制御システムは、押出速度、缶内温度、ヘッド温度、吹き出し圧力、締め付け力、冷却時間などの主要パラメータを正確に制御し、バッチ間の誤差を低減し、それぞれの燃料タンクが規格を満たしています。2. 制御精度: 高速処理能力のある高精度の PLC 制御システム (Siemens S7-1500 シリーズなど) を採用し、押出速度、缶内温度、ヘッド温度、吹き出し圧力、締め付け力、冷却時間などの主要パラメータを正確に制御できます。パラメータの調整精度が高く (押出速度の変動が 1% 以下、温度制御の精度が ±0.5℃)、反応速度が速く (反応時間が
- 05 秒以下)、各工程の協調的安定性が確保され、大量生産の一貫性 (バッチ間の寸法誤差が
- 1mm 以下) が実現します。3. 自動化機能: 自動供給、自動押出、自動吹き出し成型、自動冷却、自動脱模、自動トリミング (フラッシュとふせ縫いのトリミング) および自動検査などの完全自動化された生産機能を備えています。手動介入を削減 (手動介入率 5% 未満)、人件費を削減し、手動操作ミスによる製品欠陥を回避します。また、ワール厚さのリアルタイムモニタリングおよびフィードバックシステム (超音波厚み測定技術を採用、測定精度 ±0.01mm) を搭載し、パライソンおよび燃料タンクのワール厚さの変化をリアルタイムで監視し、データを制御システムにフィードバックして動的調整を行い、さらにワール厚さの一貫性を高めます。同時に、オンライン漏れ検出システム (気圧検出方式、検出圧力
- 失敗警告とデータ管理:完全な失敗警告と診断機能を備えており、挺出異常、温度の偏差、空気漏れ、締め付け失敗、燃料タンク漏れなどの問題をタイムリーに検出し、可聴・可視の警報信号を発生させ、故障箇所と対応方法を表示し、不良品が生まれるのを防ぎます。同時に、挺出速度、温度、圧力などの生産パラメータ、故障情報、製品検査結果を記録し、データを≥ 1 年保存し、後日の問題のトラブルシューティング、生産プロセスの最適化、品質の追跡が可能になり、自動車産業の品質管理要件に対応します。
V. 補助システム:燃料タンクの特殊な安全性と性能要求に対応
押出成形機のコアシステムに加えて、オプションシステムも、自動車燃料タンク生産の特殊性に合わせて、特に原材料の加工、安全保護、環境保護などの面で適切に設計される必要があり、これにより生産の円滑な実施と燃料タンクの性能が確保される。
- 原材料加工システム:高精度の原材料乾燥、スクリーニング、混合装置を備えています。変性HDPE原材料は完全に乾燥する必要があります(水分含量≤0.05%、水槽より低く)。水分が原因で燃料タンク内に気泡やピンホールが発生すると、漏れ防止性能に影響します。スクリーニング装置(スクリーンメッシュサイズ≤80メッシュ)は原材料中の不純物を除去し、ねじや成形部品の摩耗や燃料タンクの欠陥を防ぎます。混合装置(混合精度±1%)では、変性HDPE、耐静電性剤、オイル耐性添加剤などを均一に混ぜ合わせ、燃料タンクの均一な性能を確実にします。多層共押出燃料タンクの場合、各材料層ごとに独立した原材料加工装置を構成し、交差汚染を防ぎます。
- 排気システム:バレル、ヘッド、金型に高効率の排気システムを搭載し、変性原料のプラスチシフィケーション時に発生する空気、揮発性物質、有害ガスを排出します。これにより、燃料タンク内の気泡を防ぎ、燃料タンクの均一な壁厚および緻密な構造を確保し、耐油性と構造強度を向上させます。排気ガスは、浄化装置(浄化効率 ≥95%)によって処理されるため、環境保護の要件を満たします。
- 安全保護システム:自動車産業の安全生産要件を満たす完全な安全保護装置が搭載されています。締め込みエリア、ヘッドエリア、供給エリアに保護柵、ライトカーテン、緊急停止ボタンが設置され、操作者が高温溶融物、動き回る部品、高圧ガスと接触することなく、生産の安全性が確保されます。高圧吹き込みシステムと油圧システムには、圧力過剰による機器の損傷や安全事故を防ぐための圧力保護装置が装備されています。電気システムは、生産中に発生する静電気による火災や爆発の危険を回避するために、耐爆性設計を採用しています(特に燃料タンク生産では、引火性の原料が使用されます)。
- 環境保護と省エネルギー:設備は国家の環境保護基準に適合し、廃ガス、騒音、廃棄物の排出を低減しています(騒音は80dB未満であり、水タンク製造装置よりも低いレベルです)。省エネルギー型の加熱(電磁誘導加熱、熱効率≥90%)、冷却システム、可変速モーターを採用することで、エネルギー消費を削減して生産効率を向上させています。例えば、乗用車燃料タンクモデルの平均電力消費量は150~220kw、商用車燃料タンクモデルの平均電力消費量は200~300kwとなっており、生産経済性の向上に寄与しています。同時に、生産中に発生する廃焼、不良品をリサイクル・再利用することが可能となり (リサイクル率≤20%)、燃料タンクの性能に影響を及ぼすことがありません。
VI. Other 特別要件
- 車両の種類に対する適応性:機器は、異なる車両タイプ(乗用車、商用車、新エネルギー車)の油タンク仕様に応じてパラメータを柔軟に調整できるようにする必要があります。また、異なる容量(50L〜500L)と形状(自動車のシャーシに合わせた不規則な形状)の油タンクの生産にも対応できるようにします。たとえば、乗用車用の油タンクモデルは、50〜80Lの油タンクに対応できるようにし、生産効率を容量に応じて調整する(50Lの油タンクでは20〜25個/時間、80Lの場合は15〜20個/時間)ことで機器の使用率を向上させます。また、商用車用の油タンクモデルは、100〜500Lの油タンクに対応できるようにし、生産効率は8〜12個/時間になります。新エネルギー車用の油タンク(水素燃料電池用水素蓄電タンクなど)の場合は、特殊な原材料や成形工程に対応できるようにする必要があります。
- 特別な性能の適応性:自動車用燃料タンクは、厳しい自動車業界基準(具体的には、中国 GB 18296-2019「自動車用燃料タンクの安全性能要件及び試験方法」、EU REACH、米国 EPA の基準など)を満たす必要があります。押出成形吹き付け機はこれらの基準と互換性があり、製造される燃料タンクは、耐油性、漏れ防止、耐衝撃性、高・低温耐性、および静力耐性などの試験に合格します。複層バリア燃料タンクを製造する場合には、層間の接着強度(接着強さ ≥1.5MPa)を確保し、層の分離を回避する必要があります。軽量化燃料タンクを製造する場合には、強度を確保しながら、薄壁成形を精密に制御できることが必要です。
要するに、押圧吹き型成形機による自動車燃料タンクの生産では、「精度、安定性、安全性、適応性」が最も重要な条件である。通常の水タンク生産と比較して、塗料成分の質、成形精度、漏れ防止性能、安全性をより高いレベルで保証する必要がある。スクリュ、ヘッド、締め込みシステムの適切な構成、正確なパラメータ制御、包括的な補助システムを通じて、燃料タンクの寸法の正確さ、構造強度、耐油性、漏れ防止性能を確保し、自動車産業の厳しい基準を満たし、安定した大量生産を達成する必要がある。同時に、さまざまな車種や仕様の燃料タンクと互換性があり、生産効率と製品認定率が向上するようにすべきである。




