

Як ключова безпечна частина автомобілів, автомобільні резервуари для палива використовуються головним чином для зберігання палива (бензин, дизель тощо) і їхні показники безпосередньо пов'язані з безпекою, надійністю і захистом навколишнього середовища автомобілів. Залежно від типу транспортного засобу вони можуть бути розділені на резервуари для палива легкових автомобілів (50L-80L) та резервуари для палива комерційних автомобілів (100L-500L). Вони повинні відповідати суворим основним показникам якості, таким як устойчій до палива, запобігання прориву, стійкість до ударів, статична стійкість, легкість та точність розмірів. Процес виробництва ставить суворіші вимоги до стабільності екструзії, точності формування, структурної адаптивності та безпечних показників екструзійних прес-форм. Зокрема, його можна розділити на наступні основні параметри, враховуючи як характеристики обладнання, так і особливі вимоги до безпеки та характеристик виробництва резервуарів для палива:
І. Система екструзії: Ensuring High-Quality Melt and Oil-Proof Layer Integration
Система екструзії є серцевиною екструзійно-пневматичної прес-форми для виробництва резервуарів для палива автомобілів, яка безпосередньо визначає ефект пластифікації модифікованих сировинних матеріалів, якість з'єднувальних шарів багатоповерхового конструкції та кінцевий показник стійкості до проникнення палива та запобігання прориву резервуара. Через специфічні вимоги до матеріальних показників резервуарів для палива, система екструзії повинна відповідати наступним суворим стандартам:
1. Screw Конфігурація Adapted to Modified HDPE Raw Materials
Основна сировинна основа для виробництва резервуарів для палива автомобілів є модифікований високощільний поліетилен (HDPE), до якого додаються антистатичні, стійкі до палива та бар'єрні елементи захисту від механічного розриву (ESCR). Деякі високопрофесійні резервуари для палива використовують багатошарову структуру екструзійного злиття (наприклад, HDPE + бар'єрний шар EVOH), тому екструзійна шпилька повинна бути спеціально розрахована:
- Параметри шпильки: Відношення довжини до діаметра (L / D) повинно підтримуватись в межах 32: 1-35: 1, що вище, ніж у звичайних резервуарів для води, щоб забезпечити достатню пластифікацію модифікованого HDPE і однорідне розподілення добавок, уникнути деградації розплаву, викликаної надмірним розрізанням, і забезпечити, щоб розплав був чудово стійким до палива та механічною міцністю; Діаметр шпильки регулюється відповідно до об'єму резервуара для палива. Для резервуарів палива компактних автомобілів (50-80L) можна обрати шпильку шириною близько Φ70-80мм, а для бізнес-автомобілів (100-500L) потрібно обрати шпильку шириною Φ90-110мм, де відповідна пластифікаційна ємність (250-450кг / год) відповідає потребам в обсязі постачання розплавленого палива різних гравійних специфікацій.
- Структура шпильки: Вжито екструзійна жолоба з поступовим коефіцієнтом стиснення, а коефіцієнт стиснення регулюється в межах 4: 1-5:
- Screw Material: High-wear-resistant and corrosion-resistant alloy material (such as 38CrMoAlA + plasma spraying) is selected, and the surface is subjected to deep nitriding treatment (nitriding layer thickness ≥0.5mm) to resist the wear of modified HDPE and additives, avoid screw wear leading to uneven melt extrusion, and ensure the stability of long-term mass production.
Матеріал шпильки: Використовується високо-швидко зносостійкий та корозійно-стійкий легований матеріал (наприклад, 38CrMoAlA + плазмову порошкову обрубку), а поверхня піддана глибокій обробці нітридування (глибина нітридного шару ≥0,5мм), щоб уникнути зношування модифікованого HDPE і добавок, уникнути зношування шпильки, яка призводить до нерівномірного екструзійного розплавленого стану, і забезпечити стабільність тривалої масової виробництва.
- 2. Розробка корпусу та голови відповідає вимогам високоточного формування
- Керування температурою корпусу: Вжито роздільне зонування нагріву (первинне нагрівання, процес стиснення, гомогенізація, з'єднувальне розділення) та охолодження, з точністю контролю температури, що досягає ±0,5 ℃ (вище, ніж у випадку виробництва бочок для води), яка становить 0,5 ℃ вище, ніж в процесі виробництва бочок для води. Температура в кожній зоні можна точно регулювати відповідно до характеристик модифікованого HDPE (при виробництві модифікованого HDPE резервуара з паливою температура корпусу контролюється на рівні 170-210 ℃), щоб уникнути деградації розплаву внаслідок високого температурного режиму та недостатньої пластифікації внаслідок низької температури, забезпечити стабільне екструзійне формування і ефективно контролювати осмоловування (кількість осмолування ≤2мм / м), що дуже важливо для однорідності товщини стінки нерозрізних форм резервуарів для палива.
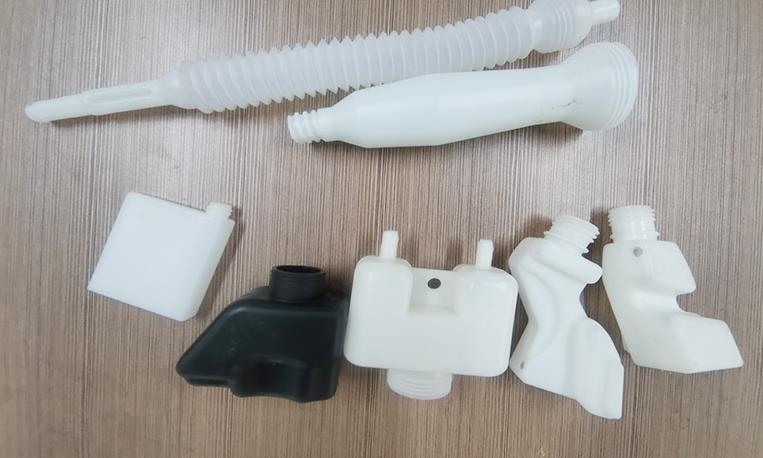
Структура голови: Для одношарових резервуарів для палива застосовується центрований накопичувальний головка з високоточним каналом для потоку, а об'єм накопичувача регулюється залежно від ваги резервуара для палива (наприклад, об'єм накопичувача моделі 80L пасажирського автомобільного резервуара для палива повинен досягати 50L), що може стабільно випускати апарацію, уникаючи коливань і відхилень апарації; Для багатошарових екструзійних резервуарів для палива застосовується багатошарова екструзійна головка, з окремими каналами для кожного шару, і швидкість потоку кожного шару може бути точно регульований (точність регулювання ±1%), щоб забезпечити однорідність товщини кожного функціонального шару (товщина бар'єрного шару EVOH контролюється на рівні 0,1-0,3мм). Швидкість розрізування ділильника управляется сервомотором з високою точністю (точності регулювання ±0,01мм), в комбінації з контролером програми прес-форми, щоб здійснювати точне керування висотою та товщиною стінки апарації, компенсувати нерівномірне розтягування нерівних частин (наприклад паливний горловина, кронштейни кріплення) під час роздуву, і запрограммувати відповідні параметри товщини стінок для підвищення структурної міцності та показника запобігання проникненню резервуарів для палива.
II. Система роздування: забезпечення нерегулярних форм формування та запобігання проникнанню
1. Контроль формових деталей Accuracy Reaches Automotive Component Standards
Автомобільний резервуар для пального має дуже суворі вимоги до однорідності товщини стінок (відхилення має бути контрольоване в межах ±0,05 мм), що більш строгий, ніж при резервуарах для води. Неідеальна товщина стінок може призвести до слабкої місцевої структури резервуара для пального, неідеального температурного скорочення, простий деформації та виливання пального, а в умовах високих температур і тисків – навіть до потенційної небезпеки для безпеки. Тому система контролю парисону повинна відповідати таким вимогам:
- Призначені високоточні системи контролю товщини стінок парисону (до 150 контролних точок), які можуть точно регулювати вісьову і окружну товщину парисону. Для проблеми протікання парисону, яка легко виникає при довгих парисонах (для резервуарів для пального комерційних автомобілів), компенсувати це переглядом кривої швидкості екструзії і підвищенням початкової товщини верхньої частини парисону, щоб забезпечити, що різниця товщини стінок верхньої і нижньої частин резервуара для пального склав не більше ніж ±0,03 мм.
- Вага парисона точно контролюється (достовірність контролю ±0,5%), і максимальна вага парисона повинна співпадати з вагою резервуара для пального (наприклад, вага парисона 80-літрового автомобільного резервуара для пального може досягати 35 кг), для запобігання недостатньої ваги парисона, що призводить до надмірно тонких стінок і недостатньої міцності резервуара для пального, або надмірної ваги, яка може призвести до витрати сировини і вплинути на малі розміри резервуара для пального.
2. Stable and High-Precision Система подавання повітря.
- Давлення і швидкість нагнітання: регулюються в залежності від складності форми і товщини стінки резервуара для пального. Давлення нагнітання резервуарів для пального легкових автомобілів контролюють на рівні 0,6–0,8 МПа, а комерційних автомобілів (з більшим об'ємом і складнішою формою) необхідно збільшити до 0,8–1,0 МПа. При цьому використовуються технології багатоступеневого регулювання тиску. У першому ступені використовується менший тиск, щоб уникнути локального перетягування і пошкодження матеріалу, а тиск збільшується після контакту матеріалу з матрицею, щоб забезпечити повне формування нерівних ділянок (наприклад, монтажних отворів, горловини для заповнення пального); швидкість нагнітання стабільна (варіація швидкості нагнітання не перевищує 5%), щоб уникнути місцевих дефектів резервуара для пального, таких як прокладка, підйом та пінку, що виникають внаслідок коливань тиску. Коефіцієнт нагнітання контролюють в межах 2,5:1–4,5:1, що трохи перевищує це показник для резервуарів для води, щоб відповідати нерівній формі резервуарів для пального і забезпечити товщину стінок і міцність.
- Час нагнітання і охолодження: час нагнітання точно співпадає з швидкістю екструзії парисона (відповідність часу не перевищує 0,1 с), зарано або занадто пізно – це вплине на розподіл матеріалу, уникнути того, щоб резервуар для пального був занадто холодним під час нагнітання або деформувався внаслідок не вчасно охолодження після нагнітання; медіум для нагнітання складають з сухого, чистого і безмасляного стисненого повітря (вміст вологи не перевищує 0,01%, вміст масла – 0,001%), щоб уникнути бульбашок, масляних плям і подряпин на внутрішній стіні резервуара для пального, що впливають на опір палу і можливість запобігання виливів; після нагнітання в резервуар можна втиснути інертний газ (наприклад, азот), щоб запобігти окисленню металу в процесі нагрівання та впливу на термін служби резервуара для пального.
3. Mold Adaptability and Efficient Система охолодження.
- Еластичність матриць: розмір матриць точно відповідає розмірам розробленого резервуара для пального (допустимі похибки розмірів ±0,1 мм), що відповідає вимогам прецизійних деталей для автомобільної промисловості. Поверхня порожнини матриці полірована з високою точності (рухливість поверхні Ra не перевищує 0,8 мкм), м'яка і без бурозгинів, щоб забезпечити резервуарам для пального пружну зовнішність і відсутність подряпин; матриці мають прекрасну герметизацію (потужність витоку повітря не перевищує 0,01 л/хв), щоб уникнути протікання повітря в каналі порожнини матриці під час тиску, що призводить до нещільної формовки резервуару для пального; в матрицах передбачені вбудовані дренажні канавки (розподілені за формою резервуара для пального) для видува з залишкового повітря в порожнині матриці, щоб уникнути мікротріщин та бульбашок на стінках резервуара для пального; обладнання повинно бути сумісним з матрицями для резервуарів для пального різних марок автомобілів (легкові, комерційні), з діапазоном регулювання товщини матриці від 800 до 1500 мм для підвищення універсальності обладнання.
- Система охолодження: використовується багатоцифровий, ефективний систем охолодження, яка здатна автономно регулювати температуру в різних зонах матриць (в першу чергу в нерівномірних частинах), а також температурна різниця на поверхні матриці контролюється в межах ±3℃, що більш строго, ніж при резервуарах для води, для запобігання звуження і деформації резервуара для пального внаслідок нерівномірного охолодження; контур охолодження води проектують відповідно до форми резервуара для пального, з щільною сіткою охолодження в півкахтостінних частинах і розумним розміщенням в повинственностінних частинах. Ефективність охолодження відповідає циклу виробництва. Час охолодження резервуарів для пального легкових автомобілів контролюють на рівні 40–80 с, а комерційних автомобілів – необхідно збільшити до 100–200 с, щоб забезпечити, що резервуар для пального швидко застигає після виготовлення, підвищує продуктивність, а також гарантує сталість розмірів та структурну міцність резервуара для пального. Матриця також має датчик зворотної зв'язку контролю температури, що дозволяє динамічно регулювати температуру охолодження.
III. Система охоплення.: Ensuring Molding Stability and Operational Safety
Моделювання баків для пального комп'ютерною системи Каміл Як специфічна область високоточної прецизійної обробки, в яку входить прилад з форматом ЧПУ, виготовлення баків для пального має складну структуру, справляє з себе вимоги до точності і вимагає високої продуктивності. СИСТЕМА ОХОПЛЕННЯ відповідає за відкривання, закривання і блокирування матриці, і її зусилля затискання, переміщення і точність впливають на якість формування баку для пального, безпеку виробництва і термін служби матриці.
- Зусилля затискання: визначаються відповідно до розміру бака для пального, складності форм і тиску нагнітання. Зусилля затискання моделей баків легкових автомобілів повинні досягати 800–1200 кН, а для моделей баків комерційних автомобілів – не повинні опускатись нижче 1500-2000 кН, щоб забезпечити, що матриця не вислизає або не сповзає під час нагнітання, і уникнути дефектів в баку для пального, таких як зів, грибки і розходження розмірів. Зусилля затискання регулюються (допустима похибка регулювання ±10 кН), щоб відображати попит на баки різного розміру.
- Витяг і шаблон: Довжина виходу залежить від максимального розміру матриці і форми бака для пального, як правило, 1000–2200 мм, щоб відповідати вимогам відкриття, закриття і транспортування баку для пального. Розмір шаблона зєднають з матрицею (наприклад, шаблон розміром 1500x1600 мм підходить для матриць баків для пального легкових автомобілів), а паралельність шаблону контролюють в межах 0,05 мм, щоб уникнути розходження товщини майбутнього бака для пального чи пошкоджень матриці, зумовлених нерівномірним зусиллям на матрицю під час затискання. Діапазон регулювання тонкості матриці складає 800–1500 мм, що забезпечує сумісність матриць для різноманітних товщин баків для пального і різних марок автомобілів.
- Оптимальна зручність та безпечність: обладнаний механізмами автоматичного закручування, розпаковування та зміни прес-форм. Автоматичний механізм розпаковування розроблений відповідно до форми резервуара для палива (із спеціальними затискними пристроями), щоб уникнути пошкодження резервуара для палива під час ручного розпаковування і зменшити інтенсивність праці; механізм змінення прес-форм має конструкцію швидкої зміни (час зміни прес-форми ≤30 хвилин), що поліпшує продуктивність при перемиканні між різними резервуарами для палива типу автомобіля. Механізм закручування має високу стабільність та довговічність і може витримати високочастотні дії відкриття та закриття (≥10000 разів на місяць) протягом тривалого часу, що зменшує вплив вихідних несправностей обладнання на виробництво. Надзвичайно при цьому обладнаний механізмом безпечної взаємодії, який запобігає випадковому виконанню під час закручування, забезпечуючи безпеку виробництва.
IV. Система керування: Realizing Precise Regulation and Batch Consistency
Виробництво бачків для автомобільного палива є серійним випуском автомобільних компонентів безпеки, які вимагають досить високих вимогу до однорідності параметрів продукту та його розмірів. Система керування має забезпечувати точне регулювання всіх параметрів, зменшувати міжпартійні помилки і гарантувати відповідність кожного бака стандарту.
- Точність контролю: застосовується високоточна система керування PLC (наприклад, серія Siemens S7 -1500), що має здатність до швидкого оброблення, яка може точно контролювати ключові параметри, такі як швидкість екструзії, температура барабана, температура голови, тиск роздування, силу притиску та час охолодження. Точність регулювання параметрів висока (відхилення швидкості екструзії ≤1%, точність контролю температури ±0,5 С), а швидкість реагування висока (час реагування ≤0,05 с), що гарантує узгоджену стабільність кожного процесу і забезпечує синхронність масового виробництва (відхилення розмірів між партиями ≤0,1 мм).
- Функція автоматизації: обладнаний повнофункціональними процесами виробництва, такими як автоматична подача, автоматична екструзія, автоматичне роздування, автоматичне охолодження, автоматичне вилучення, автоматичне укріплення (укріплення відходів та зазублень) та автоматичний контроль, що зменшує ручний втручання (частота ручного втручання ≤5%), знижує вартість праці та уникає браку через помилки при ручному керуванні; Обладнаний системою контролю і обізнаності на стінці в режимі реального часу (застосовується технологія ультразвукового вимірювання товщини, точність вимірювання ±0,01 мм), що контролює зміни товщини стінки парісона і резервуара для палива, передає дані назад до системи керування для динамічного налаштування і подальшого покращення однорідності товщини стінки. Водночас, він обладнаний системою безперервного виявлення течі (метод детекції тиску повітря, тиск детекції 0,3 - 0,5 МПа), яка може автоматично виявляти некомпетентні продукти і видаляти їх, забезпечуючи кваліфікаційну ставку продукції (≥99,5%).
- Попередження про помилки та управління даними: обладнаний повним функціоналом попередження про помилки та діагностики, який вчасно виявляє проблеми, такі як аномалії при екструзії, відхилення температури, протікання повітря, пошкодження притиска та течі резервуарів для палива, виводить звукові та візуальні сигнали попередження, відображає точки помилок і пропозиції щодо покращення ситуації, що уникне появи непридатних по якості виробів; Водночас, він може записувати параметри продукції (швидкість екструзії, температура, тиск тощо), інформацію про помилки і результати перевірки продукції, зберігати дані протягом ≥1 року, що полегшує подальше виявлення проблем, оптимізацію процесу виробництва та відстежування якості, що відповідає вимогам управління якістю автомобільної галузі.
Допоміжна система: адаптування до особливих вимог безпеки та характеристик баків для палива.
Крім основної системи, доповнююча система машини для екструзійного х поливу повинна бути конструктивно адаптована до особливостей виробництва баків для палива в автопромислі, особливо в аспекті обробки сировини, захисту безпеки та охорони навколишнього середовища, щоб забезпечити плавний хід виробництва і характеристики баків для палива.
- Система обробки сировини: оснащена пристроями для сушіння, сортування та змішування сировини з високою точностю. Виріб з МДПЕ, який потрібно модифікувати, повинен бути повністю висушеним (вміст води ≤0,05%, нижче, ніж у баках для води), щоб уникнути пухирів та дрібних тріщин у баку для палива, які спричинені вологістю та негативно впливають на характеристику протилекірування; пристрій для сортування (розмір граней сітки ≤80) видаляє недоброякісну сировину, щоб уникнути зносу болтів та форм та дефектів баків для палива; пристрій для змішування (точнота змішування ±1%) однорідно змішує МДПЕ, протистатичні агенти, протизольові добавки та інші матеріали, щоб забезпечити однорідні характеристики баків для палива. Для багатопластового екструзійного змішування баків для палива автономні пристрої для обробки сировини встановлюються для кожного шару матеріалу, щоб уникнути перехресної інфікованості.
- Система виходи газів: на барабані, голові та формі встановлена система виходу газів з високою ефективністю, щоб виводити повітря, летучі речовини та шкідливі гази, що утворюються під час пластифікації модифікованої сировини, уникати утворення пухирів всередині бака для палива, забезпечити рівномірну товщину стінок та щільну структуру бака для палива та покращити стійкість до олеїнової кислоти та структурну міцність. Очищений газ попередньо очищується пристроєм для очищення (ефективність очищення ≥95%), перед запуском в атмосферу, відповідно до вимог щодо захисту навколишнього середовища.
- Система захисту безпеки: оснащена комплексною системою захисту безпеки, щоб відповідати вимогам безпечного виробництва в автомобілебудуванні. У зоні охоплення, на голові та в зоні завантаження встановлені охоронні поручні, світлові шторки та кнопки для екстреного зупинення, щоб уникнути контакту операторів з нагрітим злитком, рухомими частинами та високошвидкісним газом, забезпечити безпеку виробництва; високошвидкісна система надування та гідравлічна система оснащені пристроями захисту від надлишку тиску, щоб запобігти пошкодженню обладнання чи виробленню аварій, спричинених надмірним тиском; електрична система має конструкцію з високим рівнем безпеки, щоб уникнути пожежної та вибухової небезпеки, що виникають під час виробництва внаслідок статичного електризму (особливо для виробництва баків для палива, які пов’язані з вогняними сировинами).
- Захист навколишнього середовища та економія енергії: обладнання відповідає державним нормам щодо охорони навколишнього середовища, що знижує викиди газів, шуму та відходів (шум контролюється нижче 80 дБ, нижче, ніж у обладнанні для виробництва баків для води); застосування систем енергозберігаючого опалення (електромагнітне опалення, термічна ефективність ≥90%), системи охолодження та двигунів з регульованим частотою обертання, щоб знизити енергоспоживання. наприклад, середнє споживання енергії моделей баків для палива легкових автомобілів контролюється на рівні 150-220 кВт, а моделей баків для палива комерційних автомобілів — на рівні 200-300 кВт, що покращує економічність виробництва. При цьому відходи пінки та придатних для використання в подальшому продуктів, які утворюються під час виробництва, можна переробляти та використовувати повторно (коефіцієнт переробки ≤20%, щоб не впливати на характеристики баків).
VI. Other Спеціальні вимоги
- Пристосованість до різних типів автомобілів: обладнання повинно здатно гнучко налаштовувати параметри відповідно до специфікацій резервуарів для різних типів транспортних засобів (пасажирські автомобілі, вантажні автомобілі, автомобілі з використанням нових джерел енергії), бути сумісними з виробництвом резервуарів різних об'ємів (50-500 л) і форм (нестандартні форми, адаптовані до шасі автомобілів). Наприклад, модель резервуарів для пасажирських автомобілів може бути сумісна з резервуарами об'ємом 50-80 л, а ефективність виробництва регулюється відповідно до обсягу (20-25 шт/год для резервуарів об'ємом 50 л, 15-20 шт/год для резервуарів об'ємом 80 л); модель резервуарів для вантажних автомобілів може бути сумісна з резервуарами об'ємом 100-500 л, з ефективністю виробництва 8-12 шт/год, що підвищує ефективність застосування обладнання. У випадку резервуарів для нової безэнергетик автомобілів (наприклад, резервуарів для зберігання водню в установках водневих паливних ядер) обладнання може бути налаштоване відповідно до особливих видів сировини та технології формовки.
- Особлива пристосованість до ринкових вимог: резервуари для автомобілів необхідно відповідати строгим стандартам якості продукції у автомобільній промисловості (наприклад, "Вимоги до показників безпечності та методи випробування резервуарів для автомобілів" GB 18296-2019, стандарти Європейського союзу REACH і агентства США EPA). Машина для екструзійного зварювання повинна бути сумісна з цими стандартами, а вироблені резервуари повинні проходити випробування, такі як стійкість до масла, запобігання витіканню, стійкість до ударів, стійкість до високих і низьких температур та статичної стійкості; при виготовленні багатоповерхових бар'єрних резервуарів обладнання повинно забезпечувати міцність з'єднання між пластами (міцність з'єднання ≥ 1,5 МПа), щоб уникнути розриву пластів; у випадку легких резервуарів обладнання може реалізувати точно контроль тихоного формовування (мінімальна товщина стінки ≥ 1,2 мм), при цьому забезпечуючи міцність.
Використовуйте ОКРЕМЕ, такий формат: "1. " на рядок, не більше.




