

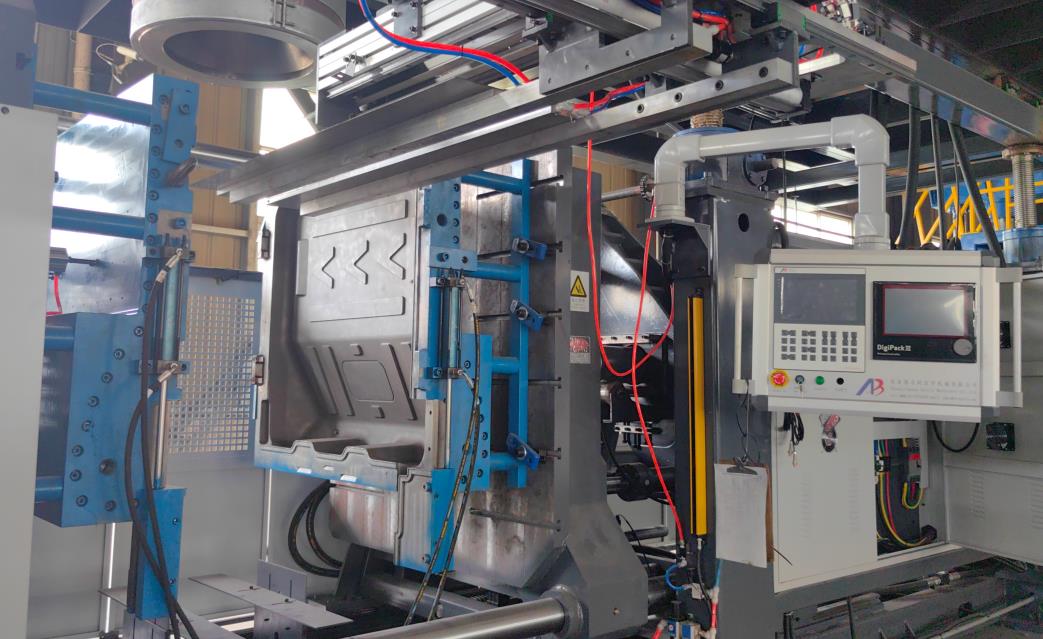
Mesin pembentukan tiup ekstrusis are core equipment in the plastic packaging industry, widely used in producing detergent bottles, food containers, industrial barrels, and other products. Regular and standardized maintenance is crucial to ensure stable equipment operation, extend service life, improve production efficiency, and reduce scrap rates. This article details the key maintenance items of mesin pembentukan tiup ekstrusis, covering periodic maintenance, wearing parts replacement, and special system maintenance, providing a comprehensive guide for equipment operators and maintenance personnel.
I. Periodic Maintenance Plan
Perawatan rutin dibagi menjadi perawatan harian, mingguan, bulanan, dan tahunan berdasarkan siklus operasi, dengan item pemeriksaan dan standar operasi yang jelas untuk memastikan perawatan mesin yang sistematis.
1. Daily Maintenance (Before, During, and After Operation)
- Inspeksi sebelum operasi: Periksa tingkat dan kebersihan minyak hidrolik, minyak pelumas, dan air pendingin, pastikan berada dalam kisaran yang ditentukan dan bebas dari kotoran.
- Inspeksi ketatnya semua mur baut pengangkatan, terutama mur baut, timpan, mekanisme penutup, dan cetakan, dan pasang kembali mur baut yang longgar secara tepat waktu.
- Verifikasi operasi sistem listrik, termasuk pemasok daya, kontroler PLC, sensor, dan tombol berhenti darurat, pastikan tidak ada sinyal anomali atau kabel yang longgar.
- Periksa tekanan dan ketertinggalan udara sistem pneumatik, pastikan tekanan stabil pada
6 sampai
8 MPa dan tidak ada kebocoran udara pada saluran dan belokan.
Pencatatan berikut pemasangan: Pantau suhu operasi komponen utama: suhu sistem hidrolik harus dikontrol pada 30-50° C, dan suhu pemadat bahan (seperti HDPE) harus stabil pada 170-210° C.
Perhatikan status operasi mur baut, timpan, dan mekanisme penutup, perhatikan suara anomali, getaran, atau kebocoran.
Periksa laju dan suhu air pendingin untuk menjamin pengawetan yang efektif dari cetakan, lubang timpan, dan komponen lain.
Catat parameter operasi peralatan, termasuk kapasitas produksi, siklus pemadat, dan konsumsi energi, untuk referensi perawatan selanjutnya.
Pembersihan dan inspeksi setelah operasi: Bersihkan cetakan, mulut timpan, dan kepala cetakan pada tepi untuk menghilangkan plastik sisa dan kotoran, menghindari akumulasi bahan yang dapat mempengaruhi produksi selanjutnya.
2. Weekly Maintenance
- Bersihkan seluruh komponen kepala alat cetak dan kontroler parison serta periksakan ketepatan sistem kontrol tebal dinding (seperti kontroler parison 100-pin MOOG) untuk memastikan deviasi tebal dinding berada dalam toleransi ±2%.
- Inspeksi sistem pelumasan, termasuk pompa minyak pelumas, saluran, dan nozzle, memastikan aliran minyak lancar dan tidak ada penumpukan. Selama diperlukan, lakukan pengisian ulang minyak pelumas.
- Periksa usia komponen kereta pengarah cetakan dan pengendali penekanan, serta oleskan minyak pelumas untuk mengurangi gesekan.
- Uji operasi sistem deflashing otomatis dan sistem pemasangan tanda di dalam cetakan, memastikan ketepatan deflashing berada dalam toleransi ±1mm dan tanda pemasangan stabil.
- Inspeksi perlindungan keamanan, seperti pintu penyekat keamanan dan tirai optik, agar tetap berfungsi dengan normal dan dapat men-dudukan tindakan darurat kapanpun diperlukan.
3. Monthly Maintenance
- Kalibrasi sistem kontrol suhu dan sensor tekanan untuk memastikan ketepatan kontrol suhu berada dalam toleransi ±1℃ dan pengukuran tekanan akurat.
- Periksa kualitas minyak hidrolik, termasuk warna, transparansi, dan viskositas. Jika terjadi proses oksidasi, kerusakan, atau masuknya air, lakukan penggantian minyak hidrolik dan pembersihan filter minyak (siklus penggantian umumnya 6-12 bulan).
- Periksa usia sekrup dan tabung, serta ukur diameter internal tabung dan diameter eksternal sekrup untuk memeriksa penyetelan pas. Jika penyetelan melebihi batas, persiapkan untuk perbaikan atau pergantian.
- Uji ketahanan pelumas sistem hidrolik, termasuk silinder, katup, dan saluran, dan ganti wastaf yang rusak untuk mencegah kebocoran minyak.
- Uji fungsi berhenti darurat dan sistem alarm kesalahan agar peralatan dapat ditutup dengan cepat dan mengeluarkan alarm secara akurat ketika terjadi gangguan.
4. Annual Maintenance
- Lengkapi perbaikan dan pemeriksaan sekrup, tabung, dan mekanisme penekanan, termasuk poros, gigi, dan batang penghubung. Ganti komponen yang usianya sudah habis dan lakukan kalibrasi presisi.
- Lakukan perbaikan sistem listrik, termasuk PLC, bongkar-pasang frekuensi, dan terminal koneksi. Bersihkan kabinet listrik, periksa ketahanan isolasi kawat, dan ganti kawat dan komponen yang mengalami penuaan.
- Inspeksi motor servo dan pompa hidraulik, mengukur resistansi isolasi motor dan tekanan keluaran pompa, dan melakukan perawatan atau penggantian jika performa menurun.
- Periksa keausan saluran pendingin air, membersihkan saluran, dan mengganti filter air agar aliran air tetap lancar dan efek pendinginan tetap baik.
- Melakukan pengujian performa mesin secara menyeluruh, termasuk kapasitas produksi, ketelitian penyetelan, dan konsumsi energi, serta mengatur parameter agar kembali pada performa optimal.
II. Standar penggantian bagian yang aus
Bahan yang aus merupakan komponen utama yang mempengaruhi stabilitas mesin. Pemeliharaan secara rutin dan penggantian tepat waktu diperlukan untuk menghindari kegagalan secara tiba-tiba. Berikut adalah bagian yang sering aus beserta siklus dan standar penggantiannya:
| Bagian yang aus | Material | Replacement Cycle | Standar penggantian |
|---|---|---|---|
| Screw/Tabung | 38CrMoALA | 8~10 years | Lubang kencang melebihi 0,5 mm; kerusakan parah, graffiti, atau deformasi pada permukaannya; plastifikasi bahan tidak beraturan |
| Seal tepi cetakan | Kawin tahan panas | 6~12 months | Kesalahan pelindung, lecet pada bibir bubut; mengeras, retak, atau penuaan pelindung |
| Kabel pemanasan | Alami nikel-krom | 1~2 years | Penyiraman yang tidak merata, efisiensi pemanasan rendah; kerusakan, pendekan, atau keterdakutan pada arus polanya |
| Blow Pin | Baja tahan karat | 8~12 months | Keausan selokan udara, penyebaran udara tidak merata; deformasi atau korosi pada tubuh pengunci; ketidakselarasan pada genggaman |
| Seal hidraulik | NBR/Viton | 6~12 months | Lekpitaan minyak; mengeras, retak, atau kehilangan elastisitas pada pelindung |
| Elemen filter (minyak hidraulik/udara) | Kertas filter/mesin berbahan logam | 3~6 months | Kontaminasi yang parah, penyumbatan; perbedaan tekanan melebihi nilai yang ditentukan |
III. Special System Maintenance
Mesin pembentukan tiup ekstrusi terdiri dari beberapa sistem khusus, dan peningkatan perawatan secara terarah diperlukan untuk menjamin operasi yang terkoordinasi.
1. Sistem Hidraulik Maintenance
- Pertahankan tingkat minyak hidraulik dalam kisaran yang ditentukan, dan pastikan tangki minyak tetap bersih, menghindari masuknya debu, air, dan lain serupanya.
- Bersihkan secara teratur filter minyak dan pemanas minyak untuk memastikan distribusi panas yang baik dan sirkulasi minyak yang tidak terganggu.
- Kontrol suhu operasi sistem hidrolik pada suhu 30 ~ 50 ° C. Jika suhu terlalu tinggi, periksa sistem pendinginan dan evaluasi kerusakan secara berkala.
- Hindari operasi beban berat jangka panjang pada sistem hidrolik, yang dapat menyebabkan kerusakan premature pada pompa, valve, dan komponen lain.
2. Electrical System Maintenance
- Pastikan kabin listrik tetap kering dan bersih, serta secara teratur menghilangkan debu untuk mencegah korsleting yang disebabkan oleh penumpukan debu.
- Periksa ketatnya konektor kelistrikan, dan ketok kembali jika ada yang longgar untuk menghindari kontak yang buruk.
- Secara teratur inspect status operasi PLC, invertor frekuensi, dan komponen listrik utama lainnya, serta update program kontrol jika diperlukan.
- Pastikan grounding sistem listrik berfungsi dengan baik untuk mencegah kecelakaan arus listrik dan kerusakan peralatan.
3. Sistem ekstrusi Maintenance
- Sebelum menghidupkan, panaskan tabung dan kepala penusuk sesuai karakteristik bahan, dan pastikan suhu tetap stabil sebelum pemasukan untuk mencegah bahan yang dingin menutup gigi skru.
- Secara teratur bersihkan gigi dan tabung, terutama saat mengganti bahan atau warna, untuk mencegah terjadinya kontaminasi antar bahan.
- Periksa kontrol trompet dan pengaturan mekanisme pemotong bibir penusuk secara teratur untuk memastikan kontrol tebal trompet yang presisi.
- Hindari operasi kosong gigi selama waktu yang lama, yang dapat menyebabkan pemusingan berlebihan.
4. Blow Molding System Maintenance
- Inspeksi pipa udara tetes dan valve secara teratur, pastikan tekanan udara stabil dan tidak ada kebocoran udara.
- Gunakan format berikut tepat: "1. " per baris, tidak ada yang lain.
- Bersihkan lubang molen dan saluran pendingin secara teratur untuk memastikan pendinginan yang merata dan permukaan botol yang lancar.
- Periksa kekuatan pemasangan molen secara teratur, dan sesuaikan tekanan sesuai dengan ukuran produk untuk menghindari kekuatan pemasangan yang tidak mencukupi yang dapat menyebabkan warna atau kekuatan pemasangan yang berlebihan yang menyebabkan kerusakan molen.
IV. Maintenance Safety Precautions
- Jaga mekanisme pengubahan molen dengan cepat, pastikan operasi yang elastis dan waktu pengubahan molen yang singkat (biasanya kurang dari 1,5 jam).
- Sebelum melakukan pekerjaan pemeliharaan, matikan listrik, suplai udara, dan suplai air, dan gantungkan tanda "Pemeliharaan sedang berlangsung" untuk mencegah startup yang tidak sengaja.
- Ketika bekerja pada komponen bertekanan tinggi (seperti silinder, kepala acuan), tunggu suhu menurun ke rentang yang aman (di bawah 50 ℃) untuk menghindari luka bakar.
- Gunakan alat khusus untuk pemeliharaan, dan pastikan alat tersebut dalam kondisi baik dan diselaraskan dengan benar.
- Operator harus mengenakan peralatan pelindung diri, seperti helm, sarung tangan, dan kacamata, untuk memastikan keselamatan pribadi.
Summary
Untuk pekerjaan pemeliharaan yang kompleks (seperti penyatuan silinder dan barrel), tenaga profesional perlu disediakan untuk beroperasi, dan catatan pemeliharaan yang detail harus disimpan.






