

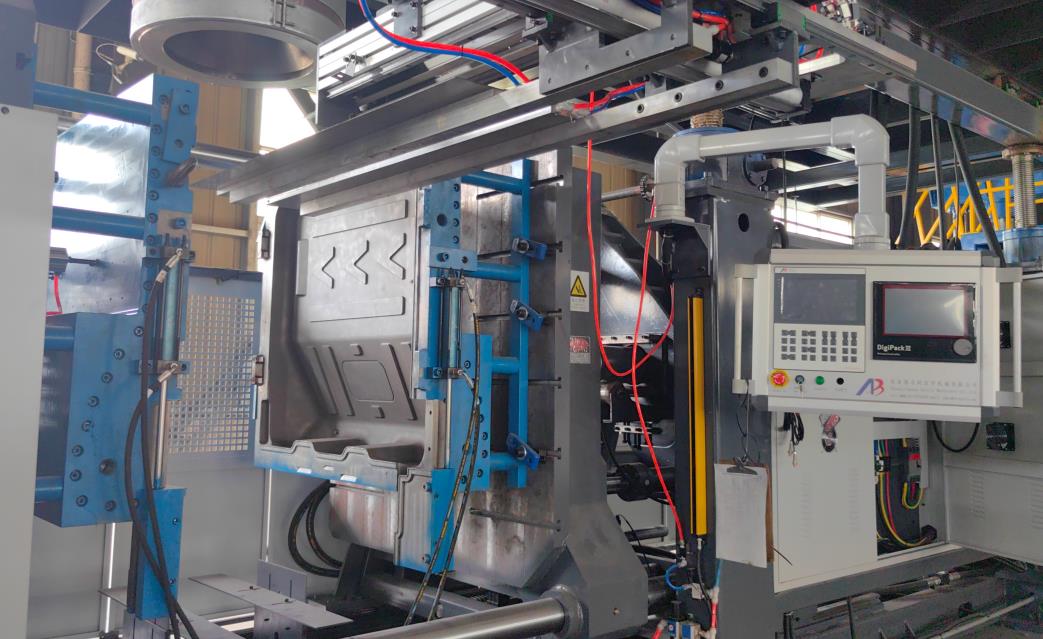
Wytłaczarkowa maszyna do formowania rozdmuchowegos are core equipment in the plastic packaging industry, widely used in producing detergent bottles, food containers, industrial barrels, and other products. Regular and standardized maintenance is crucial to ensure stable equipment operation, extend service life, improve production efficiency, and reduce scrap rates. This article details the key maintenance items of Maszyna do ekstruzji i formowania pod ciśnieniem:s, covering periodic maintenance, wearing parts replacement, and special system maintenance, providing a comprehensive guide for equipment operators and maintenance personnel.
I. Periodic Maintenance Plan
Serwis regularny jest podzielony na codzienny, tygodniowy, miesięczny i roczny na podstawie cyklu pracy, z klarowymi punktami inspekcji i standardami pracy, aby zapewnić systematyczną konserwację sprzętu.
1. Daily Maintenance (Before, During, and After Operation)
- Inspekcja przed uruchomieniem: Sprawdź poziom i czystość oleju hydraulicznego, oleju smarnego i wody chłodzącej, upewniając się, że znajdują się w określonym zakresie i nie zawierają zanieczyszczeń.
- Sprawdź szczelność wszystkich śrub łączących, zwłaszcza tych w wkręcie, w cylindrze, układzie przylegającym i formie, a wszystkie luźne śruby w odpowiednim czasie dokręć.
- Zweryfikuj normalne działanie systemów elektronicznych, w tym dostarczania prądu, sterowników PLC, czujników i przycisków awaryjnej zatrzymania, upewniając się, że nie występują nieprawidłowe sygnały ani luźne przewody.
- Sprawdź ciśnienie powietrza i szczelność systemu pneumatycznego, potwierdzając, że ciśnienie jest stabilne na poziomie 0,6~0,8MPa, a na rurach i połączeniach nie występuje wyciek powietrza.
Monitorowanie w trakcie pracy: Przetestuj temperaturę kluczowych elementów: temperatura systemu hydraulicznego powinna być kontrolowana w zakresie 30~50℃, a temperatura wydrapywania materiału (takiego jak HDPE) powinna być stabilna w zakresie 170~210℃.
Podglądaj stan pracy wkręta, cylindra i układu przylegającego, zwracając uwagę na nieprawidłowe dźwięki, wibracje lub wycieki.
Sprawdź przepływ i temperaturę wody chłodzącej, aby zapewnić efektywne chłodzenie formy, cylindra i innych części.
Zapisz parametry pracy sprzętu, w tym zdolność produkcyjną, cykliczność formowania i zużycie energii, dla późniejszej referencji w zakresie konserwacji.
Oczyszczenie i inspekcja po zakończeniu pracy: Oczyszczaj formę, usta cylindra i główkę wierca parisona, usuwając pozostałości plastiku i zanieczyszczenia, uniemożliwiając nabywanie się materiału, które może mieć wpływ na kolejne produkty.
Wyłącz zasilanie, dostawę powietrza i dostawę wody, a powierzchnię i otoczenie urządzenia oczyszczaj.
Przetestuj zużycie kluczowych części, takich jak mikro łopatki i wnętrza formy, i zapisz wszelkie nieprawidłowe warunki.
2. Weekly Maintenance
- Dokładnie oczyść głowę stempla i kontroler parisonu, a także sprawdź dokładność systemu sterowania grubości ściany (takiego jak kontroler parisonu MOOG 100-punktowy), aby upewnić się, że odchylenie grubości ściany wynosi ±2%.
- Sprawdź system smarowania, w tym pompy smarujące, rury i strumienie, aby upewnić się, że dostarczana jest płynna ilość smaru i nie występują zamknięcia. Dodawaj smar, jeśli jest to konieczne.
- Sprawdź zużycie łańcuchów prowadzących dla stempla i przesuwu zamykania, a także nałóż smar do zmniejszenia tarcia.
- Przeprowadź test działania systemu automatycznego zabezpieczenia ściany i systemu oznaczenia w bloku, aby upewnić się, że dokładność zabezpieczenia to ±1 mm i oznaczanie jest wierne.
- Sprawdź urządzenia zabezpieczające, takie jak drzwi zabezpieczeń i mchy, aby upewnić, że działają prawidłowo i w razie potrzeby mogą wywołać zatrzymanie awaryjne.
3. Monthly Maintenance
- Kalibruj system sterowania temperaturą i czujniki ciśnienia, aby upewnić, że precyzja sterowania temperaturą wynosi ±1°C i pomiar ciśnienia jest dokładny.
- Sprawdź jakość oleju hydraulicznego, w tym jego kolor, przejrzystość i gęstość. Jeśli występuje proces oksydacji, zanieczyszczenia lub dostępu wody, zamień olej hydrauliczny i oczyść filtr oleju (cykl zamiany wynosi zazwyczaj 6–12 miesięcy).
- Sprawdź zużycie wkręta i cewki, a także zmierz średnicę wewnętrzną cewki i średnicę zewnętrzną wkręta, aby sprawdzić dopasowanie. Jeśli odstęp przekracza ograniczenie, planuj naprawę lub wymianę.
- Sprawdź wydajność szczelności systemu hydraulicznego, w tym cylinderów, zaworów i rur, a także zamień uszkodzone uszczelki, aby uniknąć wycieku oleju.
- Przeprowadź test funkcji zatrzymania awaryjnego i systemu alarmów awarii, aby upewnić się, że urządzenie może się szybko wyłączyć i uświadamiać o błędach w przypadku nieprawidłowości.
4. Annual Maintenance
- Złoż stare składniki i sprawdź, czy są one w dobrym stanie. Wymień zużyte elementy i wykonaj precyzyjną kalibrację.
- Wykonaj przegląd systemu elektrycznego, w tym PLC, konwertera częstotliwości i zasilających dołączników. Oczyść kabinę elektryczną, sprawdź wydajność izolacji przewodów i zamień starzejące się przewody i elementy.
- Przeanalizuj nagrzewnik i pompę hydrauliczną, zmierz odporność izolacji wyśmieniciela oraz ciśnienie wyjściowe pompy i wykonaj konserwację lub wymianę, jeśli występuje spadek wydajności.
- Sprawdź zużycie rury zewnętrznej chłodzącej, odkaż rurę oraz wymień filtr wody, aby zapewnić płynny przepływ wody i dobrą efektywność chłodzenia.
- Wykonaj kompleksowy test wydajności sprzętu, w tym wydajność produkcji, precyzję formowania i zużycie energii, a także dostosuj parametry, aby przywrócić optymalne wydajność.
II. Wearing Parts Replacement Standards
Elementy eksploatacyjne to kluczowe komponenty wpływające na stabilność sprzętu. Potrzebna jest regularna kontrola i terminowa wymiana, aby uniknąć nagłych awarii. W poniższym zestawieniu wymieniono najczęstsze elementy eksploatacyjne i ich cykle wymiany oraz standardy:
| Wearing Part | Materiał | Replacement Cycle | Replacement Standard |
|---|---|---|---|
| Screw/Barrel | 38CrMoALA | 8~10 years | Wilgotność lakieru przekracza 0,5 mm; poważne zużycie, rysy albo deformacje na powierzchni; niejednolite plastyfikowanie materiału |
| Die Lip Seal | High-temperature resistant rubber | 6~12 months | Zastrzeżenie uszczelki, wylot materiału w brzegu napy; ztwardnienie, pęknięcie albo starzenie uszczelki |
| Heating Coil | Nickel-chromium alloy | 1~2 years | Nierównomierny ogrzewanie, niska efektywność grzania; uszkodzenie, krótkokąt albo nieprzerwany krótkokąt przewodu |
| Blow Pin | Stainless steel | 8~12 months | Zużycie wyjścia powietrza, nierównomierne dostarczanie powietrza; deformacja albo korozja ciała kłódki; złą szczelność w punkcie połączenia |
| Hydraulic Seal | NBR/Viton | 6~12 months | Przechylenie oleju; ztwardnienie, pęknięcie albo utracone elastyczność uszczelki |
| Filter Element (Hydraulic Oil/Air) | Filter paper/metal mesh | 3~6 months | Wykrywany poważny zanieczyszczenie, zakłócenie; różnica ciśnienia przekracza wartość przydzieloną |
III. Special System Maintenance
Wytłaczarkowa maszyna do formowania rozdmuchowegos consist of multiple special systems, and targeted maintenance is required to ensure their coordinated operation.
1. System hydrauliczny Maintenance
- Prawidłowo utrzymuj poziom oleju hydraulicznego w określonym zakresie, a zbiornik z olejem utrzymaj czysty, aby uniknąć dostania się kurzów, wody i innych zanieczyszczeń.
- Regularnie czyszcz olejową filtr i chłodnicę, aby zachować dobre rozpraszanie ciepła i bezzakłócone cykle oleju.
- Sprawdź, aby temperatura pracy hydraulicznego systemu wynosiła od 30 do 50°C. Jeśli temperatura jest zbyt wysoka, sprawdź system chłodzenia i eliminuj błędy w czasie rzeczywistym.
- Unikaj długotrwałego pracy w nadmiernej obciążeniu hydraulicznego systemu, która może spowodować przedwczesne zużycie pomp, zaworów i innych komponentów.
2. Electrical System Maintenance
- Zwróć uwagę na to, aby kabina elektryczna była sucha i czysta, a regularnie usuwaj kurz, aby uniknąć zwarć spowodowanych jego zagęszczeniem.
- Sprawdź, czy końcówki kabli są szczelnie zamocowane, i je podreguluj, jeśli są odgniuty, aby uniknąć złych kontaktów.
- Regularnie sprawdzaj stan pracy PLC, transformatora częstotliwości oraz innych kluczowych komponentów elektrycznych i aktualizuj program sterowania w razie potrzeby.
- Upewnij się, że podłączenie ziemne systemu elektrycznego jest bezpieczne, aby uniknąć wypadków zastrzyku elektrycznego i uszkodzeń sprzętu.
3. System zgniecenia. Maintenance
- Przed uruchomieniem, podgrzej szafkę i głowicę formy w zależności od cech materiału i upewnij się, że temperatura jest stabilna, zanim zostanie wprowadzona do pracy, aby uniknąć blokowania materiału zimnego nóżem.
- Regularnie czyść nóż i szufladę, zwłaszcza podczas zamiany materiałów lub kolorów, aby uniknąć zanieczyszczenia międzykolorowego.
- Regularnie kontroluj kontroler modelu i mechanizm fine-tuning a wybrzuszenia, aby upewnić się, że istnieje dokładny kontrola grubości modelu.
- Unikaj długotrwałego pracy nóżem w stanie pustym, co może spowodować nadmierne zużycie nóża i szuflady.
4. Blow Molding System Maintenance
- Regularnie kontroluj rury i zawory woskowania powietrza, aby upewnić się, że jest ono stabilne, a nie ma żadnych ucieków powietrza.
- Regularnie czyść wnętrze formy i kanał chłodzenia, aby upewnić się, że chłodzenie jest równomierne i że powierzchnia butelek jest gładka.
- Regularnie sprawdzaj siłę układania formy i dostosowuj nacisk w zależności od rozmiaru produktu, aby unikać niewystarczającej siły układania, która może spowodować wycieki lub nadmiernie silną siłę układania, co prowadzi do uszkodzeń formy.
- Dbać o szybki mechanizm wymiany form, zapewniając elastyczne działanie i krótki czas wymiany form (zazwyczaj mniej niż 1,5 godziny).
IV. Maintenance Safety Precautions
- Przed przeprowadzeniem jakichkolwiek prac konserwacyjnych musisz wyłączyć zasilanie, dostawę powietrza i wodę oraz zawiesić plakat "Prace konserwacyjne w toku", aby uniknąć przypadkowego uruchomienia.
- Podczas pracy nad komponentami o wysokiej temperaturze (takimi jak czepek, głowa Diesa) czekaj, aż temperatura spadnie do bezpiecznego zakresu (niższa niż 50 °C), aby uniknąć poparzeń.
- Używaj specjalnych narzędzi do konserwacji i upewnij się, że są w dobrym stanie i dokładnie kalibrowane.
- Operatorzy muszą używać środków ochronnych, takich jak helmy, rękawice i okulary, aby zapewnić bezpieczeństwo osobiste.
- W przypadku skomplikowanych prac konserwacyjnych (takich jak demontaż śrub i czepeków), należy umówić profesjonalnych techników do obsługi, a dokładne protokoły konserwacyjne należy prowadzić w tabeli.
Summary
Konserwacja maszyn do formowania i blaszowania z wykwitowaniem to systemowy projekt, który wymaga przestrzegania planów konserwacji okresowych, terminowego wymiany części eksploatacyjnych oraz celowej konserwacji specjalnych systemów. Podjęcie działań w celu stworzenia kompletnego systemu konserwacji i prowadzenia szczegółowych zapisków pozwala skutecznie poprawić stabilność i niezawodność sprzętu, przedłuża jego żywotność, obniża koszty eksploatacji i konserwacji oraz zapewnia płynny przebieg produkcji. Warto, aby przedsiębiorstwa opracowały indywidualne plany konserwacji w zależności od modelu, warunków użytkowania i obciążenia produkcji urządzenia, a także regularnie szkolili pracowników konserwacyjnych, aby poprawić ich umiejętności profesjonalne i poziom pracy.






