

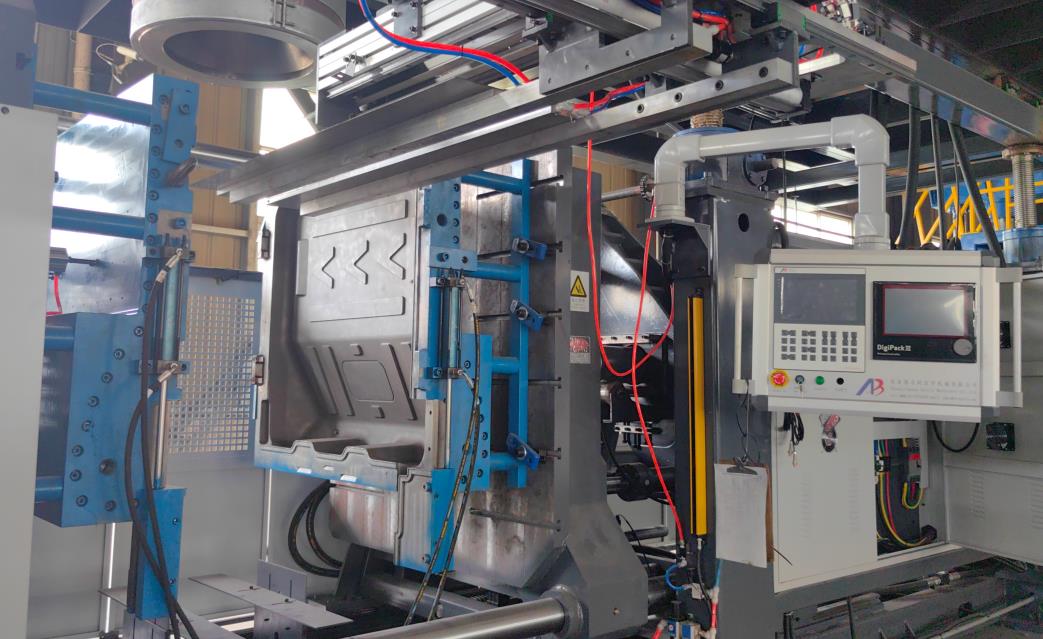
Машины экструзионного надувного формования являются основным оборудованием в отрасли пластиковой упаковки, широко используемым при производстве бутылок для моющих средств, упаковки для продуктов питания, промышленных бочек и других изделий. Регулярное и стандартизированное обслуживание имеет решающее значение для обеспечения стабильной работы оборудования, продления срока службы, повышения эффективности производства и снижения уровня брака. В настоящей статье подробно описываются основные пункты обслуживания машин экструзионного надувного формования, включая периодическое обслуживание, замену изношенных деталей и специальное обслуживание систем, что представляет собой полный справочник для операторов и обслуживающего персонала.
I. Periodic Maintenance Plan
Периодическое обслуживание подразделяется на ежедневное, еженедельное, ежемесячное и ежегодное с учетом цикла эксплуатации, и в него включены четкие пункты осмотра и стандарты эксплуатации, обеспечивающие системное обслуживание оборудования.
1. Daily Maintenance (Before, During, and After Operation)
- Предварительный осмотр осуществляется путем проверки уровня и чистоты гидравлического масла, смазочного масла и охлаждающей воды, гарантируя, что они находятся в установленном диапазоне и отсутствуют примеси.
- Проверяется герметичность всех соединений болтами, особенно болтов винта, цилиндра, прижимного механизма и пресс-формы, а любые ослабленные болты своевременно затягиваются.
- Проверяется нормальная работа электрических систем, включая источник питания, программируемые логические контроллеры (ПЛК), датчики и кнопки аварийной остановки, гарантируя отсутствие аномальных сигналов и ослабление проводки.
- Проверяется давление воздуха и герметичность пневматической системы, гарантируя стабильное давление в 0,6~0,8 МПа и отсутствие утечек воздуха на трубопроводах и соедениях.
Мониторинг состояния оборудования в процессе работы включает контроль температуры ключевых компонентов: температура гидравлической системы должна быть контролироваться в диапазоне 30~50 °C, а температура экструзии материалов (например, HDPE) должна быть стабильной в диапазоне 170~210 °С.
Отслеживается состояние вращения винта, цилиндра и прижимного механизма, уделяя внимание аномальным звукам, вибрациям или утечкам.
Проверяется скорость потока и температура охлаждающей воды, чтобы обеспечить эффективное охлаждение пресс-формы, цилиндра и других компонентов.
Записываются параметры работы оборудования, включая производственные мощности, цикл формования и потребление энергии, для последующих целей обслуживания.
Постпроцессное очищение и осмотр включают очистку пресс-формы, отверстия цилиндра и заготовки для клина, чтобы убрать остатки пластика и примеси, предотвращая накопивание материала, влияющего на последующую продукцию.
Выключаются питание, подача воздуха и подача воды, а поверхность оборудования и окружающая среда очищаются.
Осмотрите износ ключевых деталей, таких как щеточные подпорки и полости пресс-формы, и зафиксируйте любые отклонения.
2. Weekly Maintenance
- Удально почистите головку пресс-формы и контроллер препресса и проверьте точность системы управления толщиной стенки (например, контроллер препресса с 100 точками), чтобы убедиться, что отклонение толщины стенки находится в пределах ±2%.
- Проверьте систему смазки, включая насосы для смазочных масел, трубопроводы и форсунки, и убедитесь, что происходит бесперебойная подача масла и отсутствуют заторы. По мере необходимости дополняйте масло для смазки.
- Осмотрите износ направляющих пресс-формы и щетки опрессовки и нанесите смазку, снижающую трение.
- Тестируйте работу автоматической системы умолкания и системы маркеринга в прессе, убеждаясь, что точность умолкания составляет ±1 мм, а маркировочное устройство надежно.
- Проверьте безопасные защитные устройства, такие как защитные двери и световые занавески, чтобы убедиться, что они работают исправно и могут в случае необходимости вызвать аварийную остановку.
3. Monthly Maintenance
- Доведите температурный контрол и датчики давления к требуемой точности, чтобы температура регулировалась с точностью ±1 ℃, а измерение давления производилось точно.
- Проверьте качество гидравлического масла, включающее его цвет, прозрачность и вязкость. Если оно окислено, загрязнено или заполнено водой, замените масло и очистите фильтр (срок замены — обычно 6–12 месяцев).
- Проверьте износ винта и цилиндра и измерьте внутренний диаметр цилиндра и внешний диаметр винта, чтобы проверить соответствие параметров. При превышении допустимого зазора планируйте ремонт или замену.
- Проверьте герметичность гидравлической системы, включая цилиндры, клапаны и трубопроводы, и замените поврежденные уплотнения, чтобы избежать утечек масла.
- Тестируйте функцию аварийной остановки и систему подачи тревоги, чтобы убедиться, что оборудование может быстро выключаться и правильно подавать тревогу при возникновении неполадок.
4. Annual Maintenance
- Полностью демонтируйте винт, цилиндр и устройство охвата и осмотрите подшипники, шестерни и соединительные стержни. Замените изношенные компоненты и выполните точное калибрование.
- Проведите капитальный ремонт электрической системы, включая ПЛК, частотный преобразователь и клеммы проводки. Прочистите электрощит, проверьте параметры изоляции кабелей и замените старые кабели и компоненты.
- Проверьте сервопривод и гидравлический насос, измерьте сопротивление изоляции мотора и выходное давление насоса и произведите ремонт или замену, если наблюдается снижение эффективности работы.
- Проверьте степень износа магистрали для охлаждающей воды, очистите магистраль и замените водный фильтр, чтобы обеспечить бесперебойный поток воды и эффективное охлаждение.
- Проведите комплексное тестирование оборудования, включая производительность, точность литья и расход энергии, а также внесите необходимые корректировки, чтобы вернуть оптимальные параметры работы.
II. Стандарты замены изношенных деталей
Изношенные детали являются ключевыми компонентами, влияющими на стабильность оборудования. Необходимо регулярно проводить проверку и своевременно осуществлять замену, чтобы избежать внезапных сбоев. Скачайте бесплатный «Руководство по работе» по теме «Подбор детского спортивного орудия»
| Деталь, подлежащая замене | Материал | Replacement Cycle | Стандарт замены |
|---|---|---|---|
| Болт/Цапок | 38CrMoALA | 8~10 years | Ширину зазора превышает 0,5 мм; сильный износ, царапины или деформации поверхности; неравномерное пластифицирование материала |
| Сильный уплотнитель клинка | Гумма мастика, устойчивая к высокой температуре | 6~12 months | Негерметичность, попадание материала на ребро формы; твердение, растрескивание или старение уплотнения. |
| Нагревательный кабель. | Никелевая хромисткая сплав. | 1~2 years | Неравномерное нагревание, низкая эффективность нагрева; повреждение, замыкание или открытое замыкание кабеля. |
| Blow Pin | Нержавеющая сталь. | 8~12 months | Износ воздушного отверстия, неравномерное подача воздуха; деформация или коррозия корпуса иглы; негерметичность при соединении. |
| Гидравлическое уплотнение. | NBR/Viton | 6~12 months | Пролив масла; твердение, растрескивание или потери упругости уплотнения. |
| Фильтрующий элемент (масло/воздух). | Филтровая бумага/металлическая сетка. | 3~6 months | Серьезное загрязнение, закупорка; разность давлений перевыполняет заданную величину. |
III. Special System Maintenance
Экструзионная машина выдувного формованияs consist of multiple special systems, and targeted maintenance is required to ensure their coordinated operation.
1. Гидравлическая система. Maintenance
- Следите за уровнем гидравлического масла в пределах указанного диапазона и поддерживайте чистоту масляного бака, предотвращая попадание пыли, воды и других примесей.
- Регулярно очищайте масляный фильтр и остыритель масла, чтобы обеспечить хорошее отведение тепла и свободный циркуляция масла.
- Контролируйте рабочую температуру гидравлической системы в пределах 30-50 градусов Цельсия. Если температура слишком высока, проверьте систему охлаждения и устраните неисправности в установленный срок.
- Избегайте длительной перегрузки гидравлической системы, что может привести к преждевременному износу насосов, клапанов и других компонентов.
2. Electrical System Maintenance
- Убедитесь, что электрощитки сухи и чисты, и регулярно удаляйте пыль, чтобы предотвратить возникновение коротких замыканий в результате скваленчения пыли.
- Проверяйте надежность напряжения проводных терминалов и в случае ослабления их затяните, чтобы избежать плохого контакта.
- Регулярно проверяйте состояние работы ПЛК, преобразователя частоты и других ключевых электрических компонентов и обновляйте программу управления, если необходимо.
- Убедитесь, что электрическая система надежно заземлена, чтобы предотвратить несчастные случаи от электрического удара и повреждение оборудования.
3. Система экструзии. Maintenance
- Перед запуском прогрейте барабан и буквальный головку в соответствии с характеристиками материала и убедитесь, что температура стабильна, прежде чем подавать материал, чтобы избежать заклинивания втулки холодным материалом.
- Регулярно чистите втулку и барабан, особенно при смене материалов или цветов, чтобы избежать перекрестного загрязнения материалов.
- Регулярно проверяйте контроллер париса и механизм уточнения контуров буквальной головки, чтобы обеспечить точный контроль толщины париса.
- Избегайте продолжительной работы втулки без загрузки, что может привести к износу втулки и барабана.
4. Blow Molding System Maintenance
- Регулярно осматривайте магистраль подачи воздуха и клапан, чтобы обеспечить стабильное давление воздуха и отсутствие утечек.
- Регулярно чистите полость формы и канал охлаждения, чтобы обеспечить равномерное охлаждение и гладкую поверхность бутылки.
- Регулярно проверяйте усилие зажима формы и корректируйте давление в соответствии с размерами продукта, чтобы избежать недостаточного усилия зажима, ведущего к утечкам, или чрезмерного зажима, приводящего к повреждению формы.
- Ухаживайте за механизмом быстрой замены форм, обеспечивая гибкую работу и короткие сроки замены форм (обычно менее 1,5 часа).
IV. Maintenance Safety Precautions
- Перед выполнением любых работ по обслуживанию необходимо отключить питание, подачу воздуха и водоснабжение и повесить табличку "Проведение работ по обслуживанию" для предотвращения случайного включения.
- При работах с компонентами, подверженными высоким температурам (такими как ствол, головка пресс-форми), ждите, пока температура не снизится до безопасного диапазона (ниже 50°С), чтобы избежать обгоревания.
- Используйте специальные инструменты для обслуживания и следите за тем, чтобы они были в хорошем состоянии и были правильно откалиброваны.
- Операторы должны использовать индивидуальную защитную экипировку, такую как шлем, перчатки и очки, для обеспечения собственной безопасности.
- Для комплексного обслуживания (такого как разборка винта и ствола) следует привлекать профессиональных техников и вести подробные записи по обслуживанию.
Summary
Обслуживание машин экструзионного литьё представляет собой системный проект, который требует строгого соблюдения планов периодического обслуживания, своевременной замены изнашивающихся деталей и целевого обслуживания специальных систем. Запустив полноценную систему обслуживания и веду о детальные записи, мы можем эффективно повысить стабильность и надежность оборудования, продлить срок его службы, снизить расходы на эксплуатацию и обслуживание и обеспечить бесперебойное темпы производства. Рекомендуется, чтобы предприятия разработали персонализированные планы обслуживания в зависимости от модели, среды использования и нагрузок на оборудование и регулярно проводили обучение персонала по обслуживанию для повышения его профессионального уровня и эффективности.






