

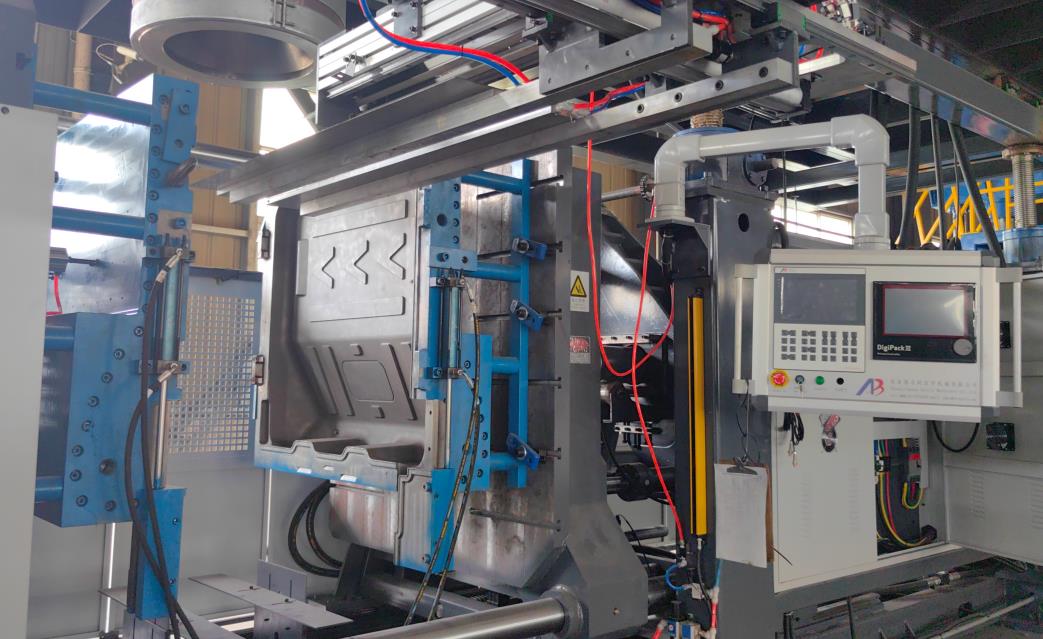
Машини для екструзивного формування завтовшки стінки є основною технікою у галузі пластикової упаковки, широко застосовуються для виробництва пляшок з миючих засобів, посуду для харчових продуктів, цистерн і інших товарів. Регулярне та стандартизоване обслуговування має вирішальне значення для забезпечення стабільної роботи обладнання, підвищення тривалості служби, ефективності виробництва та зниження відходів. Ця стаття детально описує ключові пункти технічного обслуговування машин для екструзивного формування завтовшки стінок, охоплюючи періодичне технічне обслуговування, заміну зношених деталей та спеціальне технічне обслуговування системи, що забезпечує комплексний посібник для операторів обладнання та персоналу технічного обслуговування.
I. Periodic Maintenance Plan
Періодичне технічне обслуговування поділяється на щоденне, тижневе, місячне та річне на основі циклу роботи, з чіткими пунктами контролю та стандартами роботи, що забезпечують систематичне технічне обслуговування обладнання.
1. Daily Maintenance (Before, During, and After Operation)
- Передпусковий контроль: перевірте рівень та чистоту гідравлічного масла, змащувального масла та охолоджувальної води, забезпечуючи наявність в них у встановленим діапазоні та відсутність забруднень.
- Перевірте герметичність всіх з'єднувальних болтів, особливо болтів скрутки, барабана, кріпильного механізму та пресу, та щодня затягуйте усі роз'єднані болти.
- Перевірте нормалну роботу електромереж, включаючи живлення, контролер PLC, сенсори та кнопки аварійного зупинки, переконавшись, що немає аномальних сигналів або пошкодженого зв'язання.
- Перевірте тиск та герметичність пневматичної системи, забезпечуючи стабільний тиск 0,6~0,8MPa і відсутність техногенних ушкоджень ниток та швів.
Під час роботи спостерігайте за робочою температурою основних компонентів: температура гідравлічної системи має регулюватися в діапазоні 30~50℃, а екструзійна температура матеріалів (наприклад, HDPE) повинна залишатися стійкою в діапазоні 170~210℃.
Слідкуйте за станом роботи скрутки, барабана та кріпильного механізму, приділяючи увагу аномальним шуму, вібрації чи підтіканню.
Перевірте швидкість та температуру охолоджувальної води, щоб забезпечити ефективне охолодження формки, барабана та інших компонентів.
Зберігайте параметри роботи обладнання, включаючи продуктивність, цикл формовання та споживання енергії, для подальшого використання при технічному обслуговуванні.
Пiсля роботи проведіть чистку формки, ротаційного отвору і головки пресу водопроникного матеріалу, щоб видалити залишки пластмаси та домішки, уникнути накопичення матеріалу, що вплине на подальшу продукцію.
Відключіть електроживлення, подачу повітря та подачу води, і очистіть поверхню обладнання та навколишнє середовище.
Перевірте зношеність важливих частин, таких як змушувачі і порожнини штампа, та запишіть будь-які аномальні умови.
2. Weekly Maintenance
- Просторити голову матриці та контролер паризону та перевірити точність системи контролю товщини стінок (наприклад, 100-бальний контролер паризону MOOG), щоб забезпечити деформацію товщини стінок в межах ±2%.
- Перевірте систему смазки, включаючи насос для мастила, трубопроводи та сопли, і переконайтеся, що живлення мастилом відбувається плавно і відсутні закупорення. За необхідності поповнюйте мастило.
- Перевірте зношеність напрямних штампа та притискних планок і нанесіть мастильне змазку для зменшення тертя.
- Проведіть тест функціонування автоматичної видавлювальної системи та системи маркування в плиті, переконавшись, що точність видавлювання занадто близько ±1 мм, а маркування надійне.
- Перевірте роботу пристроїв захисту, таких як безпечні двері та світлові кювети, щоб переконатися, що вони працюють правильно і можуть запускати екстрені зупинки у разі потреби.
3. Monthly Maintenance
- Перекалібруйте систему контролю температури та датчики тиску, щоб переконатися, що точність керування температурою становить ±1°С і вимір тиску точний.
- Перевірте якість гідравлічного мастила, у тому числі його колір, прозорість та в'язкість. Якщо в ньому спостерігається окислення, забруднення або проникнення води, замінюйте гідравлічне мастило та очистіть фільтр мастила (цикл заміни становить зазвичай 6~12 місяців).
- Перевірте зношеність гвинта та циліндра, а також виміряйте внутрішній діаметр циліндра та зовнішній діаметр гвинта, щоб перевірити відповідність. Якщо щільність перевищує межі, плануйте ремонт або заміну.
- Перевірте герметичність гідравлічної системи, включаючи циліндри, клапани та трубопроводи, і замініть зношені ущільнення, щоб уникнути витікання мастила.
- Перевірте функцію екстреного зупинки і систему надання аварійних аларм для того, щоб переконатися, що обладнання може швидко зупинятися та подавати точні аварійні сигнали у разі аномальних обставин.
4. Annual Maintenance
- Цілком розібрайте та перевірте гвинт, циліндр та затискну систему, включаючи підшипники, шестерні та кронштейни. Замініть зношені деталі та проведіть прецизійну калькуляцію.
- Перевірте електросистему, в тому числі ПЛК, частотерміновий перетворювач і клемні коробки. Прочистіть електрощитовку, перевірте ізоляційні властивості дроти і замініть вицвілі дроти та елементи.
- Перевірте сервопривод і гідравлічний насос, виміряйте опір ізоляції двигуна і тиск виходу насосу і виконайте технічне обслуговування або заміну, якщо спостерігається зниження продуктивності.
- Перевірте знос водопровідної доріжки з охолодженням, зніміть наліт з водопровідної дороги і замініть фільтр води, щоб забезпечити безперебійне протікання води та ефективне охолодження.
- Виконайте комплексну експлуатаційну перевірку обладнання, включаючи виробничий обсяг, точність формування і споживання енергії, і виконайте налагодження параметрів для відновлення оптимальної продуктивності.
ІІ. Стандарти заміни зношених частин
Зношені частини є ключовими компонентами, які впливають на стабільність обладнання. Потрібно регулярно проводити інспекцію та своєчасну заміну, щоб уникнути повільної несправності. Нижче наведено загальні зношені частини та їх критерії заміни та періодичність:
| Зношена частина | Матеріал | Replacement Cycle | Критерій заміни |
|---|---|---|---|
| Винт/втулка | 38CrMoALA | 8~10 years | Поріг посадки перевищує 0,5 мм; серйозне зношення, подряпини або деформація на поверхні; нерівномірна твердість матеріалу |
| Використовуйте саме цей формат: "1. " на одну рядок, нічого іншого. | Використовуйте саме цей формат: "1. " на одну рядок, нічого іншого. | 6~12 months | Порушення ущільнення, витікання матеріалу на ліпі форми; твердіння, тріщини, старіння ущільнювального вузла |
| Heating coil | Нікель-хромовий сплав | 1~2 years | Нерівномірне нагрівання, низька ефективність нагрівання; пошкодження, коротке замикання або обрив котушки |
| Blow Pin | Нержавна сталь | 8~12 months | Зношення виходу повітря, нерівномірний надходження повітря; деформація або корозія корпуса штифта; поганий герметичний з'єднання |
| Hydraulic seal | NBR/Viton | 6~12 months | Витік масла; затвердіння, розтріскування або втрата еластичності ущільнення |
| Фільтр (гідравлічна рідина/повітря) | Фільтрувальна паперова/металева плойка | 3~6 months | Серйозне забруднення, закупорка; різниця тиску перевищує встановлене значення |
III. Special System Maintenance
Екструзійна машина видувного формуванняs consist of multiple special systems, and targeted maintenance is required to ensure their coordinated operation.
1. гідравлічна система Maintenance
- Держати рівень гідравлічного масла в зазначеному діапазоні та дотримуватися чистоти масляної ємності, уникаючи потрапляння пилу, води та інших забруднень.
- Регулярно чистити фільтр масла та масляний охолоджувач для забезпечення доброго відведення тепла та безперервного циркуляції масла.
- Управляти температурою роботи гідравлічної системи в межах від 30 до 50 ℃. Якщо температура занадто висока, перевіряйте охолоджувальну систему та своєчасно усуваєте несправності.
- Уникайте тривалого перевантаження гідравлічної системи, що може призвести до передчасного зносу насосів, клапанів та інших компонентів.
2. Electrical System Maintenance
- Держати електроенергетичний шафсу сухим та чистим та регулярно видаляти пил, щоб запобігти коротким замиканням, викликаним накопиченням пилу.
- Перевіряти герметичність клем для підключення проводів та закріплювати їх, якщо вони ослаблені, щоб уникнути незгладжування з'єднань.
- Регулярно перевіряти стан роботи PLC, перетворювача частоти та інших основних електричних компонентів та оновлювати програму керування, якщо це необхідно.
- Переконатися, що електросистема надійно заземлена, щоб запобігти випадкам отримання електричного струму і пошкодженню обладнання.
3. Система екструзії. Maintenance
- Перед запуском прогрійте стрижневий барабан та головку пресування відповідно до характеристик матеріалу і перевірте стабільність температури перед подаванням, щоб уникнути забивання матеріалу в гвинт.
- Регулярно чистіть гвинт та барабан, особливо при заміні матеріалів чи кольорів, щоб уникнути перехресної забруднення матеріалів.
- Регулярно перевіряйте контролер парісона і механізм тонкого налаштування ободка пресування, щоб забезпечити точне керування товщиною парісона.
- Не допускайте тривалого бездумного режиму роботи гвинта, що може привести до надмірного зносу гвинта та барабана.
4. Blow Molding System Maintenance
- Щодня оглядайте трубопровід подачі повітря та клапан, забезпечуючи стабільний тиск повітря і відсутність витоку повітря.
- Периодично очищайте порожнину форму і охолоджувальний канал, щоб гарантувати однакову охолодження і гладку поверхню пляшки.
- Регулярно контролюйте силу притискання форми і регулюйте тиск відповідно до розмірів продукту, щоб уникнути недостатнього притискання, що може призвести до витікання, або надмірного притискання, що може призвести до пошкодження форми.
- Доглядайте за механізмом швидкого зміни форми, забезпечуючи гнучку експлуатацію і короткий час зміни форми (часто менше 1,5 години).
IV. Maintenance Safety Precautions
- Перш ніж виконувати будь-які роботи по обслуговуванню, необхідно вимкнути потужність, подачу повітря та воду і побарати картку «Проходження технічного обслуговування», щоб уникнути випадкового запуску.
- Якщо працюєте з деталями високої температури (наприклад, барабан, головка матриці), потрібно чекати, поки температура знизиться до безпечного рівня (нижче 50 °C), щоб уникнути опіків.
- Для обслуговування використовуйте спеціальні інструменти і переконайтеся, що інструменти в правильному стані та правильно відкалібровані.
- Працівники обов’язково повинні використовувати засоби індивідуального захисту, такі як шоломи, рукавиці та окуляри, щоб забезпечити особисту безпеку.
- Для складних робіт по обслуговуванню (наприклад, розбір скоби і барабана) повинні бути затверджені професійні фахівці, а поточні записи про технічне обслуговування необхідно вести.
Summary
Обслуговування машин екструзійного лиття під тиском — це системний проект, який передбачає дотримання планів періодичного технічного обслуговування, своєчасну заміну зношених деталей і зорієнтоване обслуговування спеціальних систем. Створюючи повний систему технічного обслуговування та деталізацію записів, ми можемо підвищити надійність та стабільність обладнання, продовжити його строк служби, знизити витрати на експлуатацію і технічне обслуговування, а також забезпечити плавний хід виробництва. При цьому рекомендується, щоб підприємства складали персоналізовані плани технічного обслуговування відповідно до моделі, умов використання та обсягу роботи устаткування, а також регулярно проводили підготовку персоналу технічного обслуговування для підвищення їх професійних навичок та рівня задоволення потреб.






