

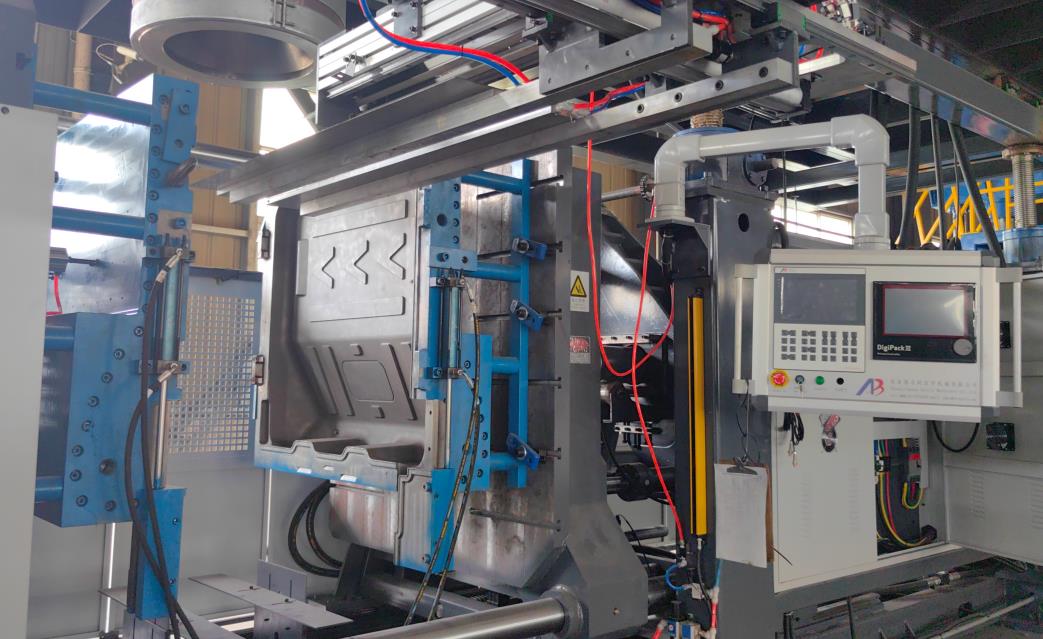
押出吹き型機械は、石鹸ボタン、食品容器、工業用かさなどの製品の生産に広く使用されているプラスチック包装業界の主要な設備です。定期的な標準化されたメンテナンスは、安定した装置運転、サービス寿命の延長、生産効率の向上、廃棄率の低減を確実にするために非常に重要です。この記事では、押出吹き型機械の主要なメンテナンス項目を詳しく説明し、定期的なメンテナンス、摩耗部品の交換、および特別なシステムメンテナンスについて説明します。これらの情報は、装置オペレーターおよびメンテナンス担当者にとって包括的なガイドとなります。
I. Periodic Maintenance Plan
定期メンテナンスは、運用サイクルに基づいて日常メンテナンス、週次メンテナンス、月次メンテナンス、年次メンテナンスに分けられ、明確な点検項目と運用基準を設定して、体系的な設備メンテナンスを行います。
1. 日常保守(運転前、運転中、および運転後)
- 運転前検査:油圧油、潤滑油、冷却水の液位と清浄度を確認し、指定の範囲内かつ不純物がなくてもよい。
- 接地用ボルト、特にスクリュー、バルーブに着けているボルト、固定機構、金型全ての締め付け強さを確認して、緩んだものを間に合わせて締め付け。
- 電気システム、供給電源、PLCコントローラ、センサー、緊急停止ボタンなどの正常な動作を確認し、異常信号や粗接線がないかチェックしてください。
- 空気圧システムの圧力と気密を確認します。圧力が0.6~0.8MPaで安定していること、配管やジョイント部に空気漏れがないことを確認します。2. 運転中のモニタリング:主要な部品の運転温度を監視します。油圧システムの温度は30~50℃で、素材(HDPEなど)の押出温度は170~210℃で安定していることが必要です。3. スクリュ、バレル、クランプ機構の運転状態を観察し、異常な振動や音、漏れ等に注意します。
運転中のモニタリング: 主要部品の動作温度を監視します。油圧システムの温度は30〜50℃で、材料(例えばHDPE)の押出温度は170〜210℃で安定している必要があります。
スクリュー、バレル、および締め付け機構の動作状態を観察し、異常な振動、振動、または漏れに注意します。
金型、ボンベ、その他の部品の効果的な冷却を確実にするために、冷却水の流量と温度を確認します。
生産能力、成形サイクル、エネルギー消費量などの設備運営パラメータを記録して、その後のメンテナンスに活用できるようにします。
加工後の清掃と検査:残留プラスチックや不純物を除去するために、金型、筒口、および原型材頭部を清掃し、その後の製造に影響を与える材料の蓄積を防止します。
電源、空気供給、水供給をオフにして、設備の表面と周辺環境を清掃します。
ブロウピンや金型腔などの主要部の摩耗状態を検査し、異常な状態がある場合には記録します。
2. Weekly Maintenance
- 金型頭と測長装置を徹底的に清掃し、壁厚制御システム(MOOG 100ポイント測長装置など)の精度を確認して、壁の厚さ偏差が±2%以内であることを保証します。
- 加圧系(オイルポンプ、配管、「ニードル」など)の清掃を行い、スムーズなオイル供給と詰まりのないことを確認します。必要に応じてオイルを補充します。
- 金型ガイドレールとクリープスライダーの摩耗状態を調べ、摩擦を軽減するために潤滑グリースを使用します。
- 自動デフラッシュ機構と金型内マーキング機構の動作をテストし、デフラッシュ精度が±1mmであり、マーキングがしっかりしたことを確認します。
- 安全保護装置(安全ドア、ライトカーテンなど)を検査し、正常に動作していることと、必要に応じて緊急ストップを起動できることを確認します。
3. Monthly Maintenance
- 温度制御システムと圧力センサーを校正することで、温度制御精度が±1℃、圧力測定が正確であることを確認します。
- 油圧油の品質(色、透明度、粘度)をチェックし、酸化・汚染や水漏れがある場合は油圧油を交換し、オイルフィルターを清掃します(交換周期は一般的に6〜12か月です)。
- スクリューとバレルの摩耗状態を調べ、バレルの内径とスクリューの外径を測定して適合基準の許容値内かどうかを確認します。許容値を超えていれば、修理または交換を検討します。
- 油圧システムのシール性能(シリンダ、バルブ、配管など)を確認し、破損したシールを交換してオイル漏れを防ぎます。
- 緊急停止機能と故障警告システムをテストして、異常が発生した場合に迅速に停止できることと正確な警報が発されることを確認します。
4. Annual Maintenance
- スクリュ、バレル、および締め込み機構(ベアリング、ギヤ、および連結ロッドを含む)を完全に分解し、検査します。摩耗したコンポーネントを交換し、精度を確保するためにカリブレーションを行います。
- PLC、周波数変換器、および配線端子などの電気システムをオーバーホールします。電気キャビネットを清掃し、ワイヤの断熱性能を確認して、老朽化したワイヤやコンポーネントを交換します。
- サーボモータと油圧ポンプを点検し、モータの絶縁抵抗とポンプの出力圧を測定します。性能が低下している場合は、保守または交換を実施します。
- 冷却水パイプラインの摩耗状況を確認し、パイプラインをいびつき、水フィルターを交換して、スムーズな水流と優れた冷却効果を確保します。
- 装置の総合性能テストを行い、生産能力、成形精度、およびエネルギー消費量などの項目を調整し、最適な性能を回復します。
II. 摩耗部品交換基準
摩耗部品は機器の安定性を左右する重要なコンポーネントです。突然の故障を防ぐため、定期的な検査と適時に交換が必要です。以下は、一般的に使用される摩耗部品とその交換サイクルおよび基準です:
| 摩耗部品 | 材料 | Replacement Cycle | 交換基準 |
|---|---|---|---|
| ネジ/バルブ | 38CrMoALA | 8~10 years | 合潤が0.5mmを超えています。表面に深刻な摩耗、傷、または変形があります。材料の塑化は不均一です。 |
| ダイスリップシール | 高温耐性ゴム | 6~12 months | シール破損、ダイリップからの物質漏れ、シールの硬化、割れ方、劣化 |
| 加熱コイル | ニッケルクロム合金 | 1~2 years | 加熱不均一、効率の低い加熱、コイルの損傷、短絡、オープン回路 |
| Blow Pin | ステンレス鋼 | 8~12 months | 通気口の摩耗、不均一な気流供給、ピン本体の変形や腐食、接続部のシール不良 |
| 油圧シール | NBR/Viton | 6~12 months | 油漏れ、シールの硬化、割れ方、弾力性の低下 |
| フィルターワイパー(油圧・空気) | フィルターピース/金属メッシュ | 3~6 months | 深刻な汚染、詰まり、圧力差が指定値を超える |
III. Special System Maintenance
押出吹き型機は複数の特殊システムから構成されており、連動した運転を確保するために対象別のメンテナンスが必要です。
1. 油圧システム Maintenance
- 油圧オイルのレベルを指定された範囲内で維持し、オイルタンクを清潔に保ち、埃、水、その他の汚物が入らないようにします。
- 定期的にオイルフィルターとオイルクーラーを清掃し、良好な熱放散と妨げのないオイル回路を確保します。
- 油圧システムの稼働温度を30~50℃に制御します。温度が高すぎる場合は、冷却システムを確認し、障害を早期に除去します。
- 油圧システムを長期間の過負荷運転をさせないでください。これはポンプ、バルブ、およびその他のコンポーネントの早い摩耗を招く可能性があります。
2. Electrical System Maintenance
- 電気キャビネットを乾燥・清潔に保ち、埃がたまったことによるショート回路を防ぐために定期的に埃を取り除きます。
- 配線端子の接合具の締め付け状態を確認し、接触不良を防ぐために緩みがあれば締め付け直します。
- PLC、周波数変換器、およびその他の主要電気部品の運転状態を定期的に検査し、必要に応じて制御プログラムを更新します。
- 電気システムの接地が確実に行われ、電気怪我や機器の損傷を防ぐようにします。
3. 押出システム Maintenance
- スタートアップ前に、材料特性に従ってバルブとダイヘッドを予熱し、供給前に温度が安定していることを確認し、ネジに冷たい材料が詰まるのを防ぎます。
- 材料や色を交換する際など、ネジとバルブを定期的に清掃し、材料の混在を防ぎます。
- パラシオンコントローラーとダイリップ微調整機構を定期的に確認し、パラシオン厚さの正確な制御を確保します。
- 長時間スレッドの空回り操作を避け、スレッドと缶の過度の摩耗を防ぎます。
4. Blow Molding System Maintenance
- ブローエアパイプラインとバルブを定期的に検査し、安定した気圧と空気漏れなくする。
- 型体腔と冷却チャンネルを定期的に清掃し、均一な冷却と滑らかなボトル表面を保証します。
- 型体の締付力を定期的に確認し、製品サイズに応じて圧力を調整することで、締付力が不足してフラッシュが発生したり、締付力が過剰になり型体が損傷することを防ぎます。
- クイック型切り替え機構を維持し、柔軟な操作と短い型切替時間(一般的には1.5時間未満)を確保します。
IV. Maintenance Safety Precautions
- 保守作業を行う前に、電源、空気供給、および給水を切り、"保守作業中"の標識を掲示して、誤動作を防ぎます。
- 高温部品(バレル、ダイヘッドなど)を扱う際は、火傷を防ぐために、温度が安全な範囲(50℃以下)まで下がるのを待ちましょう。
- 保守には専用の道具を使用し、道具が正常な状態で適切に調整されたことを保証します。
- オペレータは個人保護具(安全ヘルメット、手袋、ゴーグルなど)を着用し、自身の安全を確保します。
- 難易度の高いメンテナンス作業(スレッドと缶の分解など)については、専門技術者を指定して操作するようにし、詳細なメンテナンス記録を保持します。
Summary
排気複層成形機のメンテナンスは、定期的なメンテナンス計画の厳格な遵守、摩耗部品の適時交換、および特殊システムの適切なメンテナンスを必要とするシステム的なプロジェクトです。 完全なメンテナンスシステムを設定し、詳細な記録を作成することで、機器の安定性と信頼性を向上させ、寿命を延ばし、操作およびメンテナンスコストを削減し、生産の順調な進行を確保することができます。企業は、機器のモデル、使用環境、および生産負荷に応じて個別化されたメンテナンス計画を策定し、定期的にメンテナンススタッフを教育して専門知識と運用レベルを向上させることを推奨します。






