

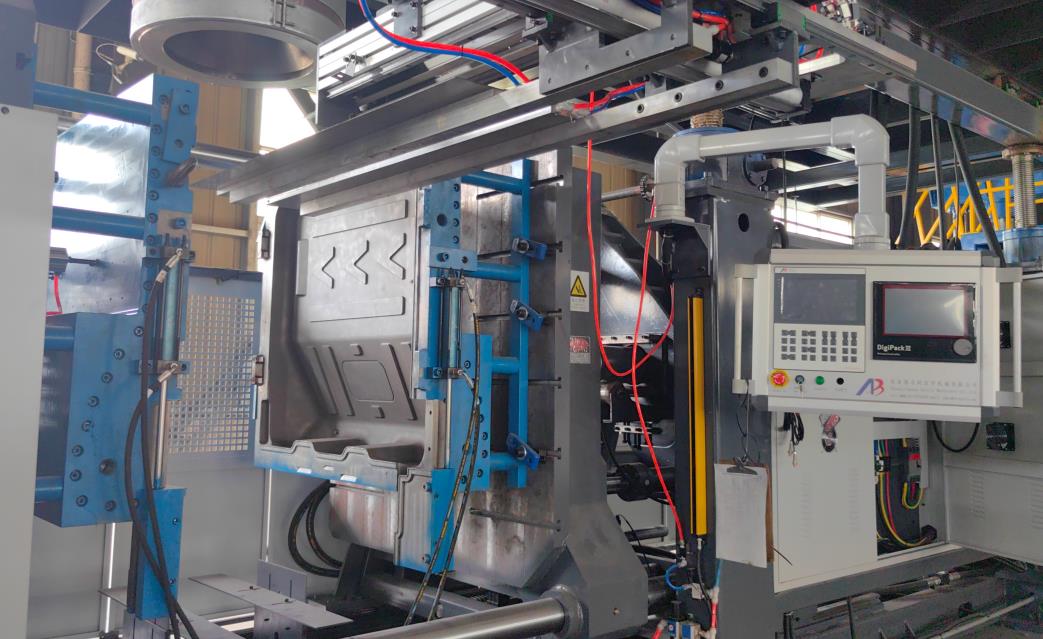
Ekstrüzyon üflemeli kalıplama makinesis are core equipment in the plastic packaging industry, widely used in producing detergent bottles, food containers, industrial barrels, and other products. Regular and standardized maintenance is crucial to ensure stable equipment operation, extend service life, improve production efficiency, and reduce scrap rates. This article details the key maintenance items of extrüzyon dokunmatik ekran makinesis, covering periodic maintenance, wearing parts replacement, and special system maintenance, providing a comprehensive guide for equipment operators and maintenance personnel.
I. Periodic Maintenance Plan
Düzgün muayene başlıkları ve işletme standartlarıyla sistematik ekipman bakımını sağlamak için işletme döngüsüne göre günlük, haftalık, aylık ve yıllık bakım olmak üzere ayırırız.
1. Daily Maintenance (Before, During, and After Operation)
- İşletme öncesi muayene: Hidrolik yağ, yağlayıcı ve soğutma suyunun seviyesini ve temizliğini kontrol ederek belirlenmiş aralığın içinde ve kirlenmemiş olduğundan emin olmalısınız.
- Hepsinin birleştirme vidalarının sıkılığını, özellikle de makaraya, silindere, sıkma mekanizmasına ve kalıba ait olanların sıkılığını kontrol edin ve gevşeyen vidaları günün koşulları içinde sıkın.
- Elektrik sistemlerinin normal çalışmasını, kaynak, PLC kontrolörleri, sensörler ve acil durdurma düğmelerini dahil ederek, anormal sinyaller ve gevşek kablolardan arındırın.
- Pnematik sistemin basınç ve hava geçirgenliğini kontrol ederek, basıncın 0,6~0,8MPa aralığında ve boru hatları ve bağlantı noktalarında hava sızmasından sakının.
İşletme sırasında izleme: Ana elemanların, hidrolik sistemin sıcaklığının 30~50℃ arasında denetlenmesi ve malzemelerin (örneğin HDPE) kalıplanma sıcaklığının 170~210℃ arasında sabit olması gibi, sıcaklıklarını izleyin.
Makarayı, silinderi ve sıkma mekanizmasının çalışma durumunu gözlemleyin ve anormal sesler, titreşimler veya sızıntılar için dikkat edin.
Soğutma suyunun akış hızı ve sıcaklığını kontrol ederek, kalıbın, silindirin ve diğer elemanların etkin şekilde soğutulmasını sağlayın.
Düzgün ekipman işletim parametrelerini, üretim kapasitesini, kalıplanma döngüsünü ve enerji tüketimini kaydederek, ileride yapılacak bakımların referansı için tutun.
İşletme sonrasında temizlik ve muayene: Malzemeyi ve kirleri çıkarmak için kalıp, silindere açılan ağzı ve parison makinası kafasını temizleyin ve sonraki üretimden etkilenmemesi için malzemenin birikmesini engelleyin.
Elektrik, hava ve su sağlayıcılarını kapatın ve ekipman yüzeyini ve çevresini temizleyin.
Zet Piston ve kalıp kavitesi gibi ana parçaların aşınmasını kontrol ederek, anormal durumları kaydedin.
2. Weekly Maintenance
- Die kafası ve parison kontrolörünü tamamen temizleyin ve duvar kalınlığı kontrol sisteminin (örneğin MOOG 100 noktalı parison kontrolörü) doğruluğunu kontrol edin, duvar kalınlığındaki sapma ±2% ile sınırlı olmasını sağlayın.
- Yağlama sistemi, yağlama pompaları, boru hatları ve nozzlelar dahil olarak kontrol edin ve dengeli bir yağ akışının sağlanıp tıkanıklıkların olup olmadığını kontrol edin. Gerekiyorsa, yağlama yağını yenileyin.
- Kalıp rehber raylarının ve sıkma göbeğinin aşınmasını kontrol edin ve sürtünmeyi azaltmak için yağlayıcı bir yağ sürün.
- Otomatik çiftleştirme sistemi ve kalıba etiketlenme sistemi çalışmasını test edin, çiftleştirme doğruluğunun ±1 mm, etiketleme işleminin ise sağlam olduğunu kontrol edin.
- Emniyet koruma cihazları, yani emniyet kapıları ve ışık perdelerini kontrol ederek, normal çalıştığını ve gerekli durumlarda acil durdurmaları sağlayabileceği konusunda emin olun.
3. Monthly Maintenance
- Doğrulama sistemini ve basınç sensörlerini kalibre edin ve sıcaklık kontrol doğruluğunun ±1 °C, basınç ölçümünün ise doğru olduğunu kontrol edin.
- Hidrolik yağın kalitesini, rengi, şeffaflığı ve viskozitesini kontrol edin. Eğer oksidasyon, kirlenme veya su sızıntısı varsa, hidrolik yağı değiştirin ve yağ filtresini temizleyin (değiştirme süresi genellikle 6 ila 12 aydır).
- Mörtleğin ve silindirin aşınmasını kontrol edin ve silindirin iç çapını ve mörtleğin dış çapını ölçerek, uygunluğu kontrol edin. Eğer açıklık sınırı aşılmışsa, onarım veya değiştirme planlaması için gerekli adımları atın.
- Hidrolik sistemin, silindirler, valfler ve boru hatları dahil olmak üzere, sızdırmazlık performansını kontrol edin ve hasar görmüş silindirleri değiştirin. Yağ sızıntısını önlemek için gereken önlemleri alın.
- Acil durdurma özelliğini ve arıza alarm sistemini test edin ve eğer bir anormallik varsa, cihazın hızlı bir şekilde kapatabilmesi ve doğru bir şekilde alarm verebileceğini kontrol edin.
4. Annual Maintenance
- Mörtleği, silindiri ve sıkma mekanizmasını tamamen çöpebilir ve bakımını yapabilirsiniz, bu arada ayar takım, yataklar, dişli ve bağlantı çubuklarını kontrol edin, aşınmış parça ve bileşenleri değiştirebilirsiniz ve doğrulama işlemini gerçekleştirebilirsiniz.
- Elektrik sistemini, PLC, frekans dönüştürücü ve kabloları dahil olarak tamamen temizleyin, kabloların izolasyon performansını kontrol edin ve yaşlanmış kablolar ve bileşenleri değiştirin.
- Servo motoru ve hidrolik pompayı inceleyin, motor izolasyon direncini ölçün ve pompa çıkış basıncını kontrol edin. Performans düşmesine rağmen bakım yapın veya değiştirin.
- Soğutma suyu boru hattının aşınmasını kontrol edin, boruyu temizleyin ve su filtresini değiştirip su akışının düzgün olup olmadığını ve soğutmanın iyi olup olmadığını kontrol edin.
- Cihazın üretim kapasitesi, kalıp kesiti ve enerji tüketimi dahil olmak üzere kapsamlı bir performans testi yapın ve optimum performansı geri kazanmak için parametreleri ayarlayın.
II. Wearing Parts Replacement Standards
Yıpranmış parçalar, ekipmanın stabilitesini etkileyen kritik bileşenlerdir. Aniden arızalar meydana gelmemesi için düzenli olarak kontrol edilmesi ve zamanında değiştirilmesi gerekir. Aşağıda yaygın yıpranmış parçalar ve bunların değişim döngüleri ve standartları verilmiştir:
| Wearing Part | Malzeme | Replacement Cycle | Replacement Standard |
|---|---|---|---|
| Screw/Barrel | 38CrMoALA | 8~10 years | Entegre açıklığı |
| Die Lip Seal | High-temperature resistant rubber | 6~12 months | 5 mm’yi aşmaktadır; yüzeyde ciddi aşınma, çizikler veya deformasyon vardır; malzeme plastifikasyonu homojendir. |
| Heating Coil | Nickel-chromium alloy | 1~2 years | Silme başarısızlığı, die dudaklarında malzeme kaçakları; siline vinil kılıfın sertleşmesi, çatlaması veya bozulması. |
| Blow Pin | Stainless steel | 8~12 months | Aşırı ısınma, az ısıtma verimi; tel bobinin hasar görmesi, kısa devre veya açık devre olması. |
| Hydraulic Seal | NBR/Viton | 6~12 months | Havanın çıkıştan kaçması, havanın eşit şekilde sağlanamaması; şaft vücudunun deformasyonu veya paslanması; bağlantıda iyi bir yaylanmayan halde. |
| Filter Element (Hydraulic Oil/Air) | Filter paper/metal mesh | 3~6 months | Yağ sızıntısı; silindirin sertleşmesi, çatlaması veya esnekliğin kaybolması. |
III. Special System Maintenance
Ciddi yağlanma, tıkanma; basınç farkı belirlenen değerin üzerinde.
1. Hidrolik sistem Maintenance
- Blow molding makineleri birden fazla özel sistemden oluşur ve uyumlu çalışmaları sağlamak için hedefli bir bakım gereklidir.
- Yağ filtresini ve yağ soğutucusunu düzenli olarak temizleyin, böylece iyi bir ısı dağılımı sağlanmalı ve yağ dolaşımı engellenmemelidir.
- Hidrolik sistemin çalışma sıcaklığını 30-50°C'de tutun. Eğer sıcaklık çok yüksekse, soğutma sistemini kontrol edin ve zamanında arızaları giderin.
- Hidrolik sisteminin uzun süreli aşırı yüke maruz kalmasını önleyin, çünkü bu durum pompaların, vanaların ve diğer bileşenlerin erken aşınmasına neden olabilir.
2. Electrical System Maintenance
- Elektrik kafesini kuru ve temiz tutun ve toz birikimi nedeniyle meydana gelen kısa devrelerden kaçınmak için düzenli olarak tozu temizleyin.
- Kablo terminallerinin sıkılığını kontrol ederek, kötü temasın önlenmesi amacıyla gevşemiş durumda olanları tekrar sıkın.
- PLC, frekans dönüştürücü ve diğer ana elektrik bileşenlerinin çalışma durumunu düzenli olarak kontrol edin ve gerekirse kontrol programını güncelleyin.
- Elektrik sisteminin yalıtımının güvenilir olup olmadığını kontrol edin, bu sayede elektrik şok kazalarını ve ekipman hasarlarını önlemek mümkündür.
3. Ekstrüzyon sistemi Maintenance
- Başlatma öncesinde malzeme özelliğine göre silindir ve tabanca kapağını ön ısıtın ve malzeme sikme işlemi başlamadan önce sıcaklığının stabil olduğunu kontrol edin, böylece soğuk malzeme sikma kenarına takılmasını engelleyin.
- Malzemeler veya renklerin değiştirilmesinde özellikle silindir ve kabuğu düzenli olarak temizleyin, böylece malzeme karışımından kaçınılabilir.
- Parison kontrolörü ve matkap kafasının ayar mekanizmasını düzenli olarak kontrol ederek parison kalınlığının doğru kontrolünü sağlayın.
- Silindirin uzun süre boş çalışmasını önleyin, böylece silindirin ve kabuğun aşırı aşınmasına neden olabilir.
4. Blow Molding System Maintenance
- Blow hava hattını ve valfini düzenli olarak kontrol ederek, istikrarlı hava basıncını koruyun ve hava kaçağı olmamasını sağlayın.
- İzleyici boşluğunu ve soğutma kanalı düzenli olarak temizleyin ve eşit ısı dağılımı ve düzgün şişe yüzeyinin sağlanmasını sağlayın.
- Mold klemleme kuvvetini düzenli olarak kontrol edin ve ürün boyutuna göre basıncı ayarlayarak, kısıtlı klemleme kuvveti nedeniyle anevrizma veya aşırı klemleme kuvveti nedeniyle mold hasarı yaşanmasını önleyin.
- Hızlı kalıp değiştirme mekanizmasını koruyun, esnek çalışmayı ve kalıp değiştirme süresini (genellikle
IV. Maintenance Safety Precautions
- 5 saatten daha kısa) koruyun.
- Herhangi bir bakım işlemini yapmadan önce, enerji, hava kaynağı ve su kaynağını kapatın ve yanlış başlatılmaların önlenmesini sağlamak için "Bakım Devam Ediyor" levhasını asın.
- Yüksek sıcaklıkta yer alan parçalarla (örneğin koniler ve die başları) çalışırken, sıcaklık güvenli bir aralık (50 ℃'den daha düşük) içine düşene kadar bekleyin, böylece yanmalardan kurtulun.
- Bakım için özel aletler kullanın ve araçların iyi durumda ve doğru olarak kalibre edilmesini sağlayın.
- Operatörler kişisel koruma ekipmanı kullanmalıdır, örneğin güvenlik başlıkları, eldivenler ve gözlükler, böylece kişisel güvenlik sağlanabilir.
Summary
Kompleks bakım işleri (örneğin sikinin ve tüpün sökülmesi) için, çalışılmasını sağlamak için profesyonel teknisyenler ayarlanmalı ve ayrıntılı bakım kayıtları tutulmalıdır.






