

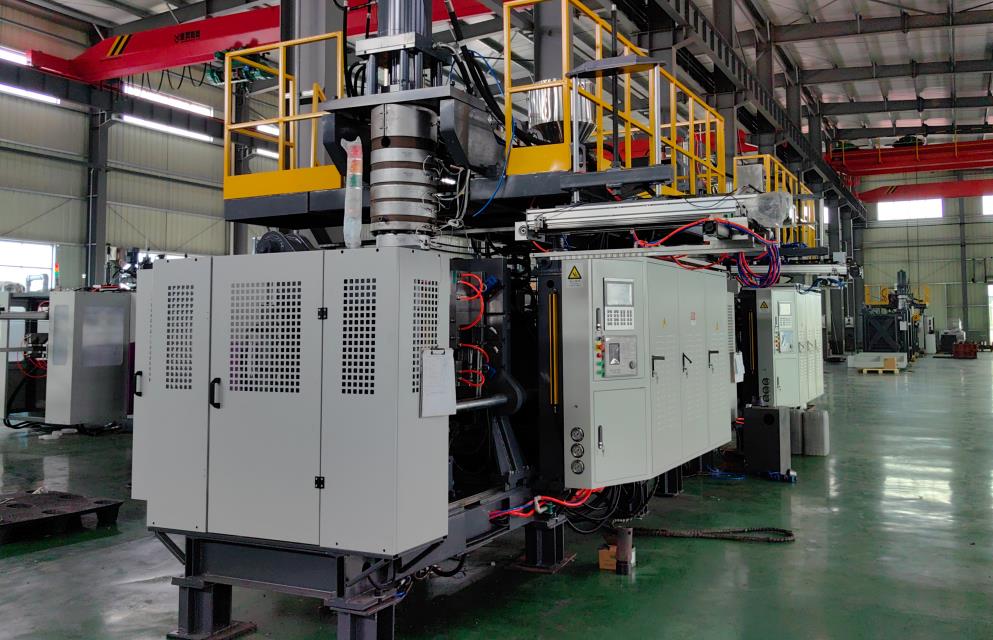
Sistem mematurkan memotong adalah peralatan utama dalam industri pengolahan plastik, terutama digunakan untuk menghasilkan produk plastik hampa seperti botol, tandon, dan kotak. Untuk menjamin keselamatan operasional, kualitas produk yang stabil, dan usia layanan peralatan yang lebih lama, operator harus dengan ketat mematuhi peringatan penggunaan berikut selama seluruh proses mulai dari persiapan sebelum operasi hingga perawatan penutupan setelah pekerjaan selesai.
1. Persiapan Pre-Operasi
1.1 Kualifikasi dan Perlindungan Pihak yang Bertanggung Jawab
Operator harus menerima pelatihan profesional, lulus penilaian, dan memperoleh kualifikasi operasi sebelum melamar posisinya. Mereka harus mengenal struktur peralatan, prinsip kerja, alur proses, dan norma keselamatan. Selama operasi, perlengkapan pengaman pribadi (PPE) yang standar harus dipakai, termasuk pakaian kerja yang tahan api, sarung tangan tahan panas, kacamata keselamatan, dan sepatu keselamatan yang tidak licin. Rambut panjang harus dijepit dan ditutup dengan topi kerja untuk mencegahnya terjebak oleh bagian yang berputar, dan tidak diizinkan untuk memakai sandal, celana pendek, atau pakaian yang longgar.
1.2 Inspeksi Status Peralatan
Periksa penampilan peralatan untuk memverifikasi keberadaan kerusakan, deformasi, atau sambungan yang melemah (seperti baut dan pulley). Pastikan koneksi sirkuit udara, sirkuit minyak, dan sirkuit bahan tetap kuat tanpa terjadinya kebocoran. Lakukan inspeksi instalasi cetakan: realign pin penempatan dengan lubang penempatan, tancapkan baut penahan dengan merata, dan periksa saluran air pendingin dan lubang pengambilan udara formasi yang tidak tertutup, dan permukaan kantong formasi bebas dari noda minyak dan sisa bahan.
Verifikasi sistem elektrik: pastikan tegangan pasokan listrik stabil, tombol penghentian darurat, tombol operasi, dan lampu indikator berfungsi dengan baik, dan tidak ada akumulasi debu atau penurunan kinerja saluran di dalam kabinet kontrol. Lakukan pemeriksaan alat penyanggah untuk memastikan kinerjanya baik (resistansi penyanggah ≤ 4Ω).
Lakukan inspeksi sistem pendukung: tekanan udara kompresi harus mencapai 0,6-0,8 MPa (diadaptasi sesuai dengan parameter peralatan), dan keluarkan air yang terkumpul di tangki penyimpanan udara. Pastikan tingkat air dalam tangki air pendingin normal, dan pompa sirkulasi beroperasi tanpa suara yang tidak wajar. Lakukan pemeriksaan kadar minyak reducer dan bearing (dipantau pada kisaran 1/2 dan 2/3 skala pengukur kadar minyak) untuk memastikan tidak ada kebocoran minyak atau kekurangan minyak.
1.3 Persiapan Bahan Baku dan Peralatan Khusus
Bahan baku plastik harus disimpan dalam kondisi kering dengan kadar kelembaban ≤ 0,1% (disediakan sesuai dengan karakteristik bahan) untuk menghindari munculnya gelembung dan retakan di dalam produk. Saring bahan baku untuk menghilangkan kotoran dan partikel logam (mekanisme pemisahan magnetik dapat digunakan jika diperlukan) untuk mencegah penutupan ekstruder atau kerusakan pada sumbu.
Persiapkan peralatan khusus: gunakan alat penggiling seng, sarung tangan tahan panas, dan alat ukur (seperti pengukur ketebalan dan termometer). Pemakaian alat besi untuk bersentuhan dengan kepala cetakan dilarang ketat untuk menghindari menandakan permukaan yang halus.
2. Norma Proses Operasi
2.1 Pekerjaan Pengaktifan dan Pengujian
Aktifkan pasokan energi utama, perhatikan bahwa indikator tenaga adalah menyala, dan aktifkan pasokan energi kabinet kontrol setelah memverifikasi tegangan stabil. Aktifkan sistem pengaturan suhu, tentukan suhu setiap bagian tandu sesuai dengan persyaratan proses (misalnya, temperatur ekstrusi bahan baku HDPE 160-220°C), dan setelah suhunya stabil selama 15–20 menit, aktifkan tali ekstruder untuk beroperasi pada kecepatan rendah (kecepatan putar ≤ 10R / menit) untuk memeriksa tidak terjadinya kemacetan. Dalam mode manual, uji gerakan pembukaan dan penutupan cetakan 3–5 kali untuk memastikan operasi lancar, dan celah permukaan pecah setelah penahanan cetakan ≤ 0,05mm. Lakukan pemeriksaan sistem penyemprotan udara: alihkan nozzle penyemprotan udara dengan pori udara penyemprotan cetakan, aktifkan katup penyemprotan udara, dan pastikan tekanan udara kompresi stabil (tekanan penyemprotan 0,4–0,6 MPa, durasi 1–3 detik).
Dalam mode manual, uji tindakan pembukaan dan penutupan cetakan sebanyak 3-5 kali untuk memastikan operasi yang lancar, dan jarak antara permukaan pembagi setelah penekanan cetakan adalah ≤ 0,05 mm. Periksa sistem menyemprot udara: alihkan nozzle penyemprot udara dengan port penyemprot udara cetakan, nyalakan kran penyemprot udara, dan pastikan tekanan udara bertekanan stabil (tekanan penyemprot 0,4-0,6MPa, durasi 1-3 detik).
Melakukan produksi uji: secara manual memuat sedikit biji, mengamati keseragaman ketebalan dinding. Jika terlalu tebal atau terlalu tipis, sesuaikan kecepatan ekstruder atau jarak pas. Setelah pemisahan pertama, periksa tampilan dan ukuran produk. Jika terdapat kelainan, sesuaikan secara bertahap parameter seperti suhu, tekanan pemasakan, dan waktu penahanan sampai kualitas memenuhi standar.
2.2 Pemantauan Proses Produksi
Catat parameter seperti suhu silinder, tekanan pemasakan, dan tekanan pemasakan setiap 30 menit. Jika perubahan suhu berlebih daripada ±5℃ atau perubahan tekanan lebih dari ±0.05MPa, sesuaikan sistem pengaturan suhu atau sirkulasi udara secara tepat. Jika biji menyusut (kecepatan ekstruder yang terlalu tinggi atau suhu yang terlalu tinggi), kurangi kecepatan ekstruder atau turunkan suhu secara tepat.
Periksa kualitas produk setiap jam: uji dimensi (tinggi, diameter, ketebalan dinding) dan secara visual periksa tampilan (tidak ada kantung, luka, atau titik dingin). Jika ditemukan kelainan, matikan mesin untuk memeriksa masalah dengan bahan baku, pengecoran, atau parameter proses, dan sangat dilarang untuk menghasilkan dengan kekurangan.
Selama operasi peralatan, dilarang untuk memasukkan tangan atau alat kedalam bukaan pengecoran atau area senyawa bergerak. Jangan berdiri langsung di depan kepala pengecoran untuk mencegah membakar tubuh karena pengecoran panas. Jika perlu penyesuaian atau pembersihan, matikan mesin dan gantung tanda "Tidak Dapat Dioperasikan".
2.3 Pengaturan Situasi Tidak Normal
Jika peralatan menghasilkan suara aneh, asap, atau berhenti secara tiba-tiba, tekan tombol darurat secara segera, matikan sumber daya dan sumber udara, dan perbaiki kelainan (misalnya, bersihkan silinder jika gigi terhenti, gantilah aksesori jika tusuk pemanas pendek). Pastikan kembali untuk menjalankan uji setelah kelainan dihilangkan.
Dalam hal kebocoran pelembut, matikan pemasakan dan matikan sistem pemanas dengan segera. Tutup area kebocoran dengan sarung tangan tahan panas atau kain asbes untuk mencegah kebocoran meluncur. Setelah pelembut dingin, bersihkan area kebocoran dan periksa apakah seal konveyor (seperti O-ring) rusak.
3. Menghentikan dan Membersihkan Peralatan
3.1 Proses Penutupan Normal
Hentikan pengiriman bahan baku, dan setelah bahan yang tersisa di dalam silinder sebagian besar di ekstrusi, kurangi kecepatan gigi menjadi 5r/min dan lanjutkan berjalan selama 3-5 menit untuk membuang bahan yang tersisa.
Matikan sistem pengaturan suhu, dan berhenti operasi ekstruder setelah suhu silinder turun di bawah 100℃. Secara manual buka dan tutup pengecoran 3-5 kali, dan bersihkan bahan yang tersisa di ruang bukaan pengecoran dan kepala pengecoran dengan spons tembaga atau alat khusus.
Matikan sumber daya utama dan sumber udara secara urut, dan gantung tanda "Peralatan Sudah Dimatikan".
3.2 Pembersihan dan Perlindungan Peralatan
Bersihkan noda minyak dan debu di permukaan peralatan, lap kabinet pengendalian dan panel operasi. Gunakan udara kompresi untuk mengeluarkan debu yang terkumpul di dalam peralatan (hindari menyemprot langsung komponen elektronik).
Oleskan antirust pada acuan (untuk penutupan jangka panjang), serta oleskan minyak dari peralatan guide rail yang terlihat dan sekrupnya. Kelasifikasi serta simpan bahan baku dan produk jadi jauh dari sumber panas.
4. Maintenance and Upkeep
4.1 Daily Maintenance (After Each Shift)
Periksa apakah sekrup merasa longgar dan rapatkan mereka dengan segera. Bersihkan layar filter dari tangki air pendingin dan ganti cairan penyaring yang berwarna keruh. Periksa filter sirkulasi udara, buang air yang telah menumpuk, serta catat parameter operasi peralatan serta kualitas produk.
4.2 Regular Maintenance (Monthly/Quarterly)
Bagian mekanis: periksa usia sekrup dan tabung setiap kuartal, atur celah dan catat. Tambahkan minyak based lithium pada guide rail dan sekrup setiap bulan.
Sistem listrik: jalankan tes nilai resistensi silet pemanas setiap bulan, dan gantilah jika perbezaan melebihi 10%. Bersihkan kabinet kontrol setiap kuartal dan periksa kekencangan terminal sambungan.
Perawatan acuan: bersihkan sedimen di saluran air pendingin acuan dengan larutan asam sitrat setiap bulan, periksa usia rongga acuan, dan polish atau panggul plastik dengan reagen chrome jika diperlukan.
5. Spesifikasi Keamanan
Dilarang memperbaiki peralatan tanpa ijin (misalnya mengganti motor berdaya yang lebih tinggi atau memodifikasi sistem kontrol suhu). Perubahan apapun harus dianalisis oleh para profesional.
Saat memproduksi bahan baku yang mudah terbakar, pastikan lokasi tempat produksi ventilasi baik, dilarang merokok atau menyala api, dan peralatan pemadam kebakaran harus disediakan serta dimonitoring secara berkesinambungan. Saat terjadi kebakaran, gunakan pemadam api dengan bubuk kering (air dilarang untuk api listrik atau api pembakaran), evakuasi personil ke tempat aman, dan matikan pasokan tenaga utama.
Larangan untuk kerja lelah (jam kerja terus-menerus tidak boleh melebihi 8 jam), dan larangan kerja setelah minum-minum atau sakit. Jika cedera mekanis terjadi, matikan pasokan tenaga secara segera, hubungi layanan medis, dan proteksi lokasi kejadian.
Peralatan darurat (seperti pemadam api, alat pertolongan pertama, dan penerangan darurat) harus disediakan di tempat produksi, dan dimonitor setiap bulan untuk memastikan ketersediaannya. Lakukan latihan darurat setiap enam bulan untuk meningkatkan kemampuan respon pada kejadian.






