

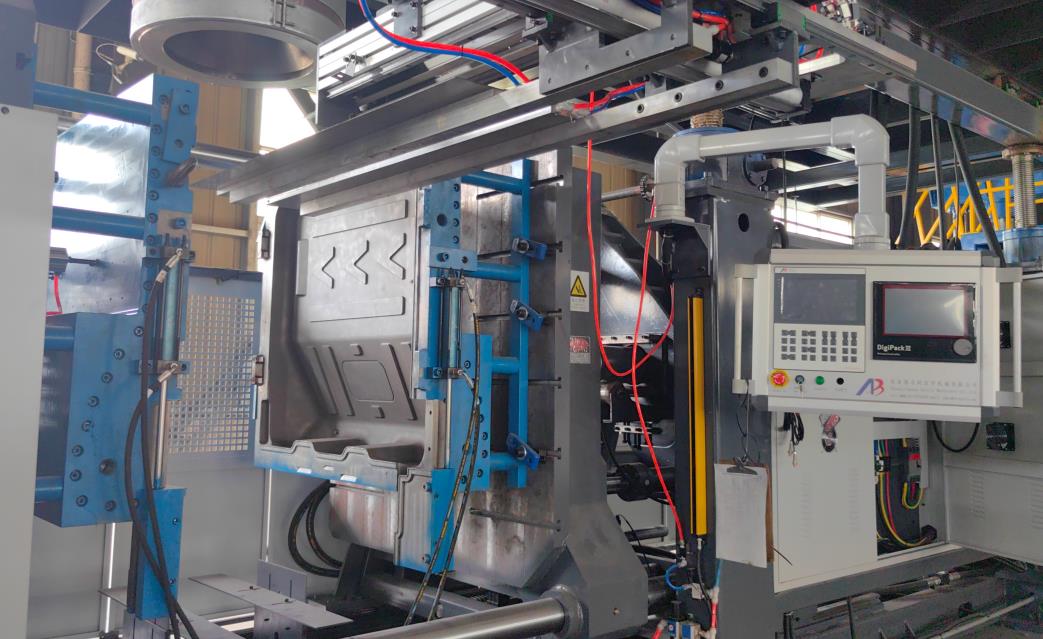
Mesin pembentukan keluli cairs are core equipment in the plastic packaging industry, widely used in producing detergent bottles, food containers, industrial barrels, and other products. Regular and standardized maintenance is crucial to ensure stable equipment operation, extend service life, improve production efficiency, and reduce scrap rates. This article details the key maintenance items of mesin pengacuan tiup pengekstrusans, covering periodic maintenance, wearing parts replacement, and special system maintenance, providing a comprehensive guide for equipment operators and maintenance personnel.
I. Periodic Maintenance Plan
Operasi rutin dibagi menjadi perawatan harian, mingguan, bulanan, dan tahunan berdasarkan siklus operasi, dengan elemen inspeksi dan standar operasi yang jelas untuk memastikan perawatan peralatan yang sistematis.
1. Daily Maintenance (Before, During, and After Operation)
- Inspeksi sebelum operasi: Periksa tingkat dan kebersihan minyak hidrolik, minyak pelumas, dan air pendingin, memastikan mereka berada dalam kisaran yang ditentukan dan bebas dari kontaminan.
- Inspeksi ketatnya semua clamp, terutama yang diperlukan untuk pegas, tabung, mekanisme penyekat, dan cetakan, dan ketatkan semua clamp yang longgar secara tepat waktu.
- Verifikasi operasi sistem elektronik, termasuk pemasok energi, controller PLC, sensor, dan tombol pemutus darurat, memastikan tidak ada sinyal yang abnormal atau kabel yang longgar.
- Periksa tekanan udara dan ketahanan udara sistem pneumatik, memastikan tekanan stabil pada 0,6-0,8MPa dan tidak ada kebocoran udara pada pipa dan sambungan.
Pengawasan selama operasi: Melihat suhu operasi komponen penting: suhu sistem hidrolik harus berada dalam kisaran 30-50 derajat Celcius, dan suhu ekstrusi bahan (seperti HDPE) harus stabil di kisaran 170-210 derajat Celcius.
Perhatikan status operasi pegas, tabung, dan mekanisme penyekat, perhatikan suara aneh, getaran, atau kebocoran.
Periksa kecepatan aliran dan suhu air pendingin untuk memastikan pendinginan yang efektif dari cetakan, tabung, dan komponen lainnya.
Catat parameter operasi peralatan, termasuk kapasitas produksi, siklus cetakan, dan konsumsi energi, untuk referensi perawatan berikutnya.
Pembersihan dan inspeksi setelah operasi: Bersihkan cetakan, mulut tabung, dan kepala penyalin untuk menghilangkan plastik dan kontaminan yang tersimpan, mencegah akumulasi bahan yang dapat mempengaruhi produksi selanjutnya.
Matikan transmisi, pasokan udara, dan pasokan air, dan bersihkan permukaan peralatan dan lingkungan sekitarnya.
Inspeksi keausan komponen penting seperti bola jahit dan lubang cetakan, dan catat kondisi yang tidak biasa.
2. Weekly Maintenance
- Bersihkan dengan seksama kepala porsi dan pengendali parison, serta periksa keakuratan sistem kontrol tebal dinding (seperti pengendali parison 100-pintar MOOG) untuk memastikan kelebihan atau kurangnya tebal dinding berada dalam rentang ±2%.
- Inspeksi sistem pelumasan, termasuk pompa minyak pelumas, pipa, dan nozzle, untuk memastikan pasokan minyak yang lancar dan tidak mengalami penyumbatan. Isi ulang minyak pelumas jika diperlukan.
- Periksa usia kereta pengiring permasangan dan penyangga penekan, serta oleskan minyak pelumas untuk mengurangi gesekan.
- Coba kerja sistem pengeluaran keriput secara otomatis dan sistem pemasangan stiker pada permasukan, memastikan presisi pengeluaran keriput berada pada ±1 mm dan pemasangan stiker kuat.
- Inspeksi perangkat perlindungan keamanan, seperti pintu keamanan dan bara sinar, untuk memastikan mereka berfungsi normal dan dapat mendeteksi penutupan darurat jika diperlukan.
3. Monthly Maintenance
- Kalibrasi sistem kontrol temperatur dan sensor tekanan untuk memastikan presisi kontrol temperatur berada pada ±1℃ dan pengukuran tekanan tepat.
- Inspeksi kualiti minyak hidraulis, termasuk warna, transparansi, dan viskositas. Jika terjadi oksidasi, kontaminasi, atau masuknya air, gantikan minyak hidraulis dan bersihkan filter minyak (siklus penggantian umumnya 6–12 bulan).
- Periksa usia tiup dan tabung, serta ukur diameter interior tabung dan jarak luar tiup untuk memeriksa keterbalikan. Jika keterbalikan melebihi batas, rencanakan pemeliharaan atau penggantian.
- Coba performa penyekatan sistem hidraulis, termasuk silinder, katup, dan pipa, dan ganti perekat yang rusak untuk mencegah kebocoran.
- Uji fungsi penutupan darurat dan sistem alarm kesalahan untuk memastikan peralatan dapat dimatikan dengan cepat dan memberi alarm yang akurat jika ada anomali.
4. Annual Maintenance
- Bersihkan dengan seksama tiup, tabung, dan mekanisme penekan, termasuk poros, roda gigi, dan batang sambung. Ganti komponen yang rusak dan periksa kalibrasi presisi.
- Servis sistem listrik, termasuk PLC, pengubah frekuensi, dan klem jaringan. Bersihkan kabinet listrik, periksa performa isolasi kabel, dan ganti kabel dan komponen yang usang.
- Inspeksi mesin servo dan pompa hidrolik, periksa resistansi isolasi motor dan tekanan keluaran pompa, dan lakukan perbaikan atau penggantian jika ada penurunan performa.
- Periksa usia kerugian saluran air pendingin, bilas saluran, dan gantikan filter air untuk memastikan aliran air yang lancar dan efek pendinginan yang baik.
- Lakukan pengujian performa yang komprehensif pada peralatan, termasuk kapasitas produksi, presisi membentuk, dan konsumsi energi, dan sesuaikan parameter untuk mengembalikan performa yang optimal.
II. Wearing Parts Replacement Standards
Bagian yang dikenakan adalah komponen kunci yang mempengaruhi stabilitas peralatan. Inspeksi secara berkala dan penggantian tepat waktu diperlukan untuk menghindari kegagalan yang tiba-tiba. Berikut adalah komponen yang dikenakan yang umum dan siklus dan standar penggantiannya:
| Wearing Part | Material | Replacement Cycle | Replacement Standard |
|---|---|---|---|
| Screw/Barrel | 38CrMoALA | 8~10 years | Jarak pas |
| Die Lip Seal | High-temperature resistant rubber | 6~12 months | Pemasangan kegagalan, kebocoran bahan pada leher acuan; penggasan, rapuh, atau keretingan dari pelapis |
| Heating Coil | Nickel-chromium alloy | 1~2 years | Penghawaan yang tidak seragam, efisiensi pemanasan yang rendah; kerusakan, kejadian pendek, atau kejadian terbuka dari lilitan |
| Blow Pin | Leburan keluar melalui acuan paip dan mandrel, membentuk tiub berongga. Ia segera memasuki tangki penentukuran vakum, di mana sarung penentukuran dan vakum menahan diameter luar kepada spesifikasi sementara air mula menyejuk. Untuk paip diameter besar, berbilang sarung penentukuran dan tangki lebih panjang diperlukan, yang merupakan sebab panjang barisan berskala dengan diameter paip. | 8~12 months | Pemasangan tekanan udara yang tidak seragam, penyuapan aliran udara; deformasi atau kerusakan di tubuh pancingan; pemasangan yang tidak seragam dari pilih |
| Hydraulic Seal | NBR/Viton | 6~12 months | Kebocoran minyak; penggasan, rapuh, atau kehilangan kelenturan dari pelapis |
| Filter Element (Hydraulic Oil/Air) | Filter paper/metal mesh | 3~6 months | Kontaminasi yang serius, kemacetan; perbedaan tekanan yang melebihi nilai yang ditentukan |
III. Special System Maintenance
Mesin pembentukan pembentukan tiup terdiri dari sistem khusus yang berjumlah banyak, dan diperlukan perawatan yang berorientasi untuk memastikan operasi yang terkoordinasi.
1. Sistem Hidraulik Maintenance
- Jaga tingkat minyak hidraulik dalam kisaran yang ditentukan, dan pastikan tangki minyak bersih, terhindar dari debu, air, dan kotoran lain yang masuk.
- Cuci senar penyaring minyak dan pemanas minyak secara teratur untuk memastikan penyingkat panas yang baik dan sirkulasi minyak yang tidak terhambat.
- Kendalikan suhu sistem hidrolik pada 30 ~ 50 ℃. Jika suhu terlalu tinggi, periksa sistem pendingin dan hentikan kesalahan pada waktunya.
- Hindari kegiatan overdischarge yang berkepanjangan pada sistem hidrolik, yang mungkin menyebabkan kerusakan dini pada pompa, katup dan komponen-komponen lainnya.
2. Electrical System Maintenance
- Biarkan kabinet listrik kering dan bersih, dan secara teratur menghilangkan debu agar mencegah timbunan debu menyebabkan korsleting.
- Periksa ketatnya terminal penghubung dan ratalkan jika ada yang longgar agar mencegah kontak yang buruk.
- Periksa status operasi PLC, penyetel frekuensi, dan komponen listrik inti lainnya secara teratur, dan perbarui program kontrol jika perlu.
- Pastikan grounding sistem listrik aman untuk mencegah kecelakaan terkena arus listrik dan kerusakan peralatan.
3. kWh per Maintenance
- Sebelum dinyalakan, panaskan silinder dan kepala acuan sesuai dengan karakteristik bahan, dan pastikan suhu stabil sebelum memberi makan untuk mencegah bahan dingin yang menghalangi sekrup.
- Cuci sekrup dan silinder secara teratur, terutama saat mengganti bahan atau warna, untuk mencegah kontaminasi silang bahan.
- Periksa perangkat kontrol primer dan mekanisme penyetelan tepi acuan secara teratur untuk memastikan kontrol tebal primer yang akurat.
- Hindari operasi kosong dari sekrup selama waktu yang lama, yang mungkin menyebabkan kerusakan berlebih pada sekrup dan silinder.
4. Blow Molding System Maintenance
- Periksa saluran udara pompa dan katup secara teratur, memastikan tekanan udara yang stabil dan tidak ada kebocoran udara.
- Bersihkan ruang kapalan dan kanal pendinginan secara teratur untuk memastikan pendinginan yang seragam dan permukaan botol yang halus.
- Periksa kekuatan pemasangan kapalan secara teratur, dan sesuaikan tekanan sesuai dengan ukuran produk untuk mencegah kekuatan pemasangan yang tidak cukup yang menyebabkan terbakar atau tekanan terlalu tinggi yang menyebabkan kerusakan kapalan.
- Jaga mekanisme penggantian kapalan yang cepat, memastikan operasi fleksibel dan waktu penggantian kapalan yang singkat (baik kurang dari 1,5 jam).
IV. Maintenance Safety Precautions
- Sebelum melakukan pekerjaan perawatan, pastikan untuk mematikan aliran listrik, aliran udara, dan aliran air, dan gantungkan tanda "Perawatan sedang berlangsung" untuk mencegah kerja yang tidak disengaja.
- Saat bekerja pada komponen dengan suhu tinggi (seperti bilah, kepala kapalan), tunggu suhu turun ke kisaran yang aman (di bawah 50 °C) untuk menghindari luka bakar.
- Gunakan alat khusus untuk perawatan, dan pastikan alat dalam kondisi baik dan disetel dengan benar.
- Operator harus menggunakan peralatan pelindung pribadi, seperti helm keselamatan, sarung tangan, dan kacamata, untuk menjamin keselamatan pribadi.
- Untuk pekerjaan perawatan yang kompleks (seperti pemecahan bilah dan bilah), perlu menyewa teknisi profesional untuk mengoperasikannya, dan karangan perawatan yang detail harus dibuat.
Summary
Perawatan mesin blow molding ekstrusi adalah proyek sistematis yang mengharuskan ketat memperhatikan rencana perawatan berkala, penggantian komponen yang aus, dan perawatan khusus pada sistem tertentu. Dengan membentuk sistem perawatan yang lengkap dan catatan rinci, kita dapat secara efektif meningkatkan stabilitas dan keandalan perangkat, memperpanjang masa pakai, mengurangi biaya operasi dan perawatan, serta memastikan kemajuan produksi yang lancar. Direkomendasikan usaha untuk merancang rencana perawatan yang disesuaikan dengan model, lingkungan penggunaan, dan beban produksi dari perangkat, serta melakukan pelatihan secara teratur kepada personel perawatan untuk meningkatkan keterampilan profesional dan tingkat kemahiran operasi.






