

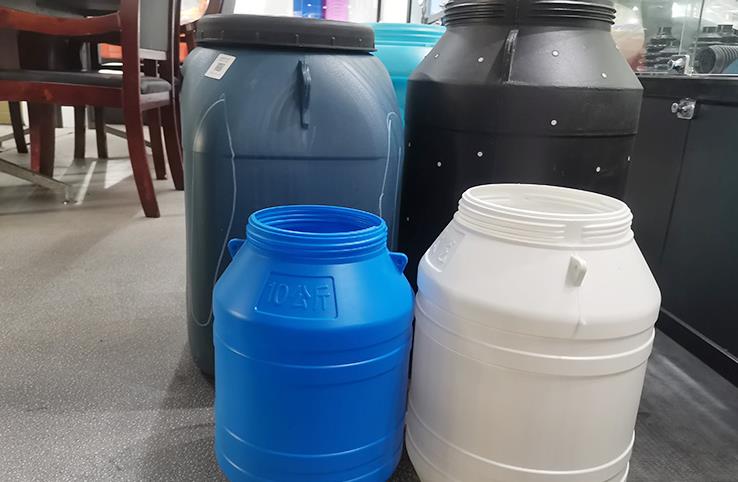
Come componente chiave dei contenitori per il deposito e il trasporto di prodotti chimici, le bottiglie chimiche sono principalmente utilizzate per il deposito e il trasporto di diversi prodotti chimici (ad esempio acidi, alcali, solventi, oli e intermedi chimici). Il loro rendimento è strettamente collegate alla sicurezza del personale, alla protezione dell'ambiente e all'integrità dei prodotti chimici. In base alle esigenze di deposito, possono essere suddivise in piccole bottiglie chimiche (20L-50L), medie (50L-120L) e grandi (120L-200L), con rigide normative di resistenza all'urto (carico dinamico 0,3t-1t, carico statico 1t-5t). Le bottiglie chimiche devono soddisfare criteri di prestazioni fondamentali, tra cui una eccellente resistenza alla corrosione, una prevenzione alla perdita completa, una resistente agli urti, una resistenza e compatibilità chimica, e conformità agli standard internazionali e nazionali. Il processo di produzione impone requisiti rigorosi sulla stabilità estrusione, sull'accuratezza della lavorazione e sulla prestazione di sicurezza delle macchine di lavorazione a rotolamento e estrusione. Specificamente, può essere suddiviso nelle seguenti misure centrali, considerando sia le prestazioni dell'impianto che i particolari esigenze di sicurezza e conformità delle bottiglie chimiche.
Assolutamente lente: Ensuring Corrosion-Resistant Melt and Layer Bonding Quality
Il sistema estrusione è il core della macchina di lavorazione a rotolamento e estrusione delle bottiglie chimiche per la produzione, che determina direttamente l'effetto di plastificazione delle materie prime resistenti alla corrosione, la qualità del legame delle strutture anticorrosive in più strati e le prestazioni di resistenza alla corrosione e prevenzione alla perdita delle bottiglie chimiche. A causa delle particolari esigenze delle bottiglie chimiche in materia di resistenza alla corrosione e densità strutturale, il sistema estrusione deve soddisfare standard rigorosi.
Configurazione del trirrotolante adatta alla resistente alla corrosione:
Le materie prime più diffuse per la produzione di bottiglie chimiche sono il HDPE modificato resistente alla corrosione (polietilene ad alta densità) e il PP (polipropilene). Il HDPE è preferito per la sua eccellente stabilità chimica e resistenza agli urti, mentre il PP viene utilizzato per le bottiglie che immagazzinano sostanze chimiche corrosive forti (ad esempio acido solforico concentrato, acido nitrico concentrato). Alcune bottiglie chimiche di alta qualità adottano una struttura di co-estrusione in più strati (ad esempio HDPE + EVOH strato antiscivolo + strato adesivo) per prevenire la penetrazione chimica. Pertanto, lo trirrotolante deve essere progettato in modo adattivo:
- Parametri del trirrotolante: il rapporto lunghezza-diametro (L/D) deve essere controllato tra 32:1 e 35:1, che è più alto di quello delle vasche d'acqua ordinarie, per garantire una sufficiente plastificazione del HDPE/PP modificato e una uniforma dispersione di additivi anticorrosivi e antistatici, evitare la degradazione del fusione causata da un eccessivo allungamento, e garantire che il fusione abbia un'ottima resistenza alla corrosione e una densità strutturale; Il diametro del trirrotolante viene regolato in base al volume della bottiglia chimica. Un trirrotolante di Φ70-90mm può essere selezionato per le piccole bottiglie chimiche (20L-50L), un trirrotolante di Φ90-110mm per le grandi (50L-120L) e un trirrotolante di Φ110-130mm per le grandi (120L-200L), con una capacità di plastificazione (300-500kg/h) adeguata per soddisfare le esigenze di fornitura di fusione delle bottiglie chimiche di diverse specifiche.
- Struttura del trirrotolante: si adopta un trirrotolante a graduale rapporto di compressione con sezione di miscelazione, e il rapporto di compressione viene controllato tra 4:1 e 5:1. La sezione di miscelazione viene aggiunta per potenziare l'effetto di dispersione degli additivi anticorrosivi, antistatici e materiali del strato antiscivolo, evitare una distribuzione non uniforme degli additivi con conseguente ridotta resistenza alla corrosione e prevenzione della perdita delle bottiglie chimiche; Per le bottiglie chimiche in co-estrusione in più strati (2-3 strati), sono necessarie più set di trirrotolanti (2-3 set) per realizzare l'estrusione sincrona di diverse strati funzionali (strato base in HDPE, strato antiscivolo in EVOH, strato adesivo), garantire un legame stretto tra gli strati (forza di tenuta ≧1,8MPa) e prevenire la penetrazione chimica tra gli strati.
- Materiale del trirrotolante: si seleziona un materiale combinato di alluminio altamente resistente all'usura, resistenza alla corrosione e ad alte temperature (ad esempio 38CrMoAlA + pistone a plasma), e la superficie viene sottoposta a trattamento di nitridazione profonda (spessore della strato di nitridazione ≧0,6mm) per resistere all'usura delle materie prime modificati e degli additivi, evitare la usura del trirrotolante con conseguente estrusione disomogenea del fusione e garantire la stabilità della produzione di massa di bottiglie chimiche a lungo termine.
Design della bottiglia e della testa che soddisfano i requisiti di lavorazione di legatura anticorrosiva e sigillazione
- Controllo della temperatura della bottiglia: si adotta un design di riscaldamento zonale (sezione di acquisto, sezione di compressione, sezione di allestimento e mistura), con precisione di controllo della temperatura che raggiunge ±0,5 °C. La temperatura di ciascuna sezione può essere regolata in modo preciso in base alle prestazioni del HDPE/PP modificato (quando si producono bottiglie in HDPE, la temperatura della bottiglia viene regolata tra 170-210 °C; quando si producono bottiglie in PP, viene regolata tra 180-220 °C), per evitare la degrado del fusione causato da una temperatura eccessiva e uno studio plastificazione insufficienti causato da una temperatura troppo bassa, garantire una stabilità dell'estrusione del fusione e controllare in modo efficace la flessibilità del parison (la quantità di flessibilità è ≤ 2 mm/m) — che è cruciale per l'uniformità del spessore e le prestazioni di sigillatura delle bottiglie chimiche.
- Struttura della testa: per le bottiglie chimiche in un strato, si adatta una testa accumulatrice centrale con canale di flusso ad alta precisione, e la capacità dell' accumulatore viene regolata in base al peso delle bottiglie chimiche (quindi, la capacità dell'accumulatore del modello di grande bottiglia chimica di 200L va da 80 a 100 L), in modo da poter depositare in modo stabile il parison e evitare la fluttuazione e la deflessione del parison; Per le bottiglie chimiche in co-estrusione in più strati, si adotta una testa di co-estrusione in più strati, con canali di flusso indipendenti per ogni strato, e il flusso di ogni strato può essere regolato con precisione (precisione di regolazione ±1%), per garantire l'uniformità dello spessore di ogni strato funzionale (lo spessore dello strato antiscivolo EVOH viene controllato a 0,2-0,4 mm). La distanza da die viene movimentata da un servomotore di alta precisione (precisione di regolazione ±0,01 mm), combinata con il sistema di controllo del programma del parison, per realizzare un controllo preciso dello spessore laterale e circolare del parison, compensare l'allungamento desigual degli orifici della boccola, del corpo della bottiglia e della base (parti chiave di sigillatura) durante la lavorazione a rotolamento e sigillatura, e impostare parametri dello spessore corrispondenti per migliorare la resistenza strutturale e le prestazioni di sigillatura delle bottiglie chimiche.
II. Sistemma di lavorazione a rotolamento e sigillatura: garantire le prestazioni di sigillatura, l'accuratezza dimensionale
Le bottiglie chimiche devono conservare molti prodotti chimici corrosivi, volatili e persino tossici, quindi hanno requisiti estremamente stringenti in materia di prestazioni di sigillatura, precisione dimensionale e integrità strutturale. Il sistema di lavorazione a rotolamento e sigillatura, come il link fondamentale della lavorazione, deve soddisfare i requisiti di lavorazione precisa, spessore delle pareti uniforme, la mancanza di difetti e un'adeguata sigillatura.
1. Controllo del parison Accuracy Meets Anti-Leakage Standards
Parison diaggio sistema: Il sistema di parison diaggio ha esigenze estremamente stringenti in termini di uniformità della spessore delle pareti (il desviamento deve essere controllato all'interno di ± 0,1 mm). Una spessore delle pareti irregolare può portare a una struttura locale debole del parison, a una contraccolora ineguale, a una deformazione facile e a perdite chimiche, e anche a gravi incidenti di sicurezza e contaminazione ambientale. Pertanto, il controllo del parison deve soddisfare i seguenti requisiti:
- Dotato di un sistema di controllo della spessore delle pareti del parison ad alta precisione (fino a 150 punti di controllo), che può regolare in modo preciso la spessore laterale e circolare del parison. Per il problema di collassamento del parison che è facile da verificare in parisoni lunghi (per grandi tamburi chimici), equilibrare ottimizzando la curva della velocità di estrusione e aumentando l' spessore iniziale della parte superiore del parison, per garantire che la differenza di spessore delle pareti tra le diverse parti del tamburo chimico (apertura del tamburo, corpo del tamburo, fondo) sia ≤ 0,05 mm;
- Il peso del parison è controllato con precisione (prestazione di controllo ± 0,5%) e il peso massimo del parison deve corrispondere al peso del tamburo chimico (ad esempio, il peso del parison di un tamburo chimico di 200 litri può arrivare a 40-50 kg), per evitare che il peso del parison insufficiente conduca a una spessore delle pareti troppa sottile e a una resistenza alla corrosione e alla forza del tamburo insufficienti, o che un peso eccessivo causi perdite di materie prime e influenzi il peso ridotto del tamburo;
2. Stable and High-Precision Sistema d'iniezione
- Pressatura e flusso: Regolati in base al dimensione, alla spessore delle pareti e ai requisiti di sigillatura dei tamburi chimici. La pressione di soffiaggio dei tamburi chimici piccoli è controllata a 0,7-0,9 MPa, e quella dei tamburi chimici grandi (120L-200L) deve aumentarsi a 0,9-1,1 MPa. Scegliamo una tecnologia di controllo della pressione multi-stadio. Una pressione più bassa viene utilizzata nella fase iniziale per evitare uno strappo locale e danni alle materie prime, e la pressione viene aumentata dopo il contatto della materia con il molle per garantire che la bocca del tamburo, la fessura di sigillatura e altre parti chiave siano completamente formate; il flusso di soffiaggio è stabile (fluttuazione del flusso ≤5%), per evitare difetti del tamburo chimico come debolezza, sbalzo, fori e fessure incomplete di sigillatura causati da fluttuazioni di pressione. Il rapporto di soffiaggio è controllato tra 2,5:1 e 4:1, per adattarsi alla forma cilindrica dei tamburi chimici, garantendo al tempo stesso la spessore delle pareti, la forza e la prestazione di sigillatura;
- Tempo di soffiaggio e raffreddamento: Il tempo di soffiaggio è accoppiato in modo preciso con la velocità di estrusione del parison (tempo di risposta ≤0,1 s), un tempo di soffiaggio precoce o tardivo può influire sulla distribuzione della materia, evitare che il parison risulti troppo freddo per il soffiaggio o che si deformi a causa di un raffreddamento non tempestivo dopo il soffiaggio; il mezzo di soffiaggio adopta aria compressa asciutta, pulita, priva di oli e polveri (contenuto di umidità ≤0,01%, contenuto di oli ≤0,001%), per evitare bolle, macchie di olio e graffi sulla parete interna del tamburo chimico causati dalla polvere, dagli oli e da impurità nell'aria, che influiscono sulla resistenza alla corrosione e sulla prestazione di sigillatura e impediscono contaminazioni chimiche. Dopo il soffiaggio, può essere contenuta un gas inerte (come il nitrogeno) per evitare l'ossidazione del fondente e migliorare la durata di vita del tamburo chimico;
3. Mold Adaptability and Efficient Sistema di raffreddamento
- Adattabilità del molle: Il formato del molle è accoppiato in modo preciso con il formato progettato del tamburo chimico (tolleranza dimensionale ± 0,1 mm), che soddisfi i standard di misurazione del formato del pacchetto per i prodotti chimici. La superficie della cavità del molle è polita con alta precisione (pianura della superficie Ra ≤ 0,8 μm), liscia e senza spine, per garantire che il tamburo chimico abbia una superficie piatta e non sia scalfito (i graffi possono causare una concentrazione dei stress e una perdita); il molle è progettato con una fessura di sigillatura incorporata (compatibile con la specifica della copertura del tamburo) per garantire la prestazione di sigillatura tra il corpo del tamburo e la copertura; il molle ha una buona prestazione di sigillatura (tasso di perdite d'aria ≤ 0,01 l/min) per evitare le perdite d'aria durante il soffiaggio, che conducono a un incomplete edaglio del tamburo chimico; l' apparecchiatura deve essere compatibile con i molle per tamburi chimici di diverse capacità (20L-200L), con una gamma di regolazione della spessore del molle di 800-1600 mm per migliorare la versatilità dell' apparecchiatura. Il materiale del molle adopta un alluminio resistente alla corrosione per evitare la corrosione da sostanze chimiche volatili durante la produzione;
- Sistema di raffreddamento: Scegliamo un sistema di raffreddamento multiprocesso ad alta efficienza per controllare indipendentemente la temperatura delle varie zone del molle (specialmente della bocca del tamburo e della fessura di sigillatura), e la differenza di temperatura sulla superficie del molle è controllata all'interno di ± 3 °C, per evitare il collasso e la deformazione del tamburo chimico a causa di un raffreddamento disomogeneo (la deformazione influenzerà la prestazione di sigillatura); il circuito dell'acqua di raffreddamento è progettato in base alla struttura del tamburo chimico, con punti di raffreddamento densi nelle parti di spessore basso (basso del tamburo, bocca del tamburo) e una disposizione ragionevole nelle parti di spessore medio (corpo del tamburo). L'efficienza di raffreddamento soddisfa i requisiti del ciclo di produzione. Il tempo di raffreddamento dei tamburi chimici piccoli è controllato a 50-100 s, e quello dei tamburi chimici grandi deve essere prolungato a 150-300 s, per garantire che il tamburo chimico si solidifichi rapidamente dopo il laminaggio, migliorare l'efficienza della produzione e garantire la stabilità dimensionale, la forza strutturale e la prestazione di sigillatura del tamburo chimico. Il molle è inoltre dotata di un dispositivo di rilevazione della temperatura per effettuare un adattamento dinamico della temperatura di raffreddamento;
III. Sistema di blocco: Garantire la stabilità del laminaggio e la sicurezza operativa
I molle per tamburi chimici offrono una precisione elevata, richieste di sigillatura rigorose e una frequenza produttiva elevata. Il sistema di blocco si occupa di aprire, chiudere e bloccare il molle, e la sua forza di blocco, la corsa e la precisione influiscono direttamente sulla qualità del laminaggio del tamburo chimico, sulla sicurezza in fase di produzione e sulla durata del molle.
- Forza di blocco: Determinata in base al formato del tamburo chimico, alla spessore delle pareti e alla pressione di soffiaggio. La forza di blocco dei modelli di tamburi chimici piccoli deve raggiungere 800-1500 kN, e quella dei modelli di tamburi chimici grandi (120L-200L) non deve essere inferiore a 1500-2500 kN, per garantire che il molle non si assopra o esca fuori durante il soffiaggio, e evitare difetti del tamburo chimico quali flash, brulle e deviazioni dimensionali (il flash influenzerà la prestazione di sigillatura). La forza di blocco è regolabile (precisione di regolazione ±10 kN) per adattarsi a tamburi chimici di diverse specifiche.
- Corsa di blocco e cartella: La corsa di blocco è progettata in base al formato massimo del molle e alla forma del tamburo chimico, in genere 1000-2200 mm, per soddisfare le esigenze di apertura e chiusura del molle e di rimozione del tamburo chimico. Il formato della scheda è abbinato al molle (ad esempio, la cartella di 1600×1800 mm è adatta ai molle per tamburi chimici da 200 litri), e l'errore di parallellismo della scheda è controllato all'interno di 0,05 mm, per evitare la deviazione della spessore delle pareti del tamburo chimico o il danno del molle causato dalla forza ineguale sul molle durante il blocco; il range di regolazione della spessore del molle è di 800-1600 mm, tale da essere compatibile con i molle per tamburi chimici di diverse spessori e capacità. Operatività e sicurezza: Il dispositivo di blocco è dotato di meccanismi di blocco automatico, rilascio del molle e cambiamento del molle. Il meccanismo di sblocco automatico è progettato in base alla forma del tamburo chimico (con specifiche anelli di blocco) per evitare che il tamburo chimico subisca danni a causa dello sblocco manuale e ridurre l'intensità del lavoro; il meccanismo di cambiamento del molle adopta uno schema di rapida azionamento (tempo di cambiamento del molle ≤40 min) per migliorare l'efficienza della produzione quando si passa da tamburi chimici di capacità diversa. Il sistema di blocco presenta una buona stabilità e durata e può sopportare azioni di apertura e chiusura frequenti (≥10000 volte al mese) per un lungo periodo di tempo, riducendo l'impatto degli errori di funzionamento dell'apparecchiatura sulla produzione. Al tempo stesso, è equipaggiato con un dispositivo di interblocco di sicurezza per prevenire operazioni accidentali durante il blocco, garantendo la sicurezza in fase di produzione.
- Comodità e sicurezza operativa: dotata di meccanismi di trazione automatica, demoldatura e cambiamento del m*o. Il meccanismo di demoldatura automatico è progettato in base alla forma del tamburo chimico (con specifici attacchi di trazione) per evitare danni al tamburo chimico derivanti dalla demoldatura manuale e ridurre l'intensità del lavoro; il meccanismo di cambiamento del m*o adotta un design di rapidi cambiamenti (tempo di cambiamento del m*o ≤ 40 min) per migliorare l'efficienza della produzione quando si passa da tamburi chimici di capacità diverse. Il meccanismo di trazione è stabile e resistente, e può resistere a azioni di apertura e chiusura a alta frequenza (≥ 10000 volte/mese) per un lungo periodo, riducendo l'impatto delle verifiche di manutenzione sull'output produttivo. Al tempo stesso, è dotato di un dispositivo di bloccaggio di sicurezza per evitare operazioni accidentali durante la trazione, garantendo la sicurezza della produzione.
IV. Sistemi di controllo: realizzare un regolamento preciso e la coerenza dei batch Chemical drums produzione è la produzione di massa di prodotti per l'imballaggio di sostanze pericolose, che ha requisiti estremamente elevati sulla coerenza del rendimento del prodotto, sulle dimensioni e sulle prestazioni di sigillatura. Il sistema di controllo deve realizzare il regolamento preciso di tutti i parametri, ridurre gli errori tra i batch e garantire che ogni chemical drum soddisfi i standard di sicurezza.
Precisione del controllo: adotta un sistema di controllo PLC ad alta precisione (ad esempio la serie S7-1500 di Siemens) con una capacità di elaborazione ad alta velocità, che può controllare con precisione parametri chiave come la velocità di estrazione, la temperatura del tamburo, la temperatura dell'orecchio, la pressione di spalmatura, la forza di stringa e il tempo di raffreddamento. L'accuratezza dell'adiustamento dei parametri è alta (variazione della velocità di estrazione ≤1%, precisione di controllo della temperatura ±0,5°C), e la velocità di risposta è rapida (tempo di risposta ≤0,05s), garantendo la stabilità coordinata di ciascuno dei processi e realizzando la coerenza della produzione di massa (differenza dimensionale tra i batch ≤0,1 mm).
- Funzioni di automazione: ha funzioni di produzione completamente automatizzate, come alimentazione automatica, estrazione automatica, blow moulding automatico, raffreddamento automatico, demolazione automatica, trimming (spazzatura e cancellature) automatico e ispezione automatica, riducendo l'intervento manuale (tasso di intervento manuale ≤5%), abbassando i costi del lavoro e evitando difetti dei prodotti dovuti a errori di operazione manuale; è dotato di un sistema di monitoraggio e feedback del carico al muro in tempo reale (adotta una tecnica di misurazione del carico al muro a ultrasuoni, precisione di misurazione ±0,01 mm), monitora in tempo reale le variazioni del carico al muro del parison e del chemical drum, restituisce i dati al sistema di controllo per un regolamento dinamico e migliora ulteriormente la coerenza del carico al muro. Al tempo stesso, è dotato di un sistema di detenzione del fastidio in tempo reale (metodo di detenzione della pressione dell'aria, pressione di detenzione 0,4-0,6 MPa, tempo di detenzione ≥30s), che può rilevare automaticamente prodotti non qualificati (telefoni perduti, carico al muro irregolare) e rimuoverli, garantendo il tasso di qualificazione dei prodotti (≥99,8%).
- Avvisamento degli errori e gestione dei dati: dispone di una funzione di avviso e diagnosi di errori completa, che può rilevare in tempo utile problemi come anomalie di estrazione, deviazioni di temperatura, perdite d'aria, fallimenti di stringa e perdite di chemical drums e emettere segnali di avvisamento udibili e visibili, e visualizzare i punti di errore e le proposte per la manutenzione, evitando la produzione di batch non qualificati; al tempo stesso, può registrare i parametri di produzione (velocità di estrazione, temperatura, pressione, ecc.), le informazioni sui problemi e i risultati dell'ispezione dei prodotti, archiviare i dati per un periodo di ∮2 anni (che rispetta i requisiti di tracciabilità degli imballaggi di sostanze pericolose), facilitando la successiva risoluzione dei problemi, l'ottimizzazione dei processi di produzione e la tracciabilità della qualità, che soddisfa i requisiti di gestione della qualità dell'industria dell'imballaggio di sostanze pericolose.
- V. Sistemi di assistenza: adattamento alle esigenze speciali di sicurezza e anticorrosione dei chemical drums Machine Tool General Information
V. Sistema Auxiliare: Adattamento alle esigenze speciali di sicurezza e anticorrosione per le barili di prodotti chimici
Oltre al sistema principale, il sistema ausiliario della macchina di estrusione e imbottitura dovrebbe essere progettato in modo adattivo per le caratteristiche della produzione di bidoni chimici, in particolare in termini di lavorazione delle materie prime, protezione della sicurezza, protezione antiruggine e protezione ambientale, per garantire il regolare svolgimento della produzione e le prestazioni dei bidoni chimici.
- Sistema di lavorazione delle materie prime: dotato di dispositivi di asciugatura, tamponatura e miscelazione delle materie prime ad alta precisione. Le materie prime modificate HDPE/PP devono essere asciugate completamente (contento di umidità ≤0,05%) per evitare la formazione di bolle e fiattini nei bidoni chimici causati dall'umidità, che influenzano la resistenza alla corrosione e il rendimento di sigillatura; il dispositivo di tamponatura (griglia della schiuma ≤80 mesh) elimina le impurità nelle materie prime per evitare l'attrito delle scatole e dei modelli e i difetti dei bidoni chimici; il dispositivo di miscelazione (precisione di miscelazione ±1%) miscela uniformemente materie prime modificate HDPE/PP, agenti anti-corrosione, agenti antistatici e altri materiali per garantire la resistenza uniforme alla corrosione e le prestazioni antistatiche del bidone chimico. Per i bidoni chimici ad esondazione a strati multipli, sono configurati dispositivi di lavorazione delle materie prime indipendenti per ogni strato di materiali per evitare la contaminazione crociata. Il sistema di accumulo e alimentazione delle materie prime adotta una progettazione chiusa per evitare la contaminazione delle materie prime da polvere e umidità.
- Sistema di scarico: Il sistema di scarico ad elevata efficienza è installato sul bidone, la testa e il molle per scaricare l'aria, sostanze volatili e gas nocivi generati durante la plasticizzazione delle materie prime modificate, evitare le bolle all'interno del bidone chimico, garantire uno spessore uniforme del muro e una struttura densa del bidone chimico e migliorare la resistenza alla corrosione e il rendimento di sigillatura. Il gas scaricabile viene trattato da un dispositivo di purificazione professionale (effettività di purificazione ≥ 98%) prima dell'emissione, per soddisfare i requisiti di protezione dell'ambiente e evitare la contaminazione dell'aria.
- Sistema di protezione della sicurezza: Dotato di un completo dispositivo di protezione della sicurezza per soddisfare i requisiti di produzione della sicurezza per l'imballaggio di prodotti pericolosi. Sono previsti parapetti protettivi, luci a cortina e tasti di arresto di emergenza nella zona di fissaggio, nella zona della testa e nella zona di alimentazione per evitare che i lavoratori entri in contatto con il fusione a temperatura elevata, con le parti mobili e con il gas a alta pressione, garantendo la sicurezza di produzione; il sistema di soprpressione a pressione alta e il sistema idraulico sono dotati di dispositivi di protezione della pressione per prevenire danni alle attrezzature o incidenti di sicurezza causati da una pressione eccessiva; il sistema elettrico adotta un design antipolvere e antistatico per prevenire i rischi di incendio e esplosione causati dall'elettricità statica generata durante la produzione (in particolare per i bidoni chimici che conservano sostanze chimiche infiammabili); l'atelier di produzione è dotato di dispositivi di rilevazione e alarma dei gas per rilevare in tempo reale sostanze tossiche volatili.
- Protezione ambientale e risparmio energetico: l'attrezzatura soddisfa le norme di protezione ambientale nazionali, riducendo i gas di scarico, il rumore e le emissioni di rifiuti (il rumore è controllato a meno di 80 dB); Adotta sistemi di riscaldamento, raffreddamento e motori a frequenza variabile di risparmio energetico per ridurre il consumo energetico. Ad esempio, il consumo medio di energia dei modelli di bidoni chimici piccoli è controllato a 180-250 kw, e quello dei modelli di bidoni chimici grandi è controllato a 250-350 kw, migliorando l'economia della produzione. Al tempo stesso, i rifiuti flash e i prodotti difettosi generati durante la produzione possono essere riciclati e riutilizzati (tasso di riciclo ≤20%, per evitare di compromettere la resistenza alla corrosione e le prestazioni di sigillatura dei bidoni chimici).
VI. Other Esigenze speciali
- Adattabilità della capacità e delle specifiche: l'attrezzatura deve essere in grado di regolare in modo flessibile i parametri in base alle richieste di capacità e specifiche dei bidoni chimici, compatibile con la produzione di bidoni chimici di varie capacità (20 L-200 L) e specifiche (bidon aperto, bidon chiuso, bidone con valvola di scarto). Ad esempio, il modello di bidone chimico di media dimensione può essere compatibile con i bidoni da 50 L a 120 L, e l'efficienza della produzione viene regolata in base alla capacità (18-22 pezzi/ora per i bidoni da 20 L, 8-10 pezzi/ora per i bidoni da 200 L), migliorando l'utilizzo dell'attrezzatura. Per i bidoni chimici personalizzati (ad esempio antistatici, resistenti alla temperatura elevate), l'attrezzatura può essere adattata a modelli e processi di fabbricazione speciali.
- Conformità e adattabilità alle prestazioni speciali: i recipienti chimici devono soddisfare rigorosi standard internazionali e nazionali (come il standard UN per l'imballaggio dei materiali pericolosi UN 1A2/X, GB/T 13508-2018 “Recipienti in plastica per l'imballaggio”, GB 18191-2008 “Recipienti in plastica per l'imballaggio del materiale pericoloso”). La macchina per la fusione ad iniezione estrusione deve essere compatibile con questi standard, e i recipienti chimici prodotti possono superare prove quali resistenza alla corrosione, prevenzione delle perdite, resistenza agli impatti, resistenza alle temperature elevate e basse, antifondazione e resistenza alla pressione; per i recipienti chimici che custodiscono sostanze corrosive forti, ad alta temperatura o volatili, l'impianto deve essere compatibile con materiali di taglio specialmente modificati e con la tecnologia di estrusione a più strati, garantendo che il recipienti non si corrode, perda o deformi durante il lento periodo di conservazione; per i recipienti chimici di livello alimentare (che custodiscono additivi alimentari), i componenti di contatto dell'impianto e del materiale dovrebbero essere realizzati in materiali di livello alimentare per evitare la contaminazione.
In sintesi, i criteri principali per la produzione dei recipienti chimici per le macchine per la fusione ad iniezione estrusione sono “precisione, stabilità, resistenza alla corrosione e conformità”. In confronto al fabbricato di serbatoi idrici, serbatoi per carburanti da autoveicoli e pallet vuoti, impone richieste più elevate alla qualità del plastificazione, alle prestazioni di sigillatura, alla protezione della sicurezza e alla conformità, concentrandosi sulla garanzia della resistenza alla corrosione, delle prestazioni di prevenzione delle perdite e della conformità alle norme di sicurezza dei recipienti chimici. È necessario garantire la precisione dimensionale, la resistenza strutturale, la resistenza alla corrosione e le prestazioni di sigillatura del recipiente chimico attraverso una configurazione razionale di viti, testa e sistemi di compressione, un controllo preciso delle parametri e sistemi d'ausilio completi, per far rispettare i rigorosi standard dell'industria di imballaggio dei materiali pericolosi ed effettuare una produzione in serie stabile. Al contempo, deve essere compatibile con recipienti chimici di diverse capacità e specifiche, migliorando l'efficienza della produzione e la percentuale di qualificazione dei prodotti.




