

In qualità di componente essenziale per la sicurezza degli autoveicoli, i serbatoi a combustibile automobilistici sono principalmente utilizzati per la conservazione del carburante (benzina, diesel ecc.), e il loro funzionamento è direttamente connesso alla sicurezza, alla affidabilità e alla protezione ambientale degli autoveicoli. In base al tipo di veicolo, possono essere suddivisi in serbatoi a combustibile per veicoli personali (50L-80L) e serbatoi a combustibile per veicoli commerciali (100L-500L). Deve soddisfare richieste rigide relative a prestazioni di base quali la resistenza all'olio, la prevenzione delle perdite, la resistenza all'impatto, la resistenza statica, il peso leggero e la precisione dimensionale. Il processo di produzione pone requisiti più stringenti sulla stabilità dell'estrusione, sull'accuratezza del formaggio, sull'adattabilità strutturale e sulle prestazioni di sicurezza delle macchine a formaggio a estrusione-raschiuso per la produzione di serbatoi a combustibile automobilistici. In particolare, può essere suddiviso nelle seguenti dimensioni di base, tenendo conto sia delle prestazioni dell'impianto che delle specifiche esigenze di sicurezza e di prestazioni della produzione di serbatoi a combustibile automobilistici.
Assolutamente lente: Ensuring High-Quality Melt and Oil-Proof Layer Integration
Il sistema di estrusione è il cuore delle macchine per formaggio a estrusione-raschiuso per la produzione di serbatoi a combustibile automobilistici, che determina direttamente l'efficacia del plasticamento dei materiai modificati, la qualità di legatura delle strutture a più strati e le prestazioni di resistenza agli oli e di prevenzione delle perdite del serbatoio a combustibile. A causa delle specifiche richieste delle materiae per le prestazioni dei serbatoi a combustibile, il sistema di estrusione deve soddisfare i seguenti standard rigidi.
1. Configurazione del timone adattata alle materiae modificate HDPE
La materie principale per la produzione di serbatoi a combustibile automobilistici è il HDPE modificato (High-Density Polyethylen) che è aggiunto di antistatici, resistenti all'olio e a prova di crepe sotto stress ambientale (ESCR) aditivi. Alcuni serbatoi a combustibile di alta gamma adottano una struttura a co-estrusione a più strati (come HDPE + strato barriera EVOH), perciò il timone dell'estrusore deve essere progettato in modo adattivo:
- Parametri del timone: il rapporto lunghezza-diametro (L/D) deve essere controllato tra 32:1 e 35:1, che è superiore a quello dei serbatoi per l'acqua, per garantire un adeguato plasticamento del HDPE modificato e un dispersione uniforme degli aditivi, evitare il deterioramento della fusione causato da un taglio eccessivo e assicurare che la fusione abbiano una ottima resistenza all'olio e un'elevata forza meccanica; Il diametro del timone è regolato in base alla capacità del serbatoio a combustibile. Un timone di circa Φ70-80mm può essere selezionato per serbatoi a combustibile per veicoli personali (50-80L), e un timone di Φ90-110mm deve essere selezionato per serbatoi a combustibile per veicoli commerciali (100-500L), con una capacità di plasticamento (250-450kg/h) per soddisfare le esigenze di fornitura di fusione di serbatoi a combustibile di diverse specifiche.
- Struttura del timone: viene adottato un timone a graduale rapporto di compressione con sezione di miscelazione, e il rapporto di compressione è controllato tra 4:1 e 5:1. La sezione di miscelazione è aggiunta per intensificare l'effetto di dispersione degli aditivi anti- statici, resistenti all'olio e della materia del strato barriera, evitare l'ineguaglianza della distribuzione degli aditivi che portano a una riduzione delle prestazioni del serbatoio a combustibile; Per i serbatoi a combustibile a co-estrusione a più strati (2-5 strati), si devono configurare più set di timoni (2-5 set) per realizza la raschiusione sincrona dei diversi strati funzionali (come strato di base HDPE, strato barriera EVOH, strato di colla), garantire una stretta unione tra i strati e prevenire le perdite di oleo tra i strati.
- Materie del timone: viene selezionata una materia di alta resistenza all'usura e alla corrosione (come 38CrMoAlA + pulizia alla plasmma), e la superficie viene sottoposta a un trattamento di nitridazione in profondità (spessore della strato di nitridazione ≥0,5mm) per resistere all'usura del HDPE modificato e degli aditivi, evitare la usura del timone che porta ad un estrusione inesatto della fusione e garantire la stabilità della produzione in massa a lungo termine.
2. Design del cilindro e della testa che soddisfano le richieste di formaggio di alta precisione
- Controllo della temperatura del cilindro: Adotta un design di riscaldamento zonale preciso (sezione di alimentazione, sezione di compressione, sezione di omogeneizzazione, sezione di miscelazione), e di raffreddamento, con una precisione di controllo della temperatura che raggiunge ±0,5℃ (più alta di quella della produzione di serbatoi per l'acqua), che è di 0,5℃ più alta di quella della produzione di serbatoi per l'acqua. La temperatura di ciascuna sezione può essere regolata in modo preciso in base alle prestazioni del HDPE modificato (duringa produzione di serbatoi a combustibile modificato HDPE, la temperatura del cilindro è controllata a 170-210℃), per evitare il deterioramento della fusione causato da temperature eccessive e dallo plasticamento insufficiente causato da una temperatura troppo bassa, garantire una fusione di estrusione stabile e controllare in modo efficace l'abbaglio del parison (la quantità di abbagio è ≤2mm/m), che è cruciale per l'uniformità dello spessore della parete dei serbatoi di forma irregolare.
- Struttura della testa: Per i serbatoi a singolo strato, viene adottata una testa accumulatrice centrale con un canale di flusso preciso, e la capacità dell'accumulatore viene regolata in base al peso del serbatoio a combustibile (ad esempio, la capacità di accumulo del modello di serbatoio a combustibile per veicoli personali da 80L deve raggiungere 50L), per esaurire in modo stabile il parison e evitare che il parison fluttui e si devii; Per i serbatoi a combustibile a co-estrusione a più strati, viene adottata una testa a co-estrusione a più strati, con canali di flusso indipendenti per ciascun strato, e la velocità di flusso di ciascun strato può essere regolata con precisione (precisione di regolazione ±1%), per garantire l'uniformità dello spessore di ciascun strato funzionale (l' spessore del strato barriera EVOH è controllato a 0,1-0,3mm). Il distacco della matrice è guidato da un motore servo di alta precisione (precisione di regolazione ±0,01mm), combinato con il sistema di controllo del programma del parison, per realizzare il controllo preciso della spessore e della circonferenziale della parete del parison, compensare l'irregolarità dello spessore dei effetti di stiraggio irregolari (come collo di riempimento dell'olio, supporto di montaggio) durante il formaggio a raschiuso, e impostare i parametri del spessore corrispondenti per migliorare la resistenza strutturale e le prestazioni di prevenzione delle perdite del serbatoio a combustibile.
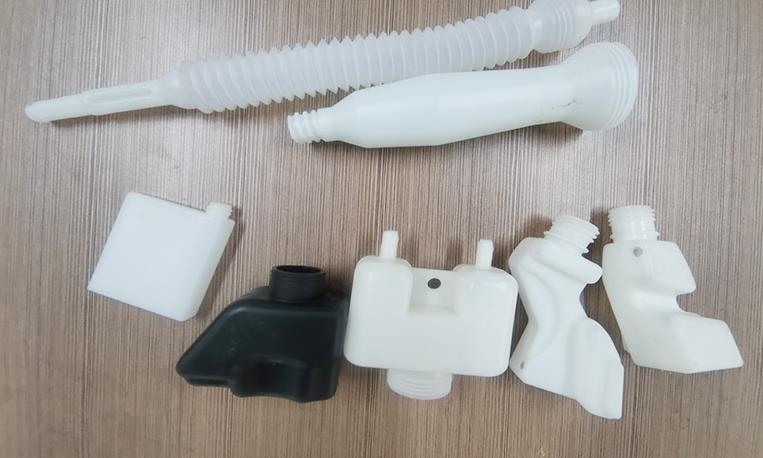
II. SISTEMA DI FORMAGE A RASCHIO: Garanzia della formazione irregolare della forma e delle prestazioni di prevenzione delle perdite F. W.
I serbatoi a combustibile automobilistici hanno forme irregolari (adattate all' spaziotrio del ciborio degli autoveicoli) e requisiti estremamente rigorosi per la prevenzione delle perdite e la precisione dimensionale. Il sistema di formaggio a raschiuso, come il collegamento centrale del formaggio, deve soddisfare le richieste di formaggio preciso, spessore uniforme e nessuna presenza di difetti.
1. Controllo del parison Accuracy Reaches Automotive Component Standards
8. Produzione: Tengzhong Idraulica offre prestazioni straordinarie per la produzione di serbatoi di carburanti per automobili, che soddisfano i più alti requisiti in termini di precisione e stabilità dimensionale.
- I serbatoi di carburante per automobili hanno requisiti estremamente rigorosi per la uniformità della spessore della parete (il diversità dovrebbe essere controllata entro ±0,05 mm), che è più rigida rispetto ai serbatoi per acqua. Un'eccessiva spessore della parete porterà a una struttura locale debole del serbatoio di carburante, a una cottura irregolare, a una facile deformazione e a perdite di carburante e persino a potenziali rischi per la sicurezza a temperature e pressioni elevate. Pertanto, il controllo del parison deve soddisfare:
- È equipaggiato con un sistema di controllo della spessore della parete del parison di alta precisione (fino a 150 punti di controllo), che può regolare con precisione la spessore asse e circolare del parison. Per il problema di allentamento del parison che è facile da verificare nei parisoni lunghi (per i serbatoi di carburante per veicoli commerciali), compensare attraverso l'ottimizzazione della curva di velocità di estrusione e l'aumento della spessore iniziale della parte superiore del parison, per garantire che il differenziale di spessore tra la parte superiore e inferiore del serbatoio di carburante sia ≤ 0,03 mm.
2. Stable and High-Precision Sistema d'iniezione
- Il peso del parison viene controllato con precisione (precisione di controllo ±0,5%), ed il peso massimo del parison deve corrispondere al peso del serbatoio di carburante (ad esempio, il peso del parison del serbatoio di carburante per automobili da 80L può raggiungere 35 kg), per evitare che il peso del parison inadeguato porti a una spessore della parete troppo sottile e a una resistenza insufficiente del serbatoio di carburante, o a un peso eccessivo che provoca sprechi di materie prime e influisce sul peso dello stesso serbatoio di carburante.
- Pressione e flusso di aria: Adattata alla complessità della forma e alla spessore della parete del serbatoio di carburante. La pressione di scarico dei serbatoi di carburante per automobili personali viene regolata a 0,6-0,8 MPa, e quella dei serbatoi di carburante per veicoli commerciali (con un volume maggiore e una forma più complessa) deve aumentare a 0,8-1,0 MPa. La tecnologia di controllo della pressione in più stadi è adottata. Una pressione più bassa viene utilizzata nel primo stadio per evitare un estrarre locale eccessivo e il danno della materia, e la pressione viene aumentata dopo che la materia entra in contatto con il molle per assicurare che le parti irregolari (come gli orifizi di montaggio, il collo di riempimento di olio) siano completamente formate; Il flusso di aria di scarico è stabile (fluttuazione del flusso ≤ 5%), per evitare i difetti del serbatoio di carburante, come la depressione, la schiacciata e la microfuga causata dalla fluttuazione della pressione. Il rapporto di intossicazione è controllato tra 2,5: 1 e 4,5: 1, leggermente superiore a quello dei serbatoi per acqua, per adattarsi alla forma irregolare dei serbatoi di carburante, garantendo in questo modo la spessore e la resistenza della parete.
3. Mold Adaptability and Efficient Sistema di raffreddamento
- Timing di intossicazione e raffreddamento: Il timing di intossicazione viene accuratamente adattato alla velocità di estrusione del parison (tempo di risposta ≤ 0,1 s), troppo presto o troppo tardi influenzerà la distribuzione della materia, evitare che il parison si raffreddi troppo per intossicarsi o si deformi a causa di un raffreddamento non opportuno dopo l'intossicamento; Il mezzo di intossicazione adopta aria compressa secca, pulita e priva di oli (umidità ≤ 0,01%, contenuto di olio ≤ 0,001%), per evitare bolle, macchie di olio e scotch sulla parete interna del serbatoio di carburante causate da umidità e macchie di olio nell'aria, che influiscono sulle prestazioni di resistenza all'olio e di prevenzione delle perdite. Dopo l'intossicazione, può essere riempito di gas inerte (come azoto) per evitare che il fondente si ossidi e influisca sulla durata del serbatoio di carburante.
- Adattabilità del molle: Il dimensionamento della maschera è accuratamente adattato al dimensionamento progettato del serbatoio di carburante (tolleranza dimensionale ± 0,1 mm), che soddisfa i requisiti di precisione dei componenti per automobili. La superficie della cavità della maschera viene lisciata con una precisione elevata (l'errosità della superficie Ra ≤ 0,8 um), liscia e priva di buchi, garantendo che il serbatoio di carburante abbia un'aspetto piatto e nessun graffio; La maschera ha un'eccellente prestazione di chiusura (tasso di perdita di aria ≤ 0,01 L / min) per evitare la perdita d'aria durante l'intossicazione, portando a un'ineduzione completa della modellazione del serbatoio di carburante; La maschera è progettata con un canale di scarico integrato (distribuito in base alla forma del serbatoio di carburante) per scaricare l'aria residua nella cavità della maschera, evitare buchi e bolle nel serbatoio di carburante; L'attrezzo deve essere compatibile con le maschere dei serbatoi di carburante di diversi tipi di veicoli (automobili personali, veicoli commerciali), con un range di regolazione della spessore del molle di 800-1500 mm per migliorare la versatilità degli attrezzi.
Sistema di raffreddamento: È adottato un sistema di raffreddamento a molti circuiti e di alta efficienza per contare in modo indipendente la temperatura delle diverse aree della maschera (in particolare le parti irregolari), e la differenza di temperatura sulla superficie della maschera viene controllata entro ± 3 °C, che è più rigida rispetto ai serbatoi per acqua, per evitare la cottura e la deformazione del serbatoio di carburante causate da un raffreddamento irregolare; Il circuito dell'acqua di raffreddamento è progettato in base alla forma del serbatoio di carburante, con punti di raffreddamento densi nelle parti di spessore elevato e una disposizione ragionevole nelle parti di spessore più basso. L'efficienza di raffreddamento soddisfa gli esigenze del ciclo di produzione. Il tempo di raffreddamento dei serbatoi di carburante per automobili personali viene controllato a 40-80 s, e quello dei serbatoi di carburante per veicoli commerciali deve essere esteso a 100-200 s, per garantire che il serbatoio di carburante si solidifichi rapidamente dopo la modellatura, migliorare l'efficienza della produzione e garantire la stabilità dimensionale e la resistenza strutturale del serbatoio di carburante. La maschera è inoltre dotata di un dispositivo di feedback della temperatura per realizzare un'ottimizzazione dinamica della temperatura di raffreddamento.
III. Sistema di incastro: Garanzia della stabilità della modellazione e della sicurezza operativa
- I moli per serbatoi di carburante per automobili sono complessi nella struttura, di alta precisione e con alta frequenza di produzione. Il sistema di incasso è responsabile dell'apertura, della chiusura e del bloccaggio della maschera, e la forza di incasso, il terminale e la precisione influiscono direttamente sulla qualità della modellatura del serbatoio di carburante, sulla sicurezza durante la produzione e sulla durata della maschera.
- Forza di incasso: Determinata in base al dimensione del serbatoio di carburante, alla complessità della forma e alla pressione di scarico. La forza di incasso dei modelli di serbatoio di carburante per automobili personali deve raggiungere 800-1200KN, e quella dei modelli di serbatoio di carburante per veicoli commerciali non deve essere inferiore a 1500-2000KN, per garantire che la maschera non si aprisca o si fuori involi durante l'intossicazione, evitando i difetti del serbatoio di carburante, come il bruciamento, la ruvidità e la deviazione dimensionale. La forza di incasso è regolabile (precisione di regolazione ± 10KN) per adattarsi ai serbatoi di carburante di diverse specificazioni.
- Terminale e plantura: Il terminale è progettato in base al massimo dimensionamento della maschera e alla forma del serbatoio di carburante, generalmente 1000-2200 mm, per soddisfare le esigenze di apertura, chiusura e rimozione del serbatoio di carburante della maschera. Il dimensionamento della plantura è abbinato alla maschera (ad esempio, la plantura da 1500x1600 mm è adatta ai moli per serbatoi di carburante per automobili personali), e l'errosità della paralella della plantura è controllata entro 0,05 mm, per evitare la deviazione della spessore della parete del serbatoio di carburante o il danno della maschera causato dal bilanciamento irregolare della forza sulla maschera durante il processo di incasso; La gamma di regolazione della spessore della maschera è di 800-1500 mm, che è compatibile con le maschere per serbatoi di carburante di diverse épaissezze e tipi di veicoli.
IV. Sistemi di controllo: Realizzare regolazioni precise e la consistenza di ogni singolo lotto
La produzione di serbatoi per carburanti automobilistici è una produzione di massa di componenti di sicurezza per l’automobilismo, che ha esigenze estremamente elevate in termini di consistenza delle prestazioni e delle dimensioni dei prodotti. Il sistema di controllo deve realizzare una regolazione precisa di tutti i parametri, ridurre gli errori tra i singoli lotti e garantire che ogni serbatoio soddisfi i requisiti standard.
- Precisione di controllo: Adottare un sistema di controllo PLC di alta precisione (ad esempio la serie Siemens S7-1500) dotato di capacità di elaborazione ad alta velocità, che consente di controllare in modo preciso parametri chiave come la velocità di estrusione, la temperatura del cilindro, la temperatura della testa, la pressione di fiammata, la forza di bloccaggio e il tempo di raffreddamento. L’esattezza di regolazione dei parametri è elevata (variabilità della velocità di estrusione ≤1% e precisione del controllo della temperatura ±0,5 °C) e la velocità di risposta è rapida (tempo di risposta ≤0,05s), garantendo la stabilità coordinata di ogni processo e realizzando la consistenza della produzione di massa (diversità dimensionale tra i singoli lotti ≤0,1 mm).
- Funzioni di automazione: Ha funzioni di produzione completamente automatiche, come alimentazione automatica, estrusione automatica, fiammata automatica, raffreddamento automatico, smontaggio automatico, rimozione automatica delle residui della lavorazione (rimozione dei bavagli e delle retine) e controllo automatico, riducendo l’intervento manuale (tasso di intervento manuale ≤ 5%), abbassando i costi del lavoro e evitando i difetti dei prodotti causati da errori di operazione manuali; è dotato di un sistema di monitoraggio e di feedback in tempo reale della spESSa del muro (che adotta la tecnologia di misura dello spESSa ad ultrasuoni, precisione della misura ±0,01 mm), monitora in tempo reale le variazioni dello spESSa del parison e del serbatoio per la combustibile, alimenta i dati al sistema di controllo per la regolazione dinamica, e incrementa ulteriormente la consistenza dello spESSa. Altrecune, è dotato di un sistema di rilevamento dei fugi in tempo reale (metodo di rilevamento della pressione dell’aria, pressione di rilevamento 0,3-0,5 MPa), che può rilevare automaticamente i prodotti non conformi e eliminare tali prodotti, garantendo la percentuale di qualità dei prodotti ≥99,5%.
- Avviso di guasto e gestione dei dati: Ha una completa funzione di diagnosi e avviso di guasto, che può rilevare tempestivamente problemi come le anomalie dell’estrusione, le deviazioni di temperatura, il difetto d’incolla dei serbatoi per la combustibile e la fuga di petrolio, e emettere segnali di avviso visibili e sonori, e visualizzare i punti di guasto e le indicazioni per la gestione, evitando la generazione di batch non conformi di prodotti; altrimenti, può registrare i parametri della produzione (velocità di estrusione, temperatura, pressione ecc.), le informazioni sui difetti e i risultati dei controlli sui prodotti, archivia i dati per un periodo di tempo di almeno 1 anno, facilitando il successivo rilevamento dei problemi, l’ottimizzazione del processo di produzione e la tracciabilità della qualità, che soddisfano i requisiti di gestione della qualità dell’industria dell’automobilismo.
V. Sistem per attrezzatura accessoria: adattamento alle esigenze speciali in materia di sicurezza e prestazioni dei serbatoi di carburante
Sistema di processamento della materia prima: Equipata di dispositivi di asciugatura, scrematura e miscelazione della materia prima di alta precisione. Le materie prime modificate di HDPE devono essere completamente asciugate (contenuto di umidità ≤0,05%, inferiore a quello di impianti idrici), per evitare bolle e fori nel serbatoio a causa dell'umidità, che influiscono sulle prestazioni di prevenzione delle perdite; il dispositivo di scrematura (tessitura della griglia ≤80 mesh) rimuove impurità dalle materie prime per evitare l'ottenimento di attrito ai bulloni e alle matrici e dei deficit dei serbatoi; il dispositivo di miscelazione (precisione di miscelazione ±1%), miscela uniformemente HDPE modificato, agenti antistatici, additivi resistenti al grasso e altri materiali, per garantire prestazioni uniformi del serbatoio. Per i serbatoi a esportazione a più strati, sono configurati dispositivi di processamento della materia prima indipendenti per ogni strato di materiali, per evitare smirazione crociata.
- Sistema di scaricamento: Un sistema di scaricamento ad alta efficienza è installato sul barattolo, sulla testa e sulla matrice per scaricare aria, sostanze volatili e gas nocivi generati durante la plastificazione delle materie prime modifiche, evitare bolle all'interno del serbatoio, garantire una spessore uniforme delle pareti e una struttura densa, e migliorare la resistenza all'olio e la resistenza strutturale. L'aria scaricata è trattata da un dispositivo di depurazione (efficienza di purificazione ≥95%) prima dell'emissione, per soddisfare le esigenze di protezione dell'ambiente.
- Sistema di scarico: Un sistema di scarico di alta efficienza è montato sul cilindro, sulla testa e sul mallette per evacuare l'aria, le sostanze volatili e i gas nocivi prodotti durante la plasticizzazione di materie prime modificate, evitare le bolle all'interno del serbatoio di carburante, garantire una consistenza uniforme delle pareti e una struttura compatta del serbatoio di carburante, migliorare la resistenza all'olio e la resistenza strutturale. I gas di scarto vengono trattati da un dispositivo di purificazione (effettività di purificazione ≥95%) prima dell'emissione, per rispettare le normative in materia di protezione dell'ambiente.
- Sistema di protezione della sicurezza: E' fornito di un completo dispositivo di protezione per garantire i requisiti di produzione sicura dell'industria dell'automotive. Raggi di protezione, teloni luminosi e pulsanti di fermo di emergenza sono posizionati nella zona di pringaggio, nella zona della cabina e nella zona di alimentazione per evitare che gli operatori entrano in contatto con il smalto a temperatura alta, parti in movimento e gas ad alta pressione, assicurando la sicurezza della produzione; Il sistema di spurgo ad alta pressione e il sistema hidraulico sono equipaggiati con dispositivi di protezione della pressione per evitare danni all'attrezzatura o incidenti di sicurezza causati dalla pressione eccessiva; Il sistema elettrico adotta un design antifiamma per evitare pericoli di incendio e esplosione causati dall'elettricità statica generata durante la produzione (in particolare per la produzione di serbatoi per carburante che coinvolgono materie prime infiammabili).
- Protezione ambientale e risparmio energetico: Gli impianti rispettano i standard di protezione ambientale nazionali, riducendo gli scarichi di gas, rumore e rifiuti (il livello di rumore è sotto 80 dB, inferiore a quello dell’équipaggiamento per la produzione di serbatoi per l’acqua); Si adottano sistemi di riscaldamento con risparmio energetico (riscaldamento a induzione elettromagnetica, efficienza termica ≥90%), sistemi di raffreddamento e motori a frequenza variabile per ridurre il consumo di energia. Ad esempio, la spesa media di potenza dei modelli di serbatoi a combustibile per veicoli da turismo è controllata a 150-220 kw, e quella dei modelli di serbatoi a combustibile per veicoli commerciali a 200-300 kw, migliorando l’economia di produzione. Al tempo stesso, le fiamme gustose e i prodotti difettosi generati durante la produzione possono essere riciclatLe e riutilizzati (rilancio proporzionale ≤ 20%, per evitare di influenzare le prestazioni dei serbatoi per il carburante).
VI. Other Esigenze speciali
- Adattabilità al tipo di veicolo: l’equipaggio deve essere in grado di adattare in modo flessibile i parametri in base alle specifiche dei serbatoi di carburante di diversi tipi di veicolo (automobili personali, veicoli commerciali, veicoli a energia rinnovabile), compatibili con la produzione di serbatoi di combustibile di capacità e forme diverse (forme irregolari adattate al chiodo del veicolo). Ad esempio, il modello di serbatoio di carburante per auto personali può essere compatibile con serbatoi di combustibile da 50 a 80 litri, e l’efficienza di produzione viene regolata in base alla capacità (20-25 pezzi all’ora per serbatoi da 50 litri, 15-20 pezzi all’ora per serbatoi da 80 litri); il modello di serbatoio di carburante per veicoli commerciali può essere compatibile con serbatoi di combustibile da 100 a 500 litri, con un’occupazione del 8-12 pezzi all’ora, migliorando l’utilizzo dell’equipaggio. Per i serbatoi di carburante per veicoli a energia rinnovabile (ad esempio serbatoi di accumulo di idrogeno per celle a combustibile a idrogeno), l’equipaggio può essere adattato a materie prime speciali e processi di modellazione.
- Adattabilità speciale della prestazione: i serbatoi per il carburante per veicoli devono rispettare le rigorose norme dell'industria automobilistica (come il GB 18296-2019 "Requirements per la sicurezza e metodi di prova per i serbatoi per il carburante dei veicoli", i standard REACH dell'UE e gli standard EPA degli Stati Uniti). La macchina per l'estrusione e il surriscaldamento deve essere compatibile con tali norme, e i serbatoi per il carburante prodotti possono superare test come la resistenza al carburante, la prevenzione delle fughe, la resistenza agli urti, la resistenza alle basse e alte temperature e la resistenza statica; Se si producono serbatoi a barriera a più strati, l'impianto deve garantire la resistenza al legame tra i strati (resistenza al legame ≥1,5 MPa) per evitare la separazione dei strati; Per i serbatoi per il carburante leggeri, l'impianto può realizzare il controllo preciso dell'incolumità per la produzione di parti sottili (minimo spessore di parete ≥ 1,2 mm), garantendo al contempo la robustezza. In sintesi, le principali esigenze per le macchine per l'estrusione e il surriscaldamento nella produzione di serbatoi per il carburante includono la "precisione, la stabilità, la sicurezza e l'adattabilità". Rappresentano esigenze maggiori rispetto a quelle per la produzione di serbatoi per l'acqua in termini di qualità del plastificazione, precisione del modellamento, prestazioni di prevenzione delle fughe e protezione della sicurezza. È necessario garantire l'accuratezza delle dimensioni, la resistenza strutturale, la resistenza al carburante e le prestazioni di prevenzione delle fughe del serbatoio attraverso una configurazione ragionevole dei sistemi a vite, testa e prensile, il controllo preciso dei parametri e i sistemi aiutanti completi, rispettando le rigide norme dell'industria automobilistica e ottenere una produzione stabile in massa. Allo stesso tempo, deve essere compatibile con serbatoi per il carburante di differenti tipi e specifiche di veicoli, migliorando l'efficienza della produzione e il tasso di qualificazione dei prodotti.
In sintesi, gli elementi necessari a una produzione di serbatoi di carburante per macchine di formaggio ad estrusione e per soffiatura sono precisione, stabilità, sicurezza e adattabilità. In confronto alla produzione di serbatoi d'acqua standard, questa ha requisiti più elevati in termini di qualità di plastificazione, precisione di lavorazione, prestazioni di prevenzione delle fughe e protezione della sicurezza. È necessario assicurare l'accuratezza dimensionale, la resistenza strutturale, la resistenza all'olio e le prestazioni di prevenzione delle fughe del serbatoio di carburante attraverso una configurazione razionale di archi, teste e sistemi di fissaggio, un controllo preciso dei parametri e sistemi di assistenza completi, per soddisfare gli standard rigorosi dell'industria automobilistica e realizzare una produzione in massa stabile. Al tempo stesso, deve essere compatibile con i serbatoi di carburante di differenti tipi e specifiche di veicoli, migliorando l'efficienza produttiva e il tasso di qualifica dei prodotti.




