

Jako główny element bezpieczeństwa samochodów, automaszyny paliwowe są głównie używane do przechowywania paliwa (benzyny, diesla itp.) – ich wydajność bezpośrednio związana jest z bezpieczeństwem, niezawodnością i ochroną środowiska. Według rodzaju pojazdu, można je podzielić na pojemniki paliwa do samochodów osobowych (50L-80L) oraz do aut komercyjnych (100L-500L). Muszą spełniać rygorystyczne wymagania dotyczące wydajności, takie jak odporność na oleje, zapobieganie wyciekom, odporność na wpływ wstrząsów, odporność na obciążenia statyczne, lekkostrojowość oraz precyzja wymiarów. Proces produkcji stawia bardziej rygorystyczne wymagania dotyczące stabilności ekstruzy, dokładności formowania, adaptacyjności strukturalnej oraz wydajności bezpieczeństwa maszyn ekstruzyjno-blow-moldingowych. SpeCYficznie można to podzielić na następujące kryteria, biorąc pod uwagę zarówno parametry sprzętu, jak i szczególne potrzeby bezpieczeństwa i wydajności produkcji pojemników paliwowych dla samochodów.
I. System Ekstruzyjny: Gwarantowanie Integracji Jałowego i Odporności na Oleje Opatrzenia
System ekstruzyjny jest sercem maszyny ekstruzyjno-blow-moldingowej do produkcji pojemników paliwowych dla samochodów, co bezpośrednio decyduje o skuteczności plastyfikowania modyfikowanych materiałów wyjściowych, jakości wiązania struktur wielolagowych oraz ostatecznej odporności na oleje i zabezpieczenia przed wyciekami pojemników paliwowych. Ze względu na szczególne wymagania materiałów stosowanych w pojemnikach na paliwo, system ekstruzyjny musi spełniać następujące rygorystyczne standardy:
1. Konfiguracja Wąża Ustawiona na Modyfikowanego HDPE Niezastąpiony pod tym względem jest materiał wyjściowy – modyfikowany HDPE (polietylen wysokiej gęstości), do którego dodawane są środki antyelektrostatyczne, odporne na oleje i zabezpieczające przed pęknięciami pod wpływem czynników środowiskowych (ESCR). Niektóre najwyższej klasy pojemniki na paliwo stosują strukturę wielolagową (taką jak HDPE + bariera EVOH), dlatego konieczne jest dostosowane projektowanie wąża ekstruzyjnego: Parametry Wąża: Pomiędzy 32:1 a 35:1 powinny być kontrolowane współczynnik długości do średnicy (L/D), co jest wyższe w porównaniu z pojemnikami na wodę, aby zapewnić wystarczającą plastyfikację modyfikowanego HDPE i równomierne rozprowadzenie dodatków, uniknąć degradacji masy poprzez nadmierne tarcie, a także zapewnić, że masa masy ma doskonałą odporność na oleje oraz odporność mechaniczną; Średnica wąża reguluje się w zależności od pojemności pojemnika na paliwo. Można dobrać wąż o wysokości około 70-80 mm dla pojemników paliwowych do samochodów osobowych (50-80 L) oraz wąż o wysokości 90-110 mm dla pojemników paliwowych do pojazdów komercyjnych (100-500 L), z odpowiednią wydajnością plastyfikacji (250-450 kg/h), aby spełnić wymagania dostawy masy do pojemników na paliwo o różnych specyfikacjach.
2. Współpraca Głównego Wąża z Barierą Antyolejową Ekstruzyjną
- Mechanizm bariery antyolejowej ekstruzyjnej jest jednym z najważniejszych komponentów maszy ekstruzyjno-blow-moldingowej do produkcji pojemników paliwowych, mechanicznie połączonych z silnikiem fabrykacji opału wyjściowego, który prowadzi wytryskiwanie i narzucenie produktów, wykorzystując produkty procesowe, a następnie tworzy powłokę antyolejową w procesie naruszania tlenu, do której przykrywa warstwę materiałową pojemnika na paliwo. Całość konstrukcji jest kompleksna i skonstruowana z większą dokładnością, aby uzyskać opinie w postaci wytryskowania urządzeń oraz autentycznych wytrysków produkcyjnych. Pod tym względem wytryskiwanie produktów jest szczególnie wymagające. Wieloletnia innowacyjna konstrukcja i inżynieria produkcyjna zapewniają producentom przyjemność odporności na rozkloszowanie i wyciągnięcie, a także rygorystyczne standardy produkcyjne.
- Konstrukcja noszce: Wyróżnia się stopniowy stosunek zrywki z sekcją mieszania, a stopień zrywki kontrolowany jest w zakresie od 4:1 do 5:1. Sekcja mieszania została dodana w celu zwiększenia efektywności rozpraszania antystatycznych, odpornych na oleje dodatków i materiałów warstwy bariery, aby uniknąć niejednolitej rozprowadzenia dodatków, co prowadzi do obniżonej wydajności zbiornika paliwowego. W przypadku zbiorników paliwowych z wielowarstwowym ekstrudowaniem (2-5 warstw) konieczne jest skonfigurowanie wielu zestawów noszyków (2-5 zestawów), aby umożliwić synchroniczne ekstrudowanie różnych warstw funkcjonalnych (takich jak warstwa bazowa HDPE, warstwa barierowa EVOH, warstwa klejowa), zapewnienie dokładnego połączenia pomiędzy warstwami oraz zapobieganie przedostawaniu się oleju między warstwami.
- Materiał nosze: Wybiera się wysokotrwający i odporny na korozję materiał przystosowany do zrywania (takim jak 38CrMoAlA + spryskiwanie plazmowe), a powierzchnia podlega głębokiej procesowi nitryzacji (gęstość warstwy nitryzacji ≥0,5 mm), co zapewnia odporność na zużycie z modyfikowanego HDPE i dodatków, uniknięcie zużycia noszce prowadzącego do niejednolitego wyciekania masy topą, a także zabezpieczenie stabilności masowej produkcji.
2. Projekt butli i głowy spełniają wymagania wytwarzania wysokiej dokładności.
- Kontrola temperatury butli: Wykorzystuje się projekt z podzieloną precyzyjną nagrzewaniem (sekcja podawania, sekcja zrywki, sekcja homogeneizacji, sekcja mieszania), wraz z kontrolą temperatury o dopuszczalnym błędzie ±0,5 ℃ (wyższym niż w produkcji zbiorników wodnych), która jest o 0,5 ℃ wyższą niż w produkcji zbiorników wodnych. Temperaturę każdej sekcji można dokładnie dostosować zgodnie z właściwościami modyfikowanego HDPE (przy produkcji zbiorników paliwowych z modyfikowanym HDPE temperatuurę butli kontroluje się na poziomie 170-210 ℃), aby unikać degradacji masy topowej spowodowanej przez nadmierną temperaturę oraz niedostatecznego rozpuszczania wywołanego przez zbyt niską temperaturę, zapewnienia stabilnej ekstrudacji masy topowej i skutecznego kontroli oddziaływania masa topowej (ilość oddziaływania to 2mm/m), co jest kluczowe dla jednolitości grubości ścian niezwykłych formuł obfitych zbiorników paliwowych.
- Struktura głowy: W przypadku zbiorników paliwowych z jedną warstwą zastosowano głowę nabywczą o centralnym podawaniu wyposażoną w precyzyjne kanały przepływu, a jej pojemność akumulacyjną dostosowana jest do wagi zbiornika paliwowego (np. pojemność akumulacyjna modelu zbiornika paliwowego samochodu osobowego wynosi 50 l), co pozwala na stabilne wydajanie masy topowej i unikanie wahania i odwijania masa topowej; W przypadku zbiorników paliwowych z wielowarstwowym ekstrudowaniem zastosowano głowę z wielowarstwowym ekstrudowaniem, z niezależnymi kanałami przepływowymi dla każdej warstwy, a prędkość przepływu każdej warstwy można dokładnie dopasować (dopuszczalna dokładność regulacji ±1%), aby zapewnić jednolitość grubości każdej funkcjonalnej warstwy (grubość warstwy bariery EVOH kontrolowane jest na poziomie 0,1-0,3 mm). Odległość między matkami jest sterowana dzięki wysokiej dokładności serwomotorowi (dopuszczalna dokładność regulacji ±0,01 mm), łącznie z systemem sterowania programem parisonu, aby umożliwić precyzyjne kontrolowanie grubości osiowej i obwodowej masa topowej, kompensację niejednolitego rozciągania nierówno formowanych części, takich jak szyja dognania i osłona montażowa, podczas oddziaływania termicznego, a także zaprogramowanie parametrów odpowiedniej grubości roboczej w celu zwiększenia siły konstrukcyjnej i efektywności zapobiegania przeciekaniu w zbiorniku paliwowym.
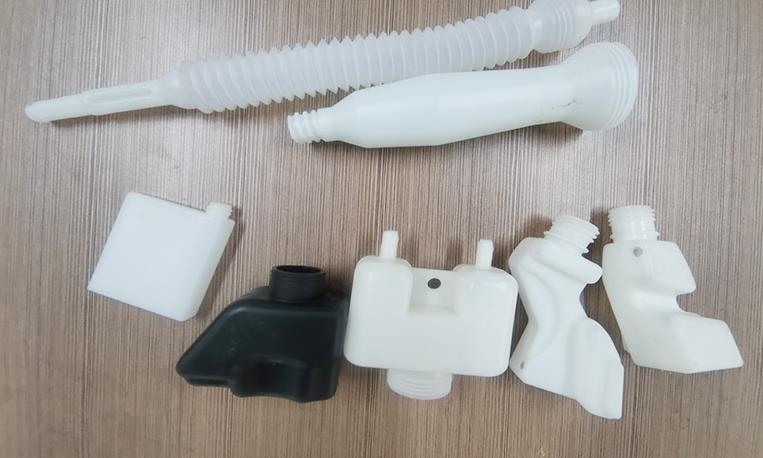
II. Systema oddziaływania termicznego: gwarantowanie formowania niestandardowych kształtów i efektywności zapobiegania przeciekaniu
Samochodowe zbiorniki paliwa mają nierówne kształty (przygotowane do przestrzeni montażu karoserii samochodowej) oraz niezwykle rygorystyczne wymagania dotyczące zapobiegania uciekaniu i dokładności wymiarowej. System formowania metodą zawierania (blow molding) jako podstawowy element malowania musi spełniać wymagania dokładnego formowania, jednolitej grubości ścian oraz braku wad.
1. Sterowanie wstępem Accuracy Reaches Automotive Component Standards
Samochodowy zbiornik paliwa ma niezwykle rygorystyczne wymagania dotyczące jednolitej grubości ścian (odchylenie powinno być kontrolowane w zakresie od 0,05 mm), co jest rygorniejszym wymogiem niż w zbiornikach do wody. Nierównomierne grubości ścian prowadzą do słabego lokalnego układu zbiornika paliwa, nierównomiernego osłabienia się w wyniku krostowania, łatwego odkształcenia i uciekania oleju, a także w teorii potencjalne zagrożenia bezpieczeństwa pod wpływem wysokiej temperatury i ciśnienia. Dlatego system kontroli parisonu musi spełniać:
- Jest wyposażony w system wysokiej precyzji kontroli grubości ścian parisonu (do 150 punktów kontroli), który może dokładnie regulować grubość ścian osiowych i obwodowych parisonu. W przypadku problemu opadającego parisonu, który jest łatwo występujący w długich parisonach (dla zbiorników paliwa do samochodów ciężarowych), kompensuje on poprzez optymalizację postaci kurwy przepustu i zwiększenie poczatkowego grubości części górnej parisonu, aby zapewnić, że różnica grubości ścian pomiędzy częścią górną i dolną zbiornika paliwa wynosi ≤ 0,03 mm.
- Masa parisonu jest dokładnie kontrolowana (przestrzeganie dokładności ±0,5%), a maksymalna masa parisonu powinna być zgodna z masą zbiornika paliwa (np. masa parisonu zbiornika paliwa dla samochodów osobowych może wynosić 35 kg), aby uniknąć zbyt małej masy parisonu skutkującej zbyt cienką grubością ścian i niewystarczającą wytrzymałością zbiornika paliwa, lub nadmiernej masy prowadzącej do marnowania surowców i wpływania na lekkoząłość zbiornika paliwa.
2. Stable and High-Precision System wtrysków
- ciśnienie i przepływowość podczas formowania: dostosowane do skomplikowania kształtu i grubości ścian zbiornika paliwa. ciśnienie podczas formowania zbiorników paliwa dla samochodów osobowych jest kontrolowane na poziomie 0,6-0,8 MPa, a w zbiornikach typu pojazdów ciężarowych (mających większy objętość i bardziej skomplikowany kształt) należy je podnieść do 0,8-1,0 MPa. stosuje się technologię wielostopniowej regulacji ciśnienia. W pierwszym stopniu stosuje się niższe ciśnienie, aby uniknąć lokalnego nadmiernego rozsunięcia i uszkodzenia materiału, a ciśnienie zwiększa się po kontaktowaniu materiału z formą, aby zapewnić, że nawet najbardziej nietypowe części (na przykład otwory montażowe i szyja do wypełniania oleju) są kompletne. przepływowość podczas formowania jest stabilna (wariancja przepływowości ≤5%), aby uniknąć wad zbiornika paliwa, takich jak wnikanie, wbijanie i pęknięcie, spowodowanych wahaniem ciśnienia. współczynnik rozciągania wynosi 2,5:1 do 4,5:1, co jest nieco większe niż w zbiornikach do wody, aby dostosować się do nietypowego kształtu zbiorników paliwa, jednocześnie zapewniając grubość ścian i wytrzymałość.
- czas i chłodzenie formowania: czas formowania dokładnie dopasowany do prędkości wydłużania parisonu (czas odpowiedzi ≤ 0,1 s), za wcześnie lub za późno wpłynie to na roztwarzaną masę, uniknić, aby parison był zbyt chłodny, aby go formować, lub aby się deformował w wyniku niewygodnej chłodzenia po formowaniu; medium formowania stosowane jest suchy, czysty i bezduszy plus kompresowany powietrze (właściwość wilgotności ≤ 0,01%, zawartość oleju ≤ 0,001%), aby unikać pęcherzy, plam olejowych i zarysowań na wewnętrznej powierzchni zbiornika paliwa spowodowanych wilgotnością i plamami olejowymi we powietrzu, które wpływają na odporność na olej i profilaktykę uciekania. Po formowaniu można wypełniać gasem antyoddzielczym (takim jak azot), aby zapobiec naruszaniu zużycia przez oksydację i wpływanie na okres użytkowania zbiornika paliwa.
3. Mold Adaptability and Efficient Sprzęt chłodzący
- przyjazność formuły: wielkość formy dokładnie dopasowana do rozmiaru projektowanego zbiornika paliwa (tolerancja wymiarowa ± 0,1 mm), która spełnia wymagania dokładności komponentów samochodowych. powierzność wnętrza formy jest polerowana z wysoką precyzją (glebokość powierzchni Ra ≤ 0,8 µm), jest jednolity i pozbawiona warkoczy, aby zapewnić, że zbiornik paliwa ma gładki wygląd i nie ma wgnieceń; forma ma doskonałe właściwości uszczelniające (stężenie uciekania powietrza ≤ 0,01 L/min), aby unikać uciekania powietrza podczas formowania wywieraniem, co prowadzi do niedokładnego formowania zbiornika paliwa; formy są wyposażone w wbudowaną rurkę spustową (rozłożona zgodnie z kształtem zbiornika paliwa) do odprowadzania powietrza zbłyskującego w wnętrzu formy, unikając powstawania trwałych otworów i pęcherzy w zbiorniku paliwa; urządzenie jest zgodne z formami do zbiorników paliwa różnych typów samochodów (samochody osobowe, samochody ciężarowe), z zakresem regulacji grubości formy w zakresie 800-1500 mm, aby poprawić uniwersalność urządzenia.
- system chłodzenia: stosuje się dwukierunkowy, efektywny system chłodzenia, który niezależnie reguluje temperaturę różnych obszarów formy (zwłaszcza niejednolitych części), a różnica temperatury na powierzchni formy jest kontrolowana w zakresie ±3 °C, co jest rygorniejszym wymogiem niż w zbiornikach do wody, aby unikać skrócenia i deformacji zbiornika paliwa skutkuujących z nierównomiernego chłodzenia; obwodu chłodzącego wody formy projektowane jest zgodnie z kształtem zbiornika paliwa, ze sztywnie rozłożonymi punktami chłodzenia w grubej części ścian, a uzgadnionym wyładą w cienichściach; wydajność chłodzenia spełnia wymagania cyklu produkcji. czas chłodzącego dla zbiorników paliwa samochodowych jest kontrolowany na poziomie 40-80 s, a w zbiornikach do paliwa pojazdów ciężarowych konieczne jest jego przedłużenie do 100-200 s, aby zapewnić, że zbiornik paliwa jest szybko przemalowywaną po formowaniu, poprawiać wydajność produkcji, a także zapewniać stabilność wymiarową i konstrukcję trwałą zbiornika paliwa. formę wyposażono również w urządzenie zwrotnej informacji o temperaturze, aby umożliwić dynamiczną regulację temperatury chłodzenia.
kolana: zapewnienie stabilności formowania i bezpieczeństwa pracy
Formy do zbiorników paliwa samochodowych są skomplikowane w konstrukcji, precyzyjne i obfite w produkcji. System klamry odpowiada za otwieranie, zamykanie i zamykanie formy, a jej siła klamry, prędkość ruchu i dokładność bezpośrednio wpływają na jakość formowania zbiornika paliwa, bezpieczeństwo produkcji i okres życia formy.
- siła klamry: stwierdzona zgodnie z wielkością zbiornika paliwa, skomplikowaniem kształtu i ciśnieniem formowania. Siła klamry modeli zbiorników paliwa osobowych musi dochodzić do 800-1200 kN, a siła klamry modeli zbiorników do paliwa pojazdów ciężarowych nie może być niższa od 1500-2000 kN, aby zapewnić, że forma nie zdradza się i nie przela się podczas formowania wywieraniem, a unikać wad zbiornika paliwa, takich jak zguławienie, owrzodzenie i odchylenie wymiarowe. Siłę klamry reguluje się (precyzja regulacji ± 10 kN), aby dostosowywać się do zbiorników paliwa różnych specyfikacji.
- odległość kranka i wzorki: odległość kranka projektowana jest zgodnie z maksymalną wielkością formy i kształtem zbiornika paliwa, w ogół 1000-2200 mm, aby spełniać potrzeby otwierania formy, zamykania formy i wyciągania zbiornika paliwa. wielkość wzorku dopasowuje się do formy (np. wzorek 1500x1600 mm, odpowiadający formom do oleju silnikowego), a pogłosowość wzorku kontrolowana jest w zakresie 0,05 mm, by unikać odchylenia grubości ścian zbiornika paliwa lub uszkodzenia formy po przymocowaniu formy; zakres regulacji grubości formy 800-1500 mm, jest zgodny z formami do zbiorników paliwa różnych grubości i typów pojazdów.
- Operacyjna wygoda i bezpieczeństwo: wyposażony w automatyczne mechanizmy ładowania, całkowywania i zmiany form. Mechanizm całkowywania automatycznego jest zaprojektowany zgodnie z kształtem zbiornika paliwowego (z użyciem specjalnych urządzeń ładowania) w celu uniknięcia uszkodzeń zbiornika paliwowego w wyniku manualnego całkowywania oraz zmniejszenia intensywności pracy; Mechanizm zmiany formy stosuje system szybkiego wymiany (czas wymiany formy ≤ 30 min), co poprawia efektywność produkcji przy przejściu między różnymi rodzajami zbiorników paliwowych pojazdów. Mechanizm ładowania ma dobre stabilność i trwałość, i potrafi wytrzymać częste otwieranie i zamykanie (≥ 10000 razy / miesiąc), co zmniejsza wpływ awarii sprzętu na produkcję. W tym samym czasie, jest wyposażony w urządzenie blokadowe bezpieczeństwa, mające na celu zapobieganie przypadkowemu uruchomieniu podczas ładowania, co zapewnia bezpieczeństwo produkcji.
IV. System sterowania: realizacja dokładnej regulacji i konsekwencji produkcji
Produkcja zbiorników paliwowych dla pojazdów jest produkcją w masę komponentów bezpieczeństwa dla pojazdów, co ma niezwykle wysokie wymagania dotyczące jednorodności parametrów funkcjonalnych i wymiarowych. System sterowania musi realizować dokładną regulację wszystkich parametrów, zmniejszać błędy między partiami, a zapewniać, aby każdy zbiornik paliwowy spełniał standard.
- Dokładność sterowania: stosuje system sterowania PLC o wysokiej precyzji (takie jak seria S7-1500 firmy Siemens) o wysokiej wydajności przetwarzania, który dokładnie kontroluje kluczowe parametry, takie jak prędkość wyciskania, temperatura cylindra, temperatura głowy, ciśnienie zaciągnięcia, siła naciągu i czas ostygnięcia. Precyzja regulacji parametry wynosi wysoka (zmiana prędkości wyciskania ≤ 1%, dokładność regulacji temperatury ± 0,5 °C), a szybkość reakcji jest szybka (czas reakcji ≤ 0,05 s), co zapewnia równoważną stabilność każdego etapu i realizuje jednorodność produkcji w masie (różnica wymiarowa między partiami ≤ 0,1 mm).
- Funkcjonalność automatyzacji: posiada funkcje produkcji kompletowo automatyczne, takie jak automatyczne załadowanie, automatyczne wyciskanie, automatyczne formowanie na zaparzenie, automatyczne ostygnięcie, automatyczne całkowywanie, automatyczne przyciskanie (osiąganie pęcherzyków i skórek) i automatyczna kontrola, co zmniejsza nieruchomą interwencję (wartość ingerencji manualnego ≤ 5%), obniża koszty pracy i unika błędów w produkcie spowodowanych błędami operacyjnymi; Włączono system monitorowania grubości ścian w czasie rzeczywistym (stosując technologię pomiaru grubości przy pomocy ultradźwięków, dokładność pomiaru ± 0,01 mm) ścian parisonu i zbiornika paliwowego, przekazując dane do systemu sterowania w celu regulacji dynamicznej i dalszego poprawienia jednorodności grubości ścian. W tym samym czasie, jest wyposażony w system detekcji ucieczki online (metoda detekcji ciśnienia powietrza, ciśnienie detekcji 0,3–0,5 MPa), który może automatycznie wykrywać nieodpowiadające normom produkty i usuwać je, zapewniając stosunek uzyskiwalny produktów ≥ 99,5%.
- Podpowiedzi na awarie i zarządzanie danymi: ma pełną funkcję ostrzegania i diagnozowania awarii, co w czasie może wykryć problemy takie jak anomalii w procesie wyciskania, odchylenia temperatur, ucieczka powietrza, awarie naciągu i ucieczka zbiorników paliwowych, i wydawać sygnały ostrzegania słownikowe i wizualne, a także wyświetlać punkty awarii i sugestie działania, uniemożliwiając powstanie partii nieodpowiadających normom; W tym samym czasie, może rejestrować parametry produkcji (prędkość wyciskania, temperatura, ciśnienie itp.), informacje o awariach i wyniki inspekcji produktów, zarejestrować dane przez ≥ 1 rok, ułatwić późniejsze diagnozowanie problemów, optymalizację procesu produkcji i śledzenie jakości, co odpowiada wymaganiom zarządzania jakością rynku motoryzacyjnego.
V. System dodatkowy: dostosowanie do specjalnych wymagań bezpieczeństwa i parametrów zbiorników paliwowych
Obok systemu czernego, system dodatkowy maszyny na wycinanie pod ciśnieniem musi być dostosowany do specyfiki produkcji zbiorników paliwowych dla pojazdów, zwłaszcza w zakresie przetwarzania surowców, ochrony bezpieczeństwa i ochrony środowiska, aby zapewnić posuwanie produkcji i parametry zbiorników paliwowych.
- System przetwarzania surowców: wyposażony w urządzenia do suszenia, siewania i mieszania surowców wysokiej precyzji. Modyfikowany materiał HDPE wymaga pełnego wysuszenia (wymiar wilgoci ≤ 0,05%, niższy niż w zbiornikach wodnych), aby uniknąć pęcherzyków i mikroprzepięć w zbiorniku paliwowym spowodowanych wilgotnością, co wpływa na właściwości zapobiegania ucieczce. Urządzenie siewne (narzędzie rozdzielczo obciążone na 80 sieci) usuwa zanieczyszczenia w surowcach, aby uniknąć zużycia śrub i form i wad zbiorników paliwowych. Urządzenie do mieszania (dokładność mieszania ± 1%) mieszka jednolite surowce HDPE, substancje antystatyczne, dodatki odporne na olej i inne materiały, aby zapewnić jednorodny charakter zbiornika paliwowego. W przypadku zbiorników paliwowych z wielokrotnej ekstrudacji, niezależne urządzenia do przetwarzania surowców są zintegrowane z każdym szatem surowców, aby unikać przekroczeń.
- System wycieku: wyposażony w system wycieku o wysokiej wydajności, który odpowiada za usuwanie powietrza, substancji łatwoodparnych i gazów szkodliwych, które powstają podczas plastyfikacji modyfikowanego materiału surowca, aby uniknąć pęcherzyków wewnątrz zbiornika paliwowego, zapewniać jednorodną grubość ścian i gęste strukturę zbiornika paliwowego, a także poprawiać odporność na olej i trwałość strukturalną. Proszek gazu wycieku jest oczyszczany przy pomocy urządzenia oczyszczania (wykonanie oczyszczenia ≥ 95%), przed emisją, co odpowiada wymaganiom ochrony środowiska.
- System ochrony bezpieczeństwa: wyposażony w kompletny system ochrony bezpieczeństwa, aby spełniać wymagania bezpieczeństwa w produkcji w branży motoryzacyjnej. Zostaną zamontowane bariery ochronne, fotorady, przyciski awaryjne w zasięgu naciągnięcia, w obrębie głowy i w obrębie załadunku, aby unikać przyprowadzenia operatora do kontaktu z roztopionym materiałem, elementami ruchomymi i gazem pod ciśnieniem, zapewniając bezpieczeństwo produkcji; System podciągu gazu o wysokim ciśnieniu i system hydrauliczny są wyposażone w urządzenia ochronne ciśnienia, aby uniemożliwić uszkodzenie urządzenia oraz katastrofy bezpieczeństwa spowodowane nadmiernym ciśnieniem; System elektryczny stosuje projekt wstrzykiwania, aby uniknąć zagrożenia pożarowego i eksplozji spowodowanych statycznym elektrycznością powstającą w czasie produkcji (szczególnie w przypadku produkcji zbiorników paliwowych, w których są stosowane surowce łatwopalne).
- Ochrona środowiska i oszczędność energii: urządzenie spełnia normy ochrony środowiska narodowe, zmniejsza emisję gazów odpadowych, hałasu i odpadów (hałas kontrolowany poniżej 80 DB, niższy niż w przypadku sprzętu produkcyjnego w skali wodnej); Stosuje systemy grzewcze i chłodzenia oszczędzające energię (grzewanie indukcyjne elektro-magnetyczne, efektywność cieplna ≥ 90%), obrotowe silniki zmiennych prędkości, aby zmniejszyć zużycie energii. Na przykład, średnie zużycie energii modelów zbiorników paliwowych przewozowych kontrolowane jest przy 150–220kw, a modeli zbiorników paliwowych dla pojazdów komercyjnych kontrolowane jest przy 200–300kw, co poprawia ekonomikę produkcyjną. W tym samym czasie, flash odpadowy i produkty nieodpowiadające normom, które powstają podczas produkcji, mogą być recyklingowane i ponownie używane (staw uogólniający ≤ 20%, aby uniknąć wpływu na parametry zbiorników paliwowych).
VI. Other Specyficzne wymagania
- Specjalna odporność na charakterystyki: Auta potrzebują tanki paliwa, które spełniają rygorystyczne normy branży motoryzacyjnej (np. GB 18296-2019 „Wymagania dotyczące bezpieczeństwa i metody testowania tanków paliwa do samochodów”, standardy UE REACH i EPA Stanów Zjednoczonych). Maszyna do formowania obrotowego przyczyniająca się do procesu tlenowego musi być kompatybilna z tymi standardami, a produkowane tanki paliwa muszą przejść testy, takie jak odporność na olej, zapobieganie wyciekowi, odporność na uderzenie, odporność na wysoką i niską temperaturę oraz odporność statyczną; Jeśli produkujemy tanki paliwa z dwuwarstwową barierą, maszyna musi zapewnić moc łączenia między warstwami (moc łączenia ≥1,5 MPa), aby uniemożliwić oddzielenie warstw; W przypadku tanków paliwa lekkozakładnikowych maszyna musi zapewniać precyzyjną kontrolę formowania cienkich ścian, przy czym stosuje się minimalny grubość ściany ≥1,2 mm, jednocześnie zapewniając wytrzymałość.
- W skrócie, podstawowe wymagania dotyczące produkcji tanków paliwa dla maszyn do formowania obrotowego przyczyniającego się do procesu tlenowego to „precyzja, stabilność, bezpieczeństwo i dostosowalność”. Porównując do produkcji zbiorników na wodę, ma one wyższe wymagania dotyczące jakości plastyfikacji, dokładności formowania, osiągnięcia zabezpieczenia przed wyciekiem i zabezpieczeń bezpieczeństwa. Należy zapewnić dokładność w zakresie wymiarów, wytrzymałość konstrukcji, odporność na olej i osiągnięcie zabezpieczenia przed wyciekiem tanka paliwa za pomocą odpowiedniego skonfigurowania mechanizmów szyi, głowicy i zamykania, precyzyjnego sterowania parametrami oraz kompletnego systemu pomocniczego, zgodnego z rygorystycznymi normami branży motoryzacyjnej i umożliwiającego stabilne produkcję masową. Stąd też maszyna powinna być kompatybilna z tankami paliwa różnych typów i specyfikacji, co zwiększa wydajność produkcji oraz współczynnik kwalifikacji produktu.
W skrócie, kluczowym wymaganiami produkcji zbiorników na paliwo dla maszyn do formowania z podgrzewaniem i wstrząsania są „precyzja, stabilność, bezpieczeństwo i adaptacyjność”. W porównaniu do produkcji zwykłych zbiorników wodnych, wywierają one wyższe wymagania dotyczące jakości plastyzowania, precyzji formowania, wydajności zapobiegania próżnicy oraz ochrony bezpieczeństwa. Należy zagwarantować dokładność wymiarową, trwałość strukturalną, odporność na olej oraz wydajność zapobiegania próżnicy zbiornika na paliwo poprzez racjonalne skonfigurowanie systemów śrubowych, główkowych i układów dokręcania, precyzyjną kontrolę parametrów oraz kompletne dodatkowe systemy. W ten sposób można spełnić rygorystyczne normy przepisane przez przemysł samochodowy i osiągnąć stabilne produkcję masową. W tym samym czasie, powinien być on kompatybilny z zbiornikami na paliwo różnych typów pojazdów i specyfikacji, co poprawia wydajność produkcji i stawkę kwalifikacji produktów.




