

En tant que composant de sécurité clé des voitures, les réservoirs de carburant pour automobiles sont principalement utilisés pour stocker du carburant (essence, diesel, etc.), et leur performances est directement en rapport avec la sécurité, la fiabilité et la protection de l'environnement des automobiles. Selon le type de véhicule, ils peuvent être divisés en réservoirs de carburant pour voitures (50 l à 80 l) et réservoirs de carburant pour véhicules commerciaux (100 l à 500 l). Ils doivent répondre à des exigences de performances fondamentales strictes, telles que la résistance aux hydrocarbures, la prévention des fuites, la résistance aux chocs, la résistance statique, la légèreté et la précision dimensionnelle. Le processus de production pose des exigences plus rigoureuses en termes de stabilité de l'extrusion, de précision du moulage, d'adaptabilité structurelle et de performances de sécurité des machines d'extrusion par remontage. Plus précisément, on peut les classer selon les dimensions fondamentales suivantes, en tenant compte à la fois des performances du matériel et des besoins spécifiques de sécurité et de performances liés à la production de réservoirs de carburant pour automobiles. II. Système d'extrusion : Assurer l'intégration d'une couche de plastification de haute qualité et d'une couche résistant aux hydrocarbures
Système d'extrusion : assurer l'intégration d'une couche de fusion de haute qualité et résistante aux huiles
Le système d'extrusion est le cœur de la machine de moulage sous pression par extrusion utilisée pour la production de réservoirs de carburant automobile. Il détermine directement l'effet de plasticisation des matières premières modifiées, la qualité de collage des structures à plusieurs couches et les performances finales en matière de résistance aux agents huiles et de prévention des fuites du réservoir. En raison des exigences particulières des réservoirs de carburant en matière de performances des matériaux, le système d'extrusion doit répondre aux normes strictes suivantes.
Configuration des vis adaptée aux matières premières modifiées en polyéthylène haute densité (HDPE)
La matière première principale pour la production de réservoirs de carburant automobiles est l'HDPE modifié (polyéthylène haute densité), auquel sont ajoutés des additifs anti-décharge statique, résistant aux huiles et résistant aux fissurations par stress environnemental (ESCR). Certains réservoirs de carburant haut de gamme adoptent une structure d'extrusion multiniveaux (par exemple un stratifié HDPE + couche barrière EVOH), c'est pourquoi il faut concevoir adéquatement les vis :
- Paramètres des vis : le ratio longueur-diamètre (L/D) doit être contrôlé entre 32 : 1 et 35 : 1, ce qui est supérieur à celui des réservoirs d'eau ordinnaires, pour assurer une suffisante plasticisation de l'HDPE modifié et une dispersion uniforme des additifs, éviter la dégradation de la matière fondante due à un fort frottement et garantir que la matière fondante présente une excellente résistance aux huiles et une résistance mécanique ; La taille des vis est ajustée en fonction de la capacité des réservoirs. On peut choisir une vis d'environ 70-80 mm de diamètre pour les réservoirs de carburant de voitures de tourisme (50-80 litres) et une vis de 90-110 mm pour les réservoirs de carburant de véhicules utilitaires (100-500 litres), avec une capacité de plasticisation (250-450 kg/h) correspondant pour répondre aux besoins en approvisionnement en matière fondante pour des réservoirs de différentes spécifications.
- Structure de vis : Une vis à ration de compression progressive avec section de mélange est adoptée, et la ration de compression varie entre 4 : 1 et 5 :
- La section de mélange est ajoutée pour améliorer l'effet de dispersion des additifs antistatiques, résistants à l'huile et des matériaux de couche barrière, éviter une distribution inégale des additifs conduisant à une diminution de la performance du réservoir ; Pour les réservoirs à plusieurs couches (2 à 5 couches), plusieurs ensembles de vis (2 à 5 ensembles) doivent être configurés pour réaliser une extrusion synchrone de différentes couches fonctionnelles (comme la couche de base en HDPE, la couche de barrière en EVOH, la couche adhésive), assurer une bonne liaison entre les couches et empêcher la dissémination de l'huile entre les couches.
Matériau de vis : Un alliage résistant à l'usure et à la corrosion (comme le 38CrMoAlA + pulvérisation par plasma) est sélectionné, et la surface est soumise à un traitement de nitridation en profondeur (épaisseur de la couche de nitridation ≥ 0,5 mm) pour résister à l'usure du HDPE modifié et des additifs, éviter l'usure des vis conduisant à une extrusion de fusion inégale et assurer la stabilité de la production de masse à long terme.
- Contrôle de la température du rebord : adopte une conception de chauffage zoné à haute précision (section de fonctionnement, section de compression, section d'homogénéisation, section de mélange) et de refroidissement, avec une précision de contrôle de la température atteignant ±0,5℃ (supérieure à celle de la production de cuves à eau), soit 0,5℃ de plus que celle de la production de cuves à eau. La température de chaque section peut être ajustée avec précision en fonction des performances du HDPE modifié (lors de la production de réservoirs à carburant modifiés au HDPE, la température du rebord est contrôlée entre 170 et 210℃), afin d'éviter la dégradation de la matière fondu due à une température excessive et l'insuffisance de plastification due à une température trop basse, d'assurer une extrusion de matière fondu stable et de contrôler efficacement l'effondrement du parison (le taux d'effondrement est
- Structure de tête : Pour les réservoirs de carburant à une seule couche, une tête accumulateur à alimentation centrale dotée d'un canal de circulation de haute précision est adoptée, et la capacité de l'accumulateur est ajustée en fonction du poids du réservoir de carburant (par exemple, la capacité de l'accumulateur du modèle de réservoir de carburant d'une voiture de tourisme de 80 litres doit atteindre 50 litres), ce qui permet d'extraire de manière stable le parison et d'éviter les fluctuations et les déviations de celui-ci. Pour les réservoirs de carburant à plusieurs couches coextrudés, une tête de coextrusion à plusieurs couches est adoptée, avec des canaux de circulation indépendants pour chaque couche, et le débit de chaque couche peut être ajusté avec une précision de ±1 %, afin d'assurer l'uniformité de l'épaisseur de chaque couche fonctionnelle (l'épaisseur de la couche barrière EVOH est contrôlée entre 0,1 et 0,3 mm). L'écart de matrice est commandé par un servo-moteur de haute précision (avec une précision d'ajustement de ±0,01 mm), associé au système de commande du programme de parison, pour réaliser un contrôle précis de l'épaisseur axiale et circulaire du parison, compenser l'étirement inégale de parties irrégulières (tels que le cou du rehausseur d'huile, le support de montage) pendant le moulage par soufflage, et préconfigurer des paramètres d'épaisseur correspondants afin d'améliorer la résistance structurale et les performances de prévention des fuites du réservoir de carburant.
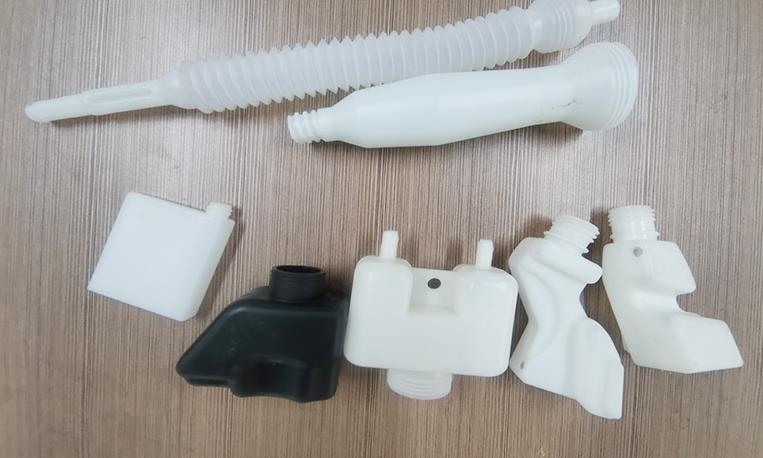
II. Système de moulage par soufflage : Assurance d'un moulage de forme irrégulière et d'une performance de prévention des fuites
Les réservoirs de carburant automobiles présentent des formes irrégulières (adaptees à l'espace d'installation des châssis des véhicules) et des exigences extrêmement strictes en matière de prévention des fuites et de précision dimensionnelle. Le système de soufflage, en tant que lien fondamental du moulage, doit répondre aux exigences de moulage précis, d'épaisseur de paroi uniforme et d'absence de défauts.
1. Contrôle du parison Accuracy Reaches Automotive Component Standards
Le réservoir de carburant automobile présente des exigences extrêmement strictes en matière d'uniformité de l'épaisseur de paroi (la déviation doit être contrôlée à ±0,05 mm), ce qui est plus strict que pour les réservoirs d'eau. Une épaisseur de paroi inégale entraînera une structure locale faible du réservoir de carburant, une rétraction due au refroidissement inégale, une déformation facile et des fuites d'huile, et même des risques de sécurité potentiels à haute température et pression. Par conséquent, le contrôle du parison doit répondre aux exigences suivantes :
- Équipé d'un système de contrôle de l'épaisseur de parison de haute précision (jusqu'à 150 points de contrôle), capable d'ajuster précisément l'épaisseur de parison axiale et circonférentielle. Pour le problème de chute du parison qui est facile à rencontrer dans les parisons de longueurs (pour les réservoirs de carburant de véhicules commerciaux), corriger en optimisant la courbe de la vitesse d'extrusion et en augmentant l'épaisseur initiale de la partie supérieure du parison, afin de s'assurer que la différence d'épaisseur de paroi entre la partie supérieure et inférieure du réservoir de carburant est inférieure ou égale à 0,03 mm.
- Le poids du parison est contrôlé avec précision (exactitude de contrôle ±0,5%), et le poids maximal du parison doit correspondre au poids du réservoir de carburant (par exemple, le poids du parison du réservoir de carburant de 80 L d'une voiture de tourisme peut atteindre 35 kg), pour éviter que le poids insuffisant du parison ne mène à une épaisseur de paroi trop fine et à une résistance insuffisante du réservoir de carburant, ou que le poids excessif engendre une perte de matière première et affecte la légèreté du réservoir de carburant.
2. Stable and High-Precision Système de soufflage
- La pression et le débit de soufflage : ajustés en fonction de la complexité de la forme et de l'épaisseur de paroi du réservoir de carburant. La pression de soufflage des réservoirs de carburant de voitures de tourisme est contrôlée à 0,6-0,8 MPa, et celle des réservoirs de carburant de véhicules commerciaux (d'une capacité plus importante et d'une forme plus complexe) doit être augmentée à 0,8-1,0 MPa. Une technologie de contrôle de la pression à plusieurs étapes est adoptée. Une pression plus faible est utilisée au début pour éviter un étirement local excessif et une usure de la matière, et la pression augmente lorsque la matière vient en contact avec le moule afin de s'assurer que les parties irrégulières (tels que les trous de montage, le col de remplissage d'huile) sont entièrement formées ; Le débit de soufflage est stable (fluctuation du débit ≤5%), pour éviter les défauts du réservoir de carburant tels que l'apnée, le gonflement et les microfissures causés par les fluctuations de pression. Le rapport d'apport est contrôlé entre 2,5 : 1 et 4,5 : 1, un peu plus élevé que pour les réservoirs d'eau, pour s'adapter à la forme irrégulière des réservoirs de carburant tout en garantissant l'épaisseur de paroi et la résistance.
- Timing et refroidissement du soufflage : le timing du soufflage est précisément ajusté à la vitesse d'extrusion du parison (temps de réponse ≤0,1 s), un déclenchement trop tôt ou trop tard affectera la répartition de la matière, évitera que le parison soit trop froid pour soufflé ou se déforme en raison d'un refroidissement imprévu après le soufflage ; Le médium de soufflage adopte de l'air comprimé sec, propre et exempt d'huile (taux d'humidité ≤0,01%, taux d'huile ≤0,001%), pour éviter la formation de bulles, de taches d'huile et de rayures sur la paroi interne du réservoir de carburant dûes à de l'humidité et à des taches d'huile contenues dans l'air, ce qui affecte les performances en matière de résistance à l'huile et de prévention des fuites. Après le soufflage, on peut remplir d'air inerte (tel que l'azote) pour empêcher la fusion d'être oxydée et d'affecter la durée de vie du réservoir de carburant.
3. Mold Adaptability and Efficient Système de raffraîchissement
- Adaptabilité du moule : la taille du moule est précisément ajustée à la taille conçue du réservoir de carburant (tolérance dimensionnelle ±0,1 mm), ce qui répond aux exigences de précision des composants automobiles. La surface du moule est polie avec une haute précision (rafale de la surface Ra ≤0,8 μm), lisse et sans dérage, pour s'assurer que le réservoir de carburant a un aspect plat et ne présente pas de rayures ; Le moule présente une excellente performance d'étanchéité (taux de fuite d'air ≤0,01 L/min) pour éviter la fuite d'air pendant le soufflage, entraînant une insuffisance de moulage du réservoir de carburant ; Le moule est conçu avec une gaine d'évacuation intégrée (distribuée selon la forme du réservoir de carburant) pour évacuer l'air résiduel dans la cavité du moule, éviter la formation de microfissures et de bulles dans le réservoir de carburant ; L'équipement doit être compatible avec des moules de réservoirs de carburant de différents types de véhicules (voitures de tourisme, véhicules commerciaux), avec une plage d'ajustement de l'épaisseur du moule de 800 à 1500 mm pour améliorer la polyvalence de l'équipement.
- Système de refroidissement : un système de refroidissement à plusieurs circuits et à haute efficacité est adopté pour contrôler indépendamment la température de différentes parties du moule (en particulier les parties irrégulières), et la différence de température sur la surface du moule est contrôlée à ±3 °C, ce qui est plus stricte que pour les réservoirs d'eau, pour éviter la rétraction et la déformation du réservoir de carburant causées par un refroidissement inégal ; Le circuit d'eau de refroidissement est conçu selon la forme du réservoir de carburant, avec des points de refroidissement denses dans les parties à paroi épais et une disposition raisonnable dans les parties à paroi fine. L'efficacité du refroidissement répond aux exigences du cycle de production. Le temps de refroidissement des réservoirs de carburant de voitures de tourisme est contrôlé à 40-80 s, et celui des réservoirs de carburant de véhicules commerciaux doit être prolongé à 100-200 s, pour s'assurer que le réservoir de carburant est rapidement solidifié après le moulage, améliorer l'efficacité de la production et garantir la stabilité dimensionnelle et la solidité structurelle du réservoir de carburant. Le moule est également équipé d'un dispositif de retour de température pour réaliser un ajustement dynamique de la température de refroidissement.
Système de serrage : garantir la stabilité du moulage et la sécurité des opérations
Automotive fuel tank molds are complex in structure, high in precision and high in production frequency. The clamping system is responsible for opening, closing and locking the mold, and its clamping force, stroke and precision directly affect the fuel tank molding quality, production safety and mold service life.
- Force de serrage : déterminée en fonction de la taille du réservoir de carburant, de la complexité de la forme et de la pression de soufflage. La force de serrage des modèles de réservoir de carburant de voitures de tourisme doit atteindre 800-1200KN, et celle des modèles de réservoir de carburant de véhicules commerciaux ne doit pas être inférieure à 1500-2000KN, pour s'assurer que le moule ne se détache ni ne surplombe au cours du soufflage, et éviter les défauts du réservoir de carburant tels que le flash, le jaunissement et la déviation dimensionnelle. La force de serrage est réglable (précision de réglage ±10KN) pour s'adapter aux réservoirs de carburant de différentes spécifications.
- Déplacement de serrage et modèle : le déplacement de serrage est conçu en fonction de la taille maximale du moule et de la forme du réservoir de carburant, généralement 1000-2200mm, afin de répondre aux besoins d'ouverture, de fermeture et de prise en charge du réservoir de carburant. La taille du modèle est compatible avec le moule (par exemple, le modèle de 1500 x 1600 mm est adapté aux moules de réservoir de carburant de voitures de tourisme), et l'erreur de parallélisme du modèle est contrôlée à ≤0,05 mm, pour éviter la déviation de l'épaisseur de paroi du réservoir de carburant ou la détérioration du moule due à une application de force inégale sur le moule au cours du serrage ; La plage d'ajustement de l'épaisseur du moule est de 800-1500 mm, compatible avec les moules de réservoirs de carburant de différentes épaises et de différents types de véhicules.
- Confort opérationnel et sécurité : équipés d'un mécanisme de serrage, de démoulage et de changement de moule automatique. Le mécanisme automatique de démoulage est conçu en fonction de la forme du réservoir de carburant (avec des fixtures de serrage spéciaux) pour éviter que le réservoir de carburant ne soit endommagé par le démoulage manuel et réduire l'intensité du travail manuel ; Le mécanisme de changement de moule adopte un design de changement rapide (temps de changement de moule ≤30 min) pour améliorer l'efficacité de la production lors du passage de la soumission de différents types de réservoirs de carburant de véhicules. Le mécanisme de serrage présente une bonne stabilité et durabilité, et peut résister à des actions d'ouverture et de fermeture fréquentes (≥10000 fois/mois) pendant une longue période, réduisant l'incidence des pannes des équipements sur la production. À la même époque, un dispositif d'interrupteur de sécurité est équipé pour empêcher l'utilisation accidentelle pendant le serrage, garantissant la sécurité de la production.
IV. Système de contrôle : Réalisation d'un réglage précis et de la cohérence des lots
La production de réservoirs de carburant automobile est une production de masse de composants de sécurité pour l'automobile, qui requiert des exigences extrêmement élevées en matière de cohérence des performances et des caractéristiques des produits. Le système de contrôle doit réaliser un réglage précis de tous les paramètres, réduire les erreurs entre les lots et assurer que chaque réservoir de carburant respecte la norme.
- Précision de contrôle : adopter un système de contrôle PLC de haute précision (par exemple la série S7-1500 de Siemens) doté d'une capacité de traitement rapide, qui peut contrôler avec précision des paramètres clés tels que la vitesse d'extrusion, la température du tube, la température de la tête, la pression de soufflage, la force de serrage et le temps de refroidissement. La précision d'ajustement des paramètres est élevée (fluctuation de la vitesse d'extrusion ≤ 1 %, précision de contrôle de la température ± 0,5 °C) et la vitesse de réponse est rapide (temps de réponse ≤ 0,05 s), garantissant la stabilité coordonnée de chaque processus et réalisant la cohérence de la production de masse (écart dimensionnel entre les lots ≤ 0,1 mm).
- Fonction d'automatisation : il comporte des fonctions de production entièrement automatisées telles que l'alimentation automatique, l'extrusion automatique, le soufflage automatique, le refroidissement automatique, le démoulage automatique, le trimmentage automatisé (trimment des effluves et des bavures) et l'inspection automatique, réduisant les interventions manuelles (taux d'intervention manuelle ≤ 5 %), abaissant les coûts de main-d'œuvre et évitant les défauts des produits causés par des erreurs d'opération manuelle ; doté d'un système de surveillance et de feedback de la épaisseur du parison et du réservoir de carburant en temps réel (adoptant la technologie de mesure de l'épaisseur par ultrasons, précision de la mesure ± 0,01 mm), surveillant en temps réel les modifications de l'épaisseur du parison et du réservoir de carburant, transmettant les données au système de contrôle pour un réglage dynamique et améliorant ainsi la cohérence de l'épaisseur. Parallèlement, il est doté d'un système de détection de fuite en ligne (méthode de détection de la pression d'air, pression de détection de 0,3 à 0,5 MPa), qui peut détecter automatiquement les produits non qualifiés et les éliminer, garantissant le taux de qualification des produits (≥ 99,5 %).
- Avertissement des défauts et gestion des données : il comporte une fonction complète d'avertissement et de diagnostic des défauts, qui peut détecter en temps utile des anomalies d'extrusion, des écarts de température, une fuite d'air, des défaillances de serrage et une fuite des réservoirs de carburant, en émettant des signaux d'avertissement sonores et visuels, et en affichant les points de défaut ainsi que les suggestions d'intervention, évitant la mise en circulation de produits non qualifiés ; par ailleurs, il peut enregistrer des paramètres de production (vitesse d'extrusion, température, pression, etc.), des informations sur les défauts et les résultats d'inspection des produits, stockant les données pendant ≥ 1 an, facilitant un dépannage ultérieur des problèmes, l'optimisation des processus de production et la traçabilité de la qualité, ce qui répond aux exigences de gestion de la qualité de l'industrie automobile.
V. Système complet mis en œuvre dans la production de réservoirs de carburant automobile
Outre le système principal, le système de support de la machine d'injection par formage par soufflage doit être conçu de manière adaptative pour les particularités de la production de réservoirs de carburant automobile, en particulier en ce qui concerne le traitement des matières premières, la protection de la sécurité et la protection de l'environnement, afin de garantir le bon déroulement de la production et les performances des réservoirs de carburant.
- Système de traitement des matières premières : équipé de dispositifs de séchage, de tamisage et de mélange des matières premières de haute précision. Les matières premières en HDPE modifiées doivent être entièrement séchées (taux d'humidité ≤0,05 %, inférieur à celui des réservoirs d'eau) pour éviter les bulles et les trous à pignon dans le réservoir de carburant causés par l'humidité, ce qui affecte les performances de protection contre les fuites ; Le dispositif de tamisage (ouverture du tamis ≤80) enlève les impuretés dans les matières premières pour éviter l'usure des vis et des moules et les défauts des réservoirs de carburant ; Le dispositif de mélange (précision de mélange ±1 %) mélange uniformément l'HDPE modifié, les agents anti-statistiques, les additifs résistants aux huiles et d'autres matériaux pour garantir les performances uniformes du réservoir de carburant. Pour les réservoirs de carburant à extrusion à plusieurs couches, des dispositifs de traitement des matières premières indépendants sont configurés pour chaque couche de matériaux afin d'éviter la contamination croisée.
- Système d'évacuation : Un système d'évacuation hautement efficace est configuré sur le baril, la tête et le moule pour évacuer l'air, les substances volatiles et les gaz nocifs générés lors de la plasticisation des matières premières modifiées, éviter les bulles à l'intérieur du réservoir de carburant, garantir l'épaisseur uniforme des parois et la structure dense du réservoir de carburant, ainsi que l'amélioration de la résistance aux huiles et de la résistance structurelle. Les gaz d'échappement sont traités par un dispositif de purification (efficience de purification ≥95 %) avant leur libération, en conformité avec les exigences de protection de l'environnement.
- Système de protection de la sécurité : équipé d'un dispositif de protection complète pour répondre aux exigences de sécurité de production de l'industrie automobile. Des grilles de protection, des rideaux de sécurité et des boutons d'arrêt d'urgence sont installés dans la zone de serrage, la zone de tête et la zone de charge pour éviter que les opérateurs n'entrent en contact avec la matière mouillée à haute température, les pièces mobiles et les gaz sous pression, garantissant la sécurité de production ; Le système de soufflage à haute pression et le système hydraulique sont équipés de dispositifs de protection contre la pression pour empêcher les dommages aux équipements ou les accidents de sécurité causés par une pression excessive ; Le système électrique adopte un design résistant à l'explosion pour éviter les risques d'incendie et d'explosion causés par l'électricité statique générée pendant la production (en particulier pour la production de réservoirs de carburant impliquant des matières premières inflammables).
- Protection de l'environnement et économie d'énergie : l'équipement répond aux normes de protection de l'environnement nationales, réduisant les émissions de gaz effluents, de bruit et de déchets (le bruit est contrôlé à moins de 80 dB, inférieur à celui de l'équipement de production de réservoirs d'eau) ; adopte des systèmes de chauffage économes en énergie (chauffage par induction électromagnétique, efficacité thermique ≥90 %), des systèmes de refroidissement et des moteurs à fréquence variable pour réduire la consommation d'énergie. Par exemple, la consommation d'énergie moyenne des modèles de réservoir de carburant pour automobile est contrôlée à 150-220kw, et celle des modèles de réservoir de carburant pour véhicules utilitaires est contrôlée à 200-300kw, ce qui améliore l'efficacité économique de la production. En même temps, les déchets flash et les produits défectueux produits pendant la production peuvent être recyclés et réutilisés (taux de recyclage ≤20 %, pour éviter d'avoir une incidence sur les performances des réservoirs de carburant).
VI. Other Exigences particulières
- Adaptabilité au type de véhicule : l'équipement doit pouvoir régler les paramètres de manière flexible en fonction des spécifications des réservoirs de carburant de différents types de véhicules (automobiles, véhicules utilitaires, véhicules à énergie nouvelle), compatible avec la production de réservoirs de carburant de différentes capacités (50L-500L) et de formes (formes irrégulières adaptées au châssis de l'automobile). Par exemple, le modèle de réservoir de carburant pour automobile peut être compatible avec les réservoirs de carburant de 50-80L, et l'efficacité de production est ajustée en fonction de la capacité (20-25 pièces/heure pour les réservoirs de carburant de 50L, 15-20 pièces/heure pour les réservoirs de carburant de 80L) ; le modèle de réservoir de carburant pour véhicules utilitaires peut être compatible avec les réservoirs de carburant de 100-500L, avec une efficacité de production de 8-12 pièces/heure, améliorant l'utilisation de l'équipement. Pour les réservoirs de carburant des véhicules à énergie nouvelle (tel que les réservoirs de stockage d'hydrogène d'une pile à combustibles à hydrogène), l'équipement peut être adapté à des matières premières spéciales et à des procédés de moulage.
- Adaptabilité à des performances spéciales : les réservoirs de carburant pour automobile doivent répondre à des normes strictes de l'industrie automobile (comme le GB 18296-2019 « Besoins en matière de performances de sécurité et méthodes d'essai pour les réservoirs de carburant pour automobile », les normes REACH de l'Union européenne et EPA des États-Unis). La machine à injection et soufflage doit être compatible avec ces normes, et les réservoirs de carburant produits peuvent passer des tests tels que la résistance à l'huile, la prévention des fuites, la résistance aux chocs, la résistance aux hautes et basses températures et la résistance statique ; Si des réservoirs de carburant à plusieurs couches sont produits, l Equipment doit s'assurer de l'uniformité des adhésions entre les couches (adhésion ≥1,5 MPa) pour éviter la séparation des couches ; Pour les réservoirs de carburant légers, l'équipement peut réaliser un contrôle précis du moulage à paroi mince (épaisseur de paroi minimale ≥1,2 mm), tout en garantissant la résistance.
En résumé, les exigences principales des machines à injection et soufflage pour la production de réservoirs de carburant automobiles sont la précision, la stabilité, la sécurité et l'adaptabilité. Comparativement à la production de réservoirs d'eau ordinaires, elle exige des objectifs plus élevés en termes de qualité de plastification, de précision de moulage, de performances de prévention des fuites et de protection de la sécurité. Il est nécessaire de s'assurer de la précision dimensionnelle, de la résistance structurelle, de la résistance à l'huile et des performances de prévention des fuites du réservoir de carburant par un configuration raisonnable de vis, de tête et de systèmes de serrage, un contrôle précis des paramètres et un système d'aide complet, conforme aux normes strictes de l'industrie automobile, et permettant une production stable en série. En outre, elle doit être compatible avec les réservoirs de carburant de différents types et spécifications de véhicules, améliorant l'efficacité de la production et le taux de qualification des produits.




