

Как ключевой компонент безопасности автомобилей, автомобильные топливные баки в основном используются для хранения топлива (бензин, дизельное топливо и т. д.), а их характеристики напрямую влияют на безопасность, надежность и охрану окружающей среды автомобилей. В зависимости от типа транспортного средства их можно разделить на топливные баки личных автомобилей (50-80 л) и топливные баки грузовых автомобилей (100-500 л). Они должны отвечать строгим требованиям к основным характеристикам, таким как сопротивление окислению, предотвращение течей, устойчивость к ударам, статическая устойчивость, небольшой вес и точность размеров. Производственный процесс предъявляет более строгие требования к стабильности экструзии, метрологии формования, структурной приспосабливаемости и безопасной эксплуатации машин экструзии с формованием под давлением для производства автомобильных топливных баков. В частности, их можно разделить на следующие основные параметры, учитывая как показатели оборудования, так и специальные требования по безопасности и эксплуатационным характеристикам производства топливных баков для автомобилей.
I. Система экструзии: Ensuring High-Quality Melt and Oil-Proof Layer Integration
Система экструзии является основным элементом машины для экструзионного литья под высоким давлением для производства топливных баков в автомобильном производстве, которая напрямую определяет эффект пластификации модифицированного сырья, качество склейки многослойных конструкций и конечные свойства устойчивости к проникновению масла и блокировки протеканий топливного бака. Из-за специальных требований к топливным бакам по эксплуатационным свойствам материала система экструзии должна соответствовать следующим строгим стандартам.
1. Screw Конфигурация, Adapted to Modified HDPE Raw Materials
Основным сырьем для производства топливных баков для автомобилей является модифицированный HDPE (высокоячественный полиэтилен), к которому добавляются антистатические, антимасляные и противоусадочные добавки. Некоторые высококачественные топливные баки используют многослойную коэкструзионную структуру (например, HDPE + EVOH-барьерный слой), поэтому конструкцию экструдера необходимо адаптивно проектировать:
- Параметры экструдера: отношение длины к диаметру (L/D) должно контролироваться в пределах от 32:1 до 35:1, что выше, чем у обычных водостанций, для обеспечения достаточного пластификации модифицированного HDPE и равномерного распределения добавок, предотвращения деградации расплава, вызванной чрезмерным сжимающим моментом, и обеспечения того, что расплав обладает отличной устойчивостью к маслу и механической прочностью; Диаметр экструдера регулируется в зависимости от вместимости топливного бака. Для бензобаков легковых автомобилей (50-80л) можно выбрать экструдер диаметром около 70-80мм, а для топливных баков коммерческих автомобилей (100-500л) следует выбрать экструдер диаметром 90-110мм, с соответствующим расходом пластифицированного материала (250-450кг/ч), чтобы удовлетворить потребности в подаче расплава топливных баков различной спецификации.
- Конструкция экструдера: используется экструдер с постепенным коэффициентом сжатия и смесительным отсеком, а коэффициент сжатия контролируется в пределах от 4:1 до 5:1. Смесительный отсек добавляется для улучшения эффекта распределения антистатических, антимасляных добавок и материалов барьерного слоя, исключая неравномерное распределение добавок, что приводит к снижению качества топливного бака; Для топливных баков с многослойной коэкструзией (2-5 слоя) необходимо конфигурировать несколько наборов экструдеров (2-5 наборов), чтобы реализовать синхронную экструдирование различных функциональных слоев (например, СБП основной слой, барьерный слой из EVOH, клеевой слой), обеспечить надежное соединение слоев и предотвратить протекание масла между слоями.
- Материал винта: выбирается высокоударостойкий и устойчивый к коррозии сплавный материал (например, 38CrMoAlA + спрей плазмы), а поверхность подвергается обработке глубоким нитридированием (толщина нитридирующего слоя ≥0,5 мм), чтобы противостоять износу модифицированного HDPE и добавок, предотвратить износ винта, что приводит к неравномерному выдавливанию расплава, и обеспечить стабильность длительного массового производства.
2. Конструкция вала и головки должны соответствовать требованиям высокоточного литья.
- Контроль температуры вала: применен высокоточный зонированный нагрев (секция подачи, секция сжатия, секция гомогенизации, секция смешивания) и дизайн охлаждения, с точностью регулирования температуры достигающей ±0,5 ℃ (выше, чем у водяных насосов), что на 0,5 ℃ выше, чем у водяных насосов. Температуру каждой секции можно точно регулировать в зависимости от эксплуатационных характеристик модифицированного HDPE (при производстве модифицированных топливных баков температура вала контролируется в диапазоне 170-210 ℃), чтобы избежать деградации расплава, вызванной чрезмерно высокой температурой, и недостаточной пластификации, вызванной слишком низкой температурой, обеспечить стабильное выдавливание расплава и эффективно контролировать провисание парисона (величина провисания ≤2 мм/м), что имеет решающее значение для обеспечения однородности толщины стенок нерегулярной формы топливных баков.
- Структура головки: для однослойных топливных баков применяется центральный аккумулятор с высокоточной проточной камерой, а вместимость аккумулятора регулируется в соответствии с массой топливного бака (например, вместимость аккумулятора модели топливного бака легкового автомобиля 80 л должна составлять не менее 50 л), что позволяет стабильно выдавливать паризон и избегать колебаний и отклонений парисона; для многослойных топливных баков, изготавливаемых методом коэкструзии, применяется многослойная коекструзионная головка с независимыми проточными камерами для каждого слоя, а скорость потока каждого слоя можно точно регулировать (точность регулировки ±1 %), чтобы обеспечить однородность толщины каждого функционального слоя (толщину слоя барьера EVOH контролируют в диапазоне 0,1-0,3 мм). Расстояние между формой и матрицей двигается шестеренчатым сервомотором с высокой точностью (точность регулировки ±0,01 мм), в комбинации с системой управления программой парисона, для осуществления точного управления толщиной стенок парисона продольно и по окружности, компенсации неравномерного растяжения неправильных деталей (таких как горловина для добавления масла, крепежная рамка) в процессе пневматичного формования и предварительного настройки соответствующих параметров толщины стенок, что улучшает конструкционную прочность и свойства предотвращения утечек топливного бака.
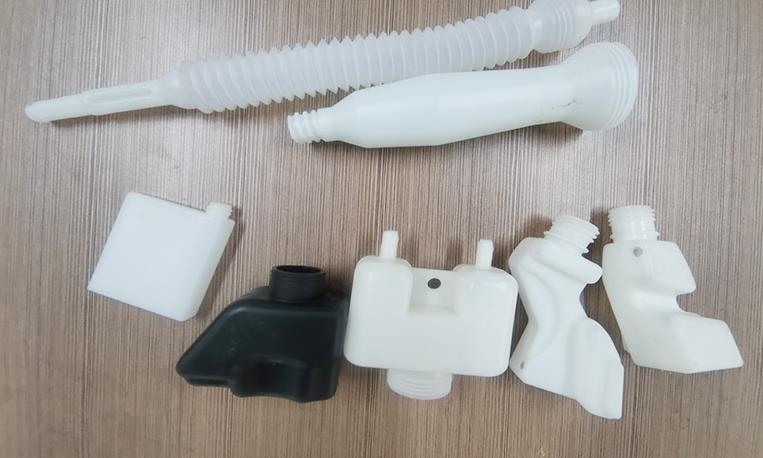
II. Система пневматического формования: обеспечение формования неправильной формы и свойств предотвращения утечек
Автомобильные топливные баки имеют неправильную форму (адаптируются к пространству установки шасси автомобиля) и чрезвычайно строгие требования к свойствам предотвращения утечек и точности размеров. Система пневматического формования, как основной элемент формования, должна соответствовать требованиям к точному формованию, однородной толщине стенок и отсутствию дефектов.
1. Управление моделированием Accuracy Reaches Automotive Component Standards
Автомобильные топливные баки имеют крайне строгие требования к равномерности толщины стенки (отклонение должно контролироваться в пределах ±0,05 мм), что строже, чем у водостенных баков. Неравномерная толщина стенки приведет к слабому местному строению топливного бака, неравномерному расширению при охлаждении, легкому деформированию и протеканию масла, а также может представлять угрозу безопасности при высокой температуре и давлении. Поэтому контроль парыса должен отвечать следующим требованиям:
- Оснащен системой контроля толщины стенки изделия с высокой точностью (до 150 контрольных точек), которая позволяет точно регулировать осевую и периферийную толщины стенки изделия. Для проблемы усядения стенки изделия, которая часто возникает при изготовлении длинных изделий (топливных баков для коммерческих транспортных средств), можно компенсировать, оптимизируя кривую скорости экструзии и повышая исходную толщину верхней части изделия, чтобы гарантировать, что разница по величине толщины стенок верхней и нижней частей топливного бака составляет ≤0,03 мм.
- Масса компонента точно контролируется (точность контроля ±0,5%), а максимальная масса компонента должна соответствовать массе топливного резервуара (например, масса компонента для топливного резервуара легкового автомобиля объемом 80 л может достигать 35 кг), чтобы избежать недостаточной массы компонента, что может привести к слишком тонкой толщине стенок и недостаточной силе топливного резервуара или к избыточной массе, что приводит к пустым затратам сырья и влияет на легкое вес топливного резервуара.
2. Stable and High-Precision Система воздушного охлаждения
- Напор и скорость подачи воздуха: регулируются в соответствии с сложностью формы и толщиной стенки топливного бака. Напор топливных баков для легковых автомобилей контролируется на уровне 0,6-0,8 МПа, а топливных баков для коммерческих транспортных средств (с большим объемом и более сложной формой) необходимо повысить до 0,8-1,0 МПа. Применяется технология многоступенчатого регулирования напора. На более низком напоре в начальном этапе выполняется забор воздуха, чтобы избежать локального чрезмерного растяжения и повреждения материала, а на подтверждается давление, когда материал контактирует с формой, чтобы обеспечить полное формирование нетипичных частиц (таких как отверстия для крепления, горловина для заливки масла); скорость подачи воздуха стабильна (коэффициент вариации скорости ≤5%), чтобы избежать дефектов топливных баков, таких как вмятина, полох и дырки, вызванные колебания давления. Коэффициент сдувания регулируется в диапазоне 2,5:1-4,5:1, который немного выше, чем у баков для воды, чтобы адаптироваться к нетипичной форме топливных баков при одновременном обеспечении толщины и прочности стенок.
- Время сдувания и охлаждения: время сдувания точно совпадает со скоростью экструзии заготовки (время реакции ≤0,1 с), слишком рано или слишком поздно приведет к нарушениям распределения материала, а также к тому, что заготовка окажется слишком холодной для сдувания или деформации из-за недоставления охлаждающего воздуха после сдувания; В качестве среды сдувания используется сухой, чистый и безмасляный сжатый воздух (содержание влаги ≤0,01%, содержание масла ≤0,001%), чтобы избежать пузырьков, пятен от масла и царапин на внутренней стенке топливного бака, вызванных влагой и пятнами масла в воздухе, что влияет на свойства устойчивости к маслу и предотвращение утечек. После сдувания в топливный бак можно вливать инертный газ (например, азот), чтобы предотвратить окисление расплава и влияние на срок службы топливного бака.
3. Mold Adaptability and Efficient Система охлаждения
- Универсальность пресс-формы: размер пресс-формы точно соответствует заданному размеру топливного бака (допустимая погрешность по размерам ±0,1 мм), что отвечает требованиям точности автомобильных компонентов. Поверхность полости форм прокошена с высокой точностью (показатель шероховатости Ra ≤0,8 мкм), она гладкая и не имеет заусенцев, что гарантирует плоский внешний вид топливного бака и отсутствие царапин; пресс-форма обладает отличными свойствами герметизации (коэффициент просачивания воздуха ≤0,01 л/мин), что предотвращает попадание воздуха во время надувного формования, из-за чего топливный бак не полностью вытапливается; форму выверена таким образом, чтобы внутри ее плоскости имелись специальные канавки для сброса остаточного воздуха (распределённые в соответствии с формой топливного бака), что исключает образование паяний и пузырьков в топливном баке; оборудование должно быть совместимым с формами для топливных баков от различных типов автомобилей (легковые автомобили, коммерческие автомобили), а диапазон настройки толщины пресс-формы может варьироваться в пределах 0,8-1,5 мм для повышения универсальности оборудования.
- Система охлаждения: Принята многоциркулярная высокоефективная система охлаждения, которая позволяет независимо управлять температурой различных зон пресс-формы (особенно неровные детали), а разность температур на поверхности пресс-формы контролируется в пределах ±3 °C, что строже, чем у резервуаров с водой, чтобы избежать сокращения и деформации топливных баков, вызванных неравномерным охлаждением; цикл охлаждающей воды разработан в соответствии с формой топливного бака, с густыми точками охлаждения в толстостенных частях и разумной компоновкой в тонкостенных частях. Ее эффективность охлаждения соответствует требованиям производственного цикла. Часы охлаждения топливных баков легковых автомобилей контролируются в диапазоне от 40 до 80 секунд, а топливные баки коммерческих автомобилей требуют увеличения до 100-200 секунд, чтобы гарантировать, что топливный бак быстро затвердевает после формования, повышать производительность и гарантировать размерную стабильность и структурную прочность топливного бака. Пресс-форма также снабжена устройством обратной связи по температуре, что позволяет динамически регулировать температуру охлаждения.
III. Система захватывания.: Ensuring Molding Stability and Operational Safety
Формы для танков топлива автомобилей имеют сложную структуру, высокое точность и высокие показатели частоты производства. Система зажима отвечает за открытие, закрытие и блокировку формы, а ее усилие зажима, ход и точность непосредственно влияют на качество литья танков топлива, безопасность производства и срок службы формы.
- Усилие зажима: определяется в зависимости от размера, сложности формы танков топлива и давления надуваемого объема. Усилие зажима моделей слитков для бензобаков легковых автомобилей должно составлять 800-1200 кН, а для моделей для бортовых бензобаков — не менее 1500-2000 кН для обеспечения того, чтобы форма не расслаблялась или не переполнялась при процессе отливки, а также для предотвращения дефектов бензобаков, таких как всплески, кромки и деформации в размере. Усилие зажима регулируется (точность регулировки составляет ±10 кН) для адаптации к моделям бензобаков различной спецификации.
- Ход зажима и шаблона: ход зажима рассчитан в соответствии с максимальным размером формы и формой бензобака, как правило, 1000-2200 мм для удовлетворения требований открытия, закрытия и извлечения бензобака из формы. Размер шаблона соответствует форме (например, шаблон 1500×1600 мм подходит для форм бензобаков для легковых автомобилей), а ошибка параллельности шаблона контролируется в пределах 0,05 мм, чтобы избежать отклонений толщины стенок бензобака или повреждения формы в результате неравномерного усилия, действующего на форму при зажиме; диапазон регулировки толщины формы соответствует формам бензобаков различной толщины и типов автомобилей.
- Система управления: реализация точного регулирования и совместимости партии
IV. Система управления: Realizing Precise Regulation and Batch Consistency
Точность контроля: используют высокоточную систему управления PLC (например, серия Siemens S7-1500) с высокой скоростью обработки, которая может точно контролировать такие ключевые параметры, как скорость экструзии, температура цилиндра, температура головки, давление обдувания, натяжение и время охлаждения. Точность регулировки параметров высока (перемещение скорости экструзии ≤1%, точность контроля температуры ±0,5 °С), а скорость реакции высока (время реакции ≤0,05 с), что обеспечивает согласованную стабильность каждого процесса и позволяет реализовать совместимость массового производства (плотность отклонения размеров между партиями ≤0,1 мм).
- Функции автоматизации: имеет полные производственные функции, такие как автоматическое подавание, автоматическая экструзия, автоматическое формирование путем обдува, автоматическое охлаждение, автоматическое отделение и автоматическое подравнивание блеска и обрезки, что снижает степень вмешательства человека (степень вмешательства человека ≤ 5%), уменьшает трудозатраты и предотвращает возникновение дефектов продукции в результате несоответствий в работе; оснащен системой мониторинга и обратной связи по толщине стенки (используется технология измерения толщины с помощью ультразвука, точность измерения ±0,01 мм), он в реальном времени контролирует изменения толщины стенки парисона и топливного бака, передает данные обратно в систему управления для динамической регулировки и дальнейшего повышения согласованности толщины стенки. В то же время, он оснащен системой обнаружения утечки в режиме реального времени (метод измерения давления воздуха, давление обнаружения 0,3-0,5 МПа), которая может в автоматическом режиме обнаруживать некачественные изделия и удалять их, обеспечивая уровень квалификации продукции ≥99,5%.
- Предотвращение ошибок и управление данными: имеет полную функцию предупреждения об ошибках и диагностики, которая позволяет своевременно обнаруживать такие проблемы, как отклонения в работе экструдера, отклонения температуры, утечки воздуха, неисправности натяжения и протечки топливных баков, и выдавать звуковые и визуальные предупреждающие сигналы, отображать точки ошибок и рекомендации по их устранению, предотвращая возникновение партии некачественных изделий; в то же время она может записывать параметры производства (скорость экструзии, температуру, давление и т. д.), информацию об ошибках и результаты проверки продукции, хранить данные в течение ≥ 1 года, что облегчает последующее устранение проблем, оптимизацию производственного процесса и отслеживание качества, что соответствует требованиям к управлению качеством в автомобильной промышленности.
- Система предупреждения о неисправностях и управления данными имеет полноценную функцию предупреждения о неисправностях и диагностики, которая может своевременно обнаруживать такие проблемы, как аномалии экструзии, отклонения температуры, утечки воздуха, поломки зажимов и утечку горловин топливных баков, и выдавать звуковые и визуальные сигналы предупреждения, а также отображать точки неисправностей и предложения по их устранению, что позволяет избежать выпуска партии некачественной продукции; Кроме того, она может записывать производственные параметры (скорость экструзии, температуру, давление и т. д.), информацию о неисправностях и результаты проверки продукции, хранить данные в течение ≥1 года, что упрощает последующее устранение проблем, оптимизацию производственного процесса и отслеживание качества, что соответствует требованиям управления качеством в автомобилестроении.
Кроме основной системы, вспомогательная система машины экструзионного литья под давлением должна быть адаптирована к специфическим требованиям безопасности и эксплуатационных характеристик топливных баков, особенно в отношении обработки исходного материала, защиты безопасности и охраны окружающей среды, чтобы обеспечить бесперебойный ход производства и свойства топливных баков.
Система обработки исходного материала: оборудована устройствами для сушки, сепарации и смешивания исходного сырья. Улучшенное ПВХ-сырье необходимо полностью высушить (содержание влаги ≤0,05%, ниже, чем у резервуаров для воды), чтобы избежать пузырьков и отверстий в топливном баке, вызванных влагой, что влияет на свойства предотвращения утечек; Устройство для сепарации удаляет примеси в исходном сырье, чтобы избежать износа винтов и форм и дефектов топливных баков; Устройство для смешивания (точность смешивания ± 1%) однородно смешивает улучшенный ПВХ, антистатические агенты, восстанавливающие масло и другие материалы, чтобы обеспечить однородные свойства топливного бака. Для топливных баков с многоконтурным экструдированием на каждом слое материалов устанавливается отдельное оборудование для обработки исходного материала, чтобы избежать перекрестного загрязнения.
- Система отвода: На барабане, головке и лите также установлена система вытяжки с высокой эффективностью для отвода воздуха, летучих веществ и вредных газов, образующихся во время пластификации улучшенного сырья, для предотвращения пузырьков внутри топливного бака, обеспечения однородной толщины стенок и плотной структуры топливного бака и улучшения устойчивости к жиру и механической прочности. Вытяжные газы очищаются устройством очистки (эффективность очистки ≥95%), прежде чем выпускать, что соответствует требованиям охраны окружающей среды.
- Система защиты безопасности: Оборудована полным прибором защиты безопасности для выполнения требований охраны безопасности производственного процесса в автомобильной промышленности. В зоне зажима, головном устройстве и зоне подачи установлены защитные ограждения, световые завесы и кнопки аварийного остановки, чтобы предотвратить контакт операторов с расплавленным материалом высокой температуры, подвижными частями и газом под высоким давлением, обеспечивая безопасность производства. Система высокого давления и гидравлическая система оснащены устройствами защиты от давления, чтобы предотвратить повреждение оборудования или несчастные случаи, вызванные повышенным давлением. Электрическая система имеет конструкцию, устойчивую к взрывам, чтобы избежать опасностей возгорания и взрыва, вызванных статическим электричеством, генерируемым в процессе производства (особенно для топливных баков, в которых используются горючие сырья).
- Охрана окружающей среды и энергосбережение: Оборудование соответствует государственным стандартам по охране окружающей среды, уменьшая выбросы холодного газа, шума и отходов (шумоизоляция ниже 80 дБ, ниже, чем у оборудования для производства резервуаров для воды); Используется система энергосберегающего нагрева (нагрева чередующимся электромагнитным током, показатель термической эффективности ≥90%), системы охлаждения и двигатели с переменной частотой для снижения потребления энергии. Например, среднее потребление мощности моделей топливных баков легковых автомобилей контролируется на уровне 150-220 кВт, а моделей топливных баков коммерческих автомобилей — на уровне 200-300 кВт, что повышает экономичность производства. В то же время отходы огневой плазмы и бракованный сырьевыделенный во время производства могут быть перерабатываемы и повторно используемы (коэффициент переработки ≤20%, чтобы избежать негативного влияния на свойства топливных баков).
- Охрана окружающей среды и энергосбережение: оборудование соответствует национальным стандартам охраны окружающей среды, обеспечивая уменьшение выбросов отработанных газов, шума и отходов (звук контролируется ниже 80 дБ, что ниже, чем у оборудования для производства емкостей для воды); используется энергосберегающее отопление (электромагнитное нагревание, коэффициент теплоотдачи ≥90%), системы охлаждения и двигатели с переменной частотой для снижения энергопотребления. Например, среднее энергопотребление моделей резервуаров для автомобильного топлива контролируется в пределах 150-220 кВт, а моделей резервуаров для коммерческого транспорта – в пределах 200-300 кВт, что улучшает экономику производства. В то же время отходы, образующиеся во время производства, можно перерабатывать и повторно использовать (коэффициент переработки ≤20%, чтобы не влиять на работоспособность резервуаров для топлива).
VI. Other Специальные требования
- Приспособляемость к типу транспортного средства: оборудование должно иметь возможность гибко адаптировать параметры в зависимости от спецификаций топливных баков различных типов транспортных средств (легковые автомобили, грузовые автомобили, транспортные средства с новыми источниками энергии), совместимых с производством топливных баков различной вместимости (от 50 л до 500 л) и форм (неподвижные формы, адаптированные к шасси автомобилей). Например, модель топливного бака для легкового автомобиля должна быть совместима с топливными баками емкостью от 50 до 80 л, а производительность обработки должна корректироваться в зависимости от вместимости (20–25 единиц в час для топливных баков емкостью 50 л, 15–20 единиц в час для топливных баков емкостью 80 л); модель топливного бака для грузовых автомобилей должна быть совместима с топливными баками емкостью от 100 до 500 л, при этом производительность обработки составляет 8–12 единиц в час, что повышает эффективность использования оборудования. Для топливных баков транспортных средств с новыми источниками энергии (такими как топливные резервуары для водородных топливных элементов) оборудование может быть адаптировано к специальным материалам и процессам формования.
- Особенная адаптивность к выполнению: Топливные бачки для автомобилей должны соответствовать строгим стандартам автомобильной промышленности (таким как GB 18296-2019 «Требования к безопасности и методы испытаний топливных баков для автомобилей», стандарты ЕС REACH и EPA США). Машина экструзионно-формования должна быть совместима с этими стандартами, а произведенные топливные бачки могут пройти тесты, такие как сопротивление коррозии, предотвращение утечек, ударопрочность, стойкость к высоким и ниским температурам и статическая устойчивость; при производстве многослойных барьерных топливных баков оборудование должно обеспечивать прочность связи между слоями (силовое сопротивление ≥ 1,5 МПа), чтобы избежать разделения слоев; для легких топливных баков оборудование может осуществлять точную регулировку литья тонкостенных стенок (минимум толщина стенки ≥ 1,2 мм), при этом обеспечивая прочность.
008615251813688 (WhatsApp)




