

Als ein wichtiger sicherheitstechnischer Komponent von Automobilen dienen Kraftstofftanks vor allem dazu, Kraftstoff (Benzin, Diesel usw.) zu speichern, und ihre Leistung hat direkten Einfluss auf die Sicherheit, Zuverlässigkeit und Umweltschutz von Automobilen. Je nach Fahrzeugtyp können sie in Kraftstofftanks für Personenwagen (50L-80L) und Kraftstofftanks für Nutzfahrzeuge (100L-500L) unterteilt werden. Sie müssen strikte Kernleistungsanforderungen wie Öldichtigkeit, Leckverhinderung, Stoßfestigkeit, statische Beständigkeit, geringes Gewicht und dimensionsstabile Genauigkeit erfüllen. Der Produktionsprozess stellt umfangreichere Anforderungen an die Extrusionseigenschaften, die Formgepresstechniken und die Sicherheitsleistungen von Extrusionsblasformmaschinen. In diesem Zusammenhang lässt sich den folgenden Kernparametern Rechnung tragen, die die Leistung der Maschinen sowie die besonderen Sicherheits- und Leistungsanforderungen bei der Herstellung von Kraftstofftanks für Fahrzeuge berücksichtigen:
I. Extrusionssystem: Gewährleistung einer hochwertigen Schmelze und einer Öldichten Überlagerung
Das Extrusionssystem ist der Kern der Extrusionsblasformmaschine zur Herstellung von Kraftstofftanks für Fahrzeuge und bestimmt direkt die Plastifizierung modifizierter Rohstoffe, die Verbindungsqualität von Mehrschichtstrukturen und die finale Öldichte und Leckverhinderungsleistung der Kraftstofftanks. Aufgrund der besonderen Anforderungen von Kraftstofftanks an die Materialleistung müssen die Extrudereinheiten folgende strenge Standards erfüllen.
1. Screendurchmessung, die an modifizierte HDPE-Rohstoffe angepasst ist
Der marktführende Rohstoff für Kraftstofftankherstellung ist modifiziertes HDPE (Polyethylen hoher Dichte), das mit antistatischen, ölbeständigen und mit Umweltrisikoversicherungsbeständigkeit (ESCR) modifizierten Zusatzstoffen versehen ist. Einige hochwertige Kraftstofftanks verwenden eine Mehrschichtextrusionsstruktur (wie HDPE + EVOH-Barriereschicht), sodass die Extruder-Scheibe adaptiv entworfen werden muss:
- Scheibenparameter: Das L/D-Verhältnis (Länge durch Durchmesser) sollte zwischen 32:1 und 35:1 liegen, was höher ist als bei gewöhnlichen Wasserbehältern, um eine ausreichende Plastifizierung von modifiziertem HDPE und eine einheitliche Dispersion von Zusatzstoffen sicherzustellen, eine Meldeschädigung durch übermäßiges Abschneiden zu vermeiden und sicherzustellen, dass die Schmelze eine ausgezeichnete Öldichtigkeit und mechanische Festigkeit aufweist; Die Scheibendurchmesser wird entsprechend der Größe der Kraftstofftanks auf 70-80 mm ausgesteuert, und für Kraftstofftanks für Nutzfahrzeuge sollten Scheiben mit einem Durchmesser von 90-110 mm verwendet werden (100-500 L), mit einer entsprechenden Plastifizierungskapazität (250-450 kg / h), die die Schmelzefolgeanforderungen verschiedener Spezifikationen von Kraftstofftanks erfüllt.
- Scheibenstruktur: Es wird eine stufenweise komprimierte Scheibe mit Mischungszone verwendet, und das Kompressionsverhältnis wird zwischen 4:1 und 5:1 eingestellt. Die Mischungszone dient zur Verstärkung der Dispersionswirkung von antistatischen, ölbeständigen Zusatzstoffen und Barriereschichtmaterialien, zur Vermeidung ungleichmäßiger Verteilung von Zusatzstoffen, die zu verminderten Kraftstofftankleistungen führen; Für Mehrschichtextrusionskraftstofftanks (2-5 Schichten) müssen mehrere Set-Scheiben (2-5 Sets) konfiguriert werden, um die synchronisierte Extrusion verschiedener Funktionsschichten (wie HDPE-Basisschicht, EVOH-Barriereschicht, Haftschicht) zu realisieren, eine enge Verbindung zwischen den Schichten zu gewährleisten und Ölleckagen zwischen den Schichten zu verhindern.
- Scheibenvorkehrungen: Es werden hochwiderstandsfähige und korrosionsbeständige Legierungsmaterialien (z. B. 38CrMoAlA + Plasmasprühlung) verwendet, und die Oberfläche wird einer Tiefenthalthardung unterzogen (Posthärte-Schichtdicke ≥ 0,5 mm), um das Verschleißbild von modifiziertem HDPE und Zusatzstoffen zu widerstehen, eine Verschleißbildung an der Scheibe zu verhindern, die zu ungleicher Schmelzextrusion führt, und die Stabilität der stofflichen Produktionen auf lange Sicht sicherzustellen.
2. Tank- und Kopfdesign, die hohen Präzisionsformenanforderungen entsprechen
- Tanktemperaturverstellung: Es werden hochpräzise zonalisierte Heiz- und Kühlkonstruktionen (Fütterungszone, Kompressionszone, Homogenisierungszone, Mischzone) verwendet mit einer Temperaturregelungsgenauigkeit von ± 0,5 °C (höher als bei der Produktion von Wasserbehältern), die 0,5 °C höher ist als bei der Produktion von Wasserbehältern; Die Temperatur jeder Zone kann präzise gemäß den Eigenschaften von modifiziertem HDPE angewandt werden (bei der Produktion von modifiziertem HDPE-Kraftstofftanks wird die Tanktemperatur auf 170-210 °C eingestellt), um einen Meldeschädigung durch übermäßige Temperatur und eine zu niedrige Plastifizierung durch zu niedrige Temperatur zu vermeiden, eine stabile Schmelzextrusion sicherzustellen und die Bagasthöhe (der Bagasstwinkel beträgt ≤ 2 mm / m) effektiv zu kontrollieren, was für die Wanddickungsgleichheit unregelmäßig geformter Kraftstofftanks entscheidend ist.
- Kopfstruktur: Für einlagige Kraftstofftanks wird ein zentral gefülltes Sammelbehälter mit einer hochpräzisen Strömungskanal eingesetzt, und die Sammelbehälterkapazität wird entsprechend den Gewicht des Kraftstofftanks reguliert (zum Beispiel für den 80L-Passagierkraftstofftankmodell muss die Sammelbehälterkapazität 50L erreichen), was eine stabile Parisonausgabe und die Vermeidung von Parisonschwankungen und Verformungen ermöglicht; Für Mehrschichtextrusionskraftstofftanks wird ein Mehrschichtextrusionskopf verwendet, mit unabhängigen Strömungskanälen für jede Schicht und einer genau regulierbaren Flussrate für jede Schicht (Auftastgenauigkeit ± 1%), um die Dickungsgleichheit jeder Funktionsschicht sicherzustellen (die Dickungsbreite der EVOH-Barriereschicht wird auf 0,1-0,3 mm eingestellt). Der Ableitungsspalt wird durch einen Servomotor mit hoher Präzision angetrieben (Einstellgenauigkeit ± 0,01 mm) und kombiniert mit dem Parisonprogrammregelungssystem, um die exakte Kontrolle der Axial- und Umfangs-Wanddickung des Parisons zu realisieren, Unebenheiten des aufwölbenden Strangs durch unregelmäßige Teile (z. B. Ölfüllneck, Montagebügel) während des Blasformverfahrens auszugleichen und entsprechende Wanddickungsparameter vorzugeben, um die Strukturfestigkeit und die Leckverhinderungsleistung des Kraftstofftanks zu verbessern.
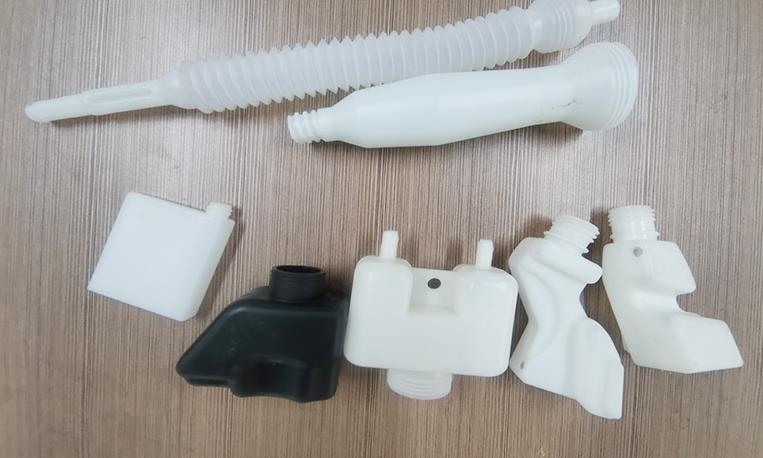
II. Blasformungssystem: Gewährleistung einer unregelmäßigen Formenformung und Prävention von Leckagen
Kraftstoffbehälter für die Automobilindustrie haben unregelmäßige Formen (angepasst an den Installationsraum der Automobilschalen) und äußerst strenge Anforderungen an die Vorbeugung von Ausflüssen und die Maßhaltigkeit. Das Blasumformungssystem ist als zentrales Bauteil der Umformung erforderlich, um präzise Umformung, gleichmäßige Wanddicken und Fehlersfreiheit zu gewährleisten.
1. Prähardenkontrolle Accuracy Reaches Automotive Component Standards
Bei Automobilem Brennstofftanks herrschen äußerst strenge Anforderungen an die Wanddickenuniformität (der Abweichung sollte eine Kontrolle innerhalb von ± 0,05 mm erfolgen), die strenger als bei Wasserbehältern sind. Ungleichmäßige Wanddicken führen zu einer schwachen lokalen Struktur des Brennstofftanks, unregelmäßiger niedriger auskühlender Schrumpfung, leichtem Verformen und Ölleckagen, und sogar zu potenziellen Sicherheitsrisiken bei hoher Temperatur und Druck. Aus diesem Grund muss die Befestigung präzise kontrolliert werden:
- Ausgerüstet mit einem hochgenauen Befestigungs-Wallstärke-Kontrollsystem (bis zu 150 Kontrollpunkte), das die axiale und umlaufende Wandstärke der Befestigung exakt anpassen kann. Für das Befestigungsrißproblem, das leicht in langen Befestigungen (für Nutzfahrzeug-Brennstofftanks) auftritt, wird durch Optimierung der Extrusionsgeschwindigkeitskurve und Erhöhung der Anfangsstaudicke des oberen Teils der Befestigung eine Kompensation erreicht, um sicherzustellen, dass der Wandstärkeunterschied zwischen dem oberen und unteren Teil des Brennstofftanks ≤ 0,03 mm beträgt.
- Die Gewichtung der Befestigung wird genau kontrolliert (Kontrollgenauigkeit ± 0,5 %), und das maximale Gewicht der Befestigung muss dem Gewicht des Brennstofftanks entsprechen (zum Beispiel kann das Gewicht der 80-Liter-Personenwagen-Brennstofftank- Befestigung 35 kg erreichen), um zu vermeiden, dass ein zu niedriges Gewicht der Befestigung zu einer zu dünnen Wandstärke und zu geringer Festigkeit des Brennstofftanks führt oder dass ein übermäßiges Gewicht zu Materialverschwendung und zu einer beeinträchtigung der Leichtgewichtigkeit des Brennstofftanks führt.
2. stabiles und hochpräzises Blasen-System
- Bläsperssur und Flussrate: Anpassung an die Komplexität der Form und die Wandstärke des Brennstofftanks. Der Bläsdruck von Personkraftwagen-Brennstofftanks wird bei 0,6-0,8 Mpa kontrolliert, und der Bläsdruck von Nutzfahrzeug-Brennstofftanks (mit einem größeren Volumen und einer komplexeren Form) muss auf 0,8-1,0 Mpa erhöht werden. Es wird eine mehrstufige Druckkontrolltechnologie eingesetzt. Für den Anfangsstadium wird ein niedriger Druck verwendet, um lokale übermäßige Dehnung und Materialschäden zu vermeiden, und der Druck erhöht sich, nachdem das Material mit der Form in Kontakt tritt, um sicherzustellen, dass die unregelmäßigen Teile (z. B. Montagebohlen, Ölbefüllungskugelhals) vollständig gebildet sind; Die Bläsflussrate ist stabil (Flussratefluktuation ≤ 5 %), um Leckagen, Bunzen und Löcher im Brennstofftank aufgrund von Druckfluktuationen zu vermeiden. Die Umspritzverzögerung wird zwischen 2,5:1 und 4,5:1 kontrolliert, was etwas höher ist als bei Wasserbehältern, um sich an die unregelmäßige Form der Brennstofftanks anzupassen, während die Wandstärke und Festigkeit gewährleistet bleiben.
- Bläspeting und nachkühlen: Die Bläspeting wird exakt mit der Extrusionsgeschwindigkeit der Befestigung abgestimmt (Reaktionszeit ≤ 0,1 s), zu früh oder zu spät hat Auswirkungen auf die Verteilung des Materials, verhindert das zu kühle Befestigung, um aufzublasen oder zu Verformen aufgrund unzeitiger Abkühlung nach dem Aufblasen; Die Bläsmittel verwenden trockenes, sauberes und ölfreies komprimiertes Luft (Feuchtigkeitsgehalt ≤ 0,01 %, Ölegehalt ≤ 0,001 %), um Bälle, Öldrunkenheiten und Kratzer auf der Innenseite des Brennstofftanks zu vermeiden, die durch Feuchtigkeit und Öldrunkenheiten in der Luft verursacht sind, was den Ölwiderstand und die Vorbeugung von Ausflüssen beeinträchtigt. Nach dem Aufblasen kann eine Inertgas (z. B. Stickstoff) gefüllt werden, um zu verhindern, dass die Schmelze oxidiert und es zu einer Beeinträchtigung der Lebensdauer des Brennstofftanks kommt.
3. Mould- Anpassungsfähigkeit und effizientes Kühlsystem
- Mould- Anpassungsfähigkeit: Die Mould- GRÖSSE wird genau an die entworfene Größe des Brennstofftanks angepasst (dimensionale Toleranz ± 0,1 mm), die den Präzisionsanforderungen von automotiven Komponenten entspricht. Die Mould-Hohlkammeroberfläche wird mit hoher Präzision poliert (Oberflächenglossheit Ra ≤ 0,8 μm), glatt und frei von Rückständen, um sicherzustellen, dass der Brennstofftank eine flache Erscheinung hat und keine Kratzer aufweist; Das Mould hat eine ausgefeilte Dichtungsleistung (Luftleckrate ≤ 0,01 l/min), um Luftleckagen während des Blasvorgangs zu vermeiden, was zu einer unvollständigen Formung des Brennstofftanks führt; Das Mould wurde mit einer eingebauten Entlüftungsnase (verteilte nach der Form des Brennstofftanks), um Luft in der Mould-Hohlkamera zu entlüften, zu vermeiden, dass im Brennstofftank Löcher oder Blasen entstehen; Die Ausrüstung muss mit Brennstofftank-Moulds unterschiedlicher Fahrzeugtypen (Personenwagen, Nutzfahrzeuge) kompatibel sein, mit einem Moulddickenanpassungsintervall von 800-1500 mm. um die Versatilität der Ausrüstung zu verbessern.
- Kühlsystem: Ein mehrkreisförmiges, effizientes Kühlsystem wird verwendet, um die Temperatur verschiedener Bereiche des Moulds unabhängig zu kontrollieren (insbesondere unregelmäßige Teile), und die Temperaturunterschiede auf der Mould-Oberfläche werden innerhalb von ± 3 ℃ kontrolliert, was strenger ist als bei Wasserbehältern, um Ausreißen und Deformation des Brennstofftanks aufgrund unregelmäßiger Abkühlung zu vermeiden; Der Kühlwasserkreislauf wurde entsprechend der Form des Brennstofftanks entworfen, mit dicht vereinbarten Kühlpunkten in dickwalled Teilen und einer vernünftigen Planung in dünnwalled Teilen. Die Kühlleistung entspricht den Produktionszyklusanforderungen. Die Kühlzeit von Personenkraftwagen-Brennstofftanks wird bei 40-80 s kontrolliert, und die von Nutzfahrzeug-Brennstofftanks muss auf 100-200 s ausgeweitet werden, um sicherzustellen, dass sich der Brennstofftank nach der Umformung schnell verfestigt, die Produktionsmäßigkeit verbessert wird und die Maßhaltigkeit und die strukturelle Festigkeit des Brennstofftanks gewährleistet sind. Das Mould ist auch mit einer Temperaturfeedbackeinrichtung ausgestattet, um eine dynamische Anpassung der Kühltemperatur zu realisieren.
III. Befestigungssystem: Sicherstellung der Umformungsstabilität und der Betriebssicherheit
Automotive fuel tank molds are complex in structure, high in precision and high in production frequency. The clamping system is responsible for opening, closing and locking the mold, and its clamping force, stroke and precision directly affect the fuel tank molding quality, production safety and mold service life.
- Festigkeitsanpassung: Die Festigkeitsanpassung wird entsprechend der Größe, der Formkomplexität und dem Bläsdruck des Brennstofftanks bestimmt. Die Festigkeitsanpassung von Personkraftwagen-Brennstofftank- Modellen muss 800-1200 kN erreichen, und die von Nutzfahrzeug-Brennstofftank Modellen sollte nicht niedriger als 1500-2000 kN sein, um sicherzustellen, dass das Mould während des Aufblasens nicht loslässt oder überläuft und Brennstofftanksdefekte wie Flash, Überstände und Maßfehler vermeidet. Die Festigkeitsanpassung ist einstellbar (Einstellgenauigkeit ± 10 kN), um sich an Brennstofftanks unterschiedlicher Spezifikationen anzupassen.
- Klemmdurchmesser und Vorlage: Der Klemmdurchmesser ist auf die maximale Form des Werkzeugs und die Form des Kraftstofftanks abgestimmt und beträgt in der Regel 1000-2200 mm, um die Anforderungen bei der Öffnung, Schließung und Ausziehung des Kraftstofftanks zu erfüllen. Die Vorlagengröße ist mit dem Werkzeug kompatibel (zum Beispiel eignet sich eine 1500 x 1600 mm Vorlage für Werkzeugformen für Kraftstofftanks von Personenwagen), und der Parallelitätsfehler der Vorlage liegt unter 0,05 mm, um Schäden am Kraftstofftank oder eine Beschädigung des Werkzeugs durch unebene Kräfte auf dem Werkzeug während des Klemmens zu vermeiden. Der Toleranzbereich der Werkzeugdicke beträgt 800-1500 mm und ist mit Werkzeugformen unterschiedlicher Dicke und verschiedener Fahrzeugtypen kompatibel.
- Operationelle Komfort und Sicherheit: Ausgestattet mit automatischen Feststell-, Entformungs-und Formwechselmechanismen. Der automatische Entformungsmechanismus wurde entsprechend der Form des Tankkorbes entworfen (mit speziellen Feststellgeräten), um Schäden am Tankkorpus durch manuelle Entformung zu vermeiden und die Arbeitsintensität zu reduzieren. Der Formwechselmechanismus verwendet einen schnellen Wechseldesign (Formwechselzeit ≤ 30 Minuten), um die Produktionseffizienz bei der Umschaltung zwischen verschiedenen Fahrzeugtypen zu verbessern. Der Feststellmechanismus zeichnet sich durch gute Stabilität und Haltbarkeit aus und kann langfristig hohen Frequenzanfängen bei Öffnen und Schließen aushalten (≥ 10000 mal/monat), wodurch die Auswirkungen von Ausfall der Geräte auf die Produktion reduziert werden. Gleichzeitig ist ein Sicherheitszusammenkupplungsgerät installiert, um versehentliche Bedienung während der Feststellung zu verhindern und die Sicherheitsstandards bei der Produktion zu gewährleisten.
IV. Steuersystem: Realisierung präziser Regelung und batchkonstanter Qualität
Die Produktion von Kraftstofftanks für den Automobilsektor ist eine Massenproduktion von Sicherheitskomponenten für den Autosektor, die besonders hohe Anforderungen an die Konsistenz der Produktleistung und -dimensionen stellt. Das Steuerungssystem muss eine präzise Regelung aller Parameter ermöglichen, zwischen den Lagerungen auftretende Fehler reduzieren und sicherstellen, dass jeder Kraftstofftank den Standards entspricht.
- Genauigkeit der Steuerung: Es wird ein hochpräzises PLC-Steuerungssystem (wie die Siemens S7-1500-Serie) mit hoher Datenverarbeitungsgeschwindigkeit eingesetzt, das Schlüsselparameter wie Extrusionsgeschwindigkeit, Rohrtemperatur, Kopftemperatur, Blasdruck, Spannkraft und Kühlzeit genau regeln kann. Die Genauigkeit bei der Parameterjustierung ist hoch (Extrusionsgeschwindigkeit variiert um nicht mehr als 1 %, Temperaturregelungsgenauigkeit ±0,5 °C), die Reaktionsgeschwindigkeit ist schnell (Reaktionszeit ≤0,05 s), was die kohärente Stabilität der einzelnen Prozesse gewährleistet und eine Konsistenz der Massenproduktion zum Ergebnis hat (dimensionale Abweichung zwischen den Lagern ≤0,1 mm).
- Automatisierungsfunktionen: Es verfügt über vollautomatische Produktionsfunktionen wie automatisches Einbringen, automatische Extrusion, automatisches Blasformgebung, automatisches Abkühlen, automatisches Demoulden, automatisches Fräsen (Anschneiden von Auswüchsen und Störfüllungen) und automatische Kontrolle, was die manuelle Einmischung reduziert (manuelle Interventionsquote ≤5 %), die Arbeitskosten verringert und Produkte durch Fehler bei der manuellen Bedienung vermeidet. Es ist zudem mit einem Echtzeit-System zum Überwachen und Zurücksenden der Wanddicken (basierend auf Ultraschalltechnologie zur Dickenmessung, Messgenauigkeit ±0,01 mm) ausgestattet, das die Wanddickenänderungen des Rohrrohres und des Kraftstofftanks in Echtzeit überwacht, die Daten an das Steuerungssystem zurückführt, um eine dynamische Justierung vorzunehmen, und so die Wanddickenkonsistenz weiter verbessert. Gleichzeitig verfügt es über ein Online-Leckdetektionssystem (Mesh-und Gasdrukkeregelung, Detektionsdruck 0,3-0,5 MPa), das ungeeignete Produkte automatisch detektieren und entfernen kann, um die Qualifikationsrate der Produkte (≥99,5 %) zu gewährleisten.
- Fehlerwarnung und Datenmanagement: Es hat eine vollständige Fehlerwarn-und Diagnosefunktion, die Probleme wie Extrusionsabweichungen, Temperaturschwankungen, Luftlecks, Spannungsfehler und Lecks bei Kraftstofftanks rechtzeitig erfasst und akustische und visuelle Warnsignale ausgibt sowie Fehlerpunkte und Handlungsvorschläge anzeigt, wodurch die Erzeugung nichtqualitativer Produkte vermieden wird. Gleichzeitig kann es Produktionsparameter (Extrusionsgeschwindigkeit, Temperatur, Druck usw.), Fehlerinformationen und Ergebnisse von Produktprüfungen aufzeichnen, Daten für ≥1 Jahr speichern sowie spätere Problemlösungen, Optimierung des Produktionsprozesses und Qualitätsnachverfolgung ermöglichen, was den Qualitätsmanagementansprüchen der Automobilindustrie entspricht.
V. Hilfssystem: Anpassung an die speziellen Sicherheits- und Leistungsanforderungen bei Kraftstofftanks
Neben dem Kernsystem muss das Hilfssystem der Extrusionsblasformmaschine an die Besonderheiten der Produktion von Kraftstofftankcontainern angepasst werden, insbesondere hinsichtlich der Verarbeitung von Rohstoffen, des SicherheitsSchutzes und der Umweltschutzvorhaben, um einen reibungslosen Produktionsablauf und die Leistung der Kraftstofftanks sicherzustellen.
- System zur Verarbeitung der Rohstoffe: Das System ist mit hochgenauen Geräten für die Trocknung, Sortierung und Mischung der Rohstoffe ausgestattet. Die modifizierten HDPE-Rohstoffe müssen vollständig getrocknet (Feuchtigkeitsgehalt ≤0,05%, niedriger als der von Wasserbehältern) sein, um Blasen und Stecknadelöhrungen im Kraftstofftank zu vermeiden, die durch Feuchtigkeit verursacht werden und die Dichtungsicherheit beeinflussen; Die Sortiervorrichtung (Siebgröße ≤80 Maschen) entfernt Verunreinigungen in den Rohstoffen, um das Verschleissen der Schrauben und Formen sowie Defekte der Kraftstofftanks zu vermeiden; Die Mischvorrichtung (Mischgenauigkeit ±1%) mischt die modifizierten HDPE, antistatische Mittel, ölbeständige Additive und andere Materialien gleichmäßig, um die einheitliche Leistung des Kraftstofftanks sicherzustellen. Bei Mehrschichts-Co-Extrusions-Kraftstofftanks werden für jede Materialschicht unabhängige Vorrichtungen zur Verarbeitung der Rohstoffe konfiguriert, um Kreuzkontaminierung zu vermeiden.
- Das Abgassystem besteht aus einem hocheffizienten Abgassystem am Rohr, der Kopf und der Form, das Luft, flüchtige Stoffe und schädliche Gase abführt, die während der Verplastifizierung modifizierter Rohstoffe entstehen. Dadurch werden Bubblen im Kraftstoffbehälter vermieden, die gleichmäßige Wandstärke und die dichte Struktur des Kraftstoffbehälters gewährleistet und die Ölbeständigkeit sowie die strukturelle Festigkeit verbessert. Die Abgasströme werden vor der Emission durch ein Reinigungsgerät (Reinigungseffizienz ≥95%) behandelt, um den Umweltschutzzuereignissen zu entsprechen.
- Sicherheitsschutzsystem: Das System ist mit einer vollständigen Sicherheitsvorrichtung ausgestattet, die die Sicherheitsanforderungen der Automobilindustrie erfüllt. In der Spanngebinde, im Kopfbereich und im Zufuhrbereich befinden sich Schutzgitter, Lichtsperren und Nothaltknöpfe, um zu verhindern, dass die Bedienungstechniker mit hochtemperiertem Schmelz, beweglichen Teilen und Hochdruckgas in Berührung kommen und die Produktionssicherheit gewährleisten. Das Hochdruckblas-System und das Hydrauliksystem sind mit Drucksicherungseinrichtungen ausgestattet, um Schäden an der Ausrüstung oder Sicherheitsunfälle, die durch überhöhten Druck verursacht werden, zu verhindern. Das elektrische System ist explosionssicher konzipiert, um die Brand- und Explosionsgefahren während der Produktion zu vermeiden (insbesondere bei der Produktion von Kraftstofftanks mit flammenanfälligen Rohstoffen).
- Anpassungsfähigkeit an Fahrzeugtypen: Die Anlage muss in der Lage sein, Parameter flexibel anzupassen an die Spezifikationen der Kraftstofftanks verschiedener Fahrzeugtypen (Personenwagen, Nutzfahrzeuge, Neufahrzeuge) und kompatibel sein mit der Herstellung von Kraftstofftanks unterschiedlicher Kapazität (50 L-500 L) und verschiedener Formen (unregelmäßige Formen, die an das Automobilchassis angepasst sind). Beispielsweise kann der Kraftstofftankmodell für Personenwagen mit 50-80 L Kraftstofftanks kompatibel sein, und die Produktionseffizienz wird entsprechend der Kapazität angepasst (20-25 Teile/stunde für 50 L Kraftstofftanks, 15-20 Teile/stunde für 80 L Kraftstofftanks); Der Kraftstofftankmodell für Nutzfahrzeuge kann mit 100-500 L Kraftstofftanks kompatibel sein, mit einer Produktionseffizienz von 8-12 Teilen/stunde, wodurch die Ausnutzung der Anlage verbessert wird. Für Kraftstofftanks neuer Energiefahrzeuge (z. B. Wasserstofftanks mit Brennstoffzellen und Wasserstoff zum Speichern) kann die Anlage an spezielle Rohstoffe und Formtechniken angepasst werden.
VI. Other Spezielle Anforderungen
- Anpassungsfähigkeit der Fahrzeugtypen: Die Ausrüstung sollte die Parameter je nach den Spezifikationen der Brennstofftanks unterschiedlicher Fahrzeugtypen (Pkw, Nutzfahrzeuge, Fahrzeuge mit neuer Energietechnologie) flexibel anpassen können und kompatibel mit der Herstellung von Brennstofftanks unterschiedlicher Kapazität (50L-500L) und Formen (unregelmäßige Formen, die dem Fahrgestell eines Automobil beschichteten) sein. Zum Beispiel kann das Modell für Pkw-Brennstofftanks mit 50-80-L Brennstofftanks kompatibel sein und die Produktionseffizienz wird entsprechend der Kapazität angepasst (20-25 Teile pro Stunde für 50-L-Tanks, 15-20 Teile pro Stunde für 80-L-Tanks); das Modell für Brennstofftanks von Nutzfahrzeugen kann mit 100-500-L-Tanks kompatibel sein, wobei eine Produktionsgeschwindigkeit von 8-12 Teile pro Stunde erreicht wird, wodurch die Auslastung der Ausrüstung verbessert wird. Bei Brennstofftanks für Kraftfahrzeuge mit neuer Energie (wie z. B. Wasserstoffbrennstoffzellen-Hydrogentanks) kann die Ausrüstung an spezielle Rohstoffe und Formtechniken angepasst werden.
- Besonderer Anpassungsgrad für besondere Leistungsmerkmale: Kraftstofftanks für Autos müssen den strikten Anforderungen der Automobilindustrie (wie zum Beispiel GB 18296-2019 „Anforderungen an die Sicherheitsleistung und Testmethoden für Kraftstofftanks für Autos“, die EU-REACH-Standards und die US-EPA-Standards) entsprechen. Die Extrusionsblasformenmaschine muss mit diesen Standards kompatibel sein, und die gefertigten Kraftstofftanks können Tests wie Ölbeständigkeit, Verschmutzungsvermeidung, Schlagfestigkeit, Hoch-und Niedertemperaturbeständigkeit und Statikbeständigkeit bestehen. Wenn mehrere Schichten als Barriere gegen Verunreinigungen hergestellt werden, muss die Maschine die Haftfestigkeit zwischen den Schichten sicherstellen (Haftfestigkeit ≥1,5 MPa), um eine Schichtabscheidung zu vermeiden. Bei der Herstellung leichter Kraftstofftanks kann die Maschine eine präzise Kontrolle der Fertigung mit dünner Wand ermöglichen (minimale Wandstärke ≥1,2 mm), wobei jedoch die Festigkeit gewahrt bleibt.
Im Allgemeinen stellt die Herstellung von Kraftstofftanks für die Automobilindustrie für Extrusionsblasformenmaschinen folgende Anforderungen: „Präzision, Stabilität, Sicherheit und Anpassungsfähigkeit“. Im Vergleich zur Herstellung von herkömmlichen Wasserbehältern haben diese höhere Anforderungen an die Qualität der Kunststoffverdünnung, die Fertigungsgenauigkeit, die Leistung zur Vermeidung von Verunreinigungen und die Sicherheitsvorkehrungen. Es ist erforderlich, die geometrische Genauigkeit, die Strukturfestigkeit, die Öl resistenz und die Leistung zur Vermeidung von Lecks des Kraftstofftanks durch eine rationale Konfiguration von Schrauben, Kopf und Spanneinrichtungen, eine präzise Parametersteuerung und vollständige Hilfsanlagen zu gewährleisten, die den strikten Standards der Automobilindustrie entsprechen und eine stabile Massenproduktion sicherstellen. Gleichzeitig sollte die Extrusionsblasformenmaschine für Kraftstofftanks unterschiedlicher Fahrzeugtypen und Spezifikationen geeignet sein, was die Produktionseffizienz und die Qualifizierungsrate der Produkte verbessert.




