

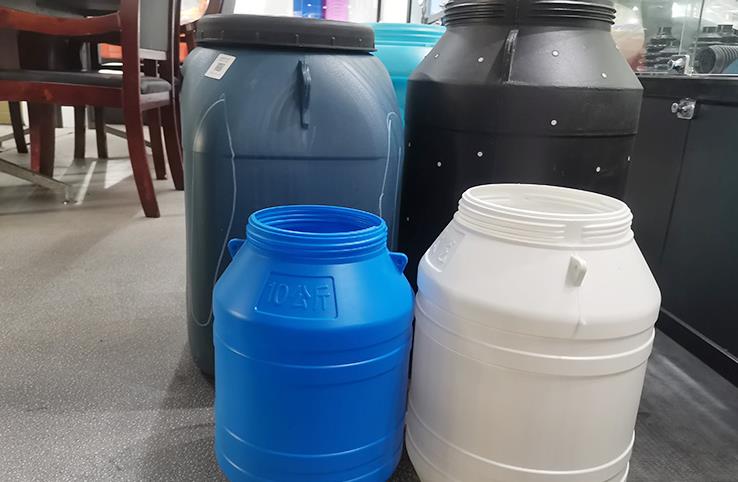
Как основной упаковочный компонент для хранения и транспортировки химикатов, химические бочки преимущественно используются для хранения и транспортировки различных химикатов (например, кислот, щелочей, разбавителей, масел и химических промежуточных продуктов). Их эксплуатационные качества напрямую влияют на безопасность персонала, охрану окружающей среды и сохранность химикатов. В зависимости от потребностей в хранении их можно разделить на небольшие химические бочки (20 л – 50 л), бочки среднего размера (50 л – 120 л) и большие химические бочки (120 л – 200 л), на которых должны быть выполнены строгие требования к нагрузочной способности (динамическое нагружение 0,3 т – 1 т, статическое нагружение 1 т – 5 т). Химические бочки должны удовлетворять основным требованиям к качеству, таким как превосходная стойкость к коррозии, полное обеспечение предотвращения утечек, ударопрочность, статическая прочность, совместимость с химическими реагентами и соответствие международным и национальным стандартам. Процесс производства поставляет крайне строгие требования к стабильности экструзии, точности литья, герметичности структуры и эксплуатационным характеристикам машин экструзионно-формования. В частности, их можно разделить на следующие ключевые размеры, принимая во внимание как характеристики оборудования, так и особо важные требования к безопасности и соответствию регулирующим нормам при производстве химических бочек.
I. Система экструзии: Ensuring Corrosion-Resistant Melt and Layer Bonding Quality
Система экструзии является основой машины экструзионно-формования для производства химических бочек, которая напрямую определяет эффект пластификации коррозионно-стойких исходных материалов, качество склейки многослойных структур с антипроливной защитой и окончательные характеристики по устойчивости к коррозии и предотвращению утечек химических бочек. Из-за специальных требований к химическим бочкам по прочности исходных материалов и плотности структур система экструзии должна соответствовать строгим стандартам.
1. Screw Конфигурация, Adapted to Corrosion-Resistant Raw Materials
Основными исходными материалами для производства химических бочек являются модифицированный HDPE (высоко-плотный полиэтилен) и ПП (полипропилен). HDPE предпочтителен благодаря своей прекрасной химической стабильности и ударопрочности, а ПП используется для бочек, в которых хранятся агрессивные химикалы (например, концентрированная серная кислота, концентрированная азотная кислота). Некоторые высококачественные химические бочки используют многослойную коэкструзию (например, HDPE + EVOH-шумопоглощающий слой + слой клея) для предотвращения проникновения химических веществ. Поэтому экструдерный винт должен быть адаптивно проектирован:
- Параметры шнека: отношение длины к диаметру (L/D) должно контролироваться в пределах от 32:1 до 35:1, что выше, чем у обычных емкостей для хранения воды, для обеспечения достаточной пластификации модифицированного ПВХ/ПП и равномерного распределения антикоррозионных и антистатических добавок, избежать деградации расплава в результате чрезмерного перетирания и обеспечить, чтобы расплав обладал отличной противоизносными свойствами и структурной плотностью; диаметр шнека регулируется в зависимости от емкости химического бака. Для небольших химических баков (20л-50л) может быть выбран шнек диаметром 70-90 мм, для средних баков (50л-120л) - диаметром 90-110 мм, а для больших баков (120л-200л) — диаметром 110-130 мм с соответствующей емкостью пластификации (300-500 кг/ч), что позволяет удовлетворить потребности в подаче расплава для баков различного назначения.
- Структура винтов: Применяется винт с постепенным коэfфициентом сжатия с размицовочным участком, а коэффициент сжатия регулируется в диапазоне от 4:1 до 5:1. Размйцовочный участок усилениет эффект дисперсии антикоррозийных, противозаряженных добавок и материалов противотечающих просмки, предотвратит неравномерное распределение добавок, что приведет к снижению коррозийной устойчивости и противопожарной прочности химических баков. Для химических баков многослойной коэкструзии (2−3 слоя) необходимо предусмотреть несколько наборов винтов (2−3 набора), чтобы обеспечить синхронную экструзию различных функциональных слоев (основной слой из ПНД, антитечающий слой ЕВОН, слой клея), надежную сцепку слоев (прочность сцепки ≥1,8 МН), а также предотвратить проникновение химических веществ между слоями.
- Материал винта: выбирается высокоустойчивый к износу, коррозионно-стойкий и термостойкий легированный материал (например, 38CrMoAlA + спрей глухого обогащения), а поверхность подвергается глубокому нитридированию (толщина нитридного слоя ≥ 0,6 мм), чтобы противостоять износу модифицированных исходных материалов и добавок, избегать изнашивания винта, которое может привести к неравномерному механизму экструзии, и обеспечивать стабильность длительного массового производства химических бочек.
2. Конструкция барабана и головки удовлетворяет требованиям антикоррозийной обработки и герметизации
- Контроль температуры балона: применяется высокоточная зональная нагревка (секция подачи, секция сжатия, секция гомогенизации, секция смешивания) и конструкция охлаждения, с точностью контроля температуры достигающей ±0,5 ℃. Температуру каждой секции можно точно регулировать в зависимости от характеристик модифицированного HDPE/PP (при производстве химических бочек из HDPE температура балона контролируется в диапазоне 170-210 ℃; при производстве химических бочек из PP – в диапазоне 180-220 ℃), чтобы избежать деградации расплава в результате перегрева и недостаточной пластификации из-за слишком низкой температуры, обеспечить стабильную экструзию расплава и эффективно контролировать вымяжение парисона (количество вымяжения составляет ≤2 мм/м), что имеет решающее значение для обеспечения однородности толщины стенки и герметичности химических бочек.
- Головной бак: для однослойных химических баков применяется накопительный головной бак с высокоточным каналом потока, а вместимость накопителя регулируется в зависимости от веса химических баков (например, вместимость накопительного бака модели большого химического бака составляет 200л.), что позволяет стабильно подавать паризон и предотвращать колебания и отклонения парисона; для многослойных коэкструзионных химических баков применяется многоканальный коэкструзионный головной бак, в котором для каждого слоя предусмотрены независимые каналы потока, и скорость потока для каждого слоя может быть точно регулирована (точность регулировки ±1%), чтобы обеспечить однородность толщины каждого функционального слоя (толщина слоя против протекания с помощью EVOH регулируется в диапазоне от 0,2 до 0,4 мм). Расстояние между матрицей и формирующей плитой регулируется сервоприводом с высокой точностью (точность регулировки ±0,01 мм) в сочетании с системой управления программой парисона, чтобы обеспечить точную регулировку осевой и окружностной толщины парисона, компенсировать неравномерное растяжение горлу, корпуса и дна бака (важные части для герметизации) при усилковом формовании и задать соответствующие параметры толщины, чтобы повысить структурную прочность и герметичные свойства химических баков.
II. Система виброформування: обеспечение герметичности и точность размеров
Химические бочки требуют хранения различных коррозионных, летучих и даже токсичных химикатов, поэтому у них имеются крайне строгие требования к изоляционным свойствам, точности размеров и структурной целостности. Система давления называется ключевым звеньем формовки и должна соответствовать требованиям точной формы, однородной толщины стенки, отсутствия дефектов и надежного уплотнения.
1. Управление моделированием Accuracy Meets Anti-Leakage Standards
Химические бочки имеют крайне строгие требования к однородности толщины стенки (погрешность должна контролироваться в пределах ±0,1 мм). Неравномерная толщина стенки приводит к слабой местной структуре бочки, неодинаковому охлаждению и деформации, а также к проникновению химикатов и даже к серьезным проблемам безопасности и загрязнению окружающей среды. Поэтому система контроля мерки должна соответствовать:
- Система контроля толщины стенок мерки оснащена высокоточной системой контроля толщины стенок (до 150 контрольных точек), которая может точно регулировать осевую и кольцевую толщины мерки. Для проблемы отпускания мерки, которая возникает при длительных мерках (для больших химических бочек), компенсируется оптимизацией кривой скорости экструзии и увеличением первоначальной толщины верхней части мерки, чтобы гарантировать, что разница в толщине стенок разных частей химической бочки (отверстие цистерны, тело цистерны, дно) составляет ≤0,05 мм.
- Вес мерки контролируется точно (точность контроля ±0,5%), а максимальный вес мерки должен соответствовать весу химической бочки (например, вес мерки химической бочки 200 л может достигать 40-50 кг), чтобы избежать недостаточного веса мерки, что приводит к слишком тонкой толщине стенки и недостаточной коррозионной устойчивости и прочности бочки, или чрезмерной массы, что приводит к растрате сырья и влияет на легкосвешиваемость бочки.
2. Stable and High-Precision Система воздушного охлаждения
- Напор и скорость потока во время нагнетания: регулируются в соответствии с размерами, толщиной стенок и требованиями к герметизации химических бочек. Напор при нагнетании мелких химических бочек контролируется на уровне 0,7-0,9 МПа, а крупных химических бочек (120-200 л) необходимо повысить до 0,9-1,1 МПа. Применяется технология многопроходного регулирования давления. В начальном этапе используется более низкое давление, чтобы избежать локального чрезмерного растяжения и повреждения материала, и давление увеличивается после контакта материала с формой, чтобы гарантировать полное формирование отверстия цистерны, герметизирующей канавки и других ключевых частей; скорость потока во время нагнетания стабильна (коэффициент колебания потока ≤5%), чтобы избежать дефектов химических бочек, таких как впадина, выпуклость и пробоин и неплотного герметизирующего канавки, вызванных колебаниями давления. Соотношение сдавливания контролируется в пределах 2,5: 1-4:1, чтобы адаптироваться к цилиндрической форме химических бочек при гарантии толщины стенок, прочности и герметичности.
- Время нагнетания и охлаждения: время нагнетания точно совпадает со скоростью экструзии мерки (время реакции ≤0,1 с), слишком раннее или слишком позднее время нагнетания повлияет на распределение материала, позволит слишком быстро охладить мерку после нагнетания или деформировать ее в результате несвоевременного охлаждения после нагнетания; газ для нагнетания является сухим, чистым, без масла и пыли с содержанием влаги ≤0,01% и масла ≤0,001%, чтобы избежать пузырьков, пятен от масла и царапин на внутренней поверхности химической бочки, вызванных влагой, масляными пятнами и примесями в газе, которые влияют на коррозионную устойчивость и герметизацию и препятствуют загрязнению химическими веществами. После нагнетания могут быть заполнены инертным газом (таким как азот), чтобы предотвратить окисление расплава и продлить срок службы химической бочки.
3. Mold Adaptability and Efficient Система охлаждения
- Адаптивность пресс-формы: размер пресс-формы точно соответствует размерам проектируемой химической бочки (толеранс по размерам ± 0,1 мм), удовлетворяющий стандартам по размеру упаковки для химических веществ. Поверхность полости пресс-формы полируется с высокой точностью (гладкость поверхности Ra ≤ 0,8 мкм), гладкой и без заусенцев, чтобы обеспечить химической бочке плоскую поверхность без царапин (царапины могут приводить к концентрации напряжений и утечек). Пресс-форма имеет встроенную прорезь для уплотнения (соответствует спецификации крышки бачка), что обеспечивает герметичность между корпусом бачка и крышкой; пресс-форма обладает превосходной герметизацией (степень утечки воздуха ≤ 0,01 л/мин), чтобы избежать утечки воздуха во время формования, приводящей к неплотному литью химической бочки; оборудование должно быть совместимо с пресс-формами различного объема (от 20 л до 200 л), с диапазоном регулировки толщины пресс-формы от 800 до 1600 мм для улучшения универсальности оборудования. Материал пресс-формы избирается коррозионно-стойким, чтобы избежать коррозии испаряющимися химическими веществами во время производства.
- Система охлаждения: Применяется многоцикловая, высокоэффективная система охлаждения, которая независимо контролирует температуру различных областей формы (особенно отверстия цистерны и герметизирующей канавки), а разница в температуре на поверхности формы контролируется в пределах ±3 ℃, чтобы избежать сгибания и деформации химической бочки, вызванного неравномерным охлаждением (деформация повлияет на герметизацию); цикл охлаждающей воды разработан в соответствии со структурой химической бочки, с плотными охлаждающими точками на толстых стенках (нижнем конце цистерны, отверстии цистерны) и разумным расположением на тонких стенках (телом цистерны). Эффективность охлаждения соответствует требованиям производственного цикла. Время охлаждения мелких химических бочек контролируется на уровне 50-100 секунд, а больших химических бочек (120 л- 200 л) необходимо продлить до 150-300 секунд, чтобы гарантировать, что химическая бочка быстро отвердевает после формовки, улучшить производительность и гарантировать стабильность размеров, структурную прочность и герметизационные свойства химической бочки. На формат также установлен прибор обратной связи по температуре, чтобы реализовать динамическую регулировку температуры охлаждения.
III. Система захватывания.: Ensuring Molding Stability and Operational Safety
Модели форм для химических бочек отличаются высокой точностью, строгими требованиями к герметизации и высокой частотой производства. Система зажима отвечает за отодвигание, зажатие и закрепление формы, и ее натяжение, ход и точность напрямую влияют на качество формовки химических бочек, безопасность производства и срок службы форм.
- Натяжение: определяется в соответствии с размером химической бочки, толщиной стенок и давлением нагнетания. Натяжение при зажиме небольших моделей химических бочек должно составлять 800-1500 кН, а крупных моделей (120 л- 200 л) должно составлять не менее 1500-2500 кН, чтобы гарантировать, что форма не расслабляется и не переполняется при формовании насосами, и избежать дефектов химических бочек, таких как всплеск, заусение и отклонения по размеру (всплеск повлияет на герметизацию). Натяжение регулируется (точность настройки ±10 кН), чтобы адаптироваться к химическим бочкам различного размера.
- Экологическая безопасность: Интегрированная регуляция температуры, регулирование атмосферного давления и газоснабжение достигают природоохранного режима, а различение температурного режима: регулирование температуры смежной пары регулируется друг с другом. При температурах до 400 °C температура смежной пары может обрабатываться при 350-400 °C, а ее температура может соотноситься с окружающей средой. Обеспечивается единое регулирование температуры и микроклимата.
- Применение экологически чистого растворителя.
IV. Система управления: Realizing Precise Regulation and Batch Consistency
Производство химических бочек ведется в массовом порядке опасной продукции для упаковки, у которой имеются предельно высокие требования к постоянству характеристик продукта, размеров и герметичности. Система управления должна обеспечивать точную регулировку всех параметров, уменьшение ошибок между партиями и гарантировать, что каждая химическая бочка отвечает стандартам безопасности.
- Функция автоматизации: Имеет функции автоматического загрузки, автоматической экструзии, автоматического изготовления путем литья под давлением, автоматического охлаждения, автоматического извлечения и автоматического подрезки (подрезки выходящего металла и заусенцев); снижает возможность втручання человека (частота втручения в процесс не более 5%), уменьшает трудозатраты и избегает дефектов продукции в результате ошибок при ручном управлении; оснащен системой мониторинга и обратной связи по толщине стенки (применена технология ультразвукового измерения толщины; точность измерения ± 0,01 мм), которая смонтирована на различных участках производственного процесса, обеспечивает контроль изменения толщины стенки пробития и химического барабана непрерывно в режиме реального времени и возвращает данные в управляющую систему для динамического регулирования, что повышает стабильность толщины стенки. В дополнение к этому, она оснащена системой интерактивного обнаружения течи (метод обнаружения давления воздуха; обнаруживаемое давление 0,4-0,6 МПа, время обнаружения ≥ 30 с), которая может автоматически выявлять некачественные продукты (течь, неравномерная толщина стенки) и удалять их, обеспечивая качество продукции (≥99,8 %).
- Функция автоматизации: она имеет полно-автоматические производственные функции, такие как автоматическое подачи, автоматическая экструзия, автоматическая формовочная литье, автоматическое охлаждение, автоматическое вынимает из формы, автоматическое резанье (снятие обрывов и бризк), автоматическая проверка, что снижает процент ручной инспекции (менее 5%), уменьшает затраты на труд и предотвращает дефекты изделий, возникающие из-за ошибок в ручной операционной работе; оснащена системой мониторинга и обратной связи по толщине стенки в реальном времени (используется технология ультразвукового измерения толщины, точность измерений ±0,01 мм), которая в реальном времени контролирует изменения толщины стенки пети и химического бака, возвращает данные в систему управления для динамической корректировки и усовершенствования согласованности толщины стенок. При этом в ней установлена система онлайн-обнаружения утечки (метод обнаружения давления воздуха, давление обнаружения 0,4-0,6 МПа, время обнаружения ≥30 с), которая может автоматически обнаруживать несоответствующие продукты (утечки, неодинаковую толщину стенок) и удалять их, обеспечивая долю годных изделий (не менее 99,8%).
- Набор предупреждений об ошибках и управление данными. Он оснащен полной функцией предупреждения об ошибках и диагностики, которая может своевременно обнаруживать проблемы, такие как отклонения при экструзии, температурные отклонения, утечки воздуха, сбои фиксации и утечки химических барабанов, и выдавать звуковые и визуальные сигналы предупреждения, а также отображать точки ошибок и предложения по обращению, что позволяет избежать производства несоответствующих параметрам продукции. При этом также можно записывать параметры производства (скорость экструзии, температура, давление и т. д.), информацию об ошибках и результаты проверки продукции, хранить данные в течение не менее 2 лет (что соответствует требованиям отслеживаемости для упаковки опасных грузов), что облегчает последующее устранение неполадок, оптимизацию производственного процесса и контроль качества, что отвечает требованиям управления качеством в сфере упаковки опасных грузов.
V. Auxiliary System: Adapting to the Special Safety and Anti-Corrosion Needs of Химические барабаны
Помимо основной системы, вспомогательная система машины для выдува порошковой экструзии должна быть адаптивно спроектирована с учетом особенностей производства химических барабанов, особенно в отношении обработки сырья, защиты безопасности, антикоррозионной защиты и защиты окружающей среды, чтобы обеспечить успешное ведения производства и качество химических барабанов.
- Система обработки сырья: Оборудована устройствами для сушки, очистки и смешивания сырья с высокой точностью. С модифицированным сырьем из HDPE/PP необходимо полностью высушить (содержание влаги ≤0,05%), чтобы избежать появления пузырьков и микротрещин в химических барабанах, вызванных влагой, что влияет на устойчивость к коррозии и свойства герметизации; При очистке сырья (размер сита ≤80 сит) удаляются включения, чтобы предотвратить износ винтов и форм и дефектов химических барабанов; Устройство для смешивания (точность смешивания ±1%) равномерно смешивает модифицированный HDPE/PP, антикоррозионные агенты, противогазы и другие материалы, обеспечивающие равномерную устойчивость к коррозии и противогазовую эффективность химического барабана. При многократном экструзии химических барабанов независимые устройства для обработки сырья конфигурируются для каждого слоя материалов, чтобы избежать смешивания. Система хранения и подачи сырья имеет закрытую конструкцию, чтобы избежать загрязнения сырья пылью и влагой.
- Система удаления: В барабан, головку и пресс-форму установлена эффективная система отвода газов, предназначенная для удаления воздуха, летучих веществ и вредных газов, образующихся в процессе вспузывания модифицированного сырья, что предотвращает образование пузырьков внутри химического барабана, обеспечивает равномерную толщину стенок и плотную структуру барабана, а также улучшает коррозионную устойчивость и герметизацию. Газы, удаляемые из системы, очищаются профессиональным устройством для очищения (показатель очистки ≥98%), перед выбросом, что отвечает требованиям охраны окружающей среды и предотвращает загрязнение воздуха.
- Система безопасности: Оборудована полным устройством защиты безопасности, чтобы соответствовать требованиям безопасности при производстве упаковки опасных грузов. Защитные перила, световые завесы и кнопки аварийной остановки установлены в зоне захватывания, зонах головы и подачи, что препятствует контакту операторов с высокотемпературным расплавом, подвижными частями и газами высокого давления, обеспечивая безопасность производства; Система высокого давления и гидравлическая система оснащены устройствами защиты от давления, чтобы предотвратить повреждение оборудования или происшествия с безопасностью, вызванные повышением давления; Электрическая система имеет взрывозащитный и антистатический дизайн, чтобы избежать опасности возгорания и взрыва, вызванного статическим электричеством, образующимся в процессе производства (особенно для химических баков, в которых храниваются легковоспламеняющиеся химикаты); В цехе производства установлены устройства обнаружения и предупреждения о газах, чтобы в реальном времени выявлять летучки и вредные газы.
- Охрана окружающей среды и экономия энергии: оборудование соответствует национальным стандартам по охране окружающей среды, снижая объем выбросов, шума и отходов (уровень шума контролируют ниже 80 дБ); использует энергосберегающие системы нагрева (нагрев индукцией электромагнитного поля, эффективность теплоотдачи ≥90%), системы охлаждения и двигатели переменной частоты для снижения энергопотребления. Например, средний энергопотребление небольших химических барабанов моделей контролируется на уровне 180–250 кВт, а больших химических барабанов моделей — 250–350 кВт, что улучшает экономику производства. В то же время, отходы, вызванные вспышками и бракованными изделиями, порождаемыми в процессе производства, могут быть рециклированы и повторно использованы (коэффициент рециклинга ≤20%, чтобы исключить негативное влияние на коррозионную стойкость и герметичность химических барабанов).
VI. Other Специальные требования
- Пригодность к выполнению задач и приспособляемость к спецификациям: оборудование должно способствовать гибкому регулированию параметров в зависимости от скорости и спецификаций химических барабанов, быть совместимым с производством барабанов различных размеров (20 литров–200 литров) и различных спецификаций (открытый барабан, закрытый барабан, барабан с выпускным клапаном). Например, средний химический баллон может быть совместим с барабанами объемом 50–120 литров, а производительность оборудования регулируется в зависимости от размера (18–22 штук в час для барабанов объемом 20 литров, 8–10 штук в час для барабанов объемом 200 литров), что увеличивает эффективность использования оборудования. Для индивидуальных химических барабанов (например, противостатичных, устойчивых к высоким температурам) оборудование может быть приспособлено к специальным пресс-формам и технологиям литья.
- Соответствие и адаптивность к специфическим требованиям: химические бочки должны удовлетворять строгим международным и национальным стандартам (например, стандарт стандарта UN 1A2/X для опасной упаковки, GB/T 13508-2018 «Химические бочки для упаковки», GB 18191-2008 «Химические бочки для упаковки опасных веществ»). Машина экструзионно-формования должна быть совместима с этими стандартами, а изготовленные химические бочки могут пройти тесты в отношении устойчивости к коррозии, предотвращения утечек, ударостойкости, стойкости к высоким и ниским температурам, антистатики и устойчивости к давлению; для химических бочек, в которых хранятся агрессивные, высокотемпературные или легко испаряющиеся химические вещества, оборудование должно быть совместимо с специально модифицированными исходными материалами и технологией многослойной коэкструзии, обеспечивая, чтобы бочка не подвергалась коррозии, протечку или деформациям в течение длительного хранения; для пищеконечных химических бочек (которые хранят пищевые добавки) оборудование и контактные с исходным материалом части должны быть изготовлены из пищевых материалов, чтобы избежать загрязнения.
В общем, основными требованиями к производству химических барабанов для машин экструзионного формования под давлением являются «точность, стабильность, противоуглеродная обработка и соблюдение стандартов». В сравнении с производством резервуаров для воды, бензобаков для автомобилей и полых палетов у них более высокие требования к качеству пластификации, герметичности, защите безопасности и соблюдению стандартов, направленным на обеспечение стойкости к коррозии, предотвращение протечек и безопасности соблюдения стандартов химических барабанов. Необходимо обеспечить точную геометрическую точность, конструкционную прочность, стойкость к коррозии и герметичность химического барабана посредством разумного конфигурирования винта, головки и систем скрепления, точного контроля параметров и полного комплекта вспомогательных систем, обеспечить соответствие суровым стандартам химической отрасли для упаковки опасных грузов и обеспечить стабильное массовое производство. В то же время оно должно быть совместимо с химическими барабанами различного объема и спецификаций, повышая производительность производства и показатель квалификации продукции.




